
La contracción del PVC es el cambio dimensional que se produce cuando el material se enfría y solidifica después del moldeo o la extrusión. La temperatura, el tipo de material, las condiciones de procesamiento e incluso el almacenamiento de los productos terminados influyen en el grado de contracción del PVC.
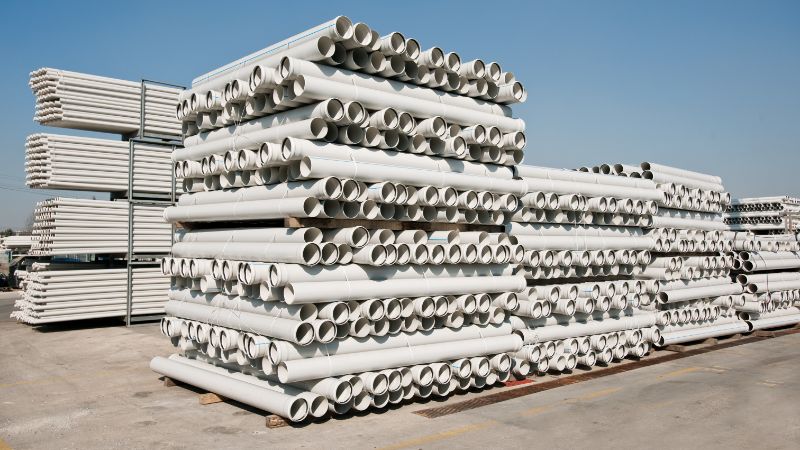
Conceptos fundamentales de la contracción del PVC
El PVC (cloruro de polivinilo) se contrae al enfriarse después del moldeo o la extrusión. Si no se tiene en cuenta la contracción, las piezas podrían no encajar correctamente o los productos podrían incumplir las especificaciones.
Definición e importancia
La contracción del PVC es el cambio dimensional que se produce cuando los productos de cloruro de polivinilo se enfrían y solidifican después del procesamiento. Este cambio importa porque afecta al tamaño y la forma finales de las piezas.
Al moldear o extruir PVC, el material se calienta y se expande. Al enfriarse, se contrae.
Resumen del porcentaje de contracción
El porcentaje de contracción indica cuánto se reduce el tamaño de una pieza de PVC después de enfriarse. Se calcula con esta fórmula:
Porcentaje de contracción = [(Initial Dimension – Final Dimension) / Initial Dimension] × 100
La mayoría de los productos de PVC se contrae entre 0.2% y 2%, según la formulación y las condiciones de procesamiento.
Comparación: PVC frente a otros plásticos
PVC El PVC rígido suele contraerse menos que muchos otros plásticos, especialmente en comparación con los tipos amorfos. PP (polipropileno) se contrae 1.5-2.5%, mientras que HDPE se contrae 2-4%. ABS presenta una contracción de 0.4-0.8%, similar a la del PVC.
Tipos de PVC: rígido y flexible
PVC rígido se contrae menos que los tipos flexibles, normalmente alrededor de 0.2-0.6%. PVC flexible contiene plastificantes que aumentan la contracción hasta 1-2%.
Factores que influyen en la contracción del PVC
La contracción del PVC depende de la composición del material, el proceso de fabricación, las condiciones de almacenamiento y el diseño. Cada uno de estos factores influye en cuánto se contraen los productos de PVC durante y después de la producción.
Composición del material plástico y aditivos
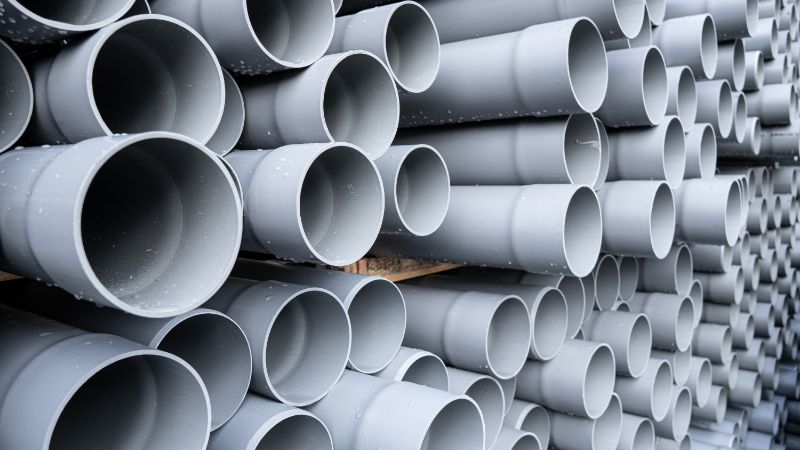
El tipo de PVC influye considerablemente en las tasas de contracción en el molde. El PVC rígido se contrae menos que el PVC flexible debido al proceso de producción. Al añadir plastificantes para hacer el PVC más flexible, aumenta la contracción.
La calidad de materias primas también importa. Las formulaciones de mayor densidad (con una gravedad específica de entre 1.40-1.50) suelen contraerse menos que las más ligeras. La adición de cargas puede ayudar a reducir la contracción.
Otros plásticos se contraen de forma distinta al PVC. El CPVC, el acetal y el polipropileno presentan cada uno sus propios patrones de contracción. El PLA y el PMMA también responden de forma diferente a la temperatura y al esfuerzo.
Condiciones de procesamiento y fabricación
El control de la temperatura durante la fabricación afecta directamente a las dimensiones del producto final. Si las temperaturas de procesamiento son demasiado altas o el enfriamiento es demasiado rápido, se producirá una mayor contracción.
Los ajustes de presión también son importantes durante el moldeo y la extrusión. Las presiones de procesamiento más bajas suelen provocar una mayor contracción que en los polímeros amorfos. El tamaño de la compuerta y la longitud del recorrido del flujo también influyen en la contracción de las piezas.
Condiciones ambientales y de almacenamiento
El lugar donde se almacena el PVC influye en su contracción. Las temperaturas elevadas pueden hacer que los tubos de PVC se contraigan aproximadamente 0.7% en longitud. Los cambios de humedad y temperatura en el lugar de almacenamiento afectarán con el tiempo a la contracción del material plástico de los productos.
La exposición a la luz UV provoca envejecimiento y una mayor contracción. Los productos de PVC necesitan protección frente a la luz solar directa y el calor extremo.
Consideraciones sobre el diseño del producto
Las formas complejas se enfrían de manera desigual, lo que provoca una contracción irregular. Los diseños sencillos suelen ofrecer mejores resultados, con menos contracción y un comportamiento más predecible.
El esfuerzo mecánico durante el uso puede causar deformaciones. Al aplicar cargas a los productos de PVC, estos pueden contraerse más de lo previsto.
Medición y control de la tasa de contracción del PVC
Una medición precisa ayuda a prever las dimensiones finales de las piezas y a ajustar los diseños de los
moldes & métodos de cálculo de la tasa de contracción
Se puede medir la contracción del PVC mediante métodos de ensayo normalizados. Estos registran los cambios dimensionales a medida que las piezas se enfrían. El método más habitual consiste en moldear probetas, medirlas en intervalos específicos y calcular el porcentaje de contracción.
ISO 294-4 y ASTM D955 son las normas principales. Estos métodos miden la contracción lineal comparando las dimensiones del molde con las de la pieza después de 24 horas. El porcentaje de contracción se calcula con la fórmula: (dimensión del molde – dimensión de la pieza) / dimensión del molde × 100%.
Normas y directrices del sector
ISO 2577 ofrece directrices para determinar los valores de contracción lineal. Para el PVC y otros materiales como PBT, PET y PC, ISO 294-3 abarca las mediciones de contracción posteriores al moldeo. Estas normas garantizan condiciones de ensayo uniformes, incluidas la temperatura, la presión y el tiempo de enfriamiento.
Tablas de contracción
Las tablas de referencia muestran los intervalos de contracción habituales de distintos plásticos. El PVC suele contraerse 0.2-2.0%, mientras que materiales como el polioximetileno (POM) y el tereftalato de polibutileno (PBT) presentan tasas más altas. Los plásticos técnicos, como PSU, PPS y PC, tienen características de contracción propias que conviene verificar con los proveedores de materiales.
Aplicaciones, desafíos y mejores prácticas
La contracción del PVC afecta al rendimiento en múltiples sectores, desde la construcción hasta los dispositivos médicos. La estabilidad dimensional es lo más importante. Abordar los problemas de contracción ayuda a elegir los materiales y procesos adecuados para cada necesidad.
Usos fundamentales del PVC
Los fabricantes de dispositivos médicos dependen de tubos y envases de PVC, donde la contracción afecta a la esterilidad y la funcionalidad. En la construcción, los perfiles de PVC deben mantener medidas exactas para un sellado adecuado y la integridad estructural.
Las aplicaciones de aislamiento eléctrico requieren dimensiones estables para proteger los componentes. La contracción puede dejar el cableado expuesto o crear riesgos de seguridad. Los envases también exigen uniformidad, ya que los productos retractilados necesitan tasas de contracción previsibles al aplicar calor.
Problemas habituales de contracción del PVC y soluciones
El control de la temperatura durante la fabricación es el primer desafío. El enfriamiento irregular causa una contracción desigual en el producto. Se deben supervisar estrechamente las temperaturas de extrusión o moldeo y mantener velocidades de enfriamiento constantes.
También importan las condiciones ambientales de almacenamiento. La humedad elevada y las variaciones de temperatura aumentan la contracción con el tiempo. Almacene los productos de PVC en espacios climatizados entre 60-80°F.
El esfuerzo mecánico durante el uso puede provocar contracción adicional. No supere los límites de carga especificados para el grado de PVC. La incorporación de estabilizantes UV y antioxidantes a la formulación evita la contracción asociada al envejecimiento cuando los productos se exponen al exterior.
Selección de PVC y materiales relacionados para la estabilidad dimensional
El PVC rígido suele contraerse menos que las formulaciones flexibles con plastificantes. Para aplicaciones que requieren mayor estabilidad, considere alternativas como el ABS, que presenta tasas de contracción inferiores a las del PVC estándar.
La poliamida 66 y el sulfuro de polifenileno ofrecen una estabilidad dimensional superior en entornos de alta temperatura. El ASA funciona bien en exteriores cuando se necesita resistencia UV sin contracción excesiva. Para aplicaciones flexibles, el TPE suele proporcionar un mejor control dimensional que el PVC plastificado.
Compare los requisitos con las propiedades de los materiales. El PET ofrece excelente estabilidad para envases, mientras que el HIPS proporciona buena rigidez con contracción previsible. El PP y el EVA responden a necesidades especializadas; sus características de contracción se ajustan a las exigencias de cada aplicación.
Domine el procesamiento del PVC y el control de la contracción con Jwell
Preguntas frecuentes
¿Qué factores pueden hacer que las piezas de plástico sean más pequeñas de lo previsto tras enfriarse?
El tipo de PVC importa: el PVC flexible se contrae más que el rígido. También influyen considerablemente los cambios de temperatura durante el enfriamiento.
La forma de enfriar las piezas marca la diferencia. El enfriamiento rápido puede producir una contracción distinta a la del enfriamiento lento. También influyen la forma y el grosor de la pieza.
¿Cómo puedo estimar las dimensiones finales de una pieza moldeada antes de iniciar la producción?
Utilice los datos de contracción del material de PVC específico. La mayoría de los fabricantes indican estos valores en porcentajes. El PVC rígido suele contraerse entre 0.2% y 0.6%.
Las pruebas con piezas de muestra proporcionan resultados más precisos y permiten ajustar las dimensiones del molde antes de iniciar la producción completa.
¿La cantidad de plastificante o carga modifica cuánto se contrae una pieza?
Sí, los aditivos modifican las tasas de contracción. Una mayor cantidad de plastificante suele aumentarla. Las cargas normalmente reducen la contracción.
Los grados con mayor contenido de carga y gravedad específica entre 1.40-1.50 se contraen menos que los materiales sin carga.
¿Cómo afectan al tamaño de las piezas parámetros como la temperatura de fusión, la temperatura del molde y la presión de compactación?
El control de la temperatura es fundamental para lograr una contracción uniforme. Una temperatura de fusión más alta puede aumentarla. Una presión de compactación mayor ayuda a reducirla al forzar la entrada de más material en el molde.
La temperatura del molde afecta a la velocidad de enfriamiento. Los moldes más calientes ralentizan el enfriamiento y pueden modificar las dimensiones finales.
¿Por qué algunas piezas se contraen de manera desigual y se deforman o se separan de la forma del molde?
El enfriamiento desigual provoca diferentes tasas de contracción en distintas zonas de la pieza. Las secciones gruesas se enfrían más despacio que las delgadas, lo que crea tensiones que causan deformaciones.
Las formas complejas con distintos espesores de pared son más propensas a deformarse. La ubicación y el tamaño de la compuerta también influyen en la uniformidad del flujo y enfriamiento del material.
¿Qué métodos prácticos permiten reducir las variaciones dimensionales y mantener tolerancias uniformes entre lotes?
Supervise cuidadosamente los parámetros del proceso. Mantenga constantes entre lotes la temperatura de fusión, la temperatura del molde y el tiempo de ciclo.
Utilice materias primas de calidad de proveedores fiables para reducir los problemas de moldeo por inyección. Analice los materiales periódicamente para detectar pronto las variaciones. Almacene el PVC en entornos controlados, lejos de temperaturas extremas y humedad.





