Dalam penyelesaian masalah penyemperitan kepingan plastik, garisan melintang berkala tidak secara automatik bermaksud skru haus atau tidak sejajar. Tanda tersebut mungkin disalin ke atas kepingan oleh kalendar hiliran, yang dihasilkan oleh ketegangan yang tidak stabil antara acuan dan pengangkut, atau disebabkan oleh ricih yang tinggi pada bibir acuan. Ukur jarak garisan terlebih dahulu, kemudian periksa setiap zon terhadap isyarat mesin sebelum membuka skru.
Mulakan Dengan Corak, Bukan Skru
Bentuk dan jarak kecacatan memberikan diagnosis pertama. Catatkan jarak antara beberapa garisan berturut-turut, kemudian bandingkan jarak dengan kelajuan garisan, kelajuan gulungan dan trend tekanan.
| Apa yang anda lihat pada helaian itu | Zon yang paling mungkin | Pemeriksaan pertama |
| Garisan yang sangat sekata dengan jarak yang hampir tetap | Pemacu gulung, jaringan gear, rantai atau galas | Ukur jarak dan bandingkannya dengan frekuensi gulungan atau gear |
| Jalur yang menjadi lebih lebar atau lebih sempit apabila kelajuan garis berubah | Ketidakpadanan kelajuan atau ketidakstabilan ketegangan | Bandingkan output acuan, kelajuan gulungan dan kelajuan angkut |
| Ombak halus dan padat dengan permukaan yang kusam atau kasar | Retakan ricih atau leburan yang tinggi | Periksa suhu, output dan keadaan acuan acuan |
| Retakan termopembentukan setempat dalam arah mesin yang sama | Variasi tolok atau kawasan yang terlalu panas/nipis | Ketebalan peta dan semak tetingkap pemanasan |
Pendekatan corak dahulu ini amat berguna pada garisan penyemperitan kepingan lengkap , di mana kecacatan mungkin diperkenalkan selepas leburan meninggalkan acuan.
Periksa Kalendar Tiga Gulung untuk Getaran Mekanikal
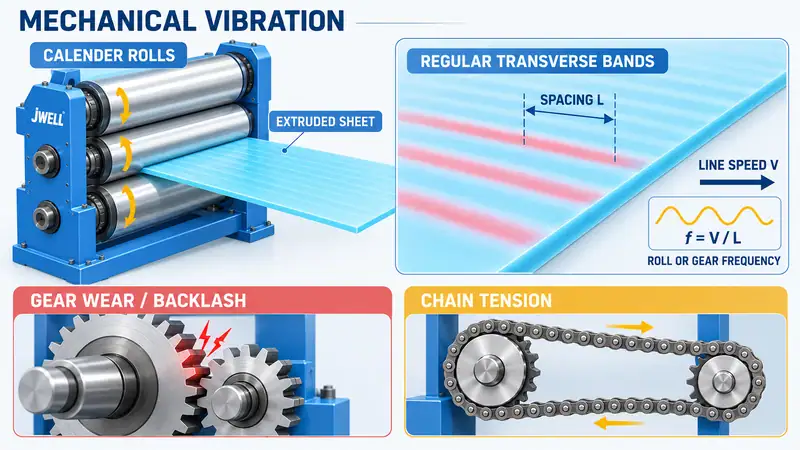
Kalendar tiga gulung atau berbilang gulung mengawal penyejukan, ketebalan dan replikasi permukaan. Jika garis melintang sangat sekata, periksa pemacu gulung sebelum menukar resin atau menarik skru.
Mulakan dengan gear pengurang dan gandingan gulung. Haus gigi setempat, gigi yang rosak, tindak balas yang berlebihan atau penglibatan gear yang lemah boleh menyebabkan impak kecil sekali setiap pusingan atau sekali setiap kitaran jejaring. Permukaan gulungan kemudian memindahkan pergerakan berkala kecil itu ke kepingan yang belum mengeras sepenuhnya.
Pemacu rantai memerlukan perhatian yang sama. Rantai yang longgar boleh tergelincir dan berayun; rantai yang terlalu ketat boleh menyebabkan tarikan berulang pada aci gulung. Periksa ketegangan rantai, haus gegancu, keadaan galas, penjajaran gandingan dan rangka sokongan gulung. Gunakan meter getaran tanpa sentuhan jika boleh. Jangan sekali-kali meletakkan tangan berhampiran gulungan yang bergerak atau rantai yang terdedah; asingkan dan kunci keluar peralatan sebelum sebarang pemeriksaan manual.
Anda boleh menganggarkan frekuensi getaran daripada helaian itu sendiri:
f = V / L
Di sini, f ialah frekuensi kecacatan, V ialah kelajuan garisan kepingan, dan L ialah jarak yang diukur antara dua garisan berulang. Jika frekuensi yang dikira sepadan dengan putaran gulungan, jaringan gear atau peristiwa rantai, diagnosis mekanikal menjadi lebih kukuh.
Output Dadu Padanan, Kelajuan Gulungan dan Ketegangan Angkut
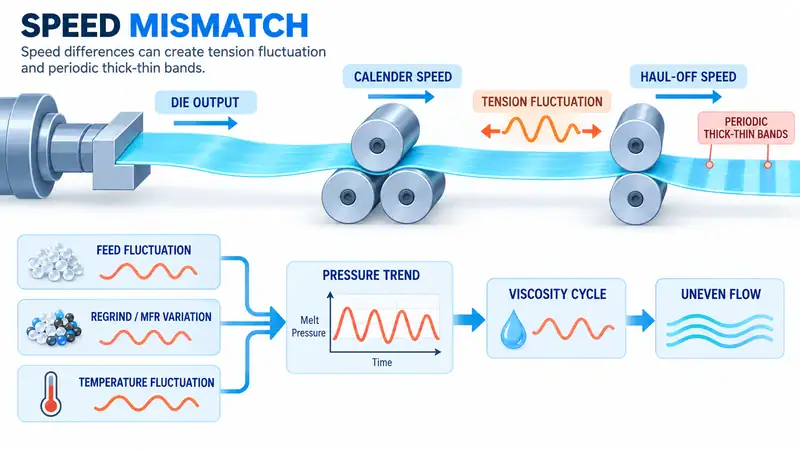
Bukan setiap garis melintang merupakan tanda getaran. Sehelai lembaran juga boleh menunjukkan jalur tebal dan nipis berkala apabila leburan diregangkan dan dilepaskan secara berselang-seli antara acuan, kalendar dan pengangkut.
Pemeriksaan pertama ialah hubungan antara penghantaran leburan dan kelajuan hiliran. Jika gulungan atau tarikan angkut lebih pantas daripada yang boleh dibekalkan oleh leburan, kepingan itu ditarik nipis; apabila tarikan mengendur, ia menjadi lebih tebal semula. Kitaran ketegangan ini boleh muncul walaupun gear sihat.
Gabungkan nilai-nilai berikut dan bukannya membacanya satu demi satu:
- Output penyemperit atau kelajuan skru
- Tekanan acuan dan suhu lebur
- Kalendar dan kelajuan pengangkutan
- Ketebalan lembaran yang diukur
Tekanan yang naik dan turun pada selang masa yang tetap menunjukkan keadaan suapan atau leburan yang tidak stabil. Periksa peratusan kisar semula, perbezaan kadar aliran leburan antara kelompok, penyambungan atau kebuluran pada tekak suapan dan sambungan jalur pemanas atau termogandingan. Perubahan besar dalam aliran leburan bahan kitar semula atau resin boleh mengubah kelikatan yang cukup untuk mengganggu aliran acuan. Stabilkan profil suapan dan suhu sebelum meningkatkan output.
Output papan nama bukan output yang boleh dijual; gred resin, tolok, kapasiti penyejukan dan tegangan hiliran menentukan tetingkap stabil.
Mengetepikan Retakan Ricih dan Leburan Tinggi
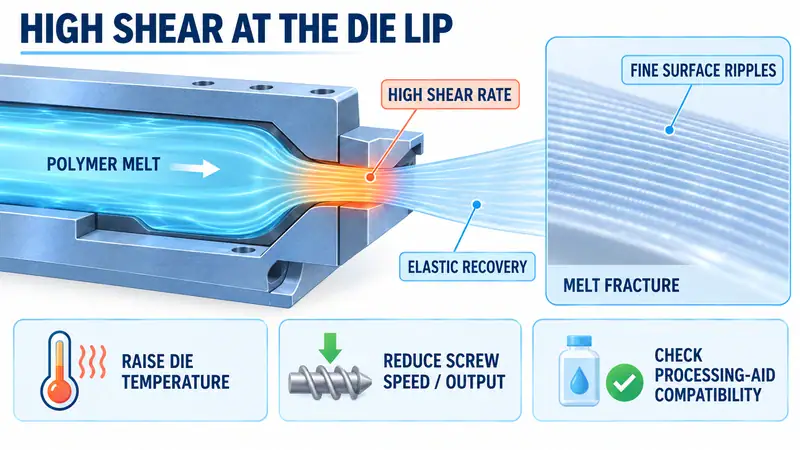
Gelombang halus dan jarak dekat dengan permukaan yang lebih gelap, lebih kasar atau berkabur boleh menunjukkan keretakan leburan. Keretakan leburan ialah ketidakstabilan permukaan yang berlaku apabila kadar ricih setempat pada bibir acuan melebihi apa yang boleh ditampung oleh polimer dan geometri alat. Polimer pulih secara elastik apabila ia keluar dari acuan, meninggalkan corak kasar yang berulang.
Keadaan ini berbeza daripada getaran gear. Ia biasanya menjadi lebih ketara apabila kelajuan output atau skru meningkat, dan ia boleh bertambah baik apabila leburan menjadi kurang likat. Periksa bibir acuan untuk mendapan, kerosakan atau keadaan tanah yang tidak sesuai. Kemudian buat satu pelarasan terkawal pada satu masa:
- Naikkan suhu acuan dan bibir dalam percubaan kecil, seperti 5-10°C, hanya dalam had resin dan perkakas.
- Kurangkan kelajuan atau output skru jika sasaran pengeluaran membenarkannya.
- Sahkan bahawa skrin, saluran aliran dan acuan bersih dan dipasang dengan betul.
- Pertimbangkan alat bantu pemprosesan polimer atau pelincir dalaman yang serasi hanya selepas bahan, sentuhan makanan, kitar semula dan keperluan pelanggan telah disemak.
Jika peningkatan suhu mengurangkan garisan sementara getaran mekanikal kekal tidak berubah, bukti menyokong masalah aliran atau ricih. Bahan tambahan tidak akan membetulkan acuan yang rosak, suapan yang tidak stabil atau penarikan yang berlebihan.
Gunakan Urutan Penyelesaian Masalah Medan Selamat
Dapatkan bukti sebelum membuat beberapa pelarasan sekaligus.
- Ukur coraknya.Rekodkan sekurang-kurangnya lima jarak baris, kelajuan baris, lebar, ketebalan, gred resin dan output. Gunakan formula frekuensi di atas.
- Tukar kelajuan sebentar.Periksa sama ada jarak melebar mengikut kelajuan, kekal rawak atau hilang.
- Bandingkan trend dan periksa dengan selamat.Tekanan tindanan, suhu lebur, kelajuan skru, kelajuan kalendar dan kelajuan angkut. Gunakan ukuran getaran terlebih dahulu; jika pemeriksaan rapi diperlukan, ikuti prosedur penguncian.
- Jalankan satu percubaan terkawal.Laraskan suhu atau output bibir acuan, kemudian petakan ketebalan merentasi lebar dan sepanjang arah mesin.
Simpan sampel sebelum dan selepas untuk setiap percubaan. Permukaan yang lebih licin bukanlah penyelesaian yang lengkap jika ketebalan atau sifat pembentukan berubah.
Mengapa Kecacatan Yang Sama Boleh Menyebabkan Retakan Pembentukan Termo
Garisan berkala boleh dikaitkan dengan pecahan termopembentukan setempat apabila ia juga menghasilkan variasi tolok. Jalur nipis memanas lebih cepat, lebih meregang dan boleh menumpukan terikan semasa pembentukan vakum. Sahkan pautan dengan peta ketebalan dan percubaan pembentukan; semak juga suhu kepingan, masa pemanasan, bantuan palam, pemasaan vakum dan ketebalan dinding akhir.
Bila Perlu Melibatkan Pembekal Barisan
Tingkatkan apabila corak kekal selepas pemeriksaan mekanikal, ujian kelajuan dan ujian suhu yang stabil. Pastikan data resin, garisan dan kecacatan sedia ada supaya pembekal boleh mengasingkan tingkah laku peralatan daripada bahan atau keadaan pembentukan.
Untuk semakan khusus garisan, bandingkan ukuran anda dengan konfigurasi garisan penyemperitan lembaran PP/PS yang dipilih . Halaman produk menunjukkan konfigurasi rujukan, tetapi tetapan acuan, kalendar, penyejukan dan kawalan yang betul bergantung pada bahan dan tolok sasaran.
Soalan Lazim
Adakah garis melintang berkala sentiasa disebabkan oleh haus skru?
Tidak. Jarak yang tetap sering menunjukkan frekuensi pacuan gulung atau rantai; ketidakstabilan tekanan dan ricih acuan adalah punca biasa yang lain. Periksa zon tersebut sebelum menanggalkan skru.
Bagaimanakah saya boleh memisahkan getaran mekanikal daripada patah lebur?
Ukur jarak dan ubah kelajuan garisan secara ringkas. Jarak yang mengikut frekuensi gulungan atau gear menyokong punca mekanikal; kekasaran halus yang bertindak balas terhadap suhu acuan atau output menyokong patah leburan.
Bolehkah meningkatkan suhu acuan menghilangkan garisan?
Ia boleh mengurangkan kekasaran berkaitan ricih dengan menurunkan kelikatan leburan, tetapi ia tidak akan membaiki gear yang haus, rantai longgar atau suapan yang tidak stabil. Gunakan percubaan 5-10°C terkawal dalam had resin dan acuan, kemudian sahkan ketebalan.
Bincangkan Proses Penyemperitan Helaian Anda
Garis melintang berkala lebih mudah diselesaikan apabila data proses bergerak bersama sampel helaian. Hantarkan JWELL data bahan dan aliran leburan anda, lebar dan ketebalan sasaran, kelajuan garisan, output, waktu operasi, trend tekanan dan suhu, jarak kecacatan, foto dan sebarang sampel kegagalan termopembentukan. Jurutera kami boleh menggunakan maklumat ini untuk menyemak tetingkap proses, konfigurasi hiliran dan langkah penyelesaian masalah seterusnya. Hubungi JWELL untuk memulakan perbincangan.