Reduza a deformação da pré-forma utilizando um PEAD com resistência à fusão adequada, controlando a temperatura real de fusão, diminuindo o tempo de suspensão sem suporte e programando uma espessura de parede extra onde a deformação é maior. Para tambores grandes, tanques e peças técnicas, um cabeçote acumulador costuma ser a escolha decisiva, pois descarrega o material rapidamente, evitando que uma pré-forma longa e quente fique suspensa durante a extrusão contínua.
Não comece adicionando peso à peça ou alterando muitos pontos do programa. Primeiro, estabilize a resina, a temperatura de fusão e a sequência da máquina. Em seguida, meça a pré-forma da moldagem por sopro ao longo do tempo e ajuste uma variável de cada vez.
O que é a sag de Parison?
A pré-forma é o tubo oco quente extrudado antes do fechamento do molde. Enquanto permanece suspenso sem suporte, a gravidade estica o material fundido. Esse alongamento, que varia com o tempo, também é chamado de estiramento da pré-forma. Ele pode resultar em uma região superior ou ombro fino, excesso de peso na base, fechamento irregular e má distribuição da espessura da parede.
A deformação por flacidez não é a mesma coisa que a expansão da matriz. A flacidez é a deformação gravitacional após o material fundido sair da matriz; a expansão da matriz é a recuperação elástica que aumenta as dimensões da pré-forma. Ambas afetam o comprimento, o diâmetro e a espessura da parede, e ambas variam com as alterações na resina, na temperatura, na folga da matriz ou na taxa de extrusão.
1. Utilize um HDPE com resistência de fusão suficiente.
A moldagem por sopro de peças grandes em HDPE normalmente requer um material de alto peso molecular capaz de suportar uma pré-forma pesada. O índice de fluidez é útil para comparar materiais sob condições de teste específicas, mas não descreve completamente a viscosidade extensional, a distribuição de peso molecular, o inchamento da matriz ou o comportamento de deformação a longo prazo.
Compare as resinas candidatas com a mesma temperatura de fusão, peso de injeção e tempo de descarga. Solicite ao fornecedor da resina recomendações para moldagem por sopro, dados sobre expansão e deformação, resistência à fissuração por tensão ambiental e quaisquer limites quanto ao conteúdo reciclado.
Ao utilizar material reciclado, controle sua origem, tamanho das partículas, contaminação, umidade e proporção de mistura. A reologia variável do material reciclado pode fazer com que um programa de pré-formas previamente estável apresente variações de lote para lote. Não introduza um modificador desconhecido apenas para reduzir a escorrimento sem antes revalidar a resistência ao impacto, a resistência química, a resistência da solda e a conformidade com as normas.
2. Controle a temperatura real de fusão.
O HDPE mais quente geralmente apresenta menor viscosidade de fusão e escorre mais rapidamente. Reduza a carga térmica desnecessária, mantendo a fusão completa, a pressão estável e uma qualidade de superfície aceitável. O valor relevante é a temperatura do polímero na saída do cabeçote, e não apenas os pontos de ajuste do controlador do cilindro.
Verifica:
- Temperatura real de fusão com um método de medição adequado
- Estabilidade do cano, adaptador e zona da cabeça
- Posicionamento e calibração do termopar
- Contato e isolamento da faixa de aquecimento
- Velocidade da rosca, carga do motor e aquecimento por cisalhamento
- Tempo de imersão após uma grande mudança de temperatura
Uma zona quente circunferencial pode criar um lado fino e dar a aparência de uma flacidez generalizada. Corrija o desequilíbrio do aquecedor ou do fluxo antes de modificar a programação da pré-forma axial. Evite reduzir a temperatura de todas as zonas até que ocorra fusão incompleta, alta carga do motor, fratura da fusão ou soldas fracas. O objetivo é a condição térmica estável mais baixa, não o ponto de ajuste mais baixo possível.
3. Minimize o tempo de suspensão sem suporte.
A deformação depende tanto da temperatura quanto do tempo. Registre o intervalo desde a primeira saída do material fundido da matriz até o momento em que o molde captura ou comprime a pré-forma. Extrusão lenta, deslocamento do carro de extrusão, fechamento do molde e atrasos na sequência de controle contribuem para o aumento do tempo de deformação.
Para peças menores extrudadas continuamente, um aumento controlado na produção pode reduzir o intervalo entre as extrusões. No entanto, aumentar a velocidade da rosca pode gerar calor por cisalhamento e piorar o resultado. Produtos grandes exigem uma injeção de alta densidade, portanto, a arquitetura do equipamento é mais importante.
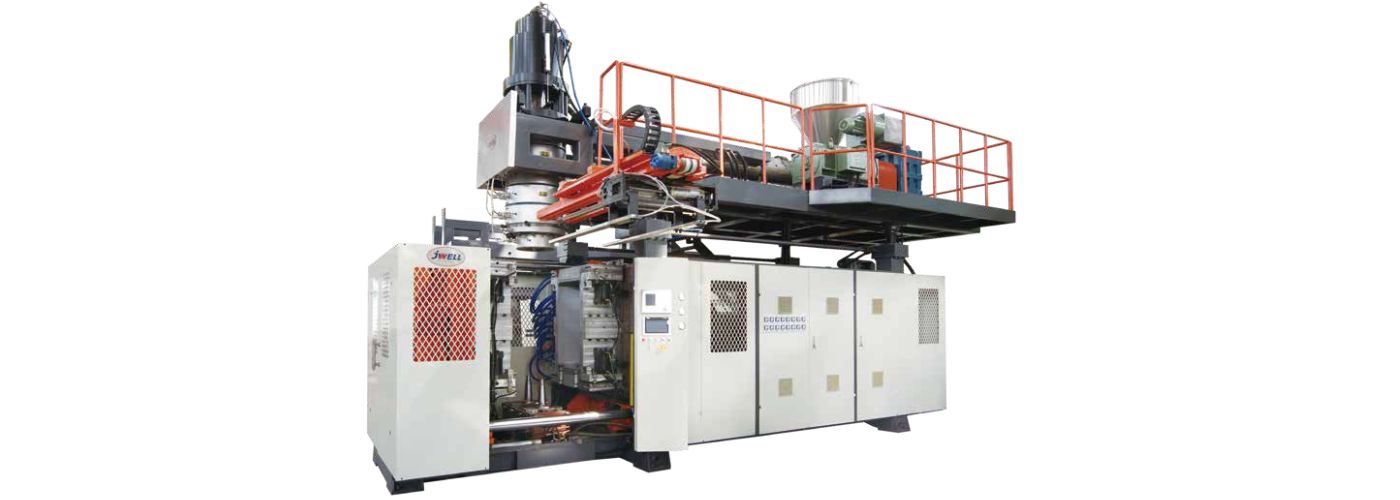
Um cabeçote acumulador plastifica o material durante outras partes do ciclo e, em seguida, descarrega o material armazenado rapidamente através da matriz. A máquina de moldagem por sopro JWELL JWZ-BM160/230 utiliza um cabeçote acumulador para grandes recipientes industriais.
4. Meça o rebaixamento de Parison antes de ajustá-lo.
Criar um teste de flecha repetível em condições de produção estáveis:
- Utilize o mesmo lote de resina, proporção de remanufatura e peso de esferas.
- Marque uma referência fixa abaixo do dado.
- Registre a duração da parison em intervalos de tempo iguais.
- Registre o tempo total de descarga e o tempo de captura do mofo.
- Meça os diâmetros superior, médio e inferior da parison ou a examine em uma superfície plana, quando possível.
- Moldar peças e mapear a espessura da parede em locais fixos.
Uma comparação útil é a variação no comprimento da pré-forma por unidade de tempo. Vídeos com uma referência temporal visível podem mostrar quando o alongamento acelera, quando o tubo oscila ou se o movimento do molde cria um atraso evitável. Repita a mesma medição após cada troca significativa de resina, temperatura ou cabeçote.
5. Aplicar a Programação de Espessura de Parede de Parison
A programação Parison altera a folga da matriz durante a injeção. Ela coloca mais material em regiões que se esticarão mais no molde ou perderão espessura por meio da redução de espessura, e remove o excesso de material de áreas com baixa elasticidade.
Construa o programa a partir das medidas das peças acabadas:
- Comece com um perfil conservador, quase uniforme.
- Permita que o processo atinja o equilíbrio térmico.
- Mapear a espessura mínima e média da parede em pontos repetíveis.
- Associe a localização de cada peça ao tempo de pré-parison correspondente.
- Ajuste apenas um grupo limitado de pontos do programa.
- Use transições suaves e repita o teste.
Uma mudança brusca de espessura pode causar instabilidade no fluxo, dobramento ou uma transição visível na espessura. Confirme se o atuador da folga da matriz segue o comando sob a pressão real da cabeça de moldagem. Para verificações relacionadas, consulte o guia da JWELL sobre uniformidade da espessura da parede na moldagem por sopro.
6. Equilibre a folga da matriz, o diâmetro e o peso do chumbo.
Uma folga maior na matriz produz uma pré-forma mais espessa, mas também aumenta o peso da injeção e a carga gravitacional suportada pela seção superior. Uma folga menor aumenta o cisalhamento e pode alterar a expansão. Portanto, a folga na matriz não é uma correção independente da flecha.
O diâmetro da matriz deve fornecer circunferência suficiente para o molde, sem inflação excessiva ou rebarbas. Centralize o mandril, inspecione as superfícies da matriz e verifique se o aquecimento é uniforme. Se um lado permanecer fino, corrija o alinhamento da matriz, a temperatura ou a distribuição do fluxo antes de tentar mascarar o defeito com um programa axial.
7. Coordenar o tempo de produção do molde e da máquina.
O molde deve capturar a pré-forma em um comprimento e posição consistentes. Verifique a velocidade de fechamento do molde, a sincronização do carro, os dispositivos de pré-pinçamento, o movimento do pino de sopro e a exaustão. O movimento do ar pode causar uma oscilação excessiva da pré-forma; o uso de proteção contra superaquecimento pode ajudar, desde que não cause um acúmulo de calor inseguro.
A pré-injeção pode manter o tubo aberto, mas pressão excessiva ou sincronização inadequada podem distorcê-lo. Peças muito longas ou assimétricas podem necessitar de suportes para a pré-forma, manuseio robótico, pré-formação por sucção ou moldagem por sopro tridimensional, em vez de uma pré-forma vertical suspensa livremente.
Tabela de solução de problemas Parison Sag
| Sintoma | Verifique primeiro | Evitar como primeira resposta |
|---|---|---|
| Parison fica muito longo | Temperatura de fusão, tipo de resina, tempo de descarga | Adicionando o peso total do tiro |
| Parede superior fina, fundo grosso | Tempo de redução, tempo do programa | Alterar cada ponto do programa |
| Um lado é consistentemente mais fino | Centralização da matriz, uniformidade do aquecedor | compensação axial |
| Variação de tiro a tiro | Remoagem, temperatura de fusão, controle do acumulador | Aumentar a velocidade do parafuso às cegas |
| Dobrar durante o fechamento | Diâmetro, expansão, tempo de moldagem, pré-sopro | Reduzir todas as temperaturas |
| Canto moldado fino apenas | Proporção de alongamento local e programa | Tratar isso apenas como flacidez |
Perguntas frequentes
Uma temperatura de fusão mais baixa sempre reduz a flacidez da pré-forma?
Geralmente, sim, mas apenas dentro de uma faixa de processamento estável. Temperaturas excessivamente baixas podem causar fusão deficiente, alta carga no motor, superfícies ásperas e linhas de solda fracas.
A programação da pré-forma pode compensar totalmente a baixa resistência do material fundido?
Não. A programação redistribui o material; ela não elimina a instabilidade causada por uma resina inadequada, temperatura de fusão excessiva ou injeção lenta.
É necessário um cabeçote acumulador para todos os produtos de PEAD?
Não. É mais útil quando uma grande quantidade de material precisa ser produzida mais rapidamente do que uma rosca de extrusão contínua consegue, sem um tempo de espera excessivo.
Configure o processo em torno do produto.
O controle confiável da pré-forma combina reologia da resina, fusão uniforme, injeção rápida, geometria correta do cabeçote, tempo de moldagem repetível e programação baseada em evidências. Consulte a linha de máquinas de moldagem por sopro da JWELL ou entre em contato com a JWELL informando o desenho do produto, a classe do PEAD, a proporção de material virgem/reciclado, o peso desejado, as dimensões, o mapa de espessura da parede e a meta de tempo de ciclo. Essas informações permitem que o cabeçote, a capacidade do acumulador e o sistema de controle sejam dimensionados de acordo com o produto real.