
Substitua ou reconstrua a rosca e o cilindro da extrusora quando o desgaste medido exceder a folga permitida pelo fabricante ou quando o desgaste confirmado impedir que a linha atinja as metas de produção e qualidade dentro de uma faixa de processo segura. As horas de operação, por si só, não são um critério para substituição.
Antes de encomendar peças, verifique a resina, a alimentação, os aquecedores, os termopares, as telas, a matriz, a caixa de engrenagens e o alinhamento. A decisão mais confiável combina as tendências de produção, a inspeção física e as medições feitas em relação a um desenho original ou a uma referência documentada do estado original.
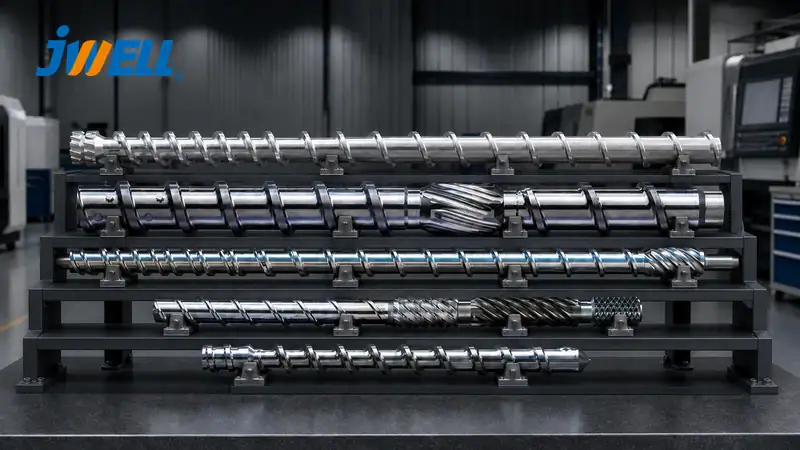
Qual o impacto do desgaste do parafuso e do cilindro na extrusão?
A rosca transporta, funde, mistura e pressuriza o polímero dentro do cilindro. Uma folga projetada entre as pontas das espirais e o diâmetro interno do cilindro permite a rotação. À medida que essa folga aumenta, mais polímero fundido pode vazar para trás pelas espirais, reduzindo a eficiência da bomba e a estabilidade do processo.
Os operadores podem compensar com maior velocidade da rosca, temperatura ou contrapressão. Essas alterações podem aumentar o consumo de energia e a temperatura de fusão, reduzir o controle do tempo de residência e acelerar o desgaste. Em máquinas de rosca dupla, as alterações no entrelaçamento e na folga entre os elementos também afetam o transporte e a mistura.
O desgaste raramente é uniforme. Materiais de enchimento podem abrasar a seção de alimentação ou fusão, gases corrosivos podem atacar zonas ventiladas e a seção de dosagem pode perder eficiência de bombeamento. A inspeção deve identificar onde e por que houve perda de material.
Sinais de produção que justificam inspeção
Inspecione a rosca e o cilindro da extrusora quando vários destes sintomas persistirem após as verificações básicas do processo:
- A produção cai na mesma velocidade de rotação da rosca e formulação.
- É necessário aumentar a rotação por minuto (rpm) para manter a taxa anterior.
- A pressão na cabeça torna-se baixa, instável ou anormalmente sensível.
- A temperatura de fusão ou as dimensões flutuam.
- Não derrete, forma géis, apresenta má dispersão ou aumenta a variação de cor.
- O consumo específico de energia aumenta.
- O tempo de permanência e o desempenho de mudança de cor se deterioram.
- A linha não consegue mais manter sua janela de processo validada.
- Partículas metálicas, ruídos anormais ou riscos podem aparecer.
Esses sintomas não comprovam desgaste. Ponteamento da tremonha, tela obstruída, aquecedor com defeito, termopar incorreto, resina úmida, alterações na viscosidade, danos na caixa de engrenagens ou alimentação instável podem produzir resultados semelhantes.
Utilize tendências como kg/h por rpm, kg/kWh, pressão na cabeça do cilindro, temperatura real de fusão e taxa de rejeição. Uma linha de base bem estabelecida é mais confiável do que a memória do operador.
Mecanismos comuns de desgaste e danos
O desgaste abrasivo é causado por fibra de vidro, carga mineral, dióxido de titânio, farinha de madeira, contaminação e outras partículas duras. Ele arredonda as arestas de rotação e alarga o diâmetro interno do cano.
O desgaste corrosivo ocorre quando polímeros, aditivos, umidade ou produtos de degradação atacam o metal. Os produtos de degradação do PVC e alguns compostos halogenados ou retardantes de chama exigem metalurgia apropriada e controle rigoroso de temperatura.
O desgaste metal-metal pode ser consequência de desalinhamento, aquecimento inadequado, distorção do cilindro, presença de metal estranho, falha do rolamento ou parafuso torto. Sulcos profundos exigem investigação antes da reinicialização.
Danos térmicos resultam de superaquecimento, resfriamento inadequado ou exposição prolongada a polímeros instáveis. Depósitos degradados podem ocultar corrosão e, posteriormente, gerar manchas pretas recorrentes.
A substituição de componentes sem corrigir a causa resultará na repetição da falha. A metalurgia e o tratamento de superfície devem ser compatíveis com a resina, o material de enchimento, a corrosividade, a pressão e a temperatura de operação.
Como inspecionar o parafuso
Aplique o bloqueio/etiquetagem, despressurize o sistema e siga o procedimento de remoção do fabricante da máquina. Apoie o parafuso corretamente para evitar que ele se dobre e proteja o pessoal do polímero e do metal quentes.
Após a limpeza que não danifica o equipamento, inspecione:
- Arredondamento da ponta da asa, lascamento e perda de revestimento
- Desgaste da raiz e do canal
- Rachaduras nas seções de mistura ou nas transições de voo.
- Corrosão e pitting
- Marcas ou evidências de contato com metal
- Depósitos e descoloração da zona morta
- Estrias de acionamento, chavetas e superfícies de encosto
- Suspeita-se de retidão ao dobrar o corpo
Meça o diâmetro externo da hélice em posições axiais definidas e em mais de uma orientação. Compare os valores com o desenho de controle ou com um relatório de condição de novo. Para hélices duplas modulares, inspecione também os eixos, chavetas, furos dos elementos e superfícies de engrenamento.
Como inspecionar o cano
Limpe o interior do cano e deixe-o estabilizar na temperatura de inspeção especificada. Meça o diâmetro interno ao longo do cano e em múltiplas posições angulares com um calibrador de diâmetro interno ou por um método especializado. Isso revelará alargamentos e ovalizações localizados.
Um boroscópio é útil para encontrar riscos, corrosão e depósitos, mas não fornece uma medição dimensional completa do desgaste. Verifique também a garganta de alimentação, as aberturas de ventilação, as juntas do revestimento, o contato do aquecedor, as passagens de refrigeração e o alinhamento entre a caixa de engrenagens, os suportes do cilindro, o adaptador e a matriz.
Calcule corretamente a folga entre o parafuso e o cano.
Utilize as medidas obtidas nas localizações axiais correspondentes:
Diametral clearance = measured barrel ID - measured screw OD
Radial clearance = diametral clearance / 2
Por exemplo, um diâmetro interno do cano medido de 100.30 mm e um diâmetro externo da rosca de 99.80 mm resultam em uma folga diametral de 0.50 mm e uma folga radial de 0.25 mm. Este exemplo explica apenas o cálculo; não se trata de um limite de aceitação universal.
Confirme se a especificação do fabricante utiliza folga diametral ou radial. Confundir esses dois tipos de folga pode dobrar ou reduzir pela metade o resultado da interpretação.
Não existe folga de substituição universal.
A folga permitida depende do diâmetro, do projeto da rosca, da viscosidade do polímero, da pressão, do revestimento, da tolerância do produto e do tipo de máquina. Um valor aceitável em uma linha de baixa pressão de grande porte pode ser inaceitável em uma extrusora de precisão de pequeno porte.
Utilize as evidências nesta ordem:
- Desenho original do fabricante (OEM) e limites permitidos
- Linha de base dimensional para peças novas ou máquinas novas
- Mapa atual de desgaste de parafusos e canos
- Taxa de desgaste histórica
- Tendências de produção e qualidade
Um polimento visível sem perda mensurável de material pode não justificar a substituição. Por outro lado, o desempenho pode diminuir antes que o desgaste se torne severo, pois o vazamento pode aumentar rapidamente à medida que a folga aumenta.
Crie um relatório de desgaste repetível
Meça o diâmetro externo (DE) do parafuso e o diâmetro interno (DI) do cano nas posições axiais correspondentes. A ovalização do cano é a diferença entre as leituras do furo maior e menor, obtidas em ângulos diferentes na mesma seção transversal. A coluna de folga anterior mostra se o desgaste está aumentando entre as inspeções.
| Posição | Diâmetro externo do parafuso | ID do barril | folga diametral | ovalidade do barril | Condição de superfície | Autorização anterior |
|---|---|---|---|---|---|---|
| Seção de alimentação | 99.86 mm | 100.20 mm | 0.34 mm | 0.03 mm | Polimento leve | 0.28 mm |
| Seção de fusão | 99.74 mm | 100.26 mm | 0.52 mm | 0.05 mm | desgaste da ponta do voo | 0.39 mm |
| Seção de ventilação | 99.78 mm | 100.31 mm | 0.53 mm | 0.08 mm | Corrosão menor | 0.41 mm |
| Seção de medição | 99.70 mm | 100.35 mm | 0.65 mm | 0.06 mm | Pontuação visível | 0.48 mm |
Esses valores são meramente ilustrativos e não representam limites universais de substituição. Compare as medidas reais com o desenho do fabricante original, a linha de base do novo componente e os limites de serviço aprovados para a máquina específica.
As medições devem ser acompanhadas de fotos, histórico do material processado e sintomas de funcionamento. A repetição das medições nos mesmos locais permite que as equipes de manutenção calculem a taxa de desgaste e planejem a próxima inspeção antes que o desempenho se torne crítico.
Continuar, reconstruir, revestir ou substituir?
Continue monitorando enquanto as dimensões permanecerem dentro dos limites aprovados, as superfícies estiverem intactas e o processo atingir as metas. Reduza o intervalo da próxima inspeção se o desgaste estiver se acelerando.
Reconstrua o parafuso quando o desgaste da hélice for reparável e o núcleo, a retidão e a metalurgia permanecerem adequados. O especialista deve documentar a geometria restaurada, o revestimento e a dureza.
Repare ou revesta o cano quando o seu projeto o permitir e a estrutura estiver em boas condições. O brunimento remove mais material e não resolve folgas excessivas, a menos que o parafuso seja corretamente dimensionado para o novo diâmetro do furo.
Substitua a peça quando rachaduras, sulcos profundos, ovalização severa, corrosão extensa, danos estruturais, reconstruções anteriores excessivas ou custo-benefício desfavorável do reparo tornarem a restauração inviável.
Avalie o conjunto parafuso-cilindro como um par combinado. Um parafuso novo em um cilindro muito desgastado, ou um cilindro novo em torno de um parafuso muito desgastado, pode resultar em folga excessiva e reduzir a vida útil do novo componente.
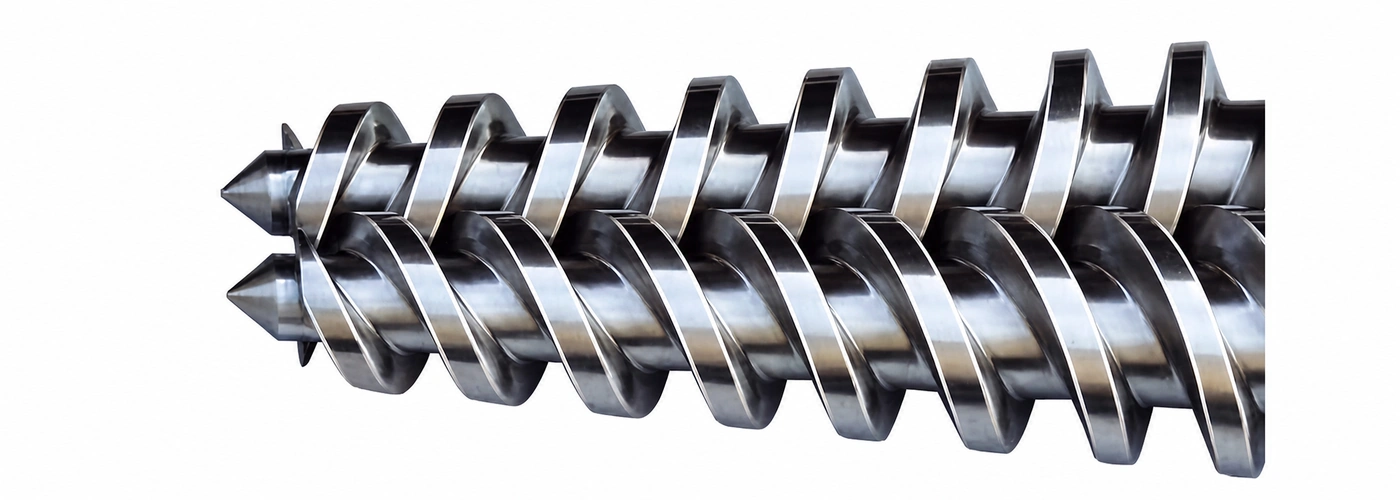
As opções de rosca e cilindro bimetálicos da JWELL utilizam materiais resistentes ao desgaste e à corrosão específicos para cada aplicação em processos abrasivos, corrosivos e de alta temperatura.
Condições que exigem ação imediata
Pare e investigue em vez de esperar por uma inspeção agendada quando houver fragmentos de metal, ruído de atrito, mudanças repentinas de corrente ou pressão, suspeita de empenamento da rosca, ranhuras profundas ou evidências de contato entre a rosca e o cilindro. A operação contínua pode transformar o desgaste reparável em danos ao cilindro, à rosca, à caixa de engrenagens ou ao mecanismo de acionamento.
Prolongue a vida útil do parafuso e do cano
- Instale ímãs e separadores de metal adequados.
- Prevenir a contaminação na resina, no material de enchimento e no material reciclado.
- Siga os procedimentos de aquecimento e imersão antes da rotação.
- Evite funcionamento em alta velocidade sem carga e pressão contrária desnecessária.
- Controle a umidade e a degradação corrosiva.
- Utilize compostos de purga e ferramentas de limpeza compatíveis com a metalurgia.
- Realizar manutenção na caixa de engrenagens, rolamento de encosto, alinhamento e suportes do cano.
- Tendências de produção, pressão, temperatura e consumo de energia.
- Selecione ligas adequadas para formulações abrasivas ou corrosivas.
O guia da JWELL para manutenção de extrusoras de plástico aborda aspectos relacionados à alimentação, temperatura, limpeza da matriz e verificações do sistema de acionamento.
Perguntas frequentes
O parafuso e o cano devem sempre ser substituídos juntos?
Não, mas ambos devem ser medidos. A substituição de apenas um é aceitável quando o outro permanece dentro dos limites aprovados e sua condição não danificará a peça nova.
Com que frequência a folga deve ser medida?
Não existe um intervalo universal. Baseie-se na abrasividade do material, na taxa de desgaste histórica, na criticidade da produção e nas orientações do fabricante original. Utilize dados de tendência para definir a data da próxima inspeção.
Um parafuso recondicionado é tão confiável quanto um parafuso novo?
Pode ser adequado quando o núcleo está íntegro e um especialista qualificado restaura e documenta a geometria e a superfície. Rachaduras, empenamentos ou danos extensos geralmente justificam a substituição.
Tome uma decisão de substituição com base em medições.
Não espere por danos catastróficos e não substitua componentes caros por mera suspeita. Diagnostique todo o processo, meça o parafuso e o cilindro em locais correspondentes e compare os resultados com limites controlados.
Entre em contato com a JWELL informando o modelo da máquina, desenhos, mapa de desgaste, material processado, teor de enchimento, temperatura de operação, pressão e sintomas de produção. Esses detalhes permitem que a JWELL avalie a metalurgia, a viabilidade de reconstrução e a geometria de substituição, em vez de fornecer orçamentos baseados apenas em dimensões gerais.





