
A granulação confiável de PVC para aplicações médicas exige uma formulação precisa, matérias-primas qualificadas, mistura controlada, baixo histórico térmico, prevenção de contaminação e testes de liberação em nível de lote. A máquina de granulação, por si só, não torna um composto adequado para uso médico. A adequação depende do dispositivo pretendido, das condições de contato com o paciente, do sistema de aditivos, dos controles de fabricação, da esterilização e da avaliação do produto final.
Para a seleção de equipamentos, avalie todo o processo, desde a pesagem e mistura até a extrusão, corte, resfriamento, peneiramento e embalagem limpa. Uma alta capacidade de produção nominal não é útil se a linha não conseguir manter a temperatura de fusão, a qualidade dos grânulos e a rastreabilidade dentro da faixa validada.
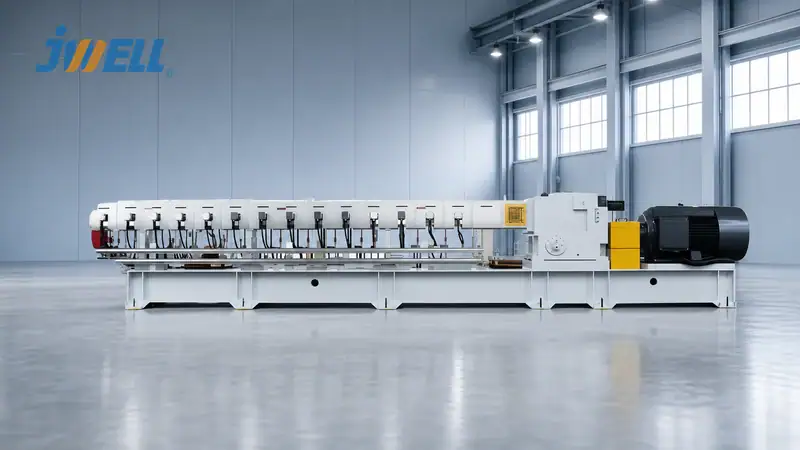
Defina a aplicação médica antes da formulação.
Não existe uma formulação universal denominada PVC de grau médico. Tubos respiratórios, tubos de infusão, máscaras, componentes em contato com sangue e invólucros sem contato têm requisitos diferentes. Defina:
- Tipo e duração do contato
- Dureza e flexibilidade
- Clareza, cor e qualidade da superfície
- Resistência à torção e propriedades de tração
- Método de colagem, impressão e montagem
- Método de esterilização
- Mercado-alvo e requisitos aplicáveis
Os dados dos materiais complementam a avaliação do dispositivo, mas não a substituem. A avaliação química e biológica pode precisar considerar os componentes da formulação, os contaminantes de fabricação, os resíduos de esterilização, os extraíveis e os lixiviáveis. A especificação do composto deve identificar todos os ingredientes aprovados e proibir substituições não autorizadas.
Construa um composto de PVC controlado.
Um composto de PVC para uso médico pode conter resina de PVC, plastificante, estabilizador térmico, lubrificantes, auxiliares de processamento, corantes e cargas específicas para a aplicação. Cada ingrediente deve ter um fornecedor, grau de pureza, especificação e processo de controle de alterações aprovados e definidos.
A seleção do plastificante afeta a dureza, o comportamento em baixas temperaturas, a migração, a extração e a resposta à esterilização. Formulações contendo DEHP e formulações com plastificantes alternativos não são intercambiáveis. Avalie cada formulação considerando a exposição pretendida e o mercado regulamentado, em vez de afirmar genericamente que um plastificante é sempre aceitável.
Os controles de entrada podem incluir identidade, umidade, pureza, cor, características das partículas, contaminação e revisão de certificados. Para ingredientes críticos, a qualificação do fornecedor e a retenção de amostras são tão importantes quanto o certificado inicial.
Controle de Pesagem e Mistura
Aditivos em pequenas quantidades podem causar alterações significativas mesmo em baixas dosagens. Utilize pesagem calibrada ou dosagem por perda de peso, adequadas à tolerância especificada. A verificação eletrônica ou por código de barras do lote reduz o risco de dosagem do produto incorreto.
Em um processo típico de mistura a quente/frio, os ingredientes são adicionados de acordo com uma sequência validada, de modo que os líquidos sejam absorvidos uniformemente e os pós se dispersem. Registre a carga, a velocidade, a corrente, o tempo e a temperatura de descarga do misturador. Transfira a mistura para um misturador a frio e resfrie-a até um ponto final definido antes do armazenamento ou extrusão.
Não utilize a temperatura de descarga como único critério de aceitação. A mistura excessiva pode gerar calor em excesso ou fusão prematura; a mistura insuficiente pode causar má distribuição de plastificante, estabilizante, pigmento ou lubrificante. Inclua a densidade aparente e a aparência na especificação da mistura sempre que estas estiverem correlacionadas com a alimentação e a estabilidade da extrusão.
Configure a linha completa de granulação de PVC
Uma linha de produção de PVC para uso médico geralmente inclui:
- Armazenamento e pesagem controlados de matérias-primas
- Mistura quente e fria
- Transferência de mistura selada ou recipientes dedicados
- Alimentação volumétrica ou gravimétrica estável
- Uma extrusora de rosca dupla adequada para PVC
- Ventilação a vácuo e monitoramento de pressão
- Filtração quando justificada pelo risco de contaminação.
- Corte a quente ou granulação na face da matriz
- Transporte de ar e resfriamento controlado
- Triagem, detecção de metais e embalagem limpa
As extrusoras de rosca dupla contrarrotativas são comumente utilizadas por proporcionarem transporte eficiente e mistura controlada para PVC sensível ao calor. A geometria da rosca, o torque, a ventilação e a resistência da matriz devem ser compatíveis com a formulação flexível ou rígida. A máquina de granulação de PVC de grau médico da JWELL pode ser configurada de acordo com a formulação, a produção desejada e o plano de limpeza.
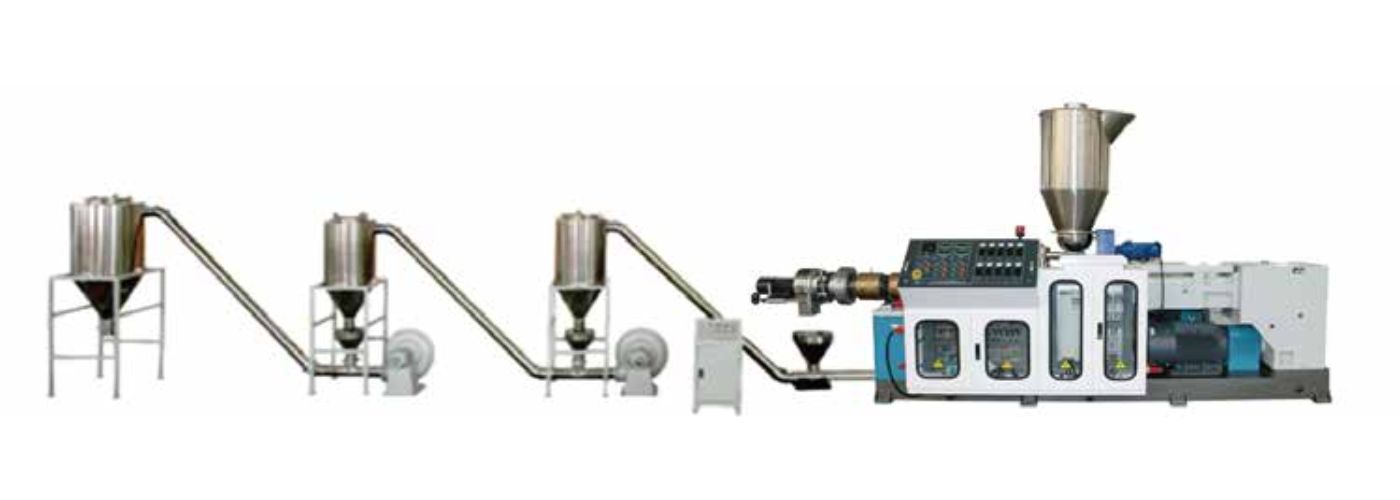
Minimizar o histórico térmico durante a extrusão
O PVC pode sofrer desidrocloração após exposição a temperaturas ou tempo de permanência excessivos, causando descoloração, odor, subprodutos corrosivos e perda de propriedades. O objetivo é a fusão e dispersão homogêneas com o menor histórico térmico possível.
Acompanhe a evolução dessas variáveis em vez de verificá-las apenas na inicialização:
- Taxa de alimentação e velocidade da extrusora
- Carga ou torque do motor
- Temperaturas do cilindro, adaptador e matriz
- Temperatura real de fusão, quando mensurável.
- Pressão de descarga e flutuação de pressão
- Nível de vácuo e condição da ventilação
- Velocidade do peletizador e temperatura dos grânulos
- Produção, multas e material rejeitado
Os valores de ajuste do controlador não comprovam que a fusão seja segura. Uma alteração no enchimento da rosca, no tempo de residência, na resistência da matriz ou no cisalhamento pode elevar a temperatura real da fusão, mesmo que as temperaturas das zonas exibidas permaneçam dentro dos limites.
Filtração balanceada, corte de pellets e resfriamento
A filtração pode interceptar materiais estranhos, mas uma tela desnecessariamente fina aumenta a pressão, o cisalhamento e o tempo de residência. Selecione o nível de filtração com base na viscosidade do composto, no risco de contaminação e nos requisitos do dispositivo subsequente. Monitore a diferença de pressão e registre as alterações na tela.
Para a granulação por corte a quente ou por matriz, controle o alinhamento da lâmina de corte, a condição da lâmina, a temperatura da matriz e a velocidade. Um controle inadequado produz rebarbas, partículas finas, grânulos grandes demais ou manchas. Resfrie os grânulos antes da embalagem para evitar bloqueios e exposição contínua ao calor.
O ar de transporte, os resfriadores, as telas e as superfícies de contato não devem introduzir poeira, óleo, ferrugem ou outros polímeros. Dependendo da avaliação de risco, a linha pode necessitar de equipamentos dedicados, superfícies de contato em aço inoxidável, construção lavável ou embalagens segregadas.
Prevenir contaminação cruzada
Defina os requisitos de zoneamento, vestimenta, limpeza e desobstrução da linha de produção com base no risco do produto. Separe materiais não medicinais, plastificantes incompatíveis, pigmentos, material reciclado e formulações que contenham substâncias restritas. O retrabalho deve ser proibido, a menos que uma especificação aprovada e validada o permita explicitamente.
Um procedimento de limpeza deve definir as ferramentas, a ordem de produção, os critérios de aceitação e a verificação. A inspeção visual por si só pode não detectar resíduos de plastificantes, corantes ou outros polímeros transparentes. A limpeza da linha deve verificar a conformidade com os rótulos, os ingredientes, a mistura intermediária e as embalagens acabadas.
Estabelecer testes de liberação de compostos
O plano de liberação deve conectar as propriedades dos pellets ao processamento subsequente no dispositivo. Os testes podem incluir:
| Área | Exemplos |
|---|---|
| Qualidade do pellet | Aparência, dimensões, partículas finas, densidade aparente, pontos pretos |
| Composição | Verificações de identidade, densidade, dureza, aditivos selecionados ou impurezas. |
| Tratamento | Estabilidade térmica, descoloração, comportamento reológico ou de fusão |
| Desempenho | Propriedades de tração, alongamento, clareza ou opacidade. |
| Limpeza | matéria estranha e outros controles baseados em risco |
Não descreva um composto como universalmente biocompatível com base em um único resultado de citotoxicidade. A avaliação biológica segundo a norma ISO 10993 baseia-se no dispositivo médico finalizado e em sua utilização prevista. A caracterização química, os efeitos da fabricação e da esterilização devem ser considerados nessa avaliação.
Validar o processamento e a esterilização subsequentes
Os grânulos são um material intermediário. Extrude ou molde dispositivos acabados representativos nos limites inferior e superior da janela de processo validada. Confirme as dimensões, a superfície, a adesão, a impressão, a resistência à torção e outras propriedades críticas.
Em seguida, avalie o processo de esterilização especificado. Óxido de etileno, irradiação, vapor e outros métodos podem afetar a cor, o odor, o comportamento do plastificante e o desempenho mecânico do PVC de maneiras diferentes. Teste o dispositivo embalado e as condições de envelhecimento, quando necessário. A JWELL também fornece equipamentos de extrusão de tubos médicos para compostos de PVC e TPU qualificados. 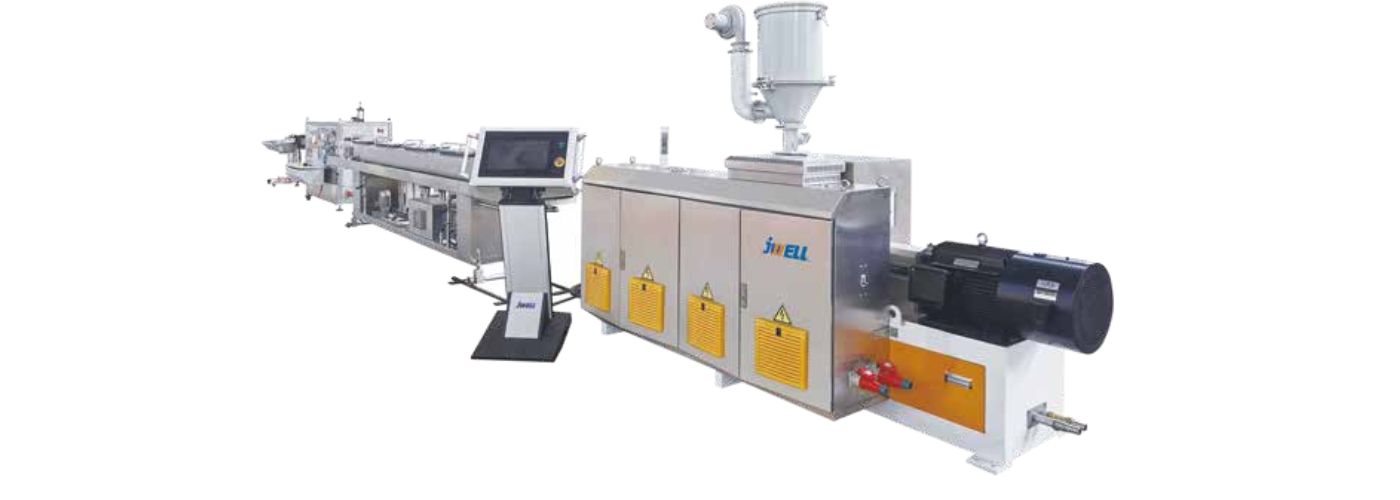
O que verificar durante um teste de linha ou FAT
Não aceite uma máquina de granulação de PVC apenas com base na capacidade máxima de produção em quilogramas por hora. Verifique:
- Saída estável usando a formulação acordada
- Temperatura de fusão real e estabilidade de torque
- Distribuição do tamanho dos grânulos e partículas finas
- Desempenho de cores e pontos pretos
- Variação da pressão da cabeça
- Tempo de limpeza e troca
- Registro de alarmes, receitas e dados de lote
- Controle de temperatura e contaminação da embalagem
- Balanço de materiais e taxa de rejeição
O protocolo do ensaio deve definir a matéria-prima, a duração do ensaio, a frequência de amostragem, os métodos de teste e os limites de aceitação antes do início do teste.
Perguntas frequentes
Uma única linha de granulação de PVC pode processar compostos tanto para uso medicinal quanto para uso geral?
Tecnicamente, pode ser possível, mas os riscos de contaminação e de limpeza da linha podem tornar a produção compartilhada inadequada. A decisão deve ser tomada com base em uma avaliação de riscos documentada e um estudo de limpeza validado.
Um composto de PVC para uso médico está automaticamente em conformidade com a norma ISO 10993?
Não. As informações sobre o material contribuem para a avaliação, mas a segurança biológica é avaliada para o dispositivo finalizado em seu uso pretendido.
O principal critério de compra deve ser a produção?
Não. Compare a produção estável aceita com a temperatura de fusão, a qualidade dos grânulos, o rendimento, a limpeza, a rastreabilidade e o consumo de utilidades.
Validar o sistema de fabricação completo
Um projeto de granulação de PVC para uso médico deve combinar formulação controlada, equipamentos higienizáveis, rastreabilidade, coleta de dados do processo, amostragem, controle de mudanças e um teste de aceitação definido. Consulte o portfólio de linhas de produção médica da JWELL ou entre em contato com a JWELL informando a aplicação do dispositivo, a família de formulações, a produção desejada, a especificação dos grânulos, o método de esterilização e o plano de limpeza. A JWELL poderá então propor um layout de linha e um teste de materiais com base nos requisitos reais de validação.





