Uma linha de extrusão de placas de espuma de PVC transforma uma mistura seca cuidadosamente preparada em uma placa rígida e leve, com densidade, espessura e qualidade de superfície controladas. Quando farinha de madeira é adicionada, o produto é comumente descrito como placa de espuma de PVC-WPC. Essas placas são utilizadas em armários, móveis, divisórias, publicidade, decoração de interiores e outras aplicações onde a resistência à umidade, a usinabilidade e as dimensões consistentes são importantes.

A produção parece simples — misturar, extrudar, calibrar e cortar —, mas a estrutura da espuma é sensível à formulação, à temperatura de fusão, à pressão, ao projeto da matriz e ao resfriamento. Este guia explica todo o processo de fabricação e as decisões sobre os equipamentos que afetam a qualidade da placa e o custo de produção.
Placas de espuma de PVC, placas de espuma de WPC e o processo de "revestimento" explicados.
As placas de espuma de PVC são geralmente fabricadas com resina de PVC, estabilizantes, lubrificantes, auxiliares de processamento, modificadores de impacto, cargas, pigmentos e agentes expansores químicos. Uma formulação de PVC-WPC também contém uma carga lignocelulósica, como farinha de madeira. Essa carga pode aumentar a rigidez e proporcionar um perfil de processamento ou aparência semelhante à madeira, mas a umidade e a variação do tamanho das partículas devem ser controladas.
Em um processo Celuka ou de revestimento, a massa fundida espumada a quente entra em contato com superfícies calibradoras resfriadas. As camadas externas formam rapidamente uma superfície densa e lisa, enquanto o núcleo permanece celular. A placa resultante combina dureza superficial e capacidade de fixação de parafusos com menor densidade geral. Os processos de espuma livre permitem uma expansão mais livre após a matriz e criam um perfil de densidade e superfície diferentes. A especificação do produto pretendido deve determinar o processo e as ferramentas — e não o contrário.
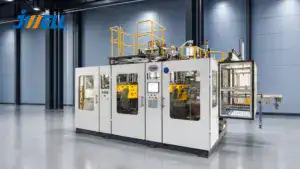
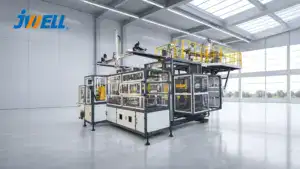
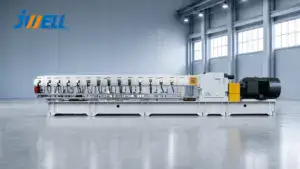
A linha de extrusão de placas de espuma WPC com revestimento de PVC da JWELL foi projetada com foco em plastificação controlada, calibração, resfriamento e manuseio contínuo a jusante.
Passo 1: Preparação da Matéria-Prima
O controle da formulação é fundamental para a formação de espuma estável. O PVC é sensível ao calor, portanto, o pacote de estabilizante e lubrificante deve proporcionar uma janela de processamento suficiente. Os auxiliares de processamento promovem a resistência e a fusão do material fundido; os agentes de expansão geram o núcleo celular; o carbonato de cálcio influencia o custo, a rigidez e a densidade; e os modificadores de impacto podem ser utilizados para atingir as metas de resistência.
Para placas de WPC (Wood Composite Plastic), a farinha de madeira deve ter distribuição granulométrica e teor de umidade especificados. O excesso de umidade pode causar bolhas, vazios, estrias na superfície e instabilidade no produto final. A secagem excessiva também pode causar problemas de manuseio ou descoloração. A inspeção de recebimento deve abranger umidade, densidade aparente, contaminação e consistência do lote.
Um misturador a quente dispersa os aditivos e eleva a temperatura da mistura por meio de fricção e aquecimento controlado. O material entra então em um misturador a frio, que reduz a temperatura antes do armazenamento e evita a aglomeração. A pesagem e o transporte automáticos melhoram a repetibilidade e reduzem a exposição à poeira. Os compradores devem confirmar o volume útil do misturador, a capacidade de resfriamento, a coleta de poeira e a precisão da dosagem de aditivos menores.
Etapa 2: Alimentação, plastificação e formação de espuma
A mistura seca é dosada em uma extrusora de dupla rosca contrarrotativa. A geometria da rosca, o controle de temperatura, o torque e a estabilidade da alimentação devem criar uma massa fundida homogênea sem degradar o PVC ou liberar o agente expansor prematuramente.
O operador equilibra diversas variáveis que interagem entre si:
- Fusão: A fusão insuficiente produz placas fracas e ásperas; o cisalhamento excessivo ou a temperatura podem degradar o PVC.
- Força de fusão: O material fundido deve reter as células de gás à medida que a pressão cai através da matriz.
- Ativação do agente expansor: A geração prematura de gás causa instabilidade; a ativação tardia ou incompleta aumenta a densidade.
- lubrificação: Pouca lubrificação pode aumentar o torque e a aderência, enquanto lubrificação em excesso pode retardar a fusão e enfraquecer a superfície.
- Ventilação: A ventilação a vácuo remove voláteis indesejados, mas o projeto e as configurações do sistema devem evitar a extração de componentes úteis da massa fundida.
Os pontos de ajuste de temperatura são específicos para cada receita e máquina. Um fornecedor confiável deve estabelecer uma faixa de processo durante os testes, em vez de prometer um perfil de temperatura universal.

Etapa 3: Fluxo de matriz e formação da placa
A matriz plana distribui o material fundido por toda a largura da placa. O fluxo uniforme é crucial: um pequeno desequilíbrio pode produzir faixas de densidade, variação de espessura, ondulações nas bordas ou formação irregular de película superficial. O canal de fluxo, o ajuste da borda da matriz, a uniformidade do aquecimento e o acabamento da superfície interna são fatores importantes.
À medida que o material fundido sai do molde, a pressão diminui e as células se expandem. Em um processo de revestimento, placas de calibração restringem as dimensões da placa e removem o calor rapidamente das superfícies. A relação entre a folga do molde, a abertura de calibração, a velocidade da linha e o resfriamento controla a espessura e a densidade finais.
Os compradores devem perguntar se a matriz e as ferramentas de calibração foram projetadas para a largura, a faixa de espessura, a densidade e o teor de farinha de madeira desejados. Não se deve presumir automaticamente que um conjunto de ferramentas projetado para PVC puro seja adequado para uma formulação com alto teor de madeira.
Etapa 4: Calibração, Resfriamento e Retirada da Água
A seção de calibração garante a planicidade e a uniformidade da superfície. Temperatura uniforme da placa, fluxo de água e pressão de contato ajudam a criar superfícies simétricas. O resfriamento desigual pode causar empenamento, tensão interna ou aparência superficial diferente nos dois lados.
O resfriamento deve continuar até que a placa possa ser puxada e cortada sem deformação. Placas espessas retêm calor no núcleo, portanto, a velocidade da linha não pode ser selecionada apenas com base na saída da extrusora. O mecanismo de tração deve aplicar pressão uniforme em toda a largura, sem marcar a superfície. O controle sincronizado da velocidade é importante, pois puxar muito rápido pode reduzir a espessura ou distorcer a estrutura celular.
Após o resfriamento, o corte das bordas define a largura final. Uma serra de corte transversal ou uma serra circular corta as tábuas no comprimento desejado, que é então empilhado e, se necessário, laminado com película protetora. É recomendável especificar um sistema de extração de poeira ao redor das áreas de corte e aparamento.
Metas de Qualidade Típicas
Antes de comprar uma linha de produtos, defina critérios de aceitação mensuráveis em vez de apenas "boa qualidade". Dependendo da aplicação, a especificação pode incluir:
- Tolerância de largura, espessura e diagonal da placa
- Densidade aparente e variação de densidade ao longo da largura
- Dureza superficial, brilho, cor e ausência de células visíveis.
- Planicidade e retidão das bordas
- resistência à flexão e resistência ao impacto
- Desempenho de extração ou retenção do parafuso
- Absorção de água e estabilidade dimensional
- Tamanho e uniformidade das células ao longo da seção transversal
- Desempenho de descascamento da película decorativa laminada, quando aplicável.
Utilize as normas exigidas pelo mercado de destino e pelo uso final do cliente. Um painel publicitário de baixa densidade e um painel de mobiliário não devem ter os mesmos limites de aceitação.
Defeitos comuns e suas causas no processo
Alta densidade ou má formação de espuma podem resultar de sopro insuficiente, baixa temperatura de fusão, resfriamento excessivo, baixa resistência do material fundido ou uma receita desequilibrada.
Células grandes, vazios ou bolhas na superfície podem estar relacionados à umidade, contaminação, sopro excessivo, baixa resistência da fusão ou expansão prematura.
O amarelamento ou as estrias escuras podem indicar tempo de residência excessivo, temperatura elevada, zonas mortas, contaminação ou estabilização inadequada.
Superfícies ásperas ou finas podem ser resultado de fusão incompleta, lubrificação incorreta, refrigeração insuficiente durante a calibração ou acabamento inadequado da matriz.
A variação na espessura pode ter origem em alimentação inconsistente, fluxo irregular na matriz, tração instável, baixa uniformidade de temperatura ou desalinhamento da calibração.
A deformação geralmente indica resfriamento assimétrico, gradientes de temperatura internos, densidade não uniforme ou empilhamento antes que a placa esteja suficientemente fria.
Na resolução de problemas, deve-se alterar uma variável controlada por vez e registrar o lote do material, as temperaturas, as pressões, a carga do motor, a velocidade e os resultados de qualidade. Ajustar várias zonas aleatoriamente pode mascarar a causa raiz.
Como selecionar uma linha de extrusão de placas de espuma de PVC
Comece pela largura, faixa de espessura, densidade, formulação e produção comercializável. Em seguida, compare:
- Capacidade e torque da extrusora: O resultado deve ser demonstrado com uma receita espumada comparável.
- Ferramentas: Confirme a matriz, o calibrador, a faixa de espessura e as correções pós-teste incluídas.
- Capacidade de refrigeração: Verificar o fluxo de água, os requisitos do chiller, a construção da placa e o comprimento efetivo de resfriamento.
- Automação: Avaliar dosagem, acionamentos sincronizados, armazenamento de receitas, alarmes e dados de processo.
- Equipamentos a jusante: Especificar aparar, extrair poeira, precisão de corte, aplicação de filme e empilhamento.
- Proteção contra desgaste: Farinha de madeira e cargas minerais podem acelerar o desgaste; informe-se sobre a metalurgia da rosca e do cilindro.
- Serviço: Confirmar o comissionamento, o suporte às receitas, o treinamento do operador e as peças sobressalentes críticas.
A JWELL inclui soluções relacionadas a placas de papelão em seu portfólio de linhas de extrusão e oferece uma linha de revestimento dedicada com uma faixa de espessura de produto declarada de 5 a 30 mm. A capacidade final deve sempre ser confirmada de acordo com a formulação e as especificações da placa solicitadas pelo comprador.
Teste de Aceitação em Fábrica e Cálculo de Custos
Realize o teste de aceitação em fábrica com as matérias-primas previstas, sempre que possível. Produza a placa mais espessa, mais fina ou que apresente as maiores exigências na gama inicial de produtos. Meça a produção comercializável constante, a densidade, o perfil de espessura, a planicidade, a superfície, o consumo de energia, o desperdício e o desempenho de transição durante um período acordado.
Calcule o custo de fabricação por metro quadrado vendável, não apenas por quilograma. Inclua matérias-primas, densidade, eletricidade, refrigeração, mão de obra, acabamento das bordas, refugo inicial, peças de desgaste e tempo de inatividade. Uma placa mais leve não é automaticamente mais barata se uma estrutura celular inadequada causar rejeições ou baixo desempenho.
Crie um processo estável para placas de espuma com a JWELL.
Uma linha de extrusão de placas de espuma de PVC bem-sucedida é projetada como um sistema único: preparação da formulação, plastificação com rosca dupla, ferramentas balanceadas, calibração, resfriamento e acabamento sincronizado. Envie à JWELL as dimensões da sua placa, faixa de densidade, formulação, teor de madeira, testes necessários e volume anual. Analise a linha de placas de espuma WPC com revestimento de PVC ou entre em contato com a JWELL para discutir testes, ferramentas e uma configuração de produção para o seu mercado.