Uma rosca bem escolhida pode aumentar a produtividade, melhorar a qualidade da fusão e reduzir o desperdício, proporcionando uma produção mais rápida e confiável.
Neste guia, vamos detalhar os tipos mais comuns de roscas extrusoras, explorar seus tipos, melhores usos e como as alterações geométricas impactam o desempenho, para que você possa escolher a rosca certa para o seu processo.
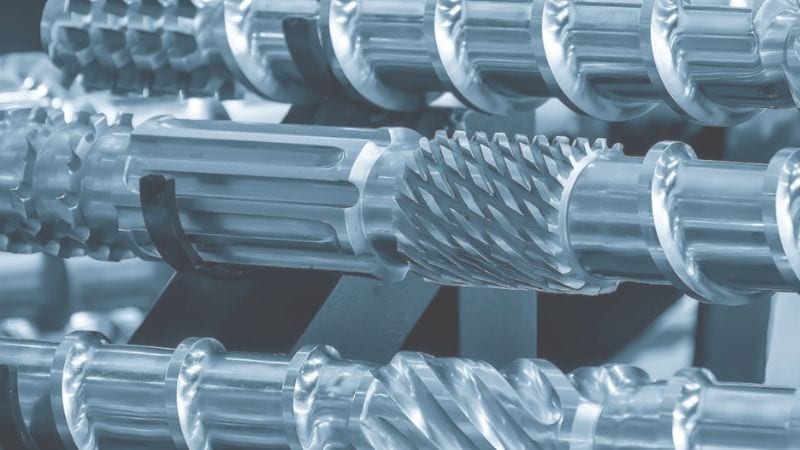
Tipos de parafusos de extrusão
Cada rosca extrusora é projetada para solucionar desafios específicos de processamento, seja transporte básico, fusão eficiente, mistura intensiva ou remoção de voláteis. Selecionar o tipo certo é o primeiro passo para otimizar sua linha de extrusão.
Parafusos de hélice única (padrão)
Sendo o projeto mais comum e econômico, o parafuso de uma única hélice utiliza uma única hélice contínua. O material é transportado, comprimido e fundido à medida que a profundidade do canal diminui gradualmente da zona de alimentação para a zona de dosagem. Este projeto oferece produção previsível e é fácil de manter e reformar.
- Ideal para: Produção constante de homopolímeros padrão e compostos de uso geral com boa fluidez e baixo teor de carga.
- Usos comuns: Encontrado em diversas aplicações de filmes, folhas e tubos.
- Limitações: Menos eficaz para materiais com alto teor de carga ou polímeros que exigem homogeneização agressiva da massa fundida. O desempenho pode ser frequentemente melhorado com a adição de uma seção de mistura a jusante.
O parafuso de barreira
Este projeto incorpora um segundo canal que separa o canal principal em dois caminhos paralelos: um canal raso para o material fundido e um canal mais profundo para os grânulos sólidos. Essa "barreira" força um transporte e fusão mais eficientes dos sólidos, resultando em menos material não fundido, maior estabilidade de temperatura e, frequentemente, maior produção com melhor eficiência energética.
- Ideal para: Polímeros semicristalinos (como HDPE e PP) e aplicações de alto rendimento onde a obtenção de uma fusão completa e uniforme é fundamental.
- Usos comuns: Extrusão de filmes e chapas de precisão e processamento de resinas propensas a partículas não fundidas.
- Limitações: Custo inicial mais elevado e fabricação mais complexa. O desempenho é altamente sensível à folga e ao comprimento da estrutura da barreira, exigindo projeto e ajuste precisos.
O parafuso de mistura
Os parafusos de mistura integram elementos especializados — como seções Maddock, de pinos ou de amassamento — em seu design para melhorar a dispersão e distribuição de aditivos, cargas ou corantes. Esses elementos introduzem cisalhamento controlado para homogeneizar a massa fundida.
- Ideal para: Compostos com carga, masterbatches e qualquer aplicação em que a obtenção de cor uniforme, dispersão de aditivos ou desaglomeração de partículas seja uma prioridade.
- Usos comuns: Formulação, produção de concentrados de cor e resinas de engenharia com altas cargas de enchimento.
- Limitações: Gera maior cisalhamento e temperatura de fusão, exigindo um controle térmico cuidadoso. O aumento do torque e do desgaste torna necessário o uso de materiais endurecidos ou revestimentos no processamento de aditivos abrasivos.
Parafuso ventilado (de dois estágios)
Roscas ventiladas ou de dois estágios possuem um estágio de fusão com pressão controlada, seguido por uma zona de baixa pressão com capacidade de vácuo para remover voláteis e umidade. Isso proporciona uma desgaseificação controlada para polímeros higroscópicos, misturas com solventes e ingredientes alimentícios sensíveis a gases aprisionados. O projeto geralmente combina uma seção de alimentação profunda, uma seção de compressão e um canal de ventilação/segundo estágio a jusante com uma rosca ou porta de alívio.
Selecione roscas ventiladas quando a umidade ou os gases causarem porosidade, bolhas ou acabamento superficial ruim. O posicionamento correto da porta de vácuo e o bombeamento a jusante são essenciais para evitar a reentrada de gases. Os projetos ventilados podem reduzir as etapas de secagem a jusante, mas exigem componentes mais complexos no tambor e um ajuste cuidadoso do processo.
Aplicações: Compatibilidade do parafuso com o produto
O fator determinante na escolha da rosca é o produto final. Diferentes aplicações impõem exigências específicas em relação à qualidade da fusão, mistura e estabilidade. Veja como as principais áreas de aplicação influenciam a escolha da rosca.
Tubos e perfis (construção, irrigação)
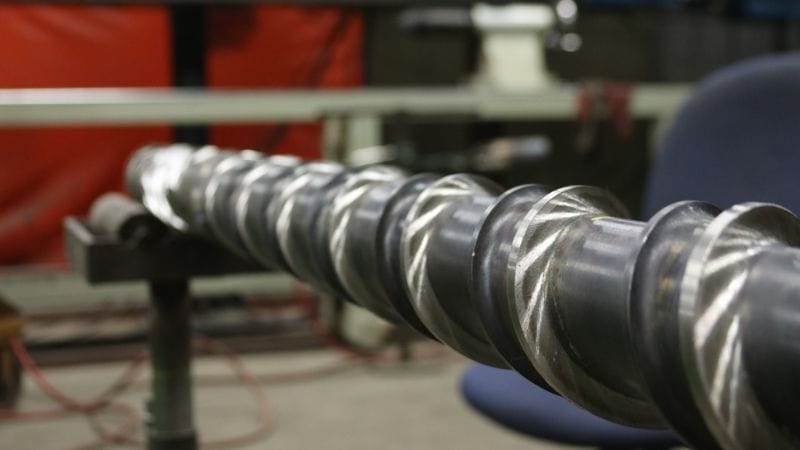
As roscas de extrusão em plásticos e borracha ajudam a converter grânulos ou pós brutos em formatos contínuos, como tubos, chapas e perfis. Você controla as dimensões do produto e a qualidade da superfície selecionando a geometria da rosca e a relação comprimento/diâmetro adequadas.
Filmes e folhas (embalagens, revestimentos)
A produção de filmes, fibras e chapas exige um fluxo de material fundido suave e um controle preciso da pressão. Ajustar a profundidade do canal da rosca e a compressão ao polímero e à velocidade da linha reduz as variações de temperatura de fusão e os defeitos.
Compostos e masterbatches (corantes, aditivos)
Para materiais com alta carga ou reforçados, as roscas duplas ou roscas simples com perfil especial oferecem a capacidade de cisalhamento e transporte necessárias. Essas configurações evitam o entupimento e melhoram a produtividade com resinas com carga de vidro, minerais ou recicladas.
Produtos alimentícios/rações (petiscos extrusados, ração seca)
As indústrias alimentícia e de rações utilizam roscas extrusoras para cozinhar, texturizar e moldar produtos como salgadinhos, cereais e alimentos para animais de estimação. Os modelos de rosca dupla proporcionam melhor mistura, transferência de calor e controle preciso para receitas que exigem ingredientes específicos.
Compostos técnicos (polímeros reforçados com carga)
Para materiais com alta carga ou reforçados, as roscas duplas ou roscas simples com perfil especial oferecem a capacidade de cisalhamento e transporte necessárias. Essas configurações evitam o entupimento e melhoram a produtividade com resinas com carga de vidro, minerais ou recicladas.
Como o design da rosca afeta a extrusão de plástico
A geometria da rosca controla como o material se move, derrete e se mistura, o que determina a taxa de produção, o consumo de energia, a qualidade da fusão e o funcionamento da linha. A escolha da taxa de compressão, da profundidade da rosca e dos elementos de mistura altera diretamente a produtividade, a uniformidade do produto e a facilidade de operação da linha.
Dominando a produtividade e a eficiência energética
- Design e apresentação do canal: A capacidade volumétrica da zona de alimentação e o passo da hélice definem principalmente a sua capacidade máxima de produção. Canais mais profundos e passos mais agressivos movimentam mais material, mas exigem mais torque.
- Taxa de compressão (CR): Essa relação (profundidade de alimentação/profundidade de dosagem) controla a agressividade da fusão. Uma relação de compressão (RC) mais alta acelera a fusão, potencialmente aumentando a produção, mas com o risco de maior calor de cisalhamento e carga do motor.
- Relação L/D e Eficiência: Uma rosca mais longa (maior relação L/D) proporciona um perfil de fusão mais suave e gradual, o que pode reduzir o torque máximo e o consumo específico de energia. Recursos como aletas de barreira também promovem uma fusão eficiente com menos desperdício de energia.
- Assuntos Materiais: Além da geometria, a eficiência sustentada requer resistência ao desgaste. Ligas ou revestimentos endurecidos mantêm a geometria precisa do canal, evitando quedas de vazão e desperdício de energia causados pelo aumento da folga devido ao desgaste.
Garantindo a qualidade e consistência do produto
- Homogeneidade da fusão: O perfil de fusão da rosca — ditado pelo projeto da zona de transição — determina a completude da fusão e a uniformidade da temperatura. Um projeto inadequado leva à formação de sólidos não fundidos ou picos de temperatura, causando defeitos como géis ou pontos fracos.
- Mistura e dispersão: Conforme discutido, o tipo e a localização dos elementos de mistura controlam diretamente a distribuição dos aditivos, impactando diretamente as propriedades mecânicas, a cor e a aparência da superfície.
- Estabilidade de pressão: Uma pressão de descarga consistente e estável é vital para o controle dimensional. O comprimento e a tolerância da zona de medição são essenciais para amortecer as flutuações de pressão que causam variações na espessura da chapa ou do tubo.
- Controle do tempo de residência: O percurso do material na rosca deve minimizar os "pontos mortos" onde ele pode estagnar e se degradar. Isso é especialmente crítico para polímeros sensíveis ao calor (como o PVC) para evitar queimaduras e manter uma viscosidade constante.
Alcançar estabilidade operacional e facilidade de uso
- Início e Expurgo: Uma rosca bem projetada, com um perfil de compressão lógico, iniciará de forma previsível e fará a purga de forma limpa durante as trocas de material ou cor, reduzindo o tempo de inatividade.
- Prevenção de surtos: Roscas que promovem fusão estável (por exemplo, com design de barreira) são menos propensas a picos de produção, o que prejudica o controle da espessura da rosca e aumenta o desperdício.
- Manutenção e longevidade: A escolha entre folgas apertadas (para melhor bombeamento) e folgas maiores (para tolerância a contaminantes) é um importante fator de equilíbrio na manutenção. Projetos que operam suavemente em rotações mais baixas reduzem o estresse na transmissão.
- Autolimpante: Características como ângulos de voo acentuados na zona de alimentação podem ajudar a limpar o cano, facilitando trocas mais rápidas.
Conclusão
A rosca extrusora é a peça central do seu processo, ditando o movimento do material, a eficiência da fusão e a qualidade da mistura final. Sua geometria não apenas afeta o desempenho — ela o define.
A escolha da rosca ideal exige uma análise criteriosa do polímero, das taxas de produção desejadas e dos padrões de qualidade alcançados. Considere sempre a combinação de geometria, metalurgia e características especiais.
Use esta lista de verificação para orientar suas decisões:
- Combine o perfil do parafuso com o material. (ex.: barreira para fusões difíceis).
- Verificar metalurgia para resistência à abrasão e à corrosão.
- Planeje os intervalos de manutenção. com base nas horas de funcionamento e no desgaste.
- Teste de ampliação antes das mudanças completas de produção.
Ao ajustar a geometria da rosca, realize testes controlados para medir a temperatura de fusão, a pressão e a qualidade do produto. Documente os resultados para replicar os sucessos e evitar surpresas.
Encontre a sua linha completa de extrusão de plástico?
A JWELL fabrica linhas completas para tubos, perfis, chapas e granulação. Nossas extrusoras de dupla rosca são reconhecidas pelo processamento de PVC, e cada linha é personalizada, integrando a produção, o material e as especificações do produto que você precisa.
Você encontrará especificações detalhadas, soluções personalizadas para suas necessidades específicas e mais informações sobre como nossos equipamentos avançados podem impulsionar sua capacidade de produção. Explore nossa linha de produtos e entre em contato conosco para obter mais informações.