A extrusão a quente permite trabalhar com ligas resistentes e formatos complexos. A extrusão a frio oferece tolerâncias mais rigorosas, melhor acabamento superficial e, frequentemente, menor consumo de energia. Escolha a extrusão a quente para metais grandes e de difícil conformação, bem como para geometrias complexas; opte pela extrusão a frio quando a precisão, a qualidade da superfície e a resistência por endurecimento por deformação forem essenciais.
Este artigo fornece definições claras de ambos os processos, compara seus mecanismos e vantagens e desvantagens e orienta sua decisão com base em material, formato, custo e escala de produção.
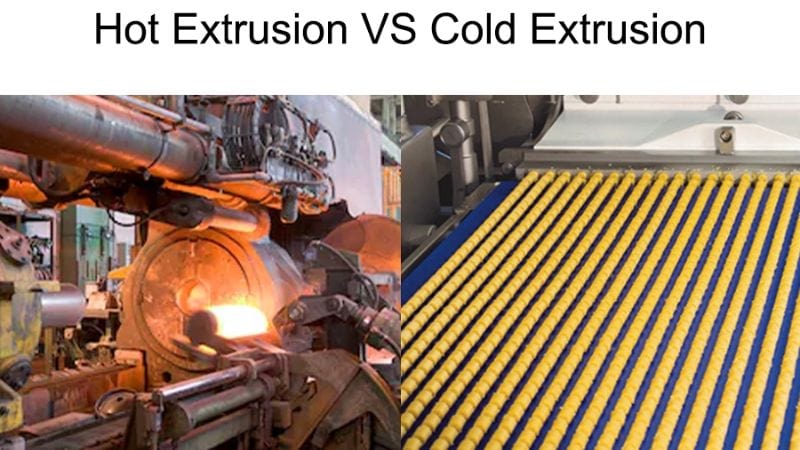
Definições: O que é extrusão a quente e extrusão a frio?
Os dois processos diferem em temperatura, comportamento do material, necessidades de ferramentas e aplicações típicas. Você verá diferenças nas propriedades mecânicas, acabamento superficial e escala de produção.
Extrusão a Quente
- Princípio do processo: O metal é forçado através de uma matriz enquanto aquecido acima de sua temperatura de recristalização.
- Efeito principal do calor: Reduz a tensão de escoamento do metal, permitindo a conformação de ligas resistentes (ex.: aço, titânio) com forças menores.
- Estrutura material: Resulta em uma estrutura de grãos mais grosseira, o que melhora a ductilidade, mas pode reduzir a resistência em comparação com peças trabalhadas a frio.
- Impacto da ferramenta: Temperaturas elevadas podem reduzir a vida útil das ferramentas devido ao aumento do desgaste e da oxidação.
Extrusão a frio:
- Princípio do processo: O metal é forçado através de uma matriz à temperatura ambiente ou próxima dela, utilizando pressões significativamente mais elevadas. Um processo de lubrificação específico (por exemplo, revestimento de fosfato combinado com óleo lubrificante) é essencial para evitar o travamento e garantir uma qualidade de superfície superior.
- Propriedade do material: O processo de encruamento endurece o material, aumentando sua resistência ao escoamento e à fadiga. Isso o torna altamente benéfico para componentes como fixadores e engrenagens.
- Requisitos de ferramentas e lubrificação: As ferramentas devem suportar tensões extremamente elevadas. Embora se beneficiem de maior estabilidade dimensional devido à ausência de ciclos térmicos, a lubrificação eficaz (revestimento de fosfato + sistema de óleo) é fundamental para controlar o atrito, reduzir o desgaste e garantir tanto o acabamento da peça quanto a longevidade da ferramenta.
Extrusão a quente versus extrusão a frio: qual a diferença?
A extrusão a quente utiliza temperaturas elevadas para amolecer os metais e reduzir as forças de conformação; a extrusão a frio mantém as temperaturas próximas à temperatura ambiente para preservar a resistência e o acabamento superficial. Cada método altera o fluxo de material, a tensão na ferramenta, as tolerâncias e as necessidades de pós-processamento de maneiras distintas.
Diferenças de entrada: Estado do tarugo, tipo de energia (térmica vs. mecânica)
Na extrusão a quente, o tarugo de entrada é aquecido, o que requer uma quantidade significativa de energia térmica. Esse pré-aquecimento torna o material mais macio e fácil de deformar. A extrusão a frio, por outro lado, parte de um tarugo à temperatura ambiente, dependendo exclusivamente de uma intensa força mecânica (pressão) para obter a deformação. Isso significa que o material deve ser cuidadosamente selecionado por suas propriedades de trabalho a frio.
Diferenças de saída: Propriedades das peças diretamente da impressora
As peças extrudadas a quente geralmente requerem tratamento térmico subsequente para atingir as propriedades mecânicas desejadas, e seu acabamento superficial pode ser mais áspero, exigindo usinagem secundária. As peças extrudadas a frio apresentam melhor acabamento superficial, propriedades mecânicas aprimoradas devido ao encruamento (como maior resistência à tração e dureza) e, frequentemente, tolerâncias dimensionais mais precisas, reduzindo ou eliminando a necessidade de acabamento adicional.
Velocidade e escala: comparação da taxa de produção e do tamanho típico das peças.
A extrusão a quente, especialmente para perfis grandes, pode ser um processo contínuo mais rápido, ideal para longas tiragens e componentes estruturais de grandes dimensões. A extrusão a frio, embora por vezes mais lenta por operação devido às maiores forças envolvidas, destaca-se na produção em larga escala de peças menores e complexas, onde a precisão e a consistência são fundamentais.
Comparação de fluxos de trabalho de processos
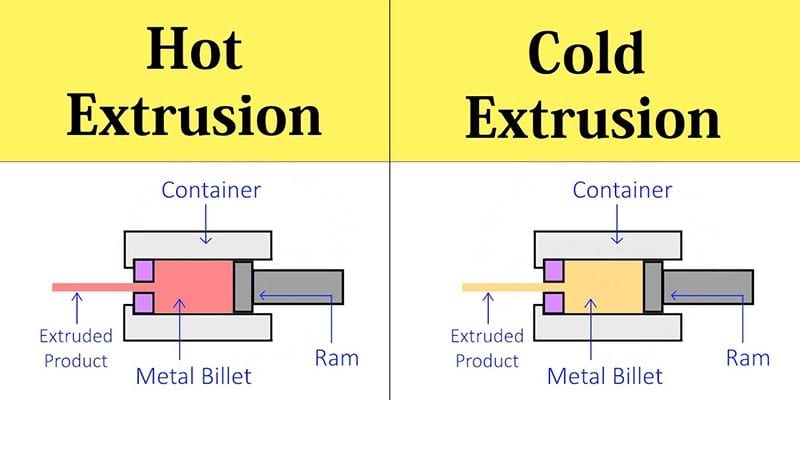
Na extrusão a quente, o tarugo é aquecido — geralmente a 300–600 °C para alumínio ou a temperaturas mais altas para aço — antes de ser forçado através de uma matriz. O aquecimento reduz a resistência ao escoamento e aumenta a ductilidade, portanto, utiliza-se maior velocidade do pistão e menor tonelagem da prensa em relação à resistência do material. É fundamental controlar a uniformidade da temperatura e a oxidação do tarugo.
A extrusão a frio começa com um tarugo à temperatura ambiente ou ligeiramente aquecido e depende de pressões de conformação mais elevadas. Frequentemente, utilizam-se múltiplas etapas (para frente, para trás, combinadas) com lubrificação e tolerâncias rigorosas na matriz para limitar os danos à superfície.
Normalmente, após a extrusão a quente, é necessário realizar recozimento, decapagem ou usinagem para corrigir o crescimento de grãos ou a formação de incrustações na superfície. As peças extrudadas a frio geralmente exigem menos usinagem, mas necessitam de ferramentas e prensas robustas para suportar as forças aumentadas.
Vantagens e limitações: uma visão equilibrada.
A extrusão a quente facilita a conformação de ligas resistentes, pois as altas temperaturas reduzem a tensão de escoamento. Isso diminui a tonelagem da prensa e o desgaste das ferramentas, permitindo a fabricação de perfis complexos, paredes finas e cavidades com múltiplos vazios de forma mais confiável.
No entanto, o acabamento superficial e a precisão dimensional são inferiores. As peças extrudadas a quente geralmente necessitam de usinagem secundária ou tratamento térmico para atender às tolerâncias rigorosas e aos requisitos de superfície.
A extrusão a frio permite obter tolerâncias mais rigorosas e uma superfície mais lisa logo após a saída da matriz. A resistência é aprimorada pelo endurecimento por deformação, o que é útil para peças pequenas de alta resistência e para a produção rápida de componentes consistentes.
O processamento a frio exige cargas de conformação mais elevadas e ferramentas mais robustas. Limita a gama de ligas que podem ser conformadas à temperatura ambiente e requer lubrificação e manuseio cuidadoso para evitar fissuras.
Utilize esta tabela de comparação rápida para escolher o processo mais adequado às suas necessidades:
| Fator | Extrusão a Quente | Extrusão a Frio |
| Formabilidade de ligas difíceis | Excelente | Limitada |
| Tensão da ferramenta / tonelagem da prensa | Abaixe | Mais elevado |
| Acabamento superficial e tolerâncias | Mais pobre; muitas vezes precisa de acabamento | Melhor; tolerâncias mais rigorosas. |
| Efeitos de força | Pode exigir tratamento térmico. | O endurecimento por trabalho aumenta a resistência. |
| Aplicações típicas | Perfis grandes e complexos | Pequenas peças de precisão |
Dê o próximo passo com a JWELL
A extrusão a quente é ideal para moldar ligas robustas em perfis complexos, enquanto a extrusão a frio se destaca na produção em larga escala de peças de alta precisão e endurecidas por trabalho a frio. A JWELL é uma parceira confiável na tradução dessas necessidades de fabricação em soluções de extrusão confiáveis e de alta qualidade.
Não perca a oportunidade de explorar toda a nossa gama de soluções de extrusão personalizadas — visite a nossa página de produtos agora mesmo para consultar as especificações detalhadas, exemplos de aplicação e entre em contato conosco para obter mais informações.