
От оконных рам в вашем доме до сложных компонентов в автомобиле — экструзия пластиковых профилей формирует окружающий нас мир. Что это за процесс и как он работает?
В этом руководстве мы рассмотрим процесс экструзии профилей, его многочисленные области применения и передовое оборудование, которое делает его возможным. Как мировой лидер в производстве оборудования для экструзии пластмасс, Jwell обладает уникальным опытом в технологиях, обеспечивающих универсальность этого процесса.
Что такое экструзия профилей?
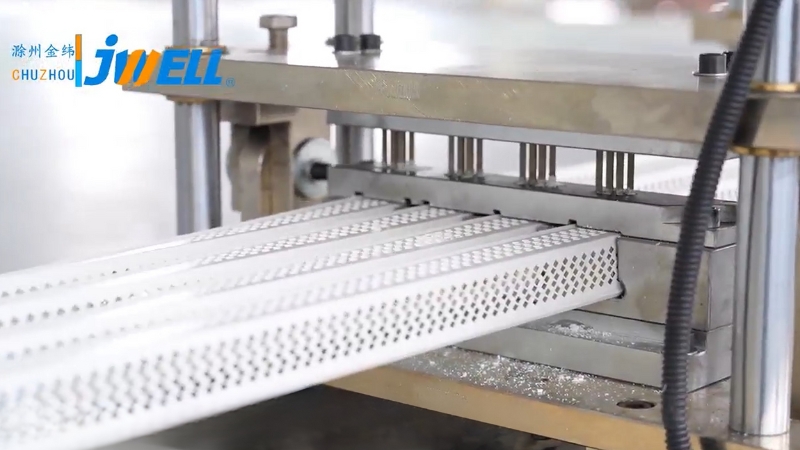
По своей сути экструзия профилей — это крупносерийный производственный процесс для изготовления изделий с постоянным поперечным сечением. Представьте, как вы выдавливаете зубную пасту из тюбика: она выходит, повторяя форму отверстия. Экструзия профилей работает по тому же принципу, но использует расплавленный пластик и высокотехнологичную фильеру.
Этот процесс позволяет создавать непрерывные изделия — от простых трубок и стержней до сложных многопустотных оконных профилей. Экструдированные изделия отличаются постоянством формы по всей длине, возможностью создавать сложные поперечные сечения и гибкостью нарезки на отрезки различной длины.
Распространенные материалы для экструзии профилей
Для экструзии профилей можно использовать термопластичные материалы, включая:
- PVC (поливинилхлорид): Широко используется для труб, оконных рам и облицовки благодаря долговечности и экономичности.
- PE (полиэтилен): Отличается гибкостью и применяется для трубок, пакетов и пленок.
- PP (полипропилен): Универсальный материал для автомобильных деталей, упаковки и потребительских товаров.
- ABS (акрилонитрилбутадиенстирол): Жесткий пластик для труб, фитингов и корпусов электроники.
- PC (поликарбонат): Прочный ударостойкий материал для различных областей применения, включая защитные очки и автомобильные компоненты.
- Акрил (PMMA): прозрачный жесткий термопластик с отличной оптической прозрачностью и атмосферостойкостью для прозрачных или декоративных профилей.
- TPE / TPV: эластомерные термопластики, обеспечивающие гибкость и уплотнение, подобные резине, при этом оставаясь пригодными для переработки на стандартных экструзионных линиях для изготовления уплотнений и уплотнителей.
Что можно производить на экструдере профилей?
Области применения экструзии профилей практически безграничны. Вот лишь несколько примеров использования этой технологии в повседневной жизни:
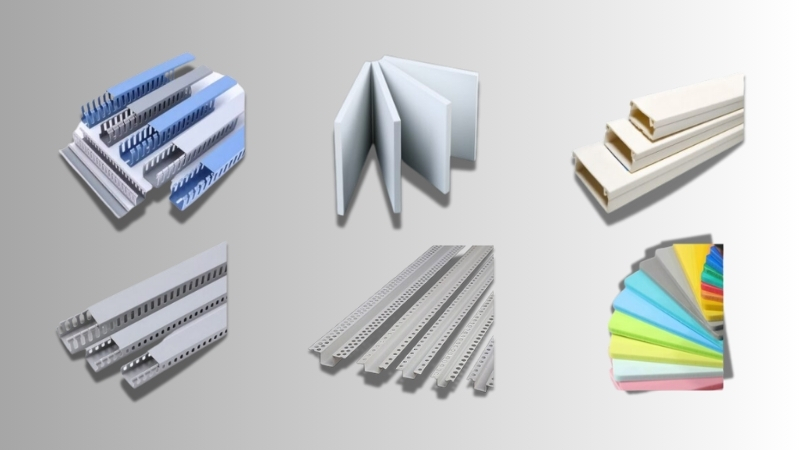
- Строительство: Профили окон и дверей, облицовка, террасная доска, перила, трубы и кабель-каналы.
- Автомобильная промышленность: Уплотнения, отделка, трубки и декоративные детали интерьера.
- Электроника: Изоляция проводов, кабельные каналы и корпуса.
- Медицина: Трубки различного назначения.
- Потребительские товары: Шланги, уплотнения и детали бытовой техники.
- Освещение: Рассеиватели и профили для LED-светильников.
Процесс экструзии профиля: 5 этапов
Для получения идеального экструдированного профиля на каждом этапе требуется точность. Весь процесс представляет собой непрерывный переход от сырья к готовому изделию.
Этап 1: подача сырья:
Процесс начинается с пластикового сырья, обычно в виде небольших гранул. Материал загружают в бункер, откуда он равномерно подается в цилиндр экструдера.
Этап 2: плавление и транспортировка:
Внутри цилиндра работает прецизионный вращающийся шнек. Он перемещает пластик вперед и одновременно подвергает его интенсивному нагреву от цилиндра и трения при движении. В результате пластик плавится до однородного расплава, готового к формованию.
Этап 3: экструзия через фильеру:
Расплавленный пластик под давлением продавливается через фильеру, изготовленную на заказ. Фильера — сердце процесса. Ее сложная конструкция определяет точную конечную форму профиля.
Этап 4: калибровка и охлаждение:
Горячий профиль выходит из фильеры еще немного податливым и сразу поступает в блок охлаждения и калибровки. Здесь вакуумные калибраторы и ванны водяного охлаждения совместно придают профилю окончательные размеры, обеспечивая точность и стабильность.
Этап 5: протяжка и резка:
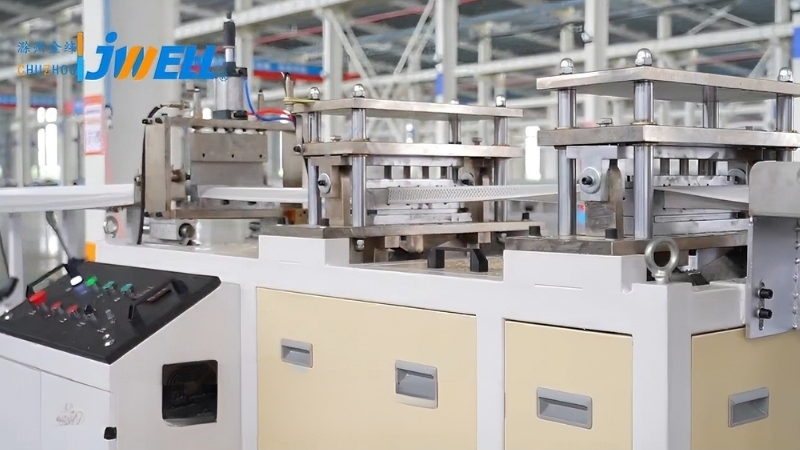
Тяговое устройство захватывает затвердевший профиль и перемещает его по производственной линии с постоянной скоростью. Это необходимо для точного соблюдения размеров. Затем непрерывный профиль разрезается пилой или резаком на отрезки требуемой длины.
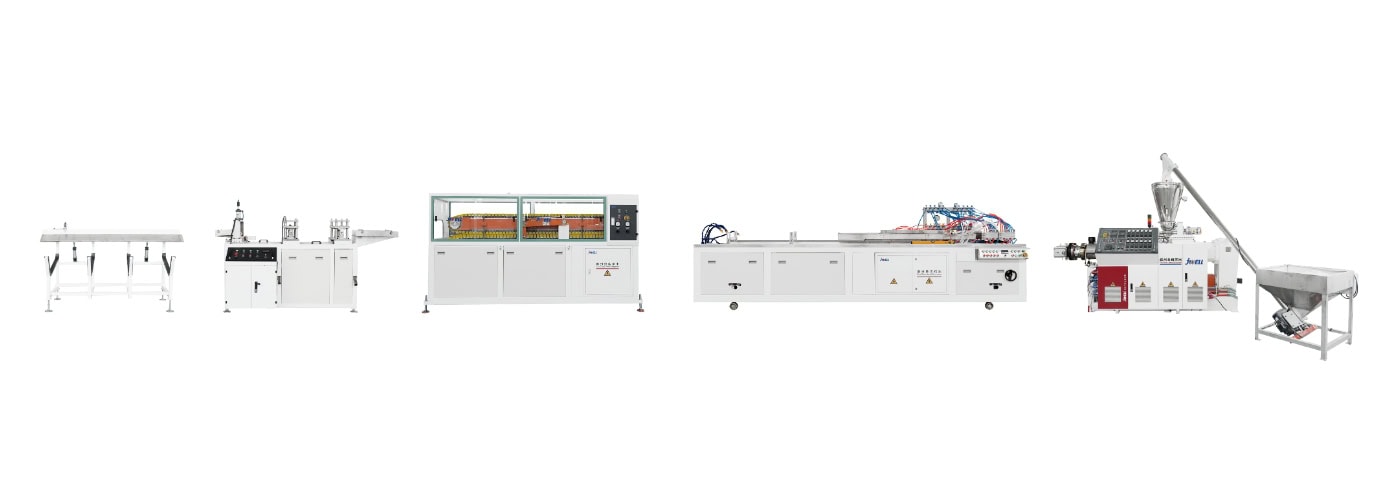
В Jwell: наши экструзионные линии спроектированы как полностью интегрированные системы, обеспечивающие максимальную производительность и эффективность на каждом этапе — от подачи сырья до конечной резки.
4 типа экструзии профилей
Хотя основной процесс прост, существуют более сложные методы экструзии, обеспечивающие еще большую универсальность:
1. Экструзия из одного материала
Это основной вид экструзии, при котором из одного типа пластика изготавливают простую однородную деталь. Это простой, быстрый и экономичный способ производства, например, обычных труб из PVC, сплошных стержней и простых отделочных профилей.
2. Коэкструзия
Этот процесс объединяет два или более различных материала или цвета в одном профиле. Подача нескольких материалов в специальную фильеру позволяет за один этап получить единую деталь с различными свойствами, например жесткой конструкционной сердцевиной и гибким атмосферостойким наружным слоем.
3. Двухкомпонентная экструзия и триэкструзия
Это особый вид коэкструзии, при котором соединяются материалы разной твердости. Он идеально подходит для деталей, которым одновременно нужны жесткость и гибкость, например рукоятки инструмента с прочной пластиковой сердцевиной и мягким удобным наружным покрытием.
4. Экструзия с крестообразной головкой (оболочечная экструзия)
Этот метод используют для нанесения пластикового слоя на сердцевину (например, провод или кабель). Сердцевина проходит через центр специальной фильеры, вокруг которой экструдируется расплавленный пластик, образуя бесшовную наружную оболочку. Это стандартный процесс изоляции электрических проводов и кабелей.
Jwell Machinery разрабатывает и производит комплексные линии для всех этих процессов, предлагая современное надежное оборудование для создания инновационных сложных профилей.
Почему стоит выбрать Jwell для оборудования экструзии профилей?
В Jwell мы гордимся тем, что предлагаем самые современные и надежные экструзионные решения на рынке. Вот почему стоит выбрать наше оборудование для экструзии профилей:
- Опыт и инновации: Мы много лет работаем в отрасли и занимаемся исследованиями и разработками, создавая высокопроизводительное надежное оборудование.
- Комплексные решения: Мы предлагаем не только экструдер, но и комплектные линии экструзии «под ключ», включая оборудование последующей обработки, например калибраторы, тяговые устройства и резаки.
- Индивидуальная настройка: Мы можем адаптировать оборудование к конкретным требованиям, материалам и готовой продукции.
- Глобальное присутствие и поддержка: Мы работаем по всему миру и обслуживаем клиентов в разных странах.
Готовы начать следующий профилей проект или модернизировать производственную линию? Свяжитесь со специалистами Jwell сегодня , чтобы обсудить требования и найти оптимальное экструзионное решение для вашего бизнеса.
Часто задаваемые вопросы об экструзии профилей
1. Что такое «фильера» в процессе экструзии?
Фильера — это высокоточный стальной инструмент, который придает экструдированному профилю конечную форму. Расплавленный пластик продавливается через точно вырезанное отверстие фильеры и приобретает заданное поперечное сечение на выходе. Конструкция и качество фильеры имеют решающее значение для точности и отделки готового изделия.
2. Можно ли при экструзии профилей производить полые изделия?
Да. Фильеры можно проектировать с одним или несколькими штифтами или дорнами. Они создают пустоты внутри профиля, когда пластик обтекает их. Так за один этап изготавливают сложные многопустотные изделия, например оконные профили и некоторые виды трубок.
3. Как охлаждают экструдированные изделия и выполняют финишную обработку?
После выхода из фильеры горячий податливый профиль сразу протягивается через ряд калибраторов и охлаждающих ванн (обычно заполненных водой). Это затвердевает пластик и обеспечивает точность окончательных размеров. Далее непрерывный профиль нарезается на нужную длину; также можно выполнять печать, сверление или нанесение клея.
4. В чем основное различие между экструзией и литьем под давлением?
Основное различие заключается в том, что при экструзии производятся непрерывные линейные изделия с постоянным поперечным сечением (например, трубы или оконной рамы), тогда как при литье под давлением производятся отдельные трехмерные изделия в закрытой форме (например, приборной панели автомобиля или пластикового стула). Экструзия применяется для длинных однородных форм, а литье под давлением — для сложных отдельных изделий.
5. Каковы основные преимущества экструзии профилей?
Основные преимущества — это высокая производительность и низкая стоимость. Процесс чрезвычайно эффективен при крупносерийном производстве. Кроме того, он обеспечивает значительную гибкость конструкции при создании сложных поперечных сечений и позволяет получить отличное качество поверхности. Кроме того, благодаря непрерывному характеру процесса образуется очень мало отходов.





