
От труб, по которым поступает вода, до упаковки, сохраняющей свежесть продуктов, — экструдированные пластмассы незаметно присутствуют повсюду. В этом руководстве рассматриваются различные типы экструдеров, чтобы помочь вам определить, какая машина лучше всего отвечает вашим производственным потребностям.
Одношнековый и двухшнековый экструдеры: сравнение
A. Одношнековые экструдеры
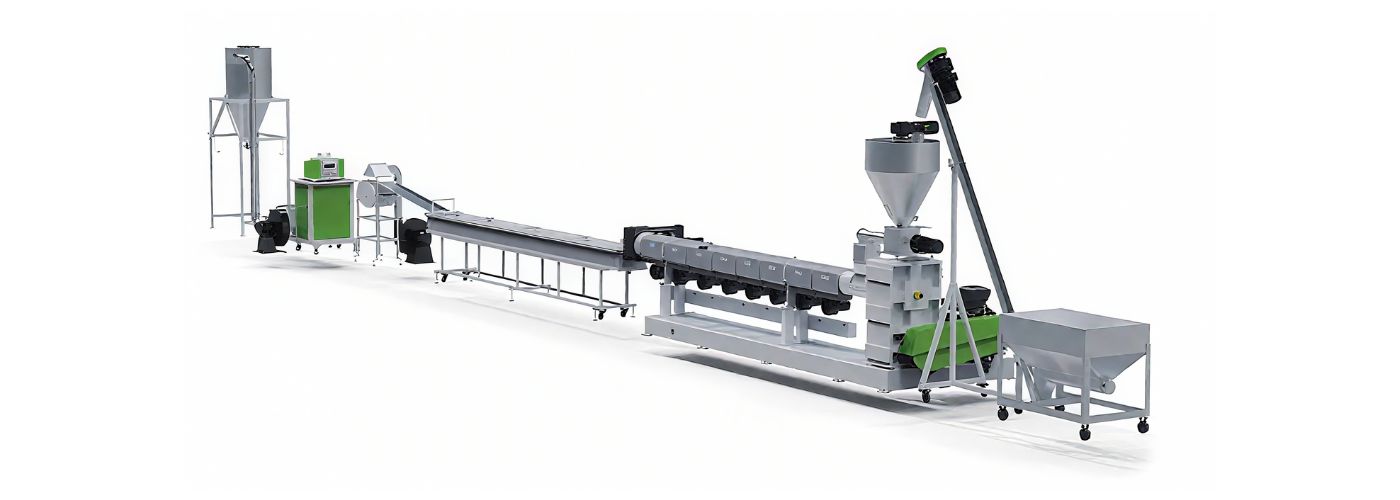
Одношнековый экструдер — самая базовая и широко используемая в отрасли конструкция.
- Принцип работы: Принцип очень прост: один длинный шнек вращается внутри нагреваемого цилиндра. Сырье, обычно в виде гранул, подается с одного конца. По мере вращения шнека материал проходит через три отдельные зоны:
- Зона загрузки: Материал захватывается и перемещается вперед.
- Зона сжатия (или плавления): Глубина канала шнека уменьшается, сжимая материал у стенки цилиндра. Вместе с внешним нагревом это приводит к плавлению пластмассы.
- Зона дозирования: Расплавленная пластмасса гомогенизируется и с постоянной скоростью продавливается через фильеру.
- Преимущества: Простая конструкция делает такие экструдеры экономичными при покупке и обслуживании. Они надежны и просты в эксплуатации, особенно при переработке простых пластиков в гранулах.
- Недостатки: Их возможности смешивания ограничены, поэтому они не подходят для материалов, требующих интенсивного смешивания или добавления наполнителей. Кроме того, производительность может быть ниже по сравнению с более современными моделями.
- Оптимально подходят для: Производства однородных изделий, таких как трубы, пластиковые листы и простые профили.
B. Двухшнековые экструдеры
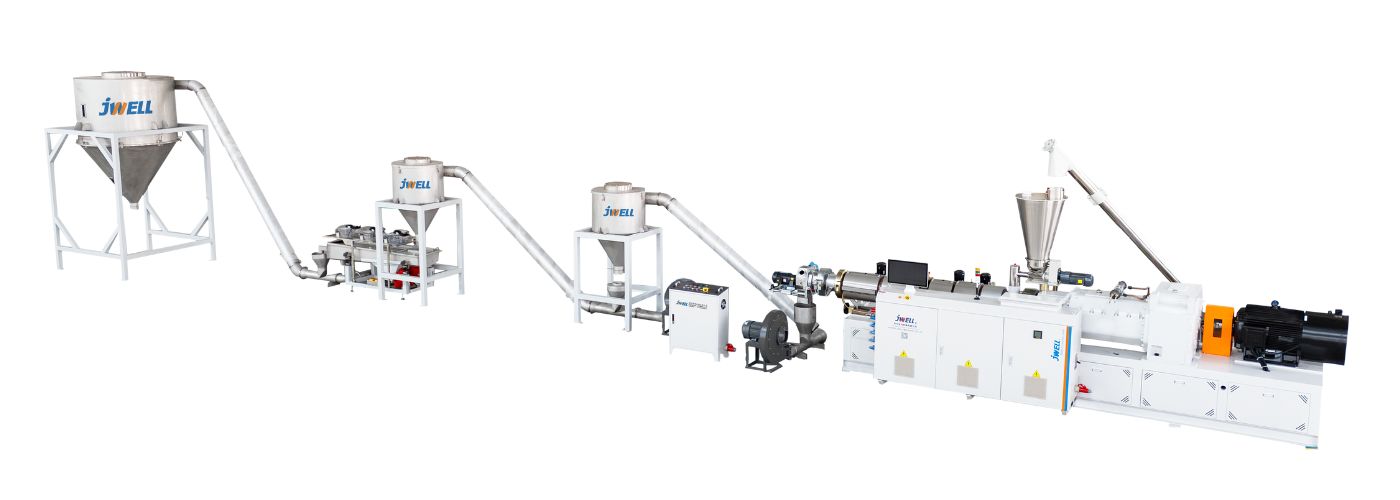
Если процесс требует превосходного смешивания, компаундирования или повышенной производительности, двухшнековый экструдер станет оптимальным решением.
- Принцип работы: Как следует из названия, эти машины оснащены двумя входящими в зацепление шнеками, вращающимися внутри цилиндра. Такая конструкция значительно повышает эффективность транспортировки и смешивания материала.
- Основные варианты:
- Совместное или противоположное вращение: В экструдерах с совместным вращением оба шнека вращаются в одном направлении, создавая интенсивное сдвиговое воздействие и обеспечивая превосходное смешивание — это идеально для компаундирования. Шнеки с противоположным вращением крутятся в разных направлениях и особенно подходят для переработки термочувствительных материалов, таких как ПВХ.
- Конические или параллельные: Эти термины описывают форму шнеков. Конические двухшнековые экструдеры особенно эффективны для переработки ПВХ благодаря создаваемому высокому давлению.
- Преимущества: Они обеспечивают исключительно высокую производительность и скорость. Превосходные возможности смешивания делают их предпочтительным выбором для получения индивидуальных пластиковых компаундов (компаундирования) и окрашенных пластиков (мастербатчей). Многие модели также обладают самоочищающимися шнеками, что значительно сокращает простой при смене материала.
- Оптимально подходят для: Компаундирование, производство мастербатчей и переработка материалов, требующих интенсивного смешивания или бережного нагрева.
|
Характеристика
|
Одношнековый экструдер
|
Двухшнековый экструдер
|
|
Способность к смешиванию
|
От низкой до умеренной
|
От высокой до очень высокой
|
|
Стоимость
|
Как правило, ниже
|
Как правило, выше
|
|
Переработка материалов
|
Подходит для многих стандартных полимеров
|
Отлично подходит для широкого спектра материалов, в том числе термочувствительных и сложных в переработке
|
|
Области применения
|
Обычно применяется для простых профилей (труб, листов) из многих стандартных материалов; некоторые материалы, например ПВХ, часто перерабатываются на двухшнековых экструдерах
|
Широко применяется для компаундирования, производства мастербатчей, реакционной экструзии, а также для таких изделий, как профили и трубы из ПВХ
|
|
Производительность
|
Как правило, ниже при одинаковом размере и условиях
|
Как правило, выше при одинаковом размере и условиях
|
|
Техническое обслуживание
|
Более простая механическая конструкция и обслуживание
|
Более сложная конструкция и обслуживание
|
Подробный анализ экструзионных машин с двумя шнеками
Двухшнековые экструдеры также классифицируют по направлению вращения, конструкции и геометрии.
По направлению вращения шнеков
- Двухшнековые экструдеры с совместным вращением: Оба шнека вращаются в одном направлении. Это наиболее распространенная конструкция, обеспечивающая превосходное смешивание и высокую производительность. Материал перемещается с одного шнека на другой по траектории в форме восьмерки, что улучшает распределительное и диспергирующее смешивание.
- Двухшнековые экструдеры с противоположным вращением: Шнеки вращаются в противоположных направлениях. Такая конструкция создает эффект каландрирования и подходит для переработки чувствительных к сдвигу материалов, например ПВХ. Материал перемещается в канале C-образной формы.
По конструкции шнеков
- Двухшнековые экструдеры с зацеплением шнеков: Витки одного шнека входят в каналы другого. Это наиболее распространенная конструкция; она обеспечивает самоочистку, предотвращая застой и перегрев материала.
- Двухшнековые экструдеры без зацепления шнеков: Шнеки расположены отдельно и не входят в зацепление. Такая конструкция работает скорее как два параллельно установленных одношнековых экструдера и встречается реже.
По геометрии шнеков
- Двухшнековые экструдеры с параллельными шнеками: Диаметр шнеков остается постоянным по всей длине. Такие экструдеры универсальны и применяются для широкого спектра операций компаундирования.
- Двухшнековые экструдеры с коническими шнеками: Диаметр шнека уменьшается от зоны загрузки к зоне дозирования. Такая конструкция позволяет создавать более высокое давление и особенно эффективна для экструзии профилей и труб из жесткого ПВХ.
Специализированные и перспективные типы экструдеров
Плунжерные экструдеры: для высоковязких материалов
Плунжерные экструдеры, также называемые поршневыми, используют гидравлический поршень для проталкивания материала через цилиндр и фильеру. Их применяют для материалов с чрезвычайно высокой вязкостью, которые нельзя переработать вращающимся шнеком, например ПТФЭ (тефлон). Обычно процесс ведется партиями.
Экструдеры 3D-принтеров: Direct Drive и Bowden
Хотя экструдеры 3D-принтеров значительно меньше, они работают по тем же основным принципам, и с ними полезно познакомиться.
- Экструдеры Direct: Двигатель, подающий нить, установлен непосредственно на печатающей головке. Это обеспечивает точное управление, что особенно удобно для печати мягкими, гибкими филаментами. Недостаток состоит в том, что дополнительный вес может ограничивать скорость печати.
- Экструдеры Bowden: Двигатель установлен на раме принтера и подает нить по длинной трубке к горячему концу. Благодаря этому печатающая головка намного легче, что позволяет ей двигаться быстрее и плавнее. Однако при использовании гибких филаментов такая конструкция может быть менее надежной.
Многошнековые экструдеры и другие инновации
Исследования и разработки продолжают расширять возможности экструзионных технологий. Многошнековые экструдеры с тремя и более шнеками изучаются для специализированных задач смешивания. К другим инновациям относятся интегрированные системы управления процессом на основе ИИ и машинного обучения, которые оптимизируют производительность и качество в реальном времени.
Применение экструдеров в различных отраслях
- Пластмассы и полимеры: Это крупнейшая область применения, включающая производство труб, облицовочных панелей, оконных рам, настилов, ограждений, пластиковых упаковочных пленок и многого другого.
- Переработка продуктов питания и кормов: Экструдеры используют для термической обработки и формования самых разных продуктов, включая сухие завтраки, макаронные изделия, снеки и корма для домашних животных. Этот процесс позволяет получать заданную текстуру и формы, которые трудно достичь другими способами.
- Фармацевтика и медицинские изделия: Экструзию расплава используют для изготовления устройств с высвобождением лекарственных средств и лекарственных форм с контролируемым высвобождением. Экструдеры также применяют для производства медицинских трубок и катетеров.
Как выбрать подходящий экструдер для вашего бизнеса
При выборе подходящего экструдера следует ответить на четыре основных вопроса:
- Какой материал вы перерабатываете? (например, порошок ПВХ, гранулы PC или индивидуальный компаунд?)
- Для какого конечного применения предназначена продукция? (например, труба большого диаметра, тонкая пленка или небольшая профилированная отделка?)
- Какова требуемая производительность? (например, количество килограммов в час?)
- Нужно ли добавлять в смесь присадки? (например, красители, наполнители или УФ-стабилизаторы?)
Для выбора воспользуйтесь краткой справочной таблицей:
|
Тип экструдера
|
Преимущества
|
Недостатки
|
Типичные области применения
|
|
Одношнековый
|
Экономичный, простая конструкция
|
Низкая скорость, слабое смешивание
|
Трубы, листы, профили
|
|
Двухшнековый
|
Высокая производительность, превосходное смешивание
|
Более сложный и дорогой
|
Компаундирование, мастербатчи, ПВХ
|
|
Плунжерный
|
Равномерный нагрев, минимальные отходы
|
Более медленная работа, часто периодический режим
|
СВМПЭ, медицинские имплантаты
|
Заключение: ваш партнер в области экструзии
Выбор между одношнековым, двухшнековым или более специализированным экструдером полностью зависит от материала, изделия и производственных задач. По мере развития технологий появляются все более автоматизированные, энергоэффективные и универсальные экструдеры, способные перерабатывать новые поколения экологичных материалов и биопластиков.
За профессиональной консультацией по вашим задачам свяжитесь с нами сегодня. Наша команда опытных специалистов поможет подобрать оптимальное решение, которое усовершенствует ваш производственный процесс и поможет достичь поставленных производственных целей.
Часто задаваемые вопросы (FAQ)
1. В чем разница между формованными и экструдированными пластмассами?
Формованные пластиковые изделия изготавливают путем впрыска расплавленного пластика в трехмерную форму для получения изделия заданной формы. При экструзии, напротив, расплавленный пластик продавливают через фильеру, получая непрерывный профиль с двухмерным сечением, например трубу или оконную раму.
2. Какие существуют ограничения по размерам экструдированных профилей?
Размеры экструдированного профиля могут значительно различаться в зависимости от оборудования производителя. Некоторые компании могут выпускать профили шириной до 18 inches и даже шире. Длина профилей также может быть значительной: некоторые производители способны изготавливать профили длиной более 24 feet. Гибкие профили можно свернуть в бухту или намотать на катушку до требуемой длины.
3. Что такое соэкструзия или сочетание материалов разной твердости?
Соэкструзия, также известная как сочетание материалов разной твердости, — это процесс соединения двух или более материалов с различными физическими свойствами в одно экструдированное изделие. Типичный пример — жесткая деталь с гибкими «пальцами», выполняющими функцию уплотнения. Для обеспечения надлежащей адгезии обычно используют материалы из одного семейства полимеров.
4. Можно ли изготавливать экструдированные изделия нескольких цветов?
Да, можно изготавливать экструдированные изделия в двух и более цветах. Этот процесс называется соэкструзией: несколько экструдеров подают материалы разных цветов в одну фильеру.
5. Почему ПВХ популярен для экструзии?
ПВХ — популярный материал для изготовления профилей на заказ, поскольку его компаунды могут быть как очень мягкими, так и очень жесткими, что позволяет удовлетворять широкий спектр требований. Его легко окрашивать; кроме того, он обладает естественной огнестойкостью и хорошей химической стойкостью. Для повышения атмосферостойкости также можно добавлять специальные присадки.
6. Существуют ли экологичные варианты экструзии пластмасс?
Да, некоторые производители изучают более экологичные варианты экструзии пластмасс. К ним относятся материалы, разработанные в рамках «зеленых инициатив», компаунды с древесным наполнителем и материалы без ПВХ. Кроме того, некоторые компании сосредоточены на переработке пластиковых отходов для повторного использования в экструдерах.





