
При диагностике экструзии пластикового листа периодические поперечные полосы не обязательно означают, что шнек изношен или смещён. След может передаваться листу последующим каландром, возникать из-за нестабильного натяжения между фильерой и тянущим устройством либо быть вызван высоким сдвигом у кромки фильеры. Сначала измерьте расстояние между полосами, затем проверьте каждый участок по сигналам оборудования, прежде чем разбирать шнек.
Начните с рисунка дефекта, а не со шнека
Форма и шаг дефекта дают первые диагностические признаки. Запишите расстояние между несколькими последовательными полосами, затем сопоставьте его со скоростью линии, скоростью валков и динамикой давления.
| Наблюдаемый дефект листа | Наиболее вероятная зона | Первая проверка |
| Очень регулярные полосы с почти постоянным шагом | Привод валков, зацепление шестерён, цепь или подшипник | Измерьте шаг и сопоставьте его с частотой вращения валка или шестерни |
| Полосы, ширина которых меняется при изменении скорости линии | Несоответствие скоростей или нестабильность натяжения | Сравните производительность фильеры, скорость валков и скорость отвода |
| Мелкие частые волны с матовой или шероховатой поверхностью | Высокий сдвиг или разрушение расплава | Проверьте температуру кромки фильеры, производительность и состояние фильеры |
| Локальные трещины при термоформовании в том же направлении движения машины | Колебания толщины или перегретый/утончённый участок | Составьте карту толщины и проверьте температурное окно |
Подход, основанный на анализе рисунка дефекта, особенно полезен для полной линии по производству листов, где дефект может возникнуть после выхода расплава из фильеры.
Проверьте механическую вибрацию трёхвалкового каландра
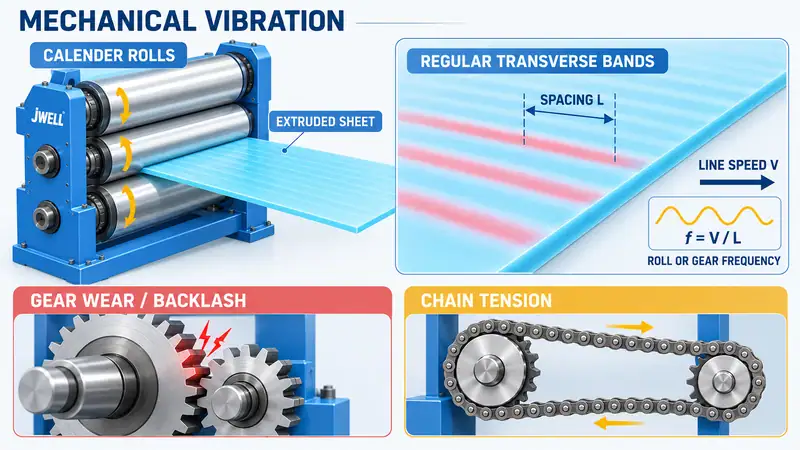
Трёхвалковый или многовалковый каландр регулирует охлаждение, толщину и воспроизведение поверхности. Если поперечные полосы очень равномерны, проверьте привод валков, прежде чем менять смолу или извлекать шнек.
Начните с редуктора и зубчатых передач муфты валков. Локальный износ зубьев, повреждённый зуб, чрезмерный люфт или плохое зацепление могут вызывать небольшой удар один раз за оборот или цикл зацепления. Затем валок передаёт это небольшое периодическое движение листу, который ещё не полностью затвердел.
Цепные приводы также требуют внимания. Ослабленная цепь может проскальзывать и колебаться; чрезмерно натянутая цепь может создавать повторяющееся усилие на валу валка. Проверьте натяжение цепи, износ звёздочек, состояние подшипников, соосность муфты и раму опоры валков. По возможности используйте бесконтактный измеритель вибрации. Никогда не помещайте руки рядом с движущимися валками или открытой цепью; перед ручной проверкой остановите и заблокируйте оборудование.
Частоту вибрации можно оценить по листу:
f = V / L
Здесь f — частота дефекта, V — скорость движения листа, а L — измеренное расстояние между двумя повторяющимися полосами. Если рассчитанная частота совпадает с вращением валка, зацеплением шестерён или движением цепи, механическая диагностика становится значительно убедительнее.
Согласуйте производительность фильеры, скорость валков и натяжение отвода
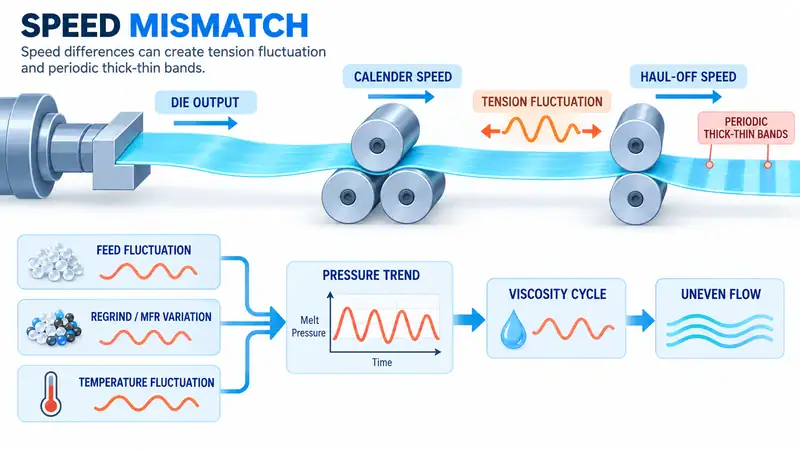
Не каждая поперечная полоса является следствием вибрации. На листе также могут появляться периодические толстые и тонкие полосы, если расплав попеременно растягивается и ослабляется между фильерой, каландром и тянущим устройством.
Сначала проверьте соотношение подачи расплава и скорости последующих операций. Если валки или тянущее устройство вытягивают быстрее, чем поступает расплав, лист становится тоньше; когда натяжение ослабевает, он снова утолщается. Такой цикл натяжения возможен даже при исправных шестернях.
Отслеживайте вместе следующие параметры, а не анализируйте их по отдельности:
- Производительность экструдера или скорость шнека
- Давление в фильере и температура расплава
- Скорость каландра и тянущего устройства
- Измеренная толщина листа
Регулярные колебания давления указывают на нестабильную подачу или плавление. Проверьте долю регранулята, различия показателя текучести расплава между партиями, зависание или недостаточную подачу в загрузочной горловине, а также соединения нагревательных полос и термопар. Значительное изменение количества вторичного материала или текучести расплава смолы может изменить вязкость настолько, что поток через фильеру станет нестабильным. Прежде чем увеличивать производительность, стабилизируйте подачу и температурный профиль.
Производительность по паспорту не равна годной продукции: стабильное рабочее окно определяется маркой смолы, толщиной, охлаждающей способностью и натяжением на последующих операциях.
Исключите высокий сдвиг и разрушение расплава
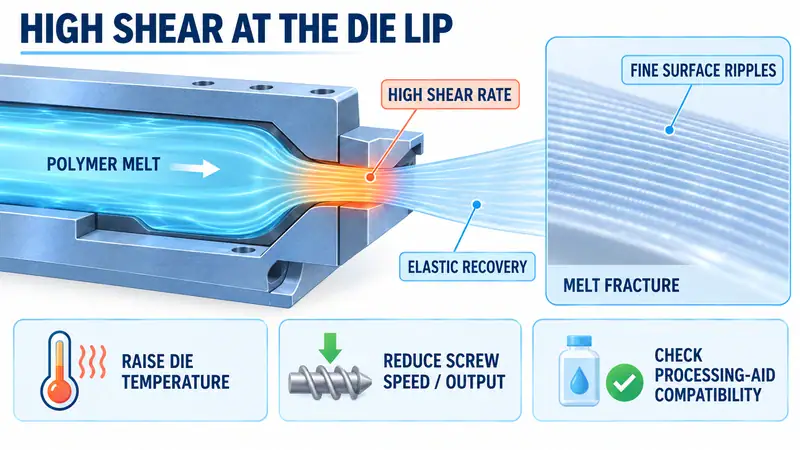
Мелкие частые волны с более тёмной, шероховатой или мутной поверхностью могут указывать на разрушение расплава. Это поверхностная нестабильность, возникающая, когда локальная скорость сдвига у кромки фильеры превышает допустимую для полимера и геометрии инструмента. При выходе из фильеры полимер упруго восстанавливается, оставляя повторяющийся шероховатый рисунок.
Это явление отличается от вибрации шестерён. Обычно оно становится заметнее при увеличении производительности или скорости шнека и может уменьшаться при снижении вязкости расплава. Осмотрите кромку фильеры на отложения, повреждения или неподходящую длину калибрующего участка. Затем выполняйте по одной контролируемой корректировке:
- Немного повысьте температуру фильеры и кромки, например на 5-10°C, только в пределах ограничений для смолы и оснастки.
- Снизьте скорость шнека или производительность, если это допускает производственная цель.
- Убедитесь, что сетки, каналы потока и фильера чистые и собраны правильно.
- Рассмотрите совместимую технологическую добавку для переработки полимеров или внутреннюю смазку только после проверки требований к материалу, контакту с пищевыми продуктами, переработке и требованиям заказчика.
Если повышение температуры уменьшает полосы, а механическая вибрация остаётся прежней, это свидетельствует в пользу проблемы потока или сдвига. Добавка не устранит повреждение фильеры, нестабильную подачу или чрезмерное вытяжение.
Используйте безопасную последовательность диагностики на линии
Сначала соберите данные, прежде чем одновременно менять несколько параметров.
- Измерьте рисунок дефекта.Запишите не менее пяти значений шага полос, скорость линии, ширину, толщину, марку смолы и производительность. Используйте приведённую выше формулу частоты.
- Кратковременно измените скорость.Проверьте, увеличивается ли шаг пропорционально скорости, остаётся ли случайным или исчезает.
- Сопоставьте тенденции и соблюдайте меры безопасности при осмотре.Сопоставьте графики давления, температуры расплава, скорости шнека, скорости каландра и скорости отвода. Сначала используйте измерение вибрации; если требуется близкий осмотр, соблюдайте процедуры блокировки оборудования.
- Проведите одно контролируемое испытание.Отрегулируйте температуру кромки фильеры или производительность, затем составьте карту толщины по ширине и вдоль направления движения машины.
Для каждого испытания сохраняйте образец до и после изменения. Более гладкая поверхность не означает окончательного решения, если меняется толщина или поведение при формовании.
Почему тот же дефект может вызывать трещины при термоформовании
Периодические полосы могут быть связаны с локальным разрывом при термоформовании, если они также вызывают отклонения толщины. Тонкая полоса нагревается быстрее, сильнее растягивается и может концентрировать деформацию при вакуумном формовании. Подтвердите связь картой толщины и пробным формованием; также проверьте температуру листа, время нагрева, пуансон-помощник, время подачи вакуума и конечную толщину стенки.
Когда следует привлечь поставщика линии
Обратитесь к поставщику, если рисунок дефекта сохраняется после механических проверок, испытаний скорости и проверки стабильной температуры. Подготовьте данные о смоле, линии и дефекте, чтобы поставщик мог отделить особенности оборудования от условий материала или формования.
Для проверки конкретной линии сопоставьте свои измерения с конфигурацией выбранной линии для экструзии листов PP/PS. На страницах продукции приведена типовая конфигурация, однако подходящие параметры фильеры, каландра, охлаждения и системы управления зависят от материала и целевой толщины.
Часто задаваемые вопросы
Всегда ли периодическая поперечная полоса вызвана износом шнека?
Нет. Равномерный шаг часто указывает на частоту привода валков или цепи; также распространены нестабильность давления и сдвиг в фильере. Проверьте эти зоны, прежде чем снимать шнек.
Как отличить механическую вибрацию от разрушения расплава?
Измерьте шаг и кратковременно измените скорость линии. Шаг, совпадающий с частотой валка или шестерни, указывает на механическую причину; мелкая шероховатость, реагирующая на температуру фильеры или производительность, характерна для разрушения расплава.
Может ли повышение температуры фильеры устранить полосы?
Оно может уменьшить шероховатость, связанную со сдвигом, за счёт снижения вязкости расплава, но не устранит износ шестерни, ослабление цепи или нестабильную подачу. Проведите контролируемое испытание при изменении на 5-10°C в пределах ограничений смолы и фильеры, а затем проверьте толщину.
Обсудите процесс экструзии листов
Периодические поперечные полосы проще устранить, если вместе с образцом листа передаются данные процесса. Отправьте JWELL информацию о материале и текучести расплава, целевой ширине и толщине, скорости линии, производительности, часах работы, динамике давления и температуры, шаге дефекта, фотографиях и образцах с дефектами после термоформования. Наши инженеры смогут использовать эти сведения для анализа технологического окна, конфигурации последующих операций и следующего шага диагностики. Связаться с JWELL , чтобы начать обсуждение.





