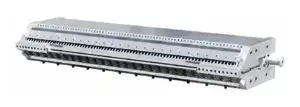
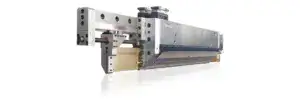
Екструзійна головка Jwell для біаксіально орієнтованої плівки з автоматичним керуванням губкою
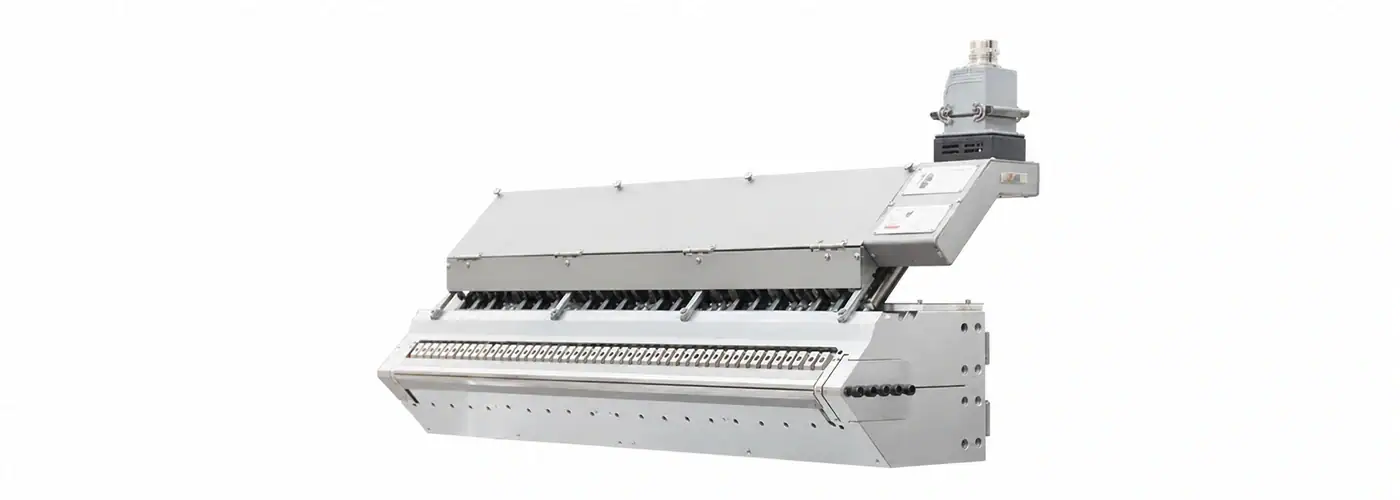
Ця екструзійна головка для біаксіально орієнтованої плівки поєднує оптимізовані методом CFD канали потоку зі зворотним зв’язком щодо товщини в режимі онлайн і автоматичним термічним регулюванням губки.
Основні переваги
- Регулювання із замкненим контуром: Дані товщини в режимі онлайн керують автоматичним точним налаштуванням губки екструзійної головки за допомогою теплового розширення.
- Оптимізований CFD потік: Комп’ютерний аналіз допомагає вибрати параметри каналу типу «вішалка».
- Асортимент орієнтованих плівок: Документовано для виробів BOPP, BOPS, BOPA, BOPET і BOPI.
- Загартована губка екструзійної головки: Для поліпшення прямолінійності та зносостійкості передбачене локальне загартування.
- Керування штовханням і тягненням: Автоматичне регулювання губки сприяє швидкому коригуванню локального отвору.
Застосування та технологічні варіанти
- Сімейства виробів: BOPP, BOPS, BOPA, BOPET і BOPI.
- Етап процесу: формування литого листа перед біаксіальним розтягуванням.
- Керування: онлайн-вимірювач товщини, комп’ютерна обробка та регулювальні болти теплового розширення.
- Конструкція потоку: канал типу «вішалка» на основі CFD-моделювання й оптимізації.
Сценарії застосування
Опис виробу
Екструзійна головка JWELL для біаксіально орієнтованої плівки — це ключовий формувальний компонент для литого листа на лініях біаксіального розтягування. Оскільки екструзійна головка безпосередньо впливає на форму литого листа та рівномірність його товщини, канал потоку й система керування губкою налаштовуються з урахуванням розподілу матеріалу та швидкого коригування товщини.
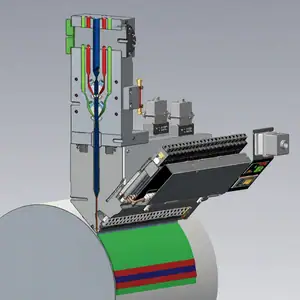
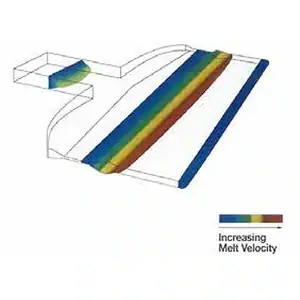
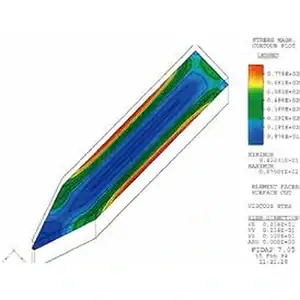
В екструзійній головці використано конструкцію каналу потоку типу «вішалка». Для моделювання, аналізу й оптимізації каналу застосовується професійне комп’ютерне програмне забезпечення для аналізу течії рідини, що дає змогу вибирати параметри потоку для передбаченого процесу. У вихідному документі містяться зображення CFD-аналізу й аналізу швидкості розплаву як допоміжні матеріали з конструкції, але числовий допуск рівномірності не зазначено.
Для керування отвором екструзійної головки використовується автоматична система губки типу «штовхай-тягни». Дані товщини від онлайн-вимірювача обробляються комп’ютерною програмою та передаються спеціальним регулювальним болтам теплового розширення. Ці болти автоматично точно коригують локальний отвір губки, завдяки чому система керування лінією реагує на виявлені відхилення товщини. До документованої сфери застосування належать вироби BOPP, BOPS, BOPA, BOPET і BOPI.
Прямолінійність губки екструзійної головки, шорсткість поверхні та геометрію її кромки визначено як фактори, що впливають на якість продукції. У джерелі зазначено, що локальне загартування підвищує твердість поверхні, покращує мікроструктуру та забезпечує кращу прямолінійність і зносостійкість, ніж звичайне гартування. Числові значення твердості, шорсткості, допуску товщини, ширини виробу, продуктивності, марки сталі екструзійної головки та конфігурації нагрівання не наведено; їх потрібно підтвердити під час інженерного опрацювання проєкту.