
Un husillo bien elegido puede aumentar el rendimiento, mejorar la calidad de la masa fundida y reducir los desperdicios, ofreciendo una producción más rápida y fiable.
En esta guía analizaremos los tipos más habituales de husillos de extrusión, sus usos recomendados y cómo los cambios de geometría afectan al rendimiento, para ayudarle a elegir el husillo adecuado para su proceso.
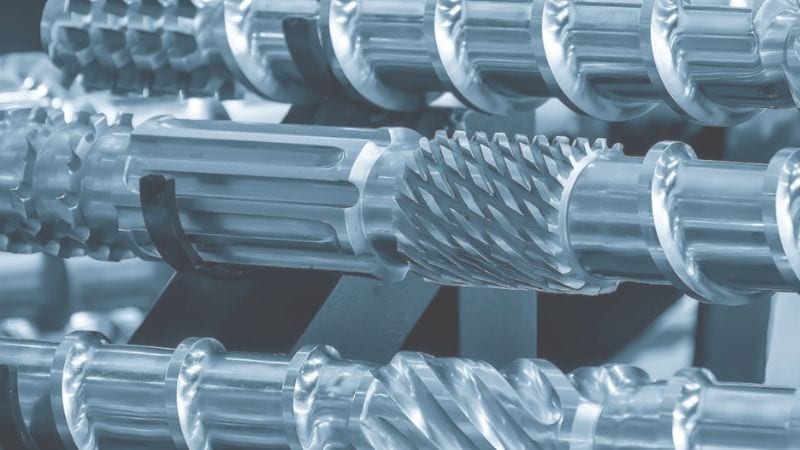
Tipos de husillos de extrusión
Cada husillo de extrusión está diseñado para resolver retos específicos de procesamiento, ya sea transporte básico, fusión eficiente, mezcla intensiva o eliminación de compuestos volátiles. Elegir el tipo adecuado es el primer paso para optimizar la línea de extrusión.
Husillos de un solo filete (estándar)
Como diseño más común y económico, el husillo de un solo filete tiene un filete helicoidal continuo. El material se transporta, comprime y funde a medida que la profundidad del canal disminuye gradualmente desde la zona de alimentación hasta la zona de dosificación. Este diseño ofrece una producción previsible y es fácil de mantener y reacondicionar.
- Ideales para: Producción constante de homopolímeros estándar y compuestos de uso general con buen flujo y bajo contenido de cargas.
- Usos habituales: Se utiliza en muchas aplicaciones de películas, láminas y tuberías.
- Limitaciones: Menos eficaz con materiales con alto contenido de cargas o polímeros que requieren una homogeneización intensiva de la masa fundida. A menudo se puede mejorar el rendimiento añadiendo una sección de mezcla aguas abajo.
El husillo barrera
Este diseño incorpora un filete secundario que separa el canal principal en dos recorridos paralelos: un canal poco profundo para la masa fundida y otro más profundo para los gránulos sólidos. Esta «barrera» mejora el transporte y la fusión de los sólidos, reduce el material sin fundir y aumenta la estabilidad térmica; a menudo permite también una mayor producción con mejor eficiencia energética.
- Ideales para: Polímeros semicristalinos (como HDPE y PP) y aplicaciones de alto rendimiento en las que es fundamental obtener una masa fundida completa y uniforme.
- Usos habituales: Extrusión de precisión de películas y láminas, y procesamiento de resinas propensas a contener partículas sin fundir.
- Limitaciones: Mayor coste inicial y fabricación más compleja. El rendimiento depende mucho de la holgura y la longitud del filete barrera, por lo que requiere un diseño y ajuste precisos.
El husillo de mezcla
Los husillos de mezcla incorporan elementos especializados —como secciones Maddock, de pernos o de amasado— para mejorar la dispersión y distribución de aditivos, cargas o colorantes. Estos elementos introducen un cizallamiento controlado para homogeneizar la masa fundida.
- Ideales para: Compuestos cargados, mezclas maestras y aplicaciones en las que es prioritario lograr un color uniforme, dispersar aditivos o desaglomerar partículas.
- Usos habituales: Composición, producción de concentrados de color y resinas técnicas con altas cargas.
- Limitaciones: Genera mayor cizallamiento y temperatura de fusión, lo que requiere una gestión térmica cuidadosa. El aumento del par y del desgaste exige utilizar materiales endurecidos o recubrimientos al procesar aditivos abrasivos.
El husillo con venteo (de dos etapas)
Los husillos con venteo o de dos etapas tienen una fase de fusión con presión controlada, seguida de una zona de baja presión compatible con vacío para eliminar compuestos volátiles y humedad. Esto permite una desgasificación controlada de polímeros higroscópicos, mezclas con disolventes e ingredientes alimentarios sensibles a los gases atrapados. El diseño suele combinar una sección de alimentación profunda, una sección de compresión y un canal aguas abajo con venteo/segunda etapa, con un filete rebajado o una lumbrera.
Elija husillos con venteo cuando la humedad o los gases causen porosidad, burbujas o un acabado superficial deficiente. La ubicación adecuada del puerto de vacío y el bombeo aguas abajo son esenciales para evitar que los gases vuelvan a incorporarse. Los diseños con venteo pueden reducir las etapas de secado posteriores, pero requieren componentes más complejos en el cilindro y un ajuste cuidadoso del proceso.
Aplicaciones: adaptar el husillo al producto
El factor decisivo para elegir un husillo es el producto final. Cada aplicación impone requisitos específicos de calidad de la masa fundida, mezcla y estabilidad. Así influyen las principales áreas de aplicación en la selección del husillo:
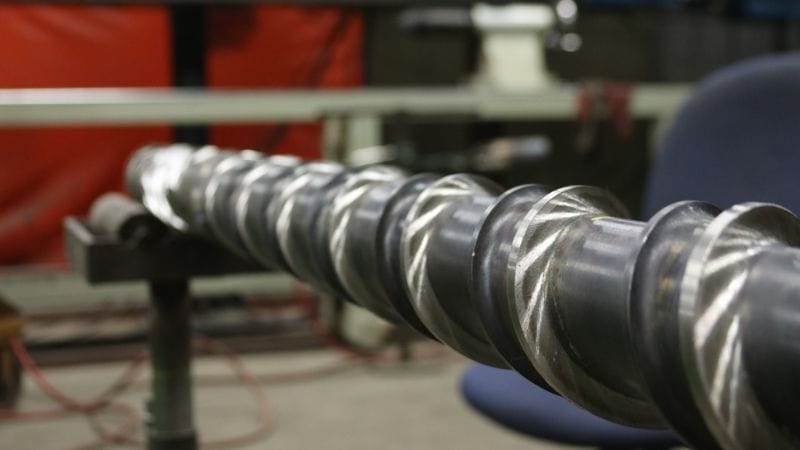
Tuberías y perfiles (construcción, riego)
Los husillos de extrusión para plásticos y caucho ayudan a convertir gránulos o polvos en formas continuas, como tuberías, láminas y perfiles. Las dimensiones del producto y la calidad superficial se controlan seleccionando la geometría y la relación longitud-diámetro adecuadas.
Películas y láminas (envases, revestimientos)
La producción de películas, fibras y láminas requiere un flujo uniforme de la masa fundida y un control estricto de la presión. Adaptar la profundidad del canal y la compresión del husillo al polímero y a la velocidad de línea reduce las variaciones de temperatura y los defectos.
Compuestos y mezclas maestras (colorantes, aditivos)
Para materiales con alto contenido de cargas o reforzados, los husillos de doble husillo o los husillos monohusillo con perfiles especiales proporcionan el cizallamiento y la capacidad de transporte necesarios. Estas configuraciones evitan obstrucciones y aumentan el rendimiento con resinas reforzadas con fibra de vidrio, cargadas con minerales o recicladas.
Productos alimentarios y para piensos (aperitivos extruidos, croquetas)
Las industrias alimentaria y de piensos utilizan husillos de extrusión para cocinar, texturizar y conformar productos como aperitivos, cereales y alimentos para mascotas. Los diseños de doble husillo ofrecen una mejor mezcla y transferencia térmica, así como un control preciso para recetas sensibles a los ingredientes.
Compuestos técnicos (polímeros cargados y reforzados)
Para materiales con alto contenido de cargas o reforzados, los husillos de doble husillo o los husillos monohusillo con perfiles especiales proporcionan el cizallamiento y la capacidad de transporte necesarios. Estas configuraciones evitan obstrucciones y aumentan el rendimiento con resinas reforzadas con fibra de vidrio, cargadas con minerales o recicladas.
Cómo afecta el diseño del husillo a la extrusión de plásticos
La geometría del husillo controla el movimiento, la fusión y la mezcla del material, lo que determina el caudal de producción, el consumo energético, la calidad de la masa fundida y el funcionamiento de la línea. La selección de la relación de compresión, la profundidad de los filetes y los elementos de mezcla modifica directamente la producción, la uniformidad del producto y la facilidad de operación de la línea.
Optimización del rendimiento y la eficiencia energética
- Diseño del canal & paso: La capacidad volumétrica de la zona de alimentación y el paso de los filetes determinan principalmente el rendimiento máximo posible. Los canales más profundos y los pasos agresivos transportan más material, pero requieren más par.
- Relación de compresión (CR): Esta relación (profundidad de alimentación/profundidad de dosificación) controla la intensidad de fusión. Una CR más alta acelera la fusión y puede aumentar la producción, pero con el riesgo de mayor calor por cizallamiento y carga del motor.
- Relación L/D & eficiencia: Un husillo más largo (con una L/D mayor) ofrece un perfil de fusión más gradual y suave, que puede reducir el par máximo y el consumo específico de energía. Características como los filetes barrera también favorecen una fusión eficiente con menos energía desperdiciada.
- Importancia del material: Además de la geometría, la eficiencia sostenida requiere resistencia al desgaste. Las aleaciones endurecidas o los recubrimientos mantienen la geometría precisa del canal y evitan las caídas de rendimiento y el desperdicio de energía causados por el aumento de la holgura debido al desgaste.
Garantizar la calidad y uniformidad del producto
- Homogeneidad de la masa fundida: El perfil de fusión del husillo, determinado por el diseño de la zona de transición, determina la integridad de la fusión y la uniformidad de la temperatura. Un diseño deficiente provoca sólidos sin fundir o picos de temperatura, que causan defectos como geles o puntos débiles.
- Mezcla & dispersión: Como se ha explicado, el tipo y la ubicación de los elementos de mezcla controlan directamente la distribución de aditivos e influyen en las propiedades mecánicas, el color y el aspecto superficial.
- Estabilidad de presión: Una presión de cabezal uniforme y estable es esencial para controlar las dimensiones. La longitud y la tolerancia de la zona de dosificación son fundamentales para amortiguar las fluctuaciones de presión que causan variaciones de espesor en láminas o tuberías.
- Control del tiempo de residencia: El recorrido del flujo en el husillo debe reducir al mínimo las «zonas muertas» donde el material puede estancarse y degradarse. Esto es especialmente importante para los polímeros sensibles al calor (como el PVC), para evitar quemaduras y mantener una viscosidad uniforme.
Lograr estabilidad operativa y facilidad de uso
- Puesta en marcha & purga: Un husillo bien diseñado, con un perfil de compresión lógico, se pone en marcha de forma previsible y se purga limpiamente durante los cambios de material o color, reduciendo el tiempo de inactividad.
- Prevención de fluctuaciones: Los husillos que favorecen una fusión estable (por ejemplo, los diseños barrera) son menos propensos a las fluctuaciones de producción, que alteran el control dimensional y aumentan los desperdicios.
- Mantenimiento & vida útil: La elección entre holguras estrechas (para un mejor bombeo) y holguras mayores (para tolerar contaminantes) supone una decisión clave de mantenimiento. Los diseños que funcionan suavemente a menores RPM reducen la tensión en la transmisión.
- Autolimpieza: Características como ángulos de filete pronunciados en la zona de alimentación pueden ayudar a limpiar el cilindro y facilitar cambios más rápidos.
Conclusión
El husillo de la extrusora es el elemento central de su proceso y determina el movimiento del material, la eficiencia de fusión y la calidad final de la mezcla. Su geometría no solo afecta al rendimiento: lo define.
La elección del husillo óptimo requiere un análisis claro del polímero, el rendimiento deseado y los objetivos de calidad. Considere siempre la combinación de geometría, metalurgia y características especiales.
Utilice esta lista de comprobación para orientar sus decisiones:
- Adapte el perfil del husillo al material (por ejemplo, un diseño barrera para masas fundidas difíciles).
- Verifique la metalurgia para garantizar resistencia a la abrasión y la corrosión.
- Planifique los intervalos de mantenimiento según las horas de funcionamiento y el desgaste.
- Realice pruebas de escalado antes de efectuar cambios en la producción completa.
Si ajusta la geometría del husillo, realice ensayos controlados para medir la temperatura y la presión de la masa fundida y la calidad del producto. Documente los resultados para repetir los éxitos y evitar sorpresas.
¿Busca una línea completa de extrusión de plásticos?
JWELL fabrica líneas completas para tuberías, perfiles, láminas y granulación. Nuestras extrusoras de doble husillo líneas son reconocidas por el procesamiento de PVC y cada una se adapta a los requisitos de producción, materiales y especificaciones del producto.
Encontrará especificaciones detalladas, soluciones adaptadas a sus necesidades y más información sobre cómo nuestros equipos avanzados pueden mejorar su capacidad de producción. Explore nuestra gama de productos y póngase en contacto con nosotros para obtener más información.





