
Uma linha de extrusão de perfis de PVC é um sistema de produção de longo prazo, não apenas uma extrusora com uma matriz. Uma configuração incorreta pode causar dimensões instáveis, cantos de soldadura fracos, excesso de desperdício ou uma linha incapaz de atingir a produção indicada com a sua formulação real. A linha adequada converte consistentemente a mistura seca de PVC em perfis de janela, painéis de parede, calhas de cabos, rodapés, perfis decorativos ou outras formas contínuas comercializáveis, a um custo aceitável por quilograma.
Este guia para compradores explica as decisões importantes antes de solicitar uma proposta, comparar fornecedores ou aprovar um teste de aceitação na fábrica.
1. Defina o perfil acabado antes de selecionar a máquina
Comece pelo produto, não pelo modelo da extrusora. Sempre que possível, forneça aos potenciais fornecedores desenhos cotados e amostras físicas. Indique:
- Largura e altura máximas do perfil
- Espessura da parede e tolerâncias dimensionais aceitáveis
- Peso por metro
- Número e geometria das câmaras internas
- Requisitos da superfície visível, incluindo brilho, relevo ou filme laminado
- Normas exigidas de resistência ao impacto, cor, resistência às intempéries e desempenho ao fogo
- Se o perfil inclui reforço de aço, junta, secção coextrudida flexível ou núcleo reciclado
- Composição prevista dos produtos e frequência de mudança de produção
Um painel de parede fino e um caixilho de janela com várias câmaras podem ser ambos fabricados em PVC rígido, mas impõem requisitos muito diferentes à distribuição da massa fundida, calibragem, arrefecimento e força de tração. Por isso, a produção deve ser indicada tanto em quilogramas por hora como em metros por minuto. Um valor elevado de kg/h tem utilidade limitada se a secção de arrefecimento não conseguir estabilizar o perfil à velocidade de linha necessária.
A JWELL oferece sistemas para aplicações que vão desde pequenos perfis técnicos até produtos para janelas, tetos, painéis de parede e calhas. Os compradores podem consultar a gama mais ampla de linhas de extrusão de perfis antes de definir um projeto.
2. Escolha a extrusora tendo em conta a formulação de PVC
O PVC rígido é sensível ao calor e é normalmente alimentado sob a forma de mistura seca que contém resina, estabilizador, lubrificante, auxiliar de processamento, modificador de impacto, pigmento e carga. Ao contrário de muitas poliolefinas, o PVC deve ser plastificado uniformemente sem histórico térmico ou de cisalhamento excessivo.
As extrusoras cónicas de parafuso duplo contra-rotativo são amplamente utilizadas em perfis de PVC rígido de pequena e média dimensão, pois proporcionam transporte positivo, boa mistura e pressão estável. Os parafusos duplos paralelos contra-rotativos são frequentemente considerados para maior produção ou formulações específicas. A escolha correta depende da receita, da densidade aparente, do teor de carga, da geometria do produto e da produção pretendida — não apenas do diâmetro do parafuso.
Peça ao fornecedor que explique:
- A geometria do parafuso e a relação L/D adequadas à sua formulação
- Produção contínua máxima, não produção de pico a curto prazo
- Potência do motor principal e consumo específico de energia previsto em kWh/kg
- Binário do redutor e fator de serviço
- Controlo das zonas de temperatura do cilindro e método de arrefecimento
- Design de ventilação por vácuo e resistência à fuga de pó
- Vida útil prevista do parafuso e do cilindro com o seu teor de carbonato de cálcio
Se forem utilizados PVC reciclado ou níveis mais elevados de carga, indique-o antes do design da linha. As cargas abrasivas e o material reciclado de qualidade inconsistente podem alterar a taxa de desgaste, a qualidade da massa fundida e a estabilidade da pressão.
3. Avalie todas as secções da linha completa
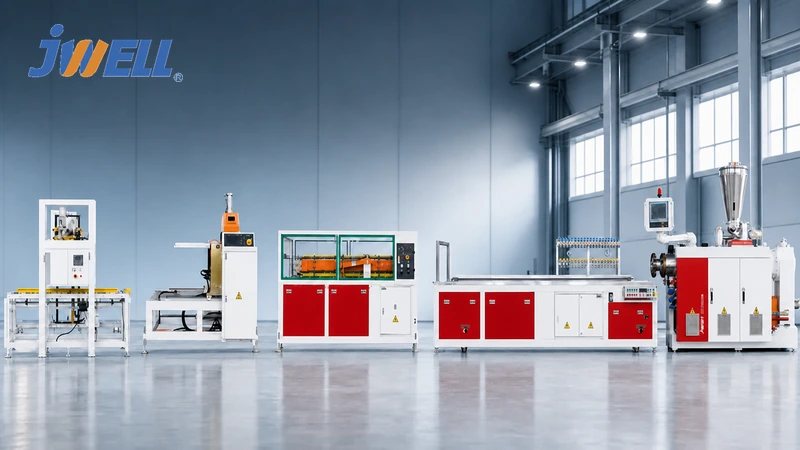
Uma linha típica de extrusão de perfis de PVC inclui um sistema de manuseamento ou mistura de materiais, uma extrusora de parafuso duplo, uma matriz, uma mesa de calibragem a vácuo, um sistema de arrefecimento, uma unidade de tração, uma máquina de corte, uma unidade de laminação de filme, se necessária, e um empilhador ou mesa basculante.
Mistura e alimentação
Uma extrusão consistente começa com uma mistura seca reproduzível. Um misturador quente/frio deve dispersar os aditivos e, em seguida, arrefecer a mistura até uma temperatura segura para armazenamento. Verifique a precisão da pesagem, a recolha de poeiras, a disposição do transporte e se o alimentador mantém um fornecimento estável quando a densidade aparente varia.
Matriz e calibradores
As ferramentas determinam o equilíbrio do fluxo, a qualidade da superfície e a geometria final. Devem ser concebidas para a formulação real e a produção prevista. Pergunte qual o aço, o tratamento térmico e o tratamento superficial utilizados, como é feito o equilíbrio do fluxo e que correções da matriz estão incluídas após os ensaios. Confirme se os canais de arrefecimento do calibrador estão acessíveis para limpeza.
Calibragem e arrefecimento por vácuo
A mesa de calibragem estabelece as dimensões enquanto o perfil arrefece. Compare o comprimento da mesa, a capacidade da bomba, o controlo da temperatura da água, o acesso aos filtros e o ajuste independente das zonas de vácuo. Perfis complexos ou espessos normalmente exigem um tempo de permanência de arrefecimento mais controlado do que perfis simples e finos.
Tração e corte
A unidade de tração tem de agarrar sem marcar nem deformar a superfície. A sincronização em circuito fechado entre a extrusora, a unidade de tração e a máquina de corte ajuda a manter a consistência do comprimento e do peso por metro. Para produção sensível a poeiras, avalie as opções de extração de aparas ou corte sem poeiras.
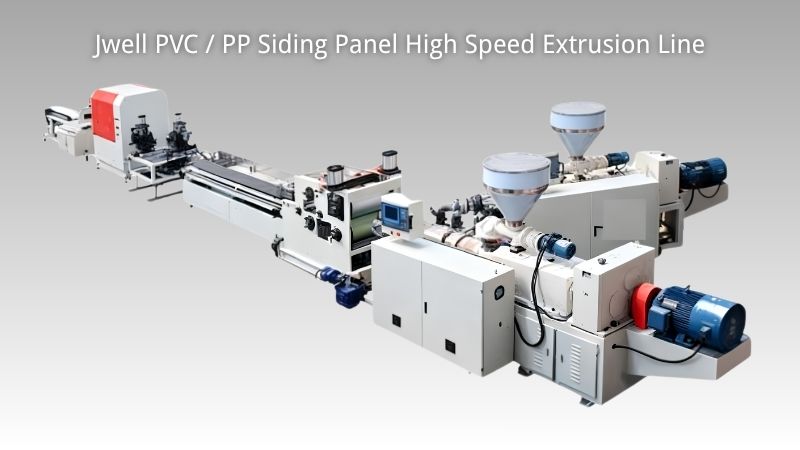
As configurações da linha da JWELL clássica e de alta velocidade para extrusão de perfis de PVC podem ser adaptadas a diferentes tipos de perfil e objetivos de produção.
4. Considere as ferramentas e as mudanças de produção como fatores económicos
Muitos projetos subestimam o custo e o tempo associados a matrizes, calibradores, juntas, dispositivos de arrefecimento e ajustes de ensaio. Solicite uma lista de ferramentas para cada perfil e esclareça o que está incluído no preço da linha.
Em produções com grande variedade de produtos, meça o tempo de mudança desde o último produto aprovado de um perfil até ao primeiro produto aprovado do seguinte. Circuitos de água e vácuo de ligação rápida, armazenamento de receitas, montagem acessível da matriz e ajuste repetível da altura central podem poupar mais ao longo da vida útil da máquina do que uma pequena redução no preço de compra.
Pergunte também como o material de arranque é recolhido e se as aparas limpas podem ser granuladas ou pulverizadas para serem reintroduzidas de forma controlada na formulação. A percentagem de material reciclado deve ser validada através de testes ao produto, não presumida.
5. Compare a capacidade com base na produção comercializável
A produção indicada só é relevante quando associada a um material, perfil e padrão de aceitação definidos. Peça a cada concorrente que indique:
- A formulação de ensaio e a percentagem de carga
- Desenho do perfil e peso por metro
- Velocidade e duração da produção estável
- Taxa de desperdício durante a produção estável
- Ensaios dimensionais, superficiais e físicos aplicados
- Carga total instalada e consumo operacional medido
Calcule a produção comercializável anual da seguinte forma:
kg comercializáveis/ano = kg/h nominal × horas de funcionamento × tempo de atividade × rendimento
Uma linha de 500 kg/h, com 75% de tempo de atividade e 94% de rendimento, produz menos material comercializável do que sugere a capacidade nominal. Utilize pressupostos realistas de mudança de produção, manutenção e procura ao estimar o retorno do investimento.
6. Automação e controlo de qualidade a especificar
Uma automação útil deve reduzir a variação, não apenas acrescentar ecrãs. As prioridades incluem alimentação gravimétrica ou volumétrica estável, acionamentos sincronizados, gestão de receitas, histórico de alarmes, tendências de temperatura, controlo da velocidade de tração e contagem precisa do comprimento. O diagnóstico remoto pode acelerar a resolução de problemas, mas a fábrica deve continuar a poder funcionar em segurança se a ligação à Internet não estiver disponível.
Defina verificações de qualidade do peso por metro, dimensões, defeitos superficiais, cor, resistência ao impacto e resistência da soldadura dos cantos, se relevante. Um sistema de medição em linha pode justificar-se para perfis com tolerâncias rigorosas, mas a amostragem disciplinada fora de linha continua a ser essencial.
7. Teste de aceitação na fábrica e avaliação do fornecedor
Antes de pagar o saldo final, realize um teste de aceitação na fábrica acordado, utilizando o seu material ou um equivalente formalmente aprovado. O teste deve durar o suficiente para demonstrar estabilidade térmica e repetibilidade após o arranque. Registe a produção, a velocidade da linha, a amperagem, o consumo de energia, as dimensões, o peso do produto, a qualidade superficial, o ruído e as funções de segurança.
Avalie o fornecedor para além da demonstração:
- Consegue conceber e corrigir ferramentas internamente?
- São fornecidos desenhos elétricos, manuais e listas de peças sobresselentes numa língua compreensível?
- Que componentes estão disponíveis localmente no seu país?
- Quem realiza a instalação, a colocação em funcionamento e a formação dos operadores?
- Que assistência remota e presencial está disponível após a garantia?
- As peças de desgaste e as peças sobresselentes essenciais são identificadas antes do envio?
8. Lista de verificação do custo total de propriedade
Compare propostas com base no custo total por quilograma comercializável. Inclua a máquina, ferramentas, misturador, chiller, compressor, tratamento de água, distribuição elétrica, frete, direitos aduaneiros, instalação, formação, preparação do piso e peças sobresselentes iniciais. Depois, modele energia, mão de obra, manutenção, desperdício, perdas de mudança de produção e financiamento.
O preço de compra mais baixo pode tornar-se dispendioso se a instabilidade dimensional gerar devoluções ou se peças especializadas provocarem semanas de paragem. Por outro lado, não compre capacidade excessiva que o manuseamento a jusante ou o volume de vendas não possam suportar.
Perguntas a incluir no pedido de proposta
Prepare os desenhos do perfil, amostras, formulação do material, kg/h e m/min pretendidos, horas anuais de funcionamento, serviços públicos, disposição da fábrica, tensão e normas exigidas. Indique o nível de automação pretendido e liste todos os perfis a incluir no primeiro conjunto de ferramentas. Estas informações permitem ao fabricante propor uma solução técnica em vez de um preço genérico.
Planeie o seu projeto de extrusão de perfis de PVC com a JWELL
A melhor linha de extrusão de perfis de PVC é aquela que foi validada em função do seu produto e do seu plano de negócio. A JWELL pode avaliar a geometria do perfil, a formulação, a produção, as ferramentas, os serviços e os requisitos a jusante para configurar uma linha completa e um plano de aceitação. Explore a gama JWELL de equipamentos para perfis de PVC e multimateriais ou contacte a equipa de extrusão com os seus desenhos e objetivos de produção para receber uma proposta personalizada.





