A forma mais rápida de reduzir o desperdício na extrusão de tubos de plástico consiste em controlar o processo antes de surgir material rejeitado: estabilizar a alimentação e a temperatura da massa fundida, encurtar os tempos de arranque e mudança, medir continuamente as dimensões e separar qualquer material regranulado permitido pela norma do produto. Registe o desperdício em quilogramas por quilograma comercializável, discriminado por causa — não apenas como um total mensal — para que a equipa possa corrigir primeiro a maior perda.
Origem dos desperdícios na extrusão de tubos
A maioria das perdas de material enquadra-se em seis categorias:
- Rejeitados no arranque e na paragem:material produzido durante a estabilização da temperatura, pressão, refrigeração e velocidade de arrastamento.
- Rejeitados dimensionais:espessura da parede, diâmetro exterior, ovalização ou comprimento fora da especificação.
- Defeitos de superfície e aspeto:fratura da massa fundida, marcas da fieira, pontos negros, bolhas, estrias ou descoloração.
- Perdas nas mudanças:purga, mudanças de cor ou resina e ajustes da fieira ou do ferramental.
- Aparas a jusante:extremidades cortadas, aparagem de extremidades ou bocas, furação e danos de manuseamento.
- Material regranulado contaminado ou não aprovado:material que não pode ser reincorporado em segurança na receita.
Meça cada categoria separadamente. A linha pode apresentar uma taxa total de desperdício inferior enquanto os rejeitados de arranque aumentam, se outro produto gerar temporariamente menos aparas. Os dados por causa evitam falsas melhorias.
1. Estabilize a alimentação de material
Uma alimentação consistente é a base de um tubo uniforme. Utilize dosagem gravimétrica quando a precisão da receita, os vários aditivos ou mudanças frequentes de produto o justifiquem. Verifique a calibração do alimentador com a densidade aparente real do material, não apenas com o material de ensaio de fábrica. Mantenha a resina seca quando necessário, proteja os sacos abertos da humidade e evite a formação de pontes nas tremonhas.
No PVC, o equilíbrio entre estabilizante, modificador de impacto, carga e lubrificante afeta a fusão e a qualidade da superfície. Nos tubos de poliolefinas, a humidade, a contaminação e a dispersão de aditivos influenciam a resistência da massa fundida e as dimensões. Armazene cada componente com um número de lote e utilize uma receita controlada para que os operadores não tentem corrigir um problema de processo com adições de material não registadas.
2. Controle a massa fundida antes da fieira
As zonas de temperatura da extrusora devem ser tratadas como um perfil de processo, não como valores independentes dos aquecedores. Monitorize a temperatura e a pressão da massa fundida junto do adaptador ou da fieira. Uma tendência de pressão que aumenta lentamente pode indicar contaminação do filtro, humidade, material degradado ou um problema de alimentação.
Utilize um dispositivo de mudança de filtros adequado e defina um limite de pressão que desencadeie uma inspeção. Um tempo de residência excessivo e uma temperatura elevada podem criar pontos negros e degradar polímeros sensíveis. Uma temperatura ou mistura insuficientes podem gerar partículas não fundidas e uma fusão deficiente. O objetivo é obter uma massa fundida estável à temperatura mais baixa que permita a dispersão e a qualidade superficial necessárias.
3. Reduza o tempo de arranque sem precipitações
Prepare a receita, as ferramentas, a água de refrigeração, o arrastamento e o equipamento de inspeção antes de alimentar o polímero. Uma sequência de arranque normalizada deve especificar a confirmação do aquecimento, as etapas de velocidade do parafuso, a centragem da fieira, o nível de vácuo, a temperatura de refrigeração, a sincronização do arrastamento e a primeira medição aceitável.
Utilize uma lista de verificação de arranque com intervalos-alvo, em vez de depender de um único operador experiente. Registe os quilogramas utilizados até ao primeiro tubo conforme e os minutos entre a primeira massa fundida e a aprovação da qualidade. Se as perdas de arranque forem elevadas, analise se a causa está na estabilização térmica, no ajuste da fieira, na calibração do vácuo, no sincronismo dos equipamentos a jusante ou no atraso da inspeção.
4. Mantenha as dimensões estáveis a jusante
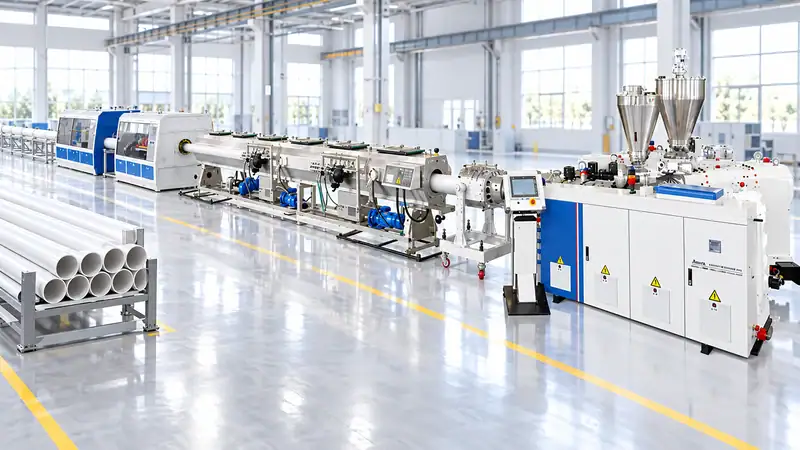
A manga de calibração, o tanque de vácuo, o sistema de refrigeração, o arrastamento e o cortador funcionam como um único sistema. Uma temperatura ou um caudal de água irregular pode causar ovalização e variações da espessura da parede. O deslizamento ou as flutuações de velocidade do arrastamento alteram a espessura da parede, mesmo quando o caudal da extrusora é constante. Correias, rolos e vedantes desgastados devem ser tratados como riscos de processo, não apenas como questões de manutenção.
A medição em linha do diâmetro, da espessura da parede ou por laser pode detetar desvios antes que uma bobina ou um conjunto inteiro se torne não conforme. Associe os alarmes a um plano de resposta claro: abrandar a linha, ajustar a centragem, inspecionar a refrigeração, verificar a pressão ou parar e colocar o material em quarentena. A medição só é útil quando o operador sabe que ação cada alarme exige.
5. Reduza as perdas nas mudanças e purgas
Agrupe os produtos por família de resina, cor e diâmetro para que o planeamento minimize transições difíceis. Sempre que possível, produza as cores claras antes das escuras. Prepare a fieira seguinte, as ferramentas de calibração, a receita e a embalagem enquanto a encomenda atual está a ser produzida. Separe o material de purga planeado do material contaminado ou desconhecido.
O método de purga adequado depende do polímero e da máquina. A limpeza mecânica, os compostos de purga aprovados e as mudanças controladas de velocidade têm todos a sua aplicação. Evite atalhos agressivos que danifiquem parafusos, cilindros ou fieiras. Registe os quilogramas e os minutos por mudança; uma pequena melhoria repetida todos os dias pode superar o benefício de uma atualização pontual do equipamento.
6. Utilize material regranulado de acordo com a especificação
O material regranulado pode reduzir o consumo de matéria-prima virgem, mas não é automaticamente adequado para todos os tubos. Os tubos de pressão, de água potável e outros produtos regulamentados podem limitar ou proibir a utilização de material regranulado interno, ou exigir uma formulação validada e rastreabilidade. Nunca misture material regranulado num produto crítico apenas para reduzir um KPI de desperdício.
Separe o material regranulado por polímero, cor, classe do produto e estado de contaminação. Mantenha as peças limpas do arranque separadas dos resíduos varridos do chão e das aparas de materiais mistos. Meça a humidade, a densidade aparente e a granulometria se estas variáveis afetarem a alimentação. Defina uma percentagem máxima na receita e verifique o desempenho mecânico, dimensional e a longo prazo.
7. Evite defeitos com manutenção preventiva
Fieiras, mangas de calibração, vedantes de vácuo, correias de arrastamento, cortadores e sensores de temperatura desgastados geram rejeitados recorrentes. Elabore um plano de manutenção em função dos modos de falha: inspecione os lábios da fieira quanto a acumulações, verifique o desgaste das ferramentas de calibração, confirme a calibração dos sensores e registe a pressão de mudança do filtro. Uma pequena fuga no tanque de vácuo ou um termopar com deriva pode provocar horas de produção instável.
As peças sobresselentes devem estar associadas às causas de desperdício que interrompem a produção: aquecedores, termopares, sensores, vedantes, lâminas do cortador, correias, filtros e válvulas críticas. Mantenha as peças de substituição limpas e identificadas para que uma mudança precipitada não introduza contaminação.
8. Acompanhe os KPI certos
Utilize um painel de controlo diário com:
- Taxa total de desperdício:kg de desperdício ÷ kg de entrada × 100.
- Rendimento à primeira passagem:kg comercializáveis ÷ kg de entrada × 100.
- Rejeitados de arranque por encomenda:kg de arranque ÷ kg da encomenda.
- Perdas nas mudanças:kg de purga e transição por mudança.
- Taxa de rejeição dimensional:kg rejeitados por motivos dimensionais ÷ kg de entrada.
- Intensidade energética:kWh ÷ kg comercializável.
Analise os números por produto, turno, operador, lote de resina e conjunto de ferramentas. Um gráfico de Pareto identifica normalmente uma ou duas causas dominantes. Defina uma linha de base de quatro semanas antes de alterar várias variáveis ao mesmo tempo.
Plano prático de melhoria de 30 dias
Na primeira semana, pese todas as categorias de desperdício e verifique as balanças. Na segunda, normalize o arranque e as folhas de verificação dimensional. Na terceira, ajuste a alimentação, a refrigeração e a estabilidade do arrastamento no SKU de maior volume. Na quarta, reveja as regras de material regranulado, a sequência de mudanças e as conclusões da manutenção preventiva. Repita o ciclo de medição e calcule o valor financeiro de cada melhoria.
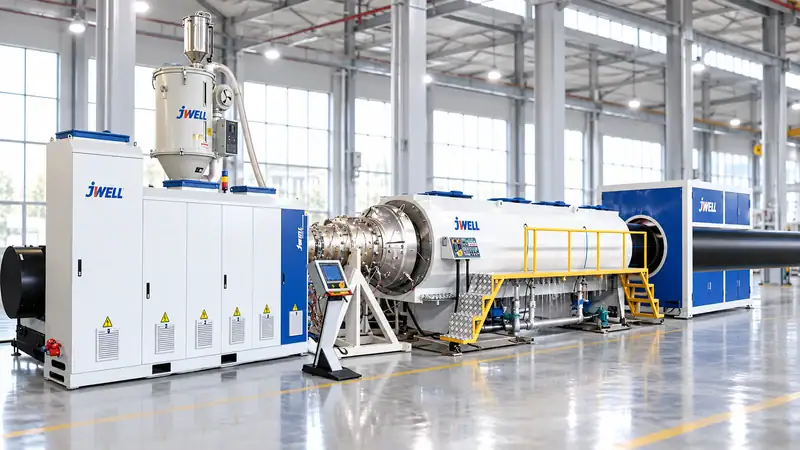
Ao avaliar uma nova linha de extrusão de tubos de plástico, pergunte ao fornecedor de que forma a conceção contribui para reduzir o desperdício: dosagem gravimétrica, monitorização da pressão da massa fundida, controlo automático da temperatura, calibração estável do vácuo, inspeção dimensional em linha, mudanças rápidas de ferramentas e registo de dados. A resposta mais útil incluirá os quilogramas de rejeitados previstos no arranque, o rendimento em regime estável, a precisão da medição e as condições subjacentes a esses valores.
A Jwell Anhui pode analisar os dados atuais de aparas ou a especificação do produto e propor uma configuração de extrusão de tubos com objetivos mensuráveis de rendimento e qualidade.
Peça uma análise de redução de desperdício para a sua linha de tubos
Envie a discriminação atual das aparas, os materiais dos tubos, o intervalo de diâmetros e a produção pretendida através da página de contacto da Jwell. Podemos recomendar controlos de processo e uma linha linha de extrusão de tubos de plástico configurada para assegurar dimensões estáveis, menos rejeitados no arranque e uma melhoria mensurável do rendimento.
Perguntas frequentes
Todos os rejeitados do arranque podem ser reciclados?
Não necessariamente. Só podem ser reciclados se estiverem limpos, identificados e autorizados pela especificação do produto.
Qual é uma boa meta de desperdício?
Depende do polímero, da norma do tubo, do intervalo de diâmetros e da frequência das mudanças. Estabeleça uma linha de base medida e melhore a causa mais importante, em vez de copiar uma percentagem genérica.
A dosagem gravimétrica elimina o desperdício?
Não. Melhora a consistência da receita e pode reduzir as variações, mas o estado da fieira, a refrigeração, o arrastamento e a resposta do operador continuam a ser importantes.
Devo abrandar a linha para reduzir os rejeitados?
Por vezes, mas uma velocidade inferior nem sempre é a solução de menor custo. Compare os quilogramas rejeitados, a energia por quilograma, a mão de obra e o rendimento em cada ponto de funcionamento estável.