
Uma linha de extrusão de chapas de espuma de PVC transforma uma mistura seca cuidadosamente preparada numa chapa rígida e leve, com densidade, espessura e qualidade superficial controladas. Quando se adiciona farinha de madeira, o produto é normalmente designado por chapa de espuma PVC-WPC. Estas chapas são utilizadas em armários, mobiliário, divisórias, publicidade, decoração de interiores e outras aplicações em que são importantes a resistência à humidade, a maquinabilidade e a consistência dimensional.
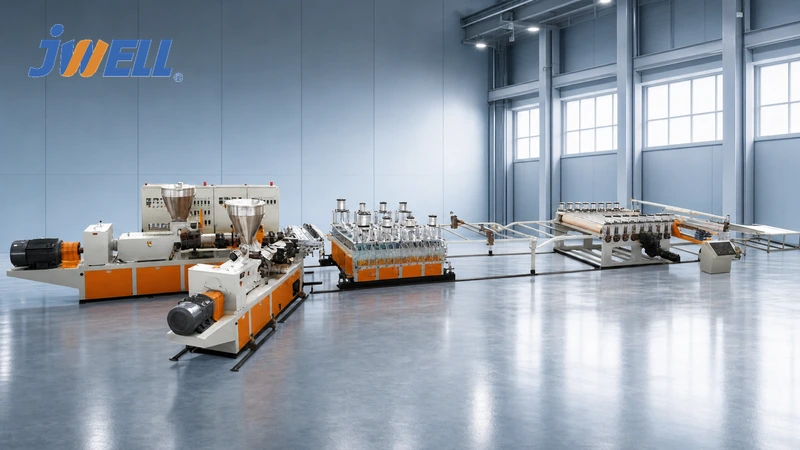
A produção parece simples — misturar, extrudir, calibrar e cortar —, mas a estrutura da espuma é sensível à formulação, temperatura e pressão da massa fundida, design da matriz e arrefecimento. Este guia explica o processo de fabrico completo e as decisões sobre o equipamento que afetam a qualidade da chapa e o custo de produção.
Chapa de espuma de PVC, chapa de espuma WPC e explicação do processo de “skinning”
A chapa de espuma de PVC é normalmente fabricada com resina de PVC, estabilizadores, lubrificantes, auxiliares de processamento, modificadores de impacto, carga, pigmento e agentes químicos de expansão. Uma formulação PVC-WPC também contém uma carga lenhocelulósica, como farinha de madeira. A carga pode aumentar a rigidez e proporcionar características de processamento ou aspeto semelhantes à madeira, mas é necessário controlar a humidade e a variação do tamanho das partículas.
Num processo Celuka ou do tipo skinning, a massa fundida quente e expandida entra em contacto com as superfícies arrefecidas dos calibradores. As camadas exteriores formam rapidamente uma pele densa e lisa, enquanto o núcleo permanece celular. A chapa resultante combina dureza superficial e capacidade de retenção de parafusos com uma densidade global inferior. Nos processos de espuma livre, a expansão ocorre mais livremente após a matriz, criando um perfil de densidade e uma superfície diferentes. A especificação pretendida do produto deve determinar o processo e as ferramentas, e não o inverso.
As configurações da linha da JWELL Linha de extrusão de chapas de espuma WPC com camada superficial de PVC foi concebida em torno da plastificação, calibragem, arrefecimento e manuseamento contínuo a jusante controlados.
Etapa 1: preparação das matérias-primas
O controlo da formulação é a base de uma formação estável de espuma. O PVC é sensível ao calor, pelo que o conjunto de estabilizadores e lubrificantes deve proporcionar uma janela de processamento suficiente. Os auxiliares de processamento promovem a resistência da massa fundida e a fusão; os agentes de expansão geram o núcleo celular; o carbonato de cálcio afeta o custo, a rigidez e a densidade; e podem utilizar-se modificadores de impacto para cumprir os objetivos de tenacidade.
No caso das chapas WPC, a farinha de madeira deve ter uma distribuição especificada do tamanho das partículas e um teor de humidade definido. A humidade excessiva pode causar bolhas, vazios, riscos superficiais e produção instável. A secagem excessiva também pode criar problemas de manuseamento ou descoloração. A inspeção à entrada deve abranger humidade, densidade aparente, contaminação e consistência entre lotes.
Um misturador quente dispersa os aditivos e aumenta a temperatura da mistura através de fricção e aquecimento controlado. O material passa depois para um misturador frio, que reduz a temperatura antes do armazenamento e evita a aglomeração. A pesagem e o transporte automáticos melhoram a repetibilidade e reduzem a exposição a poeiras. Os compradores devem confirmar o volume útil dos misturadores, a capacidade de arrefecimento, a recolha de poeiras e a precisão da dosagem de aditivos minoritários.
Etapa 2: alimentação, plastificação e formação de espuma
A mistura seca é doseada numa extrusora de parafuso duplo contra-rotativo. A geometria do parafuso, o zonamento da temperatura, o binário e a estabilidade da alimentação devem criar uma massa fundida homogénea sem degradar o PVC nem libertar o agente de expansão demasiado cedo.
O operador equilibra várias variáveis interligadas:
- Fusão: uma fusão insuficiente produz uma chapa fraca e rugosa; o cisalhamento ou a temperatura excessivos podem degradar o PVC.
- Resistência da massa fundida: a massa fundida deve reter as células gasosas à medida que a pressão diminui na matriz.
- Ativação do agente de expansão: a geração prematura de gás causa instabilidade; a ativação tardia ou incompleta aumenta a densidade.
- Lubrificação: uma lubrificação insuficiente pode aumentar o binário e causar aderência; em excesso, pode atrasar a fusão e enfraquecer a superfície.
- Ventilação: a ventilação por vácuo remove os voláteis indesejados, mas o design e os ajustes do sistema devem evitar que componentes úteis sejam extraídos da massa fundida.
Os valores de referência da temperatura dependem da formulação e da máquina. Um fornecedor fiável deve estabelecer uma janela de processo durante os ensaios, em vez de prometer um perfil de temperatura universal.
Etapa 3: fluxo da matriz e formação da chapa
A matriz plana distribui a massa fundida por toda a largura da chapa. Um fluxo uniforme é essencial: um pequeno desequilíbrio pode causar bandas de densidade, variação da espessura, ondulação das extremidades ou formação desigual da pele. O canal de fluxo, o ajuste do lábio da matriz, a uniformidade do aquecimento e o acabamento superficial interno são todos importantes.
À saída da matriz, a pressão diminui e as células expandem-se. Num processo de skinning, as placas de calibragem limitam as dimensões da chapa e retiram rapidamente calor das superfícies. A relação entre a abertura da matriz, a abertura de calibragem, a velocidade da linha e o arrefecimento controla a espessura e a densidade finais.
Os compradores devem perguntar se a matriz e as ferramentas de calibragem foram concebidas para a largura, o intervalo de espessura, a densidade e o teor de farinha de madeira pretendidos. Não se deve presumir que um conjunto de ferramentas destinado a PVC puro é automaticamente adequado a uma formulação com elevado teor de madeira.
Etapa 4: calibragem, arrefecimento e tração
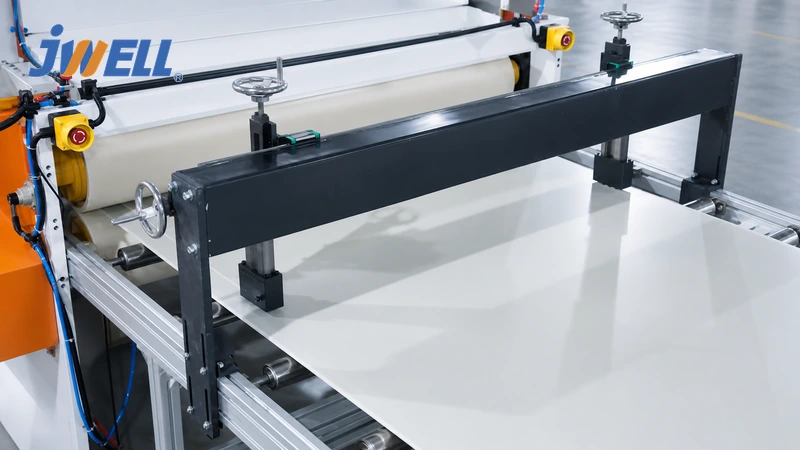
A secção de calibragem estabelece a planicidade e a superfície. Uma temperatura uniforme das placas, o fluxo de água e a pressão de contacto ajudam a criar peles simétricas. Um arrefecimento desigual pode causar empenamento, tensão interna ou diferenças de aspeto entre as duas faces.
O arrefecimento deve continuar até que a chapa possa ser puxada e cortada sem deformação. A chapa espessa retém calor no núcleo, pelo que a velocidade da linha não pode ser determinada apenas pela produção da extrusora. A unidade de tração deve aplicar uma pressão uniforme em toda a largura sem marcar a superfície. O controlo sincronizado da velocidade é importante, pois uma tração demasiado rápida pode reduzir a espessura ou deformar a estrutura celular.
Após o arrefecimento, o aparo das extremidades proporciona a largura final. Um cortador transversal ou uma serra corta as chapas no comprimento, seguindo-se o empilhamento e, se necessário, a laminação de película protetora. Deve especificar-se a extração de poeiras junto às estações de aparo e corte.
Objetivos de qualidade típicos
Antes de comprar uma linha, defina critérios de aceitação mensuráveis, em vez de simplesmente exigir “boa qualidade”. Conforme a aplicação, a especificação pode incluir:
- Tolerância da largura, espessura e diagonal da chapa
- Densidade aparente e variação da densidade em toda a largura
- Dureza superficial, brilho, cor e ausência de células visíveis
- Planicidade e retidão das extremidades
- Resistência à flexão e resistência ao impacto
- Desempenho de extração ou retenção de parafusos
- Absorção de água e estabilidade dimensional
- Dimensão e uniformidade das células ao longo da secção transversal
- Desempenho de aderência do filme decorativo laminado, se aplicável
Utilize as normas exigidas pelo mercado de destino e pela utilização final do cliente. Uma chapa publicitária de baixa densidade e uma chapa para armários não devem partilhar os mesmos limites de aceitação.
Defeitos comuns e causas do processo
Densidade elevada ou formação deficiente de espuma pode resultar de ação insuficiente do agente de expansão, baixa temperatura da massa fundida, arrefecimento excessivo, baixa resistência da massa fundida ou formulação desequilibrada.
Células grandes, vazios ou bolhas superficiais podem estar relacionados com humidade, contaminação, expansão excessiva, baixa resistência da massa fundida ou expansão prematura.
Amarelecimento ou riscos escuros podem indicar tempo de permanência excessivo, temperatura elevada, zonas mortas, contaminação ou estabilização inadequada.
Superfície rugosa ou pele fraca pode resultar de fusão incompleta, lubrificação incorreta, arrefecimento insuficiente na calibragem ou acabamento deficiente da matriz.
Variação da espessura pode ter origem numa alimentação inconsistente, fluxo desigual na matriz, tração instável, uniformidade térmica deficiente ou desalinhamento da calibragem.
Empenamento indica frequentemente arrefecimento assimétrico, gradientes de temperatura internos, densidade não uniforme ou empilhamento antes de a chapa estar suficientemente fria.
A resolução de problemas deve alterar uma variável controlada de cada vez e registar o lote do material, temperaturas, pressões, carga do motor, velocidade e resultados de qualidade. Ajustar várias zonas aleatoriamente pode ocultar a causa principal.
Como selecionar uma linha de extrusão de chapas de espuma de PVC
Comece pela largura, intervalo de espessura, densidade, formulação e produção comercializável. Depois compare:
- Capacidade e binário da extrusora: a produção deve ser demonstrada com uma formulação de espuma comparável.
- Ferramentas: confirme a matriz, o calibrador, o intervalo de espessuras e as correções incluídas após os ensaios.
- Capacidade de arrefecimento: verifique o fluxo de água, os requisitos do chiller, a construção das placas e o comprimento efetivo de arrefecimento.
- Automação: avalie a dosagem, os acionamentos sincronizados, o armazenamento de receitas, os alarmes e os dados do processo.
- Equipamento a jusante: especifique o aparo, a extração de poeiras, a precisão de corte, a aplicação de filme e o empilhamento.
- Proteção contra desgaste: a farinha de madeira e a carga mineral podem acelerar o desgaste; informe-se sobre a metalurgia do parafuso e do cilindro.
- Assistência: confirme a colocação em funcionamento, o apoio à formulação, a formação dos operadores e as peças sobresselentes essenciais.
A JWELL apresenta soluções relacionadas com chapas no seu portefólio de linhas de extrusão de chapas e fornece uma linha dedicada de skinning com um intervalo declarado de espessura do produto de 5–30 mm. A capacidade final deve ser sempre confirmada com base na formulação e na especificação da chapa reais do comprador.
Teste de aceitação na fábrica e cálculo de custos
Sempre que possível, realize o teste de aceitação na fábrica com as matérias-primas pretendidas. Produza a chapa mais espessa, mais fina ou, de outro modo, mais exigente da gama inicial de produtos. Meça a produção comercializável estável, densidade, perfil de espessura, planicidade, superfície, consumo de energia, desperdício e desempenho nas mudanças de produção durante o período acordado.
Calcule o custo de fabrico por metro quadrado comercializável, não apenas por quilograma. Inclua matérias-primas, densidade, eletricidade, arrefecimento, mão de obra, aparas das extremidades, desperdício de arranque, peças de desgaste e paragens. Uma chapa mais leve não é automaticamente mais económica se uma estrutura celular deficiente causar rejeições ou desempenho fraco.
Crie um processo estável de chapas de espuma com a JWELL
Uma linha de extrusão de chapas de espuma de PVC bem-sucedida é concebida como um sistema único: preparação da formulação, plastificação com parafuso duplo, ferramentas equilibradas, calibragem, arrefecimento e acabamento sincronizado. Envie à JWELL as dimensões da chapa, o intervalo de densidade, a formulação, o teor de madeira, os ensaios exigidos e o volume anual. Consulte a linha de chapas de espuma WPC com camada superficial de PVC ou JWELL para discutir ensaios, ferramentas e uma configuração de produção para o seu mercado.





