
Від труб, якими тече наша вода, до пакування, що зберігає свіжість їжі, екструдовані пластмаси є непомітною частиною повсякдення. Цей посібник ознайомить вас із різними типами екструдерів і допоможе зрозуміти, яка машина найкраще відповідає вашим виробничим потребам.
Одношнековий екструдер проти двошнекового
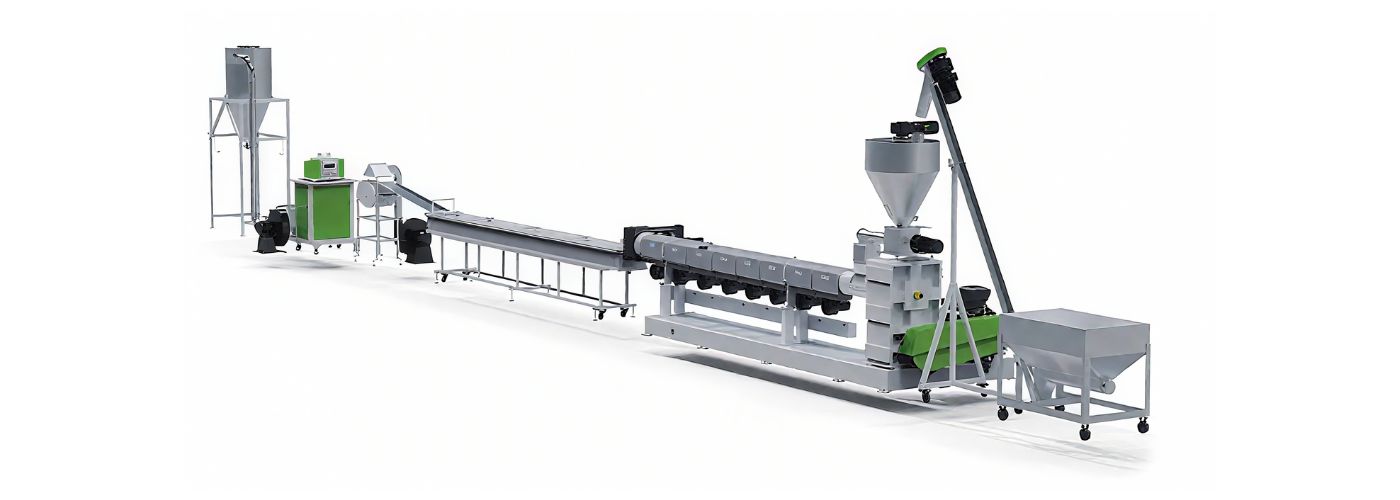
A. Одношнекові екструдери
Одношнековий екструдер — базова й найпоширеніша конструкція в галузі.
- Як вони працюють: Принцип надзвичайно простий. Один довгий шнек обертається всередині нагрітого циліндра. Сировина (зазвичай у гранулах) подається з одного кінця. Під час обертання шнек переміщує матеріал через три окремі зони:
- Зона подачі: Матеріал захоплюється й транспортується вперед.
- Зона стискання (або плавлення): Глибина каналу шнека зменшується, стискаючи матеріал біля стінки циліндра. У поєднанні із зовнішнім нагріванням це розплавляє пластмасу.
- Зона дозування: Розплавлена пластмаса гомогенізується та виштовхується крізь фільєру зі сталою швидкістю.
- Переваги: Проста конструкція робить їх економічними в придбанні й обслуговуванні. Вони надійні та прості в керуванні, особливо для переробки нескладних гранульованих пластмас.
- Недоліки: Їхні можливості змішування обмежені, тому вони не підходять для матеріалів, що потребують інтенсивного перемішування або введення наповнювачів. Їхня продуктивність також може бути нижчою, ніж у досконаліших моделей.
- Найкраще підходять для: Виготовлення однорідних виробів, як-от труби, пластикові листи та прості профілі.
B. Двошнекові екструдери
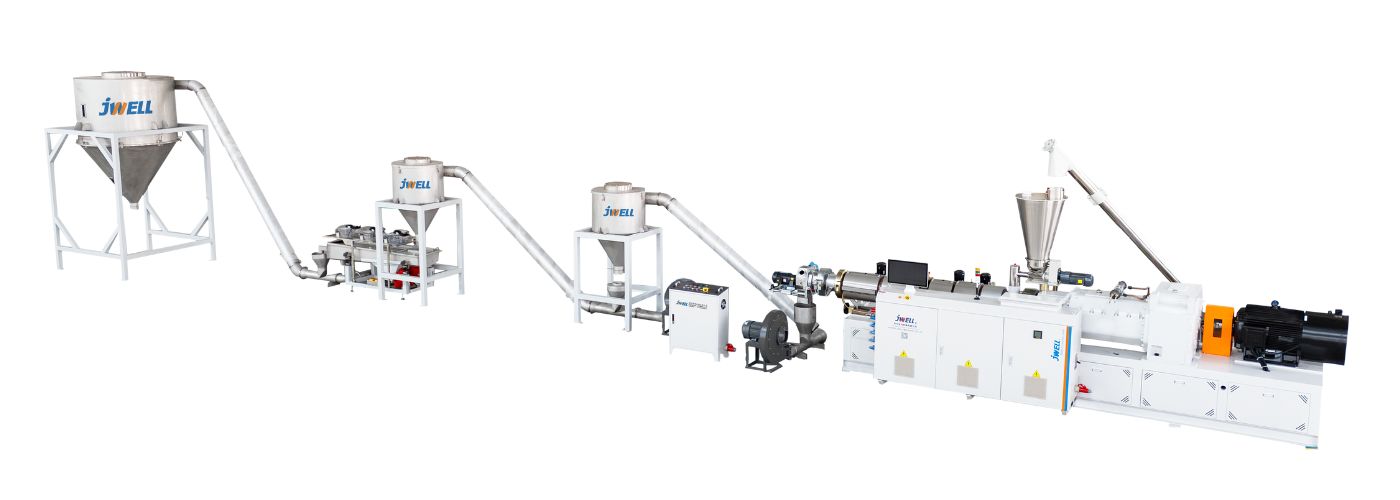
Коли ваш процес потребує кращого змішування, компаундування або вищої продуктивності, рішенням є двошнековий екструдер.
- Як вони працюють: Як випливає з назви, ці машини мають два взаємозачеплені шнеки, що обертаються всередині циліндра. Така конструкція різко підвищує ефективність транспортування та змішування.
- Основні різновиди:
- Співобертові та протиобертові: У співобертових екструдерах обидва шнеки обертаються в одному напрямку, створюючи інтенсивний зсув і чудове змішування — ідеально для компаундування. Протиобертові шнеки обертаються в протилежних напрямках, тому ідеально підходять для термочутливих матеріалів, як-от PVC.
- Конічні та паралельні: Ці терміни стосуються форми шнеків. Конічні двошнекові екструдери особливо ефективні для переробки PVC завдяки високому тиску, який вони створюють.
- Переваги: Вони забезпечують надзвичайно високу продуктивність і швидкість. Чудова здатність до змішування робить їх основним вибором для створення індивідуальних пластикових компаундів (компаундування) або забарвлених пластмас (маткових концентратів). Багато моделей також самоочищуються, що суттєво зменшує простої між змінами матеріалу.
- Найкраще підходять для: Компаундування, виробництва маткових концентратів і переробки матеріалів, що потребують інтенсивного змішування або делікатного нагрівання.
|
Характеристика
|
Одношнековий екструдер
|
Двошнековий екструдер
|
|
Здатність до змішування
|
Від низької до помірної
|
Від високої до дуже високої
|
|
Вартість
|
Зазвичай нижча
|
Зазвичай вища
|
|
Робота з матеріалами
|
Добре підходить для багатьох стандартних полімерів
|
Відмінно підходить для широкого спектра матеріалів, зокрема термочутливих або складних
|
|
Застосування
|
Часто використовують для простих профілів (труб, листів) із багатьох стандартних матеріалів, хоча деякі матеріали (наприклад, PVC) часто переробляють на двошнекових екструдерах
|
Широко використовують для компаундування, маткових концентратів, реакційної екструзії та таких виробів, як профілі й труби PVC
|
|
Продуктивність
|
Зазвичай нижча за однакових розмірів та умов
|
Зазвичай вища за однакових розмірів та умов
|
|
Обслуговування
|
Простіша механічна конструкція та обслуговування
|
Складніша конструкція та обслуговування
|
Детальний аналіз двошнекової екструзійної машини
Двошнекові екструдери можна додатково класифікувати за напрямком обертання, конструкцією та геометрією.
За напрямком обертання шнеків
- Співобертові двошнекові екструдери: Обидва шнеки обертаються в одному напрямку. Це найпоширеніший тип, що забезпечує чудове змішування й високу продуктивність. Матеріал переходить від одного шнека до іншого за траєкторією у вигляді вісімки, що посилює розподільне й диспергувальне змішування.
- Протиобертові двошнекові екструдери: Шнеки обертаються в протилежних напрямках. Така конструкція створює ефект каландрування, що підходить для переробки чутливих до зсуву матеріалів, як-от PVC. Матеріал переміщується С-подібним каналом.
За конструкцією шнеків
- Двошнекові екструдери із зачепленням: Витки одного шнека входять у канали іншого. Це найпоширеніша конструкція, яка забезпечує взаємне самоочищення, запобігаючи застою та перегріванню матеріалу.
- Двошнекові екструдери без зачеплення: Шнеки відокремлені та не входять у зачеплення. Така конструкція поводиться радше як два одношнекові екструдери, що працюють паралельно, і є менш поширеною.
За геометрією шнеків
- Паралельні двошнекові екструдери: Шнеки мають сталий діаметр по всій довжині. Вони універсальні та використовуються для широкого спектра компаундувальних застосувань.
- Конічні двошнекові екструдери: Діаметр шнеків зменшується від зони подачі до зони дозування. Така конструкція дозволяє створювати вищий тиск, що особливо ефективно для екструзії жорстких профілів і труб PVC.
Спеціалізовані та нові екструзійні машини
Плунжерні екструдери: для високов’язких матеріалів
Плунжерні екструдери, також відомі як поршневі, використовують гідравлічний плунжер для проштовхування матеріалу через циліндр і фільєру. Їх застосовують для матеріалів із надзвичайно високою в’язкістю, які не можна переробляти обертовим шнеком, як-от PTFE (тефлон). Процес зазвичай здійснюється порціями.
Екструдери 3D-принтерів: прямий привід і Bowden
Хоча екструдери 3D-принтерів значно менші за масштабом, вони працюють за тими самими основними принципами й заслуговують на увагу.
- Екструдери з прямим приводом: Двигун, який подає філамент, установлено безпосередньо на друкувальній головці. Це забезпечує точне керування та чудово підходить для друку м’якими, гнучкими філаментами. Недолік полягає в тому, що додаткова вага може обмежувати швидкість друку.
- Екструдери Bowden: Двигун установлено на рамі принтера, і він подає філамент до гарячого кінця крізь довгу трубку. Це значно полегшує друкувальну головку, даючи змогу швидше й плавніше рухатися. Однак робота з гнучкими філаментами може бути менш надійною.
Багатошнекові екструдери та інші інновації
Дослідження й розробки продовжують розширювати можливості екструзійних технологій. Багатошнекові екструдери з трьома або більшою кількістю шнеків досліджуються для вузькоспеціалізованого змішування. Інші інновації охоплюють інтегроване керування процесами зі штучним інтелектом і машинним навчанням для оптимізації продуктивності та якості в реальному часі.
Застосування екструдерів у різних галузях
- Пластмаси та полімери: Це найбільша сфера застосування, яка охоплює виробництво труб, сайдингу, віконних рам, терасних настилів, огорож, пластикових пакувальних плівок та багатьох інших виробів.
- Переробка харчових продуктів і кормів: Екструдери використовують для термічної обробки й формування широкого асортименту продуктів, зокрема сухих сніданків, макаронних виробів, снеків і кормів для домашніх тварин. Процес дозволяє створювати специфічні текстури та форми, яких важко досягти іншими способами.
- Фармацевтика та медичні пристрої: Екструзію гарячого розплаву використовують для створення пристроїв, що вивільняють ліки, і лікарських форм із контрольованим вивільненням. Екструдери також застосовують для виготовлення медичних трубок і катетерів.
Як вибрати відповідний екструдер для вашого бізнесу
Вибір ідеального екструдера зводиться до чотирьох ключових запитань:
- Який матеріал ви переробляєте? (Наприклад, порошок PVC, гранули PC чи індивідуальний компаунд?)
- Яким є кінцеве застосування? (Наприклад, труба великого діаметра, тонка плівка чи невеликий оздоблювальний профіль?)
- Яка виробнича продуктивність вам потрібна? (Наприклад, кілограми за годину?)
- Чи потрібно вводити добавки? (Наприклад, барвники, наповнювачі, УФ-стабілізатори?)
Нижче наведено коротку довідкову таблицю для полегшення вибору:
|
Тип екструдера
|
Переваги
|
Недоліки
|
Типові застосування
|
|
Одношнековий
|
Економічний, проста конструкція
|
Повільніший, слабке змішування
|
Труби, листи, профілі
|
|
Двошнековий
|
Висока продуктивність, відмінне змішування
|
Складніший, дорожчий
|
Компаундування, маткові концентрати, PVC
|
|
Плунжерний
|
Рівномірне нагрівання, мінімум відходів
|
Повільніший, часто періодичний
|
UHMWPE, медичні імплантати
|
Висновок: ваш партнер з екструзії
Вибір між одношнековою, двошнековою чи спеціалізованішою машиною повністю залежить від матеріалу, виробу та виробничих цілей. Із розвитком технологій з’являються дедалі більш автоматизовані, енергоефективні й універсальні екструдери, здатні працювати з новим поколінням сталих і біопластикових матеріалів.
Щоб отримати експертні рекомендації щодо ваших конкретних потреб, зв’яжіться з нами сьогодні. Наша команда досвідчених фахівців готова допомогти вам знайти ідеальне рішення для вдосконалення виробничого процесу та досягнення виробничих цілей.
Поширені запитання (FAQ)
1. У чому різниця між формованими та екструдованими пластмасами?
Формовані пластмаси отримують шляхом упорскування розплавленої пластмаси в тривимірну форму для створення конкретної геометрії. Натомість екструдовані пластмаси виготовляють, проштовхуючи розплав крізь фільєру, щоб утворити безперервний профіль із двовимірним перерізом, наприклад трубу або віконну раму.
2. Які обмеження розмірів екструдованих профілів?
Розмір екструдованого профілю може суттєво відрізнятися залежно від обладнання виробника. Деякі компанії виготовляють екструзійні вироби завширшки до 18 дюймів або в окремих випадках навіть більше . Довжина також може бути значною: деякі виробники здатні виготовляти профілі понад 24 фути завдовжки. Гнучкі профілі можна змотувати в бухти або на котушки потрібної довжини .
3. Що таке коекструзія або поєднання двох твердостей?
Коекструзія, також відома як поєднання двох твердостей, — процес, за якого два або більше матеріалів із різними фізичними властивостями з’єднуються в один екструдований виріб. Типовий приклад — жорстка деталь із гнучкими «пелюстками», що виконують роль ущільнення. Зазвичай використовують матеріали однієї полімерної родини для належного зчеплення.
4. Чи можна створювати багатоколірні екструзійні вироби?
Так, можна виготовляти екструзійні вироби двох або більше кольорів. Цей процес називається коекструзією: кілька екструдерів подають матеріали різних кольорів до однієї фільєри .
5. Чому PVC популярний для екструзії?
PVC популярний для індивідуальної екструзії, оскільки його компаунди можуть бути від дуже м’яких до дуже жорстких і відповідати широкому спектру вимог. Він легко забарвлюється, має природну вогнестійкість і добру хімічну стійкість. Також можна вводити добавки для підвищення атмосферостійкості.
6. Чи є екологічніші варіанти екструзії пластмас?
Так, деякі виробники досліджують екологічніші варіанти екструзії пластмас. Це охоплює роботу з «матеріалами зелених ініціатив», деревонаповненими пластиковими компаундами та матеріалами без PVC . Крім того, деякі компанії зосереджуються на переробці пластикових відходів для використання у своїх екструдерах .





