
Під час пошуку несправностей у процесі екструзії пластикових листів періодичні поперечні смуги не обов’язково свідчать про зношений або неспіввісний шнек. Відбиток може перенести на лист наступний каландр, він може виникнути через нестабільний натяг між екструзійною головкою та тяговим пристроєм або через високе зсувне навантаження на губці екструзійної головки. Спочатку виміряйте відстань між смугами, а потім перевірте кожну зону за показниками машини, перш ніж розбирати шнек.
Почніть із характеру дефекту, а не зі шнека
Форма й відстань між дефектами дають перші підказки для діагностики. Виміряйте відстань між кількома послідовними смугами, а потім зіставте її зі швидкістю лінії, швидкістю валків і тенденціями тиску.
| Що видно на листі | Найімовірніша зона | Що перевірити спочатку |
| Дуже рівномірні смуги з майже однаковою відстанню | Привід валків, зачеплення шестерень, ланцюг або підшипник | Виміряйте відстань і порівняйте її з частотою обертання валків або шестерень |
| Смуги стають ширшими або вужчими зі зміною швидкості лінії | Невідповідність швидкостей або нестабільність натягу | Порівняйте продуктивність екструзійної головки зі швидкістю валків і тягового пристрою |
| Дрібні щільні хвилі з матовою або шорсткою поверхнею | Високе зсувне навантаження або руйнування розплаву | Перевірте температуру губок екструзійної головки, продуктивність і стан головки |
| Локальні тріщини під час термоформування, орієнтовані в напрямку руху листа | Коливання товщини або перегріта/тонка ділянка | Складіть карту товщини та перевірте діапазон нагрівання |
Такий підхід, що починається з характеру дефекту, особливо корисний на комплексній лінії екструзії листів, де дефект може виникнути вже після виходу розплаву з екструзійної головки.
Перевірте механічну вібрацію тривалкового каландра
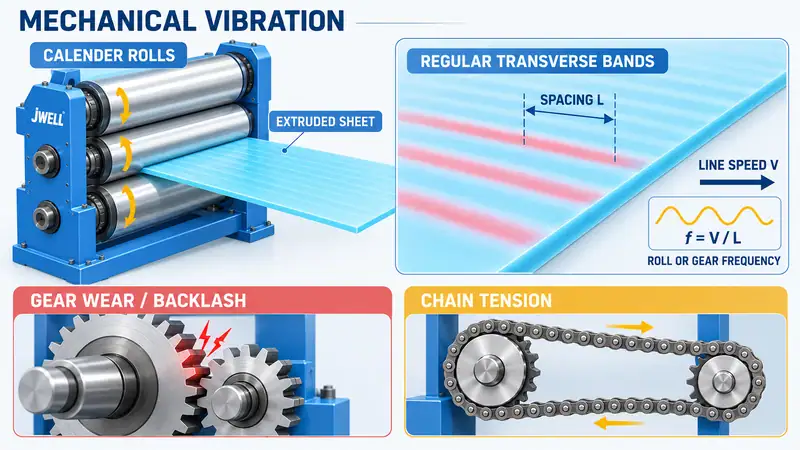
Тривалковий або багатовалковий каландр контролює охолодження, товщину та відтворення поверхні. Якщо поперечні смуги дуже рівномірні, перевірте привід валків, перш ніж змінювати смолу або виймати шнек.
Почніть із редуктора та шестерень муфти валків. Локальний знос зубців, пошкоджений зубець, надмірний люфт або погане зачеплення можуть спричиняти невеликий удар раз за оберт або за цикл зачеплення. Потім валок переносить цей періодичний рух на лист, який ще не повністю затвердів.
Ланцюгові приводи потребують такої самої уваги. Ослаблений ланцюг може прослизати й коливатися; надмірно натягнутий ланцюг створює повторюване навантаження на валок. Перевірте натяг ланцюга, знос зірочок, стан підшипників, центрування муфти та рами опор валків. За можливості використовуйте безконтактний вимірювач вібрації. Ніколи не наближайте руки до рухомих валків або відкритого ланцюга; перед ручною перевіркою зупиніть і заблокуйте обладнання.
Частоту вібрації можна приблизно оцінити за самим листом:
f = V / L
Тут f — частота дефекту, V — швидкість руху листа, а L — виміряна відстань між двома повторюваними смугами. Якщо розрахована частота збігається з обертанням валка, зачепленням шестерень або рухом ланцюга, механічний діагноз стає значно переконливішим.
Зіставте продуктивність екструзійної головки, швидкість валків і натяг тягового пристрою
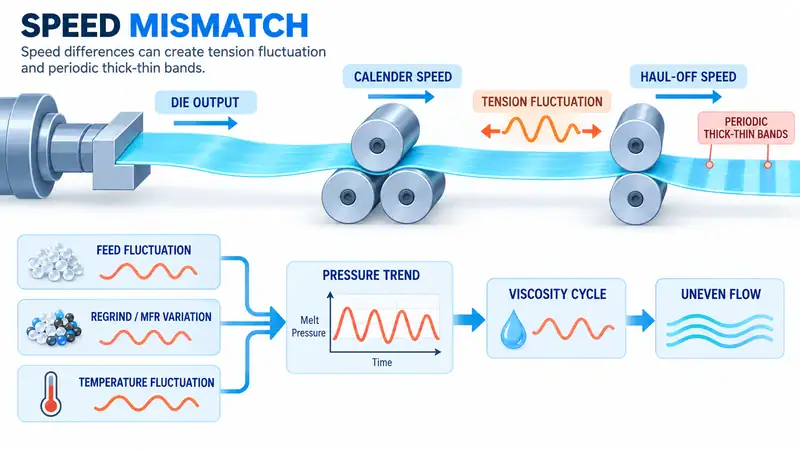
Не кожна поперечна смуга є слідом вібрації. На листі також можуть з’являтися періодичні товсті й тонкі смуги, коли розплав почергово розтягується та послаблює натяг між екструзійною головкою, каландром і тяговим пристроєм.
Спочатку перевірте співвідношення між подачею розплаву та швидкістю подальших вузлів. Якщо валки або тяговий пристрій тягнуть швидше, ніж подається розплав, лист стає тоншим; коли натяг слабшає, він знову товщає. Такий цикл натягу може виникати навіть за справних шестерень.
Спільно відстежуйте наведені показники, а не переглядайте їх окремо:
- Продуктивність екструдера або швидкість шнека
- Тиск екструзійної головки й температура розплаву
- Швидкість каландра й тягового пристрою
- Виміряна товщина листа
Регулярне зростання й падіння тиску вказує на нестабільну подачу або плавлення. Перевірте частку регрануляту, відмінності індексу плинності розплаву між партіями, утворення склепіння чи нестачу матеріалу в завантажувальній горловині, а також з’єднання нагрівальних стрічок і термопар. Значна зміна частки вторинного матеріалу або плинності розплаву смоли може настільки змінити в’язкість, що потік в екструзійній головці порушиться. Перш ніж збільшувати продуктивність, стабілізуйте подачу та температурний профіль.
Номінальна продуктивність — це не обсяг придатної до продажу продукції; стабільне робоче вікно визначають марка смоли, товщина, потужність охолодження та натяг у наступних вузлах.
Виключіть високе зсувне навантаження та руйнування розплаву
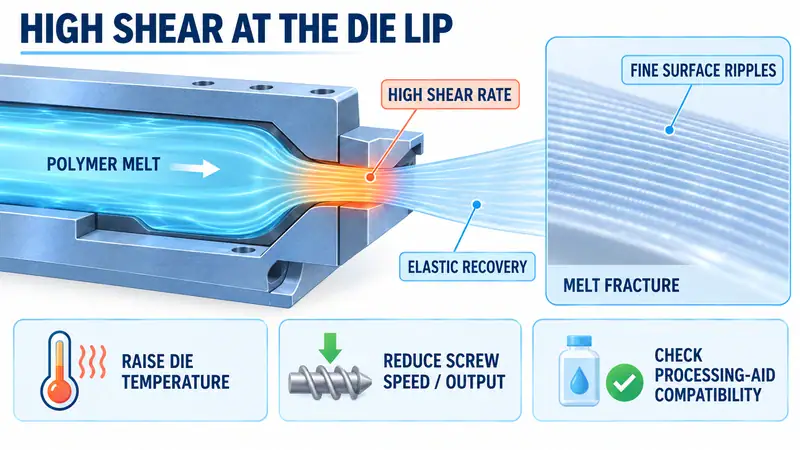
Дрібні щільні хвилі з темнішою, шорсткішою або каламутною поверхнею можуть свідчити про руйнування розплаву. Це нестабільність поверхні, що виникає, коли локальна швидкість зсуву на губці екструзійної головки перевищує допустиму для полімеру та геометрії інструменту. Після виходу з головки полімер пружно відновлюється, залишаючи повторюваний шорсткий візерунок.
Цей стан відрізняється від вібрації шестерень. Зазвичай він помітніший зі зростанням продуктивності або швидкості шнека й може зменшитися, коли в’язкість розплаву нижча. Перевірте губки екструзійної головки на відкладення, пошкодження або невідповідну геометрію калібрувальної ділянки. Потім виконуйте по одному контрольованому регулюванню:
- Проведіть невелике випробування з підвищенням температури екструзійної головки та її губок, наприклад на 5–10 °C, лише в межах допустимих для смоли й оснащення значень.
- За можливості знизьте швидкість шнека або продуктивність.
- Переконайтеся, що сітки, канали потоку й екструзійна головка чисті та правильно зібрані.
- Розглядайте сумісний технологічний засіб для полімерів або внутрішнє мастило лише після перевірки вимог до матеріалу, контакту з харчовими продуктами, переробки та вимог замовника.
Якщо підвищення температури зменшує смуги, а механічна вібрація не змінюється, це свідчить на користь проблеми з потоком або зсувним навантаженням. Добавка не усуне пошкодження екструзійної головки, нестабільну подачу або надмірне витягування.
Дотримуйтеся безпечної послідовності діагностики на місці
Зберіть докази, перш ніж одночасно виконувати кілька регулювань.
- Виміряйте характер дефекту.Зафіксуйте щонайменше п’ять відстаней між смугами, швидкість лінії, ширину, товщину, марку смоли та продуктивність. Скористайтеся наведеною вище формулою частоти.
- На короткий час змініть швидкість.Перевірте, чи збільшується відстань пропорційно до швидкості, залишається випадковою або зникає.
- Порівняйте тенденції та безпечно огляньте обладнання.Накладіть графіки тиску, температури розплаву, швидкості шнека, каландра й тягового пристрою. Спершу виміряйте вібрацію; якщо потрібен детальний огляд, дотримуйтеся процедури блокування обладнання.
- Проведіть одне контрольоване випробування.Відрегулюйте температуру губок екструзійної головки або продуктивність, а потім складіть карту товщини по ширині та вздовж напрямку руху листа.
Зберігайте зразок до та після кожного випробування. Гладша поверхня ще не означає, що проблему вирішено, якщо змінилися товщина або поведінка під час формування.
Чому той самий дефект може спричинити тріщини під час термоформування
Періодичні смуги можуть бути пов’язані з локальним розривом під час термоформування, якщо вони також спричиняють коливання товщини. Тонка смуга нагрівається швидше, сильніше розтягується й може концентрувати деформацію під час вакуумного формування. Перевірте цей зв’язок за картою товщини та пробним формуванням; також перевірте температуру листа, час нагрівання, допоміжний пуансон, синхронізацію вакууму та кінцеву товщину стінки.
Коли звертатися до постачальника лінії
Зверніться до постачальника, якщо дефект залишається після механічних перевірок, випробувань зі зміною швидкості та стабілізації температури. Підготуйте дані про смолу, лінію й дефект, щоб постачальник міг відокремити поведінку обладнання від властивостей матеріалу або умов формування.
Для оцінки конкретної лінії порівняйте свої вимірювання з конфігурацією обраної лінії екструзії листів із PP/ПС. На сторінках продукції наведено типову конфігурацію, але відповідні екструзійна головка, каландр, охолодження та налаштування керування залежать від матеріалу й цільової товщини.
Поширені запитання
Чи завжди періодичні поперечні смуги спричиняє знос шнека?
Ні. Рівномірна відстань часто вказує на частоту приводу валків або ланцюга; нестабільність тиску й зсувне навантаження в екструзійній головці — інші поширені причини. Перш ніж виймати шнек, перевірте ці зони.
Як відрізнити механічну вібрацію від руйнування розплаву?
Виміряйте відстань і ненадовго змініть швидкість лінії. Якщо відстань змінюється відповідно до частоти валків або шестерень, це свідчить про механічну причину; якщо дрібна шорсткість реагує на температуру екструзійної головки або продуктивність, імовірне руйнування розплаву.
Чи може підвищення температури екструзійної головки усунути смуги?
Воно може зменшити шорсткість, пов’язану зі зсувним навантаженням, завдяки зниженню в’язкості розплаву, але не відремонтує зношену шестерню, ослаблений ланцюг або нестабільну подачу. Проведіть контрольне випробування з підвищенням на 5–10 °C у межах допустимих для смоли й екструзійної головки значень, а потім перевірте товщину.
Обговоріть процес екструзії листів
Періодичні поперечні смуги легше усунути, якщо дані процесу надходять разом зі зразком листа. Надішліть JWELL дані про матеріал і плинність розплаву, цільову ширину й товщину, швидкість лінії, продуктивність, години роботи, тенденції тиску й температури, відстань між дефектами, фотографії та зразки з браком після термоформування. Наші інженери використають цю інформацію для оцінки технологічного вікна, конфігурації наступних вузлів і подальшого кроку діагностики. Зв’язатися з JWELL , щоб розпочати обговорення.





