
Найшвидше скоротити відходи під час екструзії пластикових труб можна, контролюючи процес до утворення браку: стабілізувати подачу матеріалу й температуру розплаву, скоротити час запуску та переналагодження, безперервно вимірювати розміри й окремо збирати регранулят, якщо його використання дозволено стандартом на виріб. Відстежуйте відходи за причинами в кілограмах на кілограм придатної до продажу продукції, а не однією місячною сумою, щоб команда спершу усунула найбільші втрати.
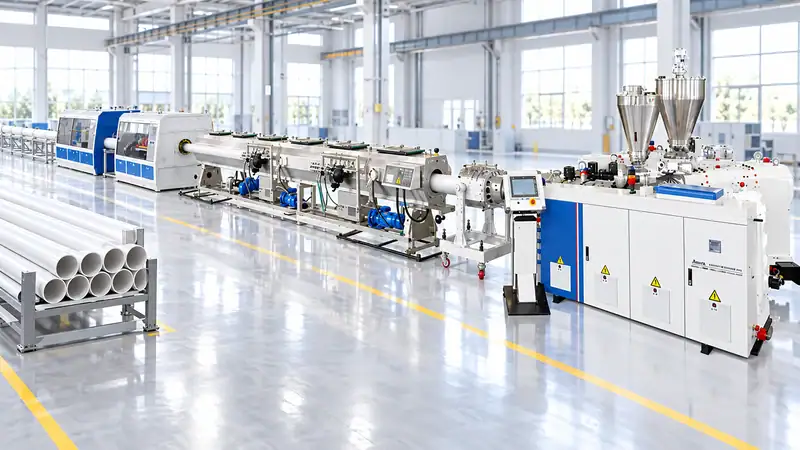
Звідки беруться відходи під час екструзії труб
Більшість матеріальних втрат належить до шести категорій:
- Брак під час запуску та зупинки:матеріал, виготовлений під час стабілізації температури, тиску, охолодження та швидкості тягового пристрою.
- Брак за розмірами:товщина стінки, зовнішній діаметр, овальність або довжина поза межами допуску.
- Дефекти поверхні та зовнішнього вигляду:руйнування розплаву, сліди екструзійної головки, чорні вкраплення, бульбашки, сріблясті смуги або зміна кольору.
- Втрати під час переналагодження:продування, зміна кольору чи смоли, а також регулювання екструзійної головки або інструменту.
- Обрізання після виходу з лінії:обрізання кінців, розтрубів або муфт, свердління та пошкодження під час переміщення.
- Забруднений або не дозволений до використання регранулят:матеріал, який не можна безпечно повертати до рецептури.
Вимірюйте кожну категорію окремо. Загальний рівень відходів на лінії може знизитися, навіть якщо брак під час запуску зростає, коли на іншому виробі тимчасово утворюється менше обрізків. Дані за причинами допомагають уникнути хибного висновку про покращення.
1. Стабілізуйте подачу матеріалу
Стабільна подача — основа стабільного виробництва труб. Використовуйте гравіметричне дозування, якщо цього потребують точність рецептури, кілька добавок або часті зміни виробу. Перевіряйте калібрування дозатора за фактичною насипною густиною матеріалу, а не лише на заводському тестовому матеріалі. За потреби просушуйте смолу, захищайте відкриті мішки від вологи та не допускайте утворення склепінь у бункерах.
Для PVC співвідношення стабілізатора, модифікатора ударної міцності, наповнювача й мастила впливає на гелеутворення та якість поверхні. Під час виробництва поліолефінових труб на міцність розплаву й розміри впливають волога, забруднення та диспергування добавок. Маркуйте кожен компонент номером партії та використовуйте контрольовану рецептуру, щоб оператори не намагалися виправити технологічну проблему додаванням незареєстрованого матеріалу.
2. Контролюйте розплав до екструзійної головки
Температурні зони екструдера слід розглядати як єдиний технологічний профіль, а не як набір незалежних значень нагрівачів. Контролюйте температуру й тиск розплаву поблизу перехідника або екструзійної головки. Повільне зростання тиску може свідчити про забруднення сітки фільтра, вологу, деградацію матеріалу або проблему з подачею.
Використовуйте відповідний пристрій для зміни сіток і визначте граничне значення тиску, за якого потрібна перевірка. Надмірний час перебування та висока температура можуть спричинити появу чорних вкраплень і деградацію чутливих полімерів. Недостатня температура або змішування можуть призвести до появи нерозплавлених частинок і слабкого зварювання матеріалу. Мета — отримати стабільний розплав за найнижчої температури, що забезпечує потрібну дисперсність і якість поверхні.
3. Скоротіть час запуску без поспіху
Перш ніж подавати полімер, підготуйте рецептуру, оснащення, охолоджувальну воду, тяговий пристрій і обладнання для контролю. У стандартизованій послідовності запуску мають бути визначені підтвердження прогрівання, кроки зміни швидкості шнека, центрування екструзійної головки, рівень вакууму, температура охолодження, синхронізація тягового пристрою та перше прийнятне вимірювання.
Використовуйте контрольний перелік із цільовими діапазонами, а не покладайтеся на одного досвідченого оператора. Фіксуйте масу матеріалу, витраченого до отримання першої якісної труби, та час від появи першого розплаву до дозволу на виробництво. Якщо втрати під час запуску великі, перевірте, чи їх спричиняє термічна стабілізація, регулювання екструзійної головки, калібрування вакууму, синхронізація подальших вузлів або затримка контролю.
4. Підтримуйте стабільність розмірів на наступних етапах
Калібрувальна втулка, вакуумний резервуар, система охолодження, тяговий пристрій і різак працюють як єдина система. Нерівномірна температура або витрата води можуть спричинити овальність і коливання товщини стінки. Прослизання або коливання швидкості тягового пристрою змінюють товщину стінки, навіть якщо продуктивність екструдера стала. Зношені стрічки, ролики й ущільнення слід вважати технологічними ризиками, а не лише проблемами технічного обслуговування.
Онлайн-контроль діаметра, товщини стінки або лазерний контроль дають змогу виявити відхилення до того, як ціла бухта чи пакунок стане невідповідним. Пов’яжіть аварійні сигнали з чітким планом дій: знизити швидкість лінії, відрегулювати центрування, перевірити охолодження, тиск або зупинити лінію та помістити продукцію на карантин. Вимірювання корисні лише тоді, коли оператор знає, як діяти за кожним сигналом.
5. Скоротіть втрати під час переналагодження та продування
Групуйте вироби за типом смоли, кольором і діаметром, щоб зменшити кількість складних переходів у графіку. За можливості спочатку запускайте світлі кольори, а потім темні. Поки виконується поточне замовлення, підготуйте наступну екструзійну головку, калібрувальне оснащення, рецептуру та пакування. Плановий матеріал для продування зберігайте окремо від забрудненого або невідомого матеріалу.
Відповідний спосіб продування залежить від полімеру та машини. Механічне очищення, схвалені продувні суміші та контрольована зміна швидкості — кожен із цих способів може бути доречним. Уникайте агресивних скорочених процедур, що пошкоджують шнеки, циліндри або екструзійні головки. Фіксуйте витрачені кілограми та хвилини на кожне переналагодження: невелике щоденне покращення може дати більший ефект, ніж одноразова модернізація обладнання.
6. Використовуйте регранулят відповідно до специфікації
Регранулят допомагає зменшити споживання первинної сировини, але не підходить автоматично для кожної труби. Для напірних труб, труб для питної води та інших регульованих виробів використання внутрішнього регрануляту може бути обмежене або заборонене; також може вимагатися перевірена рецептура та простежуваність. Ніколи не додавайте регранулят до виробу критичного призначення лише заради зниження показника відходів.
Сортуйте регранулят за полімером, кольором, класом виробу та рівнем забруднення. Зберігайте чисті обрізки запуску окремо від змітаного з підлоги й змішаного браку. Якщо вологість, насипна густина та розмір частинок впливають на подачу, вимірюйте ці параметри. Визначте максимальну частку в рецептурі та перевіряйте механічні, розмірні й довгострокові характеристики.
7. Запобігайте дефектам завдяки профілактичному обслуговуванню
Зношені екструзійні головки, калібрувальні втулки, вакуумні ущільнення, стрічки тягових пристроїв, різаки й датчики температури спричиняють повторний брак. Побудуйте план технічного обслуговування з урахуванням видів відмов: перевіряйте налипання на губках екструзійної головки, знос калібрувального оснащення, калібрування датчиків і фіксуйте тиск під час заміни сітки. Навіть невеликий витік у вакуумному резервуарі або дрейф термопари можуть спричинити багатогодинну нестабільність виробництва.
Пов’яжіть запасні частини з причинами відходів, що зупиняють виробництво: нагрівачами, термопарами, датчиками, ущільненнями, лезами різака, стрічками, сітками та критичними клапанами. Зберігайте змінні деталі чистими й промаркованими, щоб поспішне переналагодження не призвело до забруднення.
8. Відстежуйте правильні ключові показники ефективності
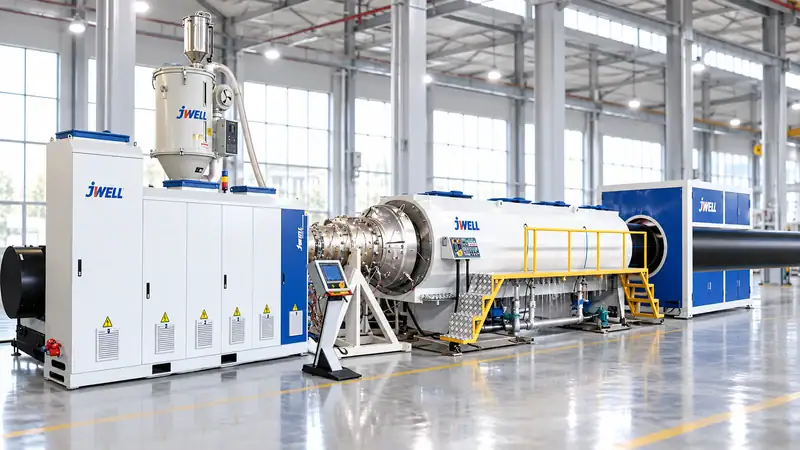
Використовуйте щоденну інформаційну панель із такими показниками:
- Загальний рівень відходів:маса відходів у кг ÷ маса вхідної сировини у кг × 100.
- Вихід придатної продукції з першого проходу:маса придатної до продажу продукції у кг ÷ маса вхідної сировини у кг × 100.
- Брак під час запуску на замовлення:маса браку під час запуску у кг ÷ обсяг замовлення у кг.
- Втрати під час переналагодження:маса матеріалу для продування та переходів на одне переналагодження, кг.
- Частка розмірного браку:маса браку через відхилення розмірів у кг ÷ маса вхідної сировини у кг.
- Енергоємність:кВт·год ÷ маса придатної до продажу продукції у кг.
Аналізуйте показники за виробом, зміною, оператором, партією смоли та комплектом оснащення. Діаграма Парето зазвичай допомагає визначити одну або дві основні причини. Визначте базовий рівень за чотири тижні, перш ніж одночасно змінювати кілька параметрів.
Практичний план покращення на 30 днів
У перший тиждень зважуйте відходи кожної категорії та перевірте ваги. У другий стандартизуйте процедуру запуску й таблиці перевірки розмірів. У третій налаштуйте стабільність подачі, охолодження та тягового пристрою для виробу з найбільшим обсягом. У четвертий перегляньте правила використання регрануляту, послідовність переналагодження та результати профілактичного обслуговування. Повторіть цикл вимірювань і розрахуйте фінансову цінність кожного покращення.
Оцінюючи нову лінію екструзії пластикових труб, запитайте постачальника, як її конструкція сприяє скороченню відходів: гравіметричне дозування, контроль тиску розплаву, автоматичне регулювання температури, стабільне вакуумне калібрування, онлайн-контроль розмірів, швидка заміна оснащення та реєстрація даних. Найкорисніша відповідь міститиме очікувану масу матеріалу, витраченого під час запуску, вихід придатної продукції у стабільному режимі, точність вимірювань і умови, за яких отримано ці показники.
Jwell Anhui може проаналізувати ваші поточні дані про брак або специфікацію продукції та запропонувати конфігурацію лінії екструзії труб із вимірюваними цільовими показниками виходу й якості.
Замовте аналіз для скорочення відходів на лінії виробництва труб
Надішліть розподіл поточного браку, матеріали труб, діапазон діаметрів і цільову продуктивність через сторінку контактів Jwell. Ми можемо рекомендувати засоби керування процесом і лінію екструзії пластикових труб лінію, налаштовану для стабільних розмірів, меншого браку під час запуску та вимірюваного підвищення виходу придатної продукції.
Поширені запитання
Чи можна переробляти весь брак під час запуску?
Не обов’язково. Його можна переробляти лише за умови, що він чистий, ідентифікований і його використання дозволяє специфікація виробу.
Який рівень відходів можна вважати хорошим?
Це залежить від полімеру, стандарту на трубу, діапазону діаметрів і частоти переналагоджень. Визначте виміряний базовий рівень і усувайте найбільшу причину, а не копіюйте універсальний відсоток.
Чи усуває гравіметричне дозування відходи?
Ні. Воно підвищує стабільність рецептури та може зменшити коливання, але стан екструзійної головки, охолодження, тяговий пристрій і реакція оператора також мають значення.
Чи слід знизити швидкість лінії, щоб зменшити кількість браку?
Іноді, але нижча швидкість не завжди означає найнижчі витрати. Порівнюйте масу браку, енергію на кілограм, трудовитрати та продуктивність у кожному стабільному режимі роботи.





