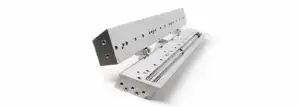
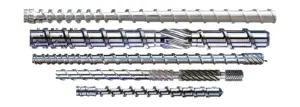
Bimetall-Schneckenzylinder von Jwell mit HP/HVOF-Legierungsbeschichtung

Wichtige Merkmale
- HP/HVOF-Vollflächen-Legierungsbeschichtung für erhöhte Verschleiß- und Korrosionsbeständigkeit
- Zentrifugalgegossener Bimetallzylinder mit 30% oder 50% Wolframkarbid
- WPT1-, WPT2- und WPT3-Legierungen für unterschiedliche Verarbeitungsbedingungen
- Innendurchmesserbereich von Φ12 bis Φ300 mm
- Geeignet für Extrusions- und Spritzgießmaschinen
Anwendungsszenarien


Technischer Parameter
| Parameter | Spezifikation |
|---|---|
| Anwendungen | Kunststoffextrusionsmaschinen / Spritzgießmaschinen |
| Grundwerkstoff des Bimetallzylinders | Stahl 45# / 40Cr |
| Wichtigste Werkstoffoptionen | SACM645, SCM440, 38CrMoAlA |
| Fertigungsverfahren für den Zylinder | Zentrifugalguss |
| Beschichtungsverfahren für die Schnecke | HP/HVOF-Thermalspritzen der gesamten Oberfläche mit Legierung |
| Vorheriges Behandlungsverfahren | PTA-Auftragsschweißen der Schneckenstege |
| Wolframkarbidanteil | 30% oder 50% |
| Innendurchmesserbereich | Φ12–Φ300 mm |
| Bimetallische Bearbeitungslänge | Bis zu 4,000 mm |
| Maximale wirksame Länge | Bis zu 12,000 mm |
| Nitriertiefe | 0.50–0.80 mm |
| Nitrierhärte | ≥HV960 |
| Geradheit | 0.015 mm/m |
| Hartchromschichtdicke | 0.02–0.085 mm |
| Allgemeine Kunststoffanwendungen | PP, PE, ABS, AS und PS |
| WPT1-Legierung | Korrosionsbeständige Legierung |
| WPT1-Anwendungen | Nylon, PVC, PC und PMMA |
| WPT2-Legierung | Verschleiß- und hochtemperaturbeständige Legierung |
| WPT2-Anwendungen | Glasfaserverstärktes Nylon, Magnetpulver, Aluminium-/Magnesiumpulver und Bakelit |
| WPT3-Legierung | Kombinierter Verschleiß-, Korrosions- und Hochtemperaturbeständigkeit |
Produktbeschreibung
Die JWELL- Bimetall-Schneckenzylinder ist für Kunststoffextrusions- und Spritzgießanwendungen mit abrasiven, korrosiven oder hochtemperaturbeständigen Materialien ausgelegt. Präzisionsbearbeitete Grundwerkstoffe werden mit anwendungsspezifischem Legierungsschutz kombiniert, um die Haltbarkeit der Arbeitsflächen von Schnecke und Zylinder zu verbessern.
Die Schnecke verwendet fortschrittliches HP/HVOF-Thermalspritzen der gesamten Oberfläche anstelle des herkömmlichen PTA-Auftragschweißens nur an den Schneckenstegen. Dieses Verfahren bildet eine schützende Legierungsbeschichtung über die Arbeitsfläche und trägt dazu bei, Verschleiß, Korrosion und hitzebedingte Schäden zu verringern.
Der Bimetallzylinder wird durch Zentrifugalguss hergestellt. Die verfügbaren Wolframkarbidanteile wurden gegenüber der vorherigen Spezifikation von 10% auf 30% und 50% erhöht. Die Länge der Legierungsbearbeitung kann 4,000 mm erreichen; die maximale wirksame Komponentenlänge beträgt bis zu 12,000 mm.
Drei Legierungsoptionen sind verfügbar:
- WPT1: Korrosionsbeständige Legierung für Nylon, PVC, PC und PMMA.
- WPT2: Verschleiß- und hitzebeständige Legierung für glasfaserverstärktes Nylon, Magnetpulver, Aluminium-/Magnesiumpulver und Bakelit.
- WPT3: Kombinierte Beständigkeit gegen Verschleiß, Korrosion und erhöhte Temperaturen.
Verfügbare Werkstoffe umfassen SACM645, SCM440 und 38CrMoAlA. Das Produkt deckt Innendurchmesser von Φ12 bis Φ300 mm ab, mit einer Nitrierhärte von mindestens HV960 und einer Nitriertiefe von 0.50–0.80 mm.
Für eine genaue Auswahl sind Maschinenmodell, verarbeitetes Material, Schneckenabmessungen, Additiv- oder Glasfaseranteil und Betriebstemperatur anzugeben.