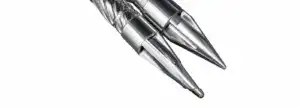
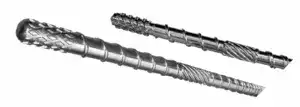
Біметалічний гвинтовий циліндр Jwell з покриттям зі сплаву HP/HVOF

Ключові особливості
- Покриття всієї поверхні сплавом HP/HVOF для підвищеної стійкості до зносу та корозії
- Центробіжно литий біметалевий ствол з 30% або 50% карбіду вольфраму
- Сплави WPT1, WPT2 та WPT3 для різних умов обробки
- Діапазон внутрішніх діаметрів від Φ12 до Φ300 мм
- Підходить для екструзійних та ливарних машин
Сценарії програм


Технічні параметри
| Параметр | Специфікація |
|---|---|
| додатків | Машини для екструзії пластику / Машини для лиття під тиском |
| Матеріал основи біметалевої бочки | Сталь 45# / 40Cr |
| Основні варіанти матеріалів | SACM645, SCM440, 38CrMoAlA |
| Процес виробництва бочок | Відцентрове лиття |
| Процес покриття гвинтів | Термічне напилення сплавів HP/HVOF на всю поверхню |
| Попередній процес лікування | Зварювання наплавленим гвинтовим шнеком PTA |
| Вміст карбіду вольфраму | 30% або 50% |
| Діапазон внутрішнього діаметра | Φ12–Φ300 мм |
| Довжина обробки біметалевих матеріалів | До 4,000 мм |
| Максимальна ефективна довжина | До 12,000 мм |
| Глибина азотування | 0.50–0.80 мм |
| Твердість азотування | ≥HV960 |
| Прямолінійність | 0.015 мм/м |
| Товщина хромованого покриття | 0.02–0.085 мм |
| Загальне застосування пластмас | ПП, ПЕ, АБС, АС та ПС |
| Сплав WPT1 | Корозійностійкий сплав |
| Застосунки WPT1 | Нейлон, ПВХ, ПК та ПММА |
| Сплав WPT2 | Зносостійкий та стійкий до високих температур сплав |
| Застосунки WPT2 | Нейлон, армований скловолокном, магнітний порошок, алюмінієвий/магнієвий порошок та бакеліт |
| Сплав WPT3 | Комбінована стійкість до зносу, корозії та високих температур |
Опис Продукту*
Біметалічний шнековий барабан JWELL призначений для екструзії та лиття під тиском пластмас, що включає абразивні, корозійні або високотемпературні матеріали. Він поєднує в собі прецизійно оброблені основні матеріали зі спеціалізованим захистом сплавів для підвищення довговічності робочих поверхонь шнека та барабана.
У гвинті використовується вдосконалене термічне напилення HP/HVOF на всю поверхню замість традиційного зварювання PTA, яке застосовується лише до кромок гвинта. Цей процес створює захисне покриття зі сплаву по всій робочій поверхні, що допомагає зменшити знос, корозію та пошкодження, пов'язані з нагріванням.
Біметалевий ствол виготовляється методом відцентрового лиття. Доступний вміст карбіду вольфраму збільшено з попередніх 10% до 30% та 50%. Довжина обробки сплаву може досягати 4,000 мм, тоді як максимальна ефективна довжина компонента — до 12 000 мм.
Доступні три варіанти сплавів:
- WPT1: Корозійностійкий сплав для нейлону, ПВХ, ПК та ПММА.
- WPT2: Зносостійкий та термостійкий сплав для нейлону, армованого скловолокном, магнітного порошку, алюмінієво-магнієвого порошку та бакеліту.
- WPT3: Комбінована стійкість до зносу, корозії та підвищених температур.
Доступні матеріали включають SACM645, SCM440 та 38CrMoAlA. Продукт охоплює внутрішні діаметри від Φ12 до Φ300 мм, з твердістю азотування щонайменше HV960 та глибиною азотування 0.50–0.80 мм.
Для точного вибору, будь ласка, вкажіть модель машини, оброблюваний матеріал, розміри шнека, вміст добавок або скловолокна та робочу температуру.