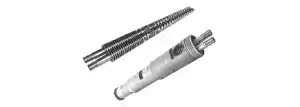
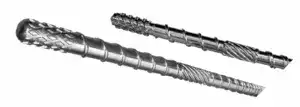
Cilindro de husillo bimetálico Jwell con recubrimiento de aleación HP/HVOF

Características principales
- Recubrimiento de aleación HP/HVOF en toda la superficie para mejorar la resistencia al desgaste y a la corrosión
- Cilindro bimetálico de fundición centrífuga con 30% o 50% de carburo de tungsteno
- Aleaciones WPT1, WPT2 y WPT3 para distintas condiciones de procesamiento
- Rango de diámetro interior de Φ12 a Φ300 mm
- Adecuado para maquinaria de extrusión y moldeo por inyección
Escenarios de aplicación


Parámetro técnico
| Parámetro | Especificación |
|---|---|
| Aplicaciones | Maquinaria de extrusión de plástico / maquinaria de moldeo por inyección |
| Material base del cilindro bimetálico | Acero 45# / 40Cr |
| Opciones principales de material | SACM645, SCM440, 38CrMoAlA |
| Proceso de fabricación del cilindro | Fundición centrífuga |
| Proceso de recubrimiento del husillo | Proyección térmica de aleación HP/HVOF en toda la superficie |
| Proceso de tratamiento anterior | Soldadura de recargue PTA en los filetes del husillo |
| Contenido de carburo de tungsteno | 30% o 50% |
| Rango de diámetro interior | Φ12–Φ300 mm |
| Longitud de procesamiento bimetálico | Hasta 4,000 mm |
| Longitud efectiva máxima | Hasta 12,000 mm |
| Profundidad de nitruración | 0.50–0.80 mm |
| Dureza de nitruración | ≥HV960 |
| Rectitud | 0.015 mm/m |
| Espesor del cromado | 0.02–0.085 mm |
| Aplicaciones generales para plásticos | PP, PE, ABS, AS y PS |
| Aleación WPT1 | Aleación resistente a la corrosión |
| Aplicaciones WPT1 | Nailon, PVC, PC y PMMA |
| Aleación WPT2 | Aleación resistente al desgaste y a altas temperaturas |
| Aplicaciones WPT2 | Nailon reforzado con fibra de vidrio, polvo magnético, polvo de aluminio/magnesio y baquelita |
| Aleación WPT3 | Resistencia combinada al desgaste, la corrosión y las altas temperaturas |
Descripción del producto
El conjunto de husillo y cilindro bimetálicos JWELL está diseñado para aplicaciones de extrusión de plástico y moldeo por inyección con materiales abrasivos, corrosivos o de alta temperatura. Combina materiales base mecanizados con precisión y protección de aleación específica para cada aplicación, con el fin de mejorar la durabilidad de las superficies de trabajo del husillo y el cilindro.
El husillo utiliza proyección térmica avanzada HP/HVOF en toda la superficie en lugar de la soldadura PTA convencional aplicada solo a los bordes de los filetes. Este proceso crea un recubrimiento protector de aleación en toda la superficie de trabajo, lo que ayuda a reducir el desgaste, la corrosión y los daños térmicos.
El cilindro bimetálico se fabrica mediante fundición centrífuga. El contenido de carburo de tungsteno disponible se ha aumentado de la especificación anterior de 10% a 30% y 50%. La longitud de procesamiento de la aleación puede alcanzar 4,000 mm, mientras que la longitud efectiva máxima del componente llega hasta 12,000 mm.
Hay tres opciones de aleación disponibles:
- WPT1: Aleación resistente a la corrosión para nailon, PVC, PC y PMMA.
- WPT2: Aleación resistente al desgaste y al calor para nailon reforzado con fibra de vidrio, polvo magnético, polvo de aluminio/magnesio y baquelita.
- WPT3: Resistencia combinada al desgaste, la corrosión y las temperaturas elevadas.
Los materiales disponibles incluyen SACM645, SCM440 y 38CrMoAlA. El producto cubre diámetros interiores de Φ12 a Φ300 mm, con una dureza de nitruración de al menos HV960 y una profundidad de nitruración de 0.50–0.80 mm.
Para una selección precisa, indique el modelo de la máquina, el material procesado, las dimensiones del husillo, el contenido de aditivos o fibra de vidrio y la temperatura de operación.