
実測した摩耗量がメーカーの許容隙間を超えた場合、または摩耗が確認され、安全な工程範囲内で生産量と品質の目標を達成できない場合に、押出機のスクリューとバレルを交換または再生します。稼働時間だけを交換基準にしてはいけません。
部品を注文する前に、樹脂、供給、ヒーター、熱電対、スクリーン、ダイ、ギアボックス、芯出しを確認してください。最も信頼できる判断は、生産傾向、実物検査、元図面または記録された新品状態の基準値との照合を組み合わせたものです。
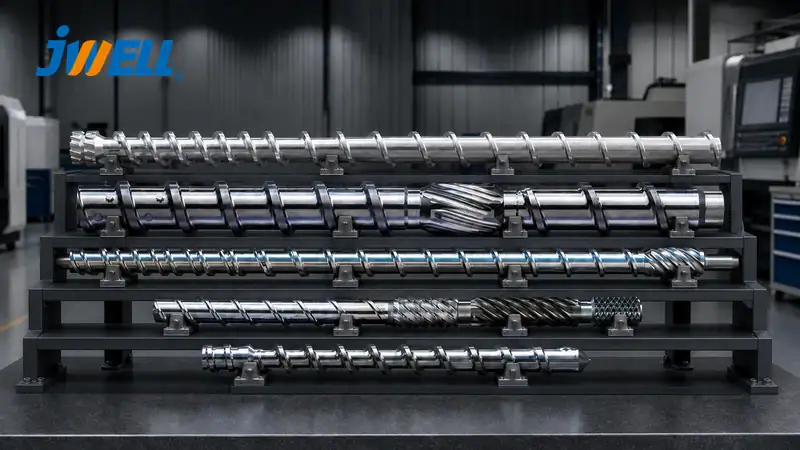
スクリューとバレルの摩耗が押出に及ぼす影響
スクリューはバレル内でポリマーを搬送、溶融、混練、加圧します。フライト先端とバレル内径の間には、回転のための設計隙間があります。隙間が広がると、フライトを越えて逆流する溶融樹脂が増え、ポンプ効率と工程安定性が低下します。
運転担当者はスクリュー回転数、温度、背圧を上げて補おうとすることがあります。こうした変更はエネルギー消費と溶融温度を上げ、滞留時間の制御を弱め、さらなる摩耗を早める可能性があります。二軸スクリュー機では、かみ合い状態やエレメント間の隙間の変化も、搬送と混練に影響します。
摩耗は均一に進むとは限りません。充填材は供給部や溶融部を摩耗させ、腐食性ガスはベント部を侵食し、計量部ではポンプ効率が低下することがあります。点検では、材料が失われた場所と原因を特定する必要があります。
点検を正当化する生産上の兆候
基本的な工程確認後も次の症状が複数続く場合は、押出機のスクリューとバレルを点検してください。
- 同じスクリュー回転数と配合で生産量が低下する
- 従来の生産速度を維持するのに、より高い回転数が必要になる
- ヘッド圧力が低下、不安定化、または異常に敏感になる
- 溶融温度または寸法が変動する
- 未溶融物、ゲル、分散不良、色むらが増える
- 比エネルギー消費量が上昇する
- 滞留時間と色替え性能が悪化する
- 検証済みの工程範囲を維持できなくなる
- 金属粒子、異常音、擦り傷が現れる
こうした症状だけで摩耗が証明されるわけではありません。ホッパー内のブリッジ、スクリーンの詰まり、ヒーター故障、熱電対の誤り、樹脂の吸湿、粘度変化、ギアボックス損傷、供給の不安定も、同様の結果を招くことがあります。
rpm当たりのkg/h、kg/kWh、ヘッド圧力、実際の溶融温度、不良率などの傾向を使用してください。正常時の基準値は、運転担当者の記憶より信頼性があります。
一般的な摩耗・損傷の仕組み
アブレシブ摩耗 は、ガラス繊維、鉱物充填剤、二酸化チタン、木粉、汚染物質、その他の硬質粒子によって生じます。フライト先端が丸まり、バレル内径が拡大します。
腐食摩耗 は、ポリマー、添加剤、水分、または劣化生成物が金属を侵食すると発生します。PVCの劣化生成物や一部のハロゲン系・難燃性コンパウンドには、適切な金属材料と厳密な温度管理が必要です。
金属同士の摩耗 は、芯ずれ、不十分な予熱、バレルの変形、異物金属、ベアリング故障、スクリューの曲がりなどに続いて発生することがあります。深い擦り傷がある場合は、再起動前に原因を調査してください。
熱損傷 は、過熱、不十分な冷却、不安定なポリマーの長時間滞留によって生じます。劣化堆積物がピッティングを隠し、その後、黒点が繰り返し発生する原因となることがあります。
原因を修正せずに部品を交換しても、同じ故障が再発します。樹脂、充填剤、腐食性、圧力、運転温度に合わせて金属材料と表面処理を選定してください。
スクリューの点検方法
ロックアウト/タグアウトを実施し、システムを減圧して、機械メーカーの取り外し手順に従ってください。曲がりを防ぐためスクリューを適切に支持し、高温の樹脂と金属から作業者を保護します。
損傷を与えない方法で清掃した後、次を点検します。
- フライト先端の丸まり、欠け、コーティングの剥離
- スクリュー谷部と溝の摩耗
- 混練部またはフライト遷移部の亀裂
- 腐食とピッティング
- 擦り傷または金属接触の痕跡
- 堆積物とデッドゾーンの変色
- 駆動スプライン、キー溝、スラスト面
- 曲がりが疑われる場合は真直度
定めた軸方向位置と複数の向きで、フライト外径を測定します。管理図面または新品時の測定報告と値を比較してください。モジュール式二軸スクリューでは、シャフト、キー、エレメント内径、かみ合い面も点検します。
バレルの点検方法
内径を清掃し、指定された検査温度で安定させます。校正済みのシリンダーゲージまたは認定された専門家の方法を使い、バレルに沿った複数位置と複数の角度で内径を測定します。局所的な拡大や真円度の崩れを確認できます。
内視鏡は擦り傷、ピッティング、堆積物の発見に役立ちますが、寸法摩耗を完全に測定するものではありません。供給口、ベント、ライナー継ぎ目、ヒーターの接触、冷却流路、ギアボックス・バレル支持部・アダプター・ダイ間の芯出しも確認してください。
スクリューとバレルの隙間を正しく計算する
軸方向で対応する位置の測定値を使用します。
直径方向の 隙間 = 実測バレル内径(ID)-実測スクリュー外径(OD)
半径方向 隙間 = 直径方向の隙間 ÷ 2
例えば、バレル内径の実測値が100.30 mm、スクリュー外径が99.80 mmの場合、直径方向の隙間は0.50 mm、半径方向の隙間は0.25 mmです。この例は計算方法を説明するためのもので、普遍的な合否限度ではありません。
OEM仕様が直径方向または半径方向の隙間のどちらを用いているかを確認してください。両者を混同すると、結果を二倍または半分に解釈するおそれがあります。
交換隙間に一律の基準はない
許容隙間は、直径、スクリュー設計、ポリマー粘度、圧力、コーティング、製品公差、機械の種類によって異なります。大型の低圧ラインで許容される値が、小型の精密押出機では許容されないことがあります。
次の順に根拠を確認します。
- メーカーの元図面と許容限度
- 新品部品または新機械の寸法基準値
- 現行スクリューとバレルの摩耗マップ
- 過去の摩耗速度
- 生産と品質の傾向
測定可能な材料損失を伴わない目視上の磨き跡だけでは、交換が正当化されない場合があります。一方、隙間が広がるにつれて漏れが急増するため、摩耗が深刻に見える前に性能が低下することもあります。
再現可能な摩耗報告書を作成する
対応する軸方向位置でスクリュー外径(OD)とバレル内径(ID)を測定します。バレルの真円度の崩れは、同一断面の異なる角度で測った内径の最大値と最小値の差です。前回隙間の欄で、点検間に摩耗が進行しているかを確認できます。
| 位置 | スクリュー外径(OD) | バレル内径(ID) | 直径方向の隙間 | バレルの真円度の崩れ | 表面状態 | 前回の隙間 |
|---|---|---|---|---|---|---|
| 供給部 | 99.86 mm | 100.20 mm | 0.34 mm | 0.03 mm | 軽微な磨き跡 | 0.28 mm |
| 溶融部 | 99.74 mm | 100.26 mm | 0.52 mm | 0.05 mm | フライト先端の摩耗 | 0.39 mm |
| ベント部 | 99.78 mm | 100.31 mm | 0.53 mm | 0.08 mm | 軽微な腐食 | 0.41 mm |
| 計量部 | 99.70 mm | 100.35 mm | 0.65 mm | 0.06 mm | 目立つ擦り傷 | 0.48 mm |
これらの数値は例示のみであり、一律の交換基準ではありません。実測値を、OEM図面、新品部品の基準値、対象機械で承認された保守限度と比較してください。
測定値には、写真、加工材料の履歴、運転時の症状を添付します。同じ位置を繰り返し測定することで、保守チームは摩耗速度を算出し、性能が重大に低下する前に次回点検を計画できます。
継続使用、再生、ライナー交換、または交換?
継続使用して監視 寸法が承認限度内で、表面に損傷がなく、工程が目標を満たしている場合に継続します。摩耗が加速している場合は、次回の点検間隔を短縮してください。
スクリューを再生 フライト摩耗が修復可能で、芯材、真直度、金属材料が適切な場合に再生します。専門業者には、復元後の形状、コーティング、硬度を記録してもらってください。
バレルを修理またはライナー交換 設計上可能で、構造シェルが健全な場合に実施します。ホーニングでは材料がさらに除去されます。スクリューを新しい内径に正しく適合させない限り、過大な隙間の解決にはなりません。
部品を交換 亀裂、深い擦り傷、著しい真円度の崩れ、広範な腐食、構造損傷、再生回数の過多、または修理採算の悪化により、確実な復旧が難しい場合は交換します。
スクリューとバレルは適合する一組として評価してください。摩耗したバレルに新品スクリューを入れる場合も、摩耗したスクリューに新品バレルを組み合わせる場合も、隙間が過大なままとなり、新部品の寿命を縮める可能性があります。
JWELLの バイメタルスクリューおよびバレル のオプションでは、研磨性、腐食性、高温の工程向けに、用途に応じた耐摩耗・耐食材料を使用しています。

直ちに対応が必要な条件
金属片、研削音、電流または圧力の急変、スクリューの曲がりの疑い、深い擦り傷、スクリューとバレルの接触痕がある場合は、定期点検を待たず停止して原因を調査してください。運転を続けると、修理可能な摩耗がバレル、スクリュー、ギアボックス、駆動部の損傷に拡大するおそれがあります。
スクリューとバレルの寿命を延ばす
- 用途に適したマグネットと金属分離装置を設置します。
- 樹脂、充填剤、再生粉砕材への汚染混入を防ぎます。
- 回転前に予熱と均熱の手順を守ります。
- 空運転での高速回転と不要な背圧を避けます。
- 水分と腐食性劣化を管理します。
- 金属材料に適合するパージ材と清掃用具を使用します。
- ギアボックス、スラストベアリング、芯出し、バレル支持部を保守します。
- 生産量、圧力、温度、エネルギー消費の傾向を追跡します。
- 研磨性または腐食性の配合に適した合金を選定します。
JWELLの プラスチック押出機の保守ガイド では、関連する供給、温度、ダイ清掃、駆動系の点検項目を解説しています。
よくある質問
スクリューとバレルは必ず一緒に交換する必要がありますか?
いいえ。ただし、両方を測定する必要があります。もう一方が承認限度内にあり、新部品を損傷しない状態であれば、片方だけを交換しても差し支えありません。
隙間はどのくらいの頻度で測定すべきですか?
一律の点検間隔はありません。材料の研磨性、過去の摩耗速度、生産上の重要度、OEMの指針に基づいて設定してください。データの傾向を追い、次回点検日を決めます。
再生スクリューは新品と同程度に信頼できますか?
芯材が健全で、適格な専門業者が形状と表面を修復して記録する場合には、使用できることがあります。亀裂、曲がり、広範な損傷がある場合は、通常、交換が適切です。
測定に基づいて交換を判断する
致命的な損傷が起きるまで待たず、疑いだけで高価な部品を交換しないでください。工程全体を診断し、対応する位置でスクリューとバレルを測定し、管理された限度と比較してください。
JWELLに問い合わせる 機械型式、図面、摩耗マップ、加工材料、充填剤の含有率、運転温度、圧力、生産時の症状を添えてください。これらの情報に基づき、JWELLは全体寸法だけに基づく見積もりではなく、金属材料、再生の可否、交換部品の形状を評価できます。





