
プラスチックシート押出のトラブルシューティングでは、周期的な横筋が見られても、すぐにスクリューの摩耗や芯ずれを意味するわけではありません。下流のカレンダーが筋をシートに転写している場合、ダイと引取装置の間で張力が不安定な場合、ダイリップでせん断が大きい場合もあります。まず筋の間隔を測定し、スクリューを分解する前に各ゾーンを機械信号と照合してください。
スクリューではなくパターンから調べる
欠陥の形状と間隔が最初の診断手掛かりになります。連続する複数の筋の間隔を記録し、ライン速度、ロール速度、圧力の推移と照合してください。
| シート上で確認できる状態 | 可能性の高いゾーン | 最初に確認する項目 |
| 間隔がほぼ一定の非常に規則的な筋 | ロール駆動部、ギアの噛み合い、チェーン、またはベアリング | 間隔を測り、ロールまたはギアの周波数と比較する |
| ライン速度を変えると幅が広がったり狭まったりする帯状の筋 | 速度の不一致または張力の不安定 | ダイ吐出量、ロール速度、引取速度を比較する |
| 表面が艶消しまたは粗く、細かく密集した波模様 | 高せん断またはメルトフラクチャー | ダイリップの温度、吐出量、ダイの状態を確認する |
| 同じ機械方向に局所的な熱成形亀裂がある | 厚さのばらつき、または過熱・薄肉部 | 厚さ分布を測定し、加熱範囲を確認する |
このパターンを先に見る方法は、完全な シート押出ラインで特に有効です。欠陥が、溶融樹脂がダイを出た後に発生している可能性があるためです。
三本ロールカレンダーの機械振動を確認する
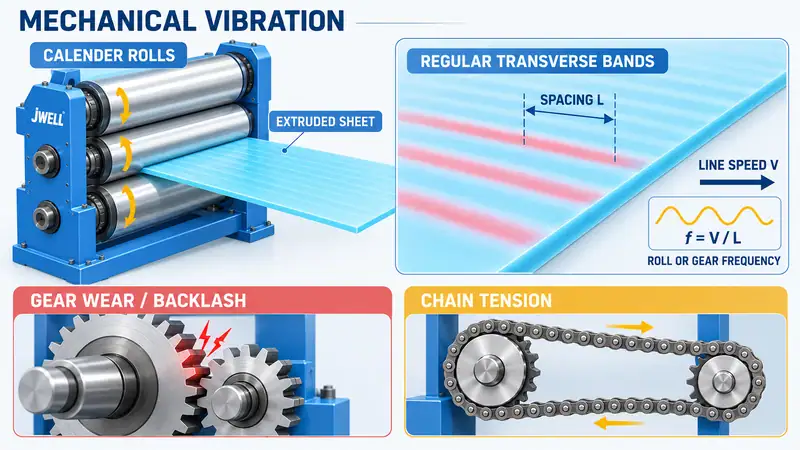
三本ロールまたは多段ロールのカレンダーは、冷却、厚さ、表面形状の転写を制御します。横筋が非常に規則的な場合は、樹脂を変更したりスクリューを引き抜いたりする前に、ロール駆動部を点検してください。
まず減速機とロール連結ギアから確認します。局所的な歯の摩耗、歯の損傷、過大なバックラッシュ、ギアの噛み合い不良は、回転ごと、または噛み合い周期ごとに小さな衝撃を生じさせます。その周期的な動きが、完全に固化していないシートに転写されます。
チェーン駆動も同様に点検が必要です。チェーンが緩むと滑りや振動が生じ、締めすぎるとロール軸に周期的な張力がかかります。チェーンの張り、スプロケットの摩耗、ベアリングの状態、カップリングの芯合わせ、ロール支持フレームを点検してください。可能であれば非接触振動計を使用します。回転中のロールや露出したチェーンの近くに手を出してはいけません。手作業で点検する前に、設備を隔離し、ロックアウトしてください。
シート自体から振動周波数を推定できます。
f = V / L
ここで、 f は欠陥の周波数、 V はシートのライン速度、 L は繰り返す二本の筋の実測間隔です。算出した周波数がロール回転、ギア噛み合い、またはチェーンの動きと一致すれば、機械的な原因である可能性が高まります。
ダイ吐出量、ロール速度、引取張力を照合する
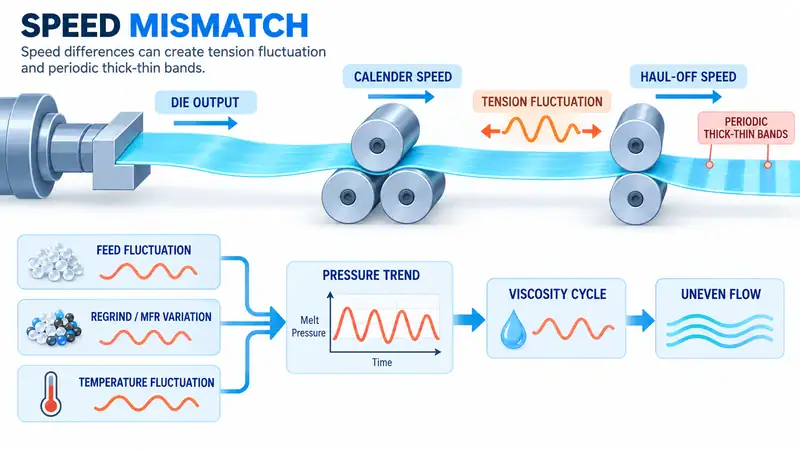
横筋のすべてが振動跡とは限りません。ダイ、カレンダー、引取装置の間で溶融樹脂が交互に引き伸ばされたり緩んだりすると、厚い帯と薄い帯が周期的に現れる場合もあります。
まず溶融樹脂の供給量と下流速度の関係を確認します。ロールや引取装置が溶融樹脂の供給より速く引っ張ると、シートは薄くなります。引張りが緩むと再び厚くなります。ギアが正常でも、この張力サイクルが現れることがあります。
次の値を個別に見るのではなく、まとめて推移を確認してください。
- 押出機の吐出量またはスクリュー回転数
- ダイ圧力と溶融温度
- カレンダーおよび引取速度
- シート厚さの測定値
圧力が一定間隔で上下する場合、供給または溶融状態が不安定である可能性があります。再生材の割合、ロット間のメルトフローレートの差、フィードスロートでのブリッジや供給不足、ヒーターバンドや熱電対の接続を確認してください。再生材や樹脂のメルトフローが大きく変わると、粘度が変化してダイ内の流れが乱れることがあります。出力を上げる前に、供給と温度プロファイルを安定させます。
銘板に記載された吐出量は、販売可能な製品の生産量ではありません。樹脂グレード、厚さ、冷却能力、下流張力によって安定運転範囲が決まります。
高せん断とメルトフラクチャーを除外する
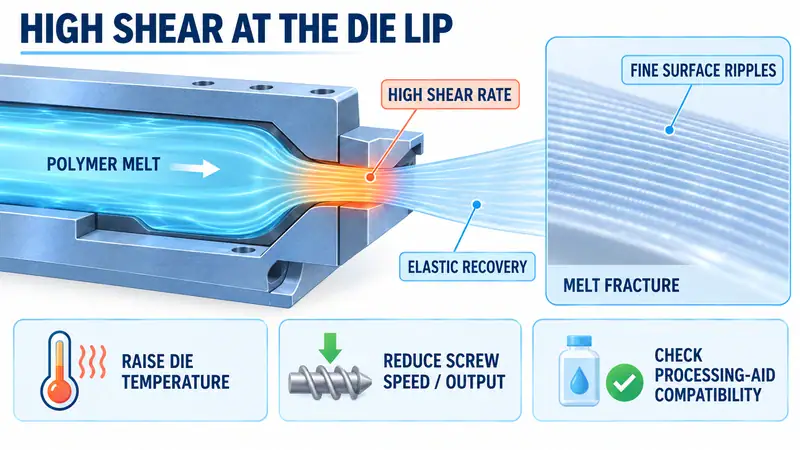
細かく密集した波模様に加え、表面が暗い、粗い、または曇っている場合は、メルトフラクチャーの可能性があります。これは、ダイリップで局所せん断速度が、ポリマーと工具形状で許容される範囲を超えたときに発生する表面不安定性です。ポリマーがダイ出口で弾性回復し、繰り返す粗い模様が残ります。
この状態はギア振動とは異なります。通常、吐出量やスクリュー回転数を上げると目立ちやすくなり、溶融樹脂の粘度が下がると改善することがあります。ダイリップに堆積物や損傷がないか、ランド部の状態が適切かを確認します。そのうえで、次の調整を一度に一つずつ行います。
- 樹脂と工具の限界内で、5-10°Cなど小幅な試験を行い、ダイおよびリップ温度を上げます。
- 生産目標の許す範囲でスクリュー回転数または吐出量を下げます。
- スクリーン、流路、ダイが清潔で、正しく組み立てられていることを確認します。
- 材料、食品接触、リサイクル、顧客の要件を確認した後に限り、適合するポリマー加工助剤または内部潤滑剤の使用を検討します。
機械振動に変化がないまま温度上昇によって筋が薄くなれば、流動またはせん断の問題である可能性が高まります。添加剤では、損傷したダイ、不安定な供給、過度の延伸は解決できません。
安全な現場トラブルシューティング手順を実行する
複数の条件を一度に調整する前に、根拠となるデータを記録してください。
- 模様を測定する。筋の間隔を少なくとも五か所、ライン速度、幅、厚さ、樹脂グレード、吐出量とともに記録します。上記の周波数式を使用します。
- 速度を短時間変える。間隔が速度に比例して広がるか、ランダムなままか、消えるかを確認します。
- 傾向を比較し、安全に点検する。圧力、溶融温度、スクリュー回転数、カレンダー速度、引取速度を重ね合わせます。まず振動を測定し、近接点検が必要な場合はロックアウト手順に従います。
- 制御された試験を一つ行う。ダイリップ温度または吐出量を調整し、幅方向と機械方向に沿って厚さを測定します。
各試験の前後でサンプルを保管してください。表面が滑らかになっても、厚さや成形挙動が変わっていれば解決とはいえません。
同じ欠陥が熱成形時の亀裂につながる理由
周期的な筋によって厚さのばらつきが生じる場合、局所的な熱成形破断に関係することがあります。薄い帯は早く加熱され、より伸びやすく、真空成形中にひずみが集中する可能性があります。厚さ分布と成形試験で関係を確認し、シート温度、加熱時間、プラグアシスト、真空のタイミング、最終肉厚も点検してください。
ライン供給元に相談すべき場合
機械点検、速度試験、温度安定化試験後も模様が残る場合は、供給元に相談してください。設備の挙動と材料または成形条件を切り分けられるよう、樹脂、ライン、欠陥のデータを用意します。
ラインに特化したレビューを依頼する場合は、選定した構成と測定結果を照合してください。 PP/PSシート押出ライン。製品ページには参考構成が掲載されていますが、適切なダイ、カレンダー、冷却、制御設定は材料と目標厚さによって異なります。
よくある質問
周期的な横筋は常にスクリュー摩耗が原因ですか?
いいえ。間隔が規則的な場合は、ロール駆動部やチェーンの周波数が原因であることが多く、圧力の不安定やダイのせん断もよくある原因です。スクリューを取り外す前に、これらのゾーンを点検してください。
機械振動とメルトフラクチャーをどう見分けられますか?
筋の間隔を測り、ライン速度を短時間変更します。間隔がロールやギアの周波数に追従すれば機械的な原因が疑われ、細かい粗面がダイ温度や吐出量に反応すればメルトフラクチャーが疑われます。
ダイ温度を上げれば筋は消えますか?
溶融粘度を下げることで、せん断による粗面が軽減されることはあります。ただし、摩耗したギア、緩んだチェーン、不安定な供給は修復できません。樹脂とダイの範囲内で5-10°Cの制御試験を行い、その後厚さを確認してください。
シート押出工程について相談する
シートサンプルと一緒に工程データを確認できれば、周期的な横筋の原因を特定しやすくなります。材料とメルトフローのデータ、目標幅と厚さ、ライン速度、吐出量、稼働時間、圧力・温度の推移、欠陥間隔、写真、熱成形不良サンプルをJWELLにお送りください。弊社エンジニアが工程範囲、下流設備の構成、次のトラブルシューティング手順を検討します。 JWELLに問い合わせる と相談を開始してください。





