
ダイの詰まりやスクリューの摩耗による予期しない停止は、押出ラインを止め、コストを増加させる可能性があります。この実用的なガイドでは、フィルム、シート、異形材、パイプの生産を円滑に続けるための日常点検、ダイの分解 & 清掃手順、パージのヒント、冬季停止時の対応を紹介します。
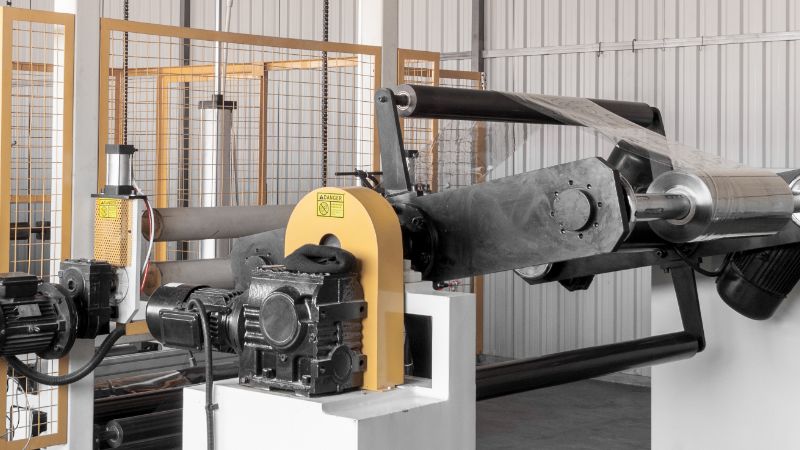
メンテナンスが必要な押出機の主要部品
供給システム (ホッパー、フィードスロート、材料搬送)は清潔に保ってください。ここが汚染されると、下流の工程すべてに影響します。
スクリューとシリンダー はポリマーを溶融、混合、送出します。摩耗すると溶融温度が不均一になり、生産量が低下し、品質不良が生じます。
ダイ は製品の形状を整えます。流路表面に堆積物が付着すると、筋、ゲル、表面欠陥が発生するため、定期的な徹底洗浄が必要です。
温度制御システム (ヒーターバンド、熱電対、冷却システム)は、劣化、色調変化、寸法不良を防ぎます。
駆動システム (ギアボックス、モーター、カップリング、ベアリング)は、故障するまで注意が向けられないことがよくあります。しかも、たいてい最悪のタイミングで故障します。
毎日のシフト点検:問題の早期発見
シフト開始時に短時間の巡回点検を行うだけで、大きな問題を防げます。
目視点検チェックリスト:
- ホッパー内に汚染物、水分、材料のブリッジがないか確認します。
- フィードスロートとシリンダーシールの周囲に材料漏れがないか確認します。
- ダイリップに堆積物や損傷がないか点検します。
- ギアボックスと油圧システムの周囲に油漏れがないか確認します。
- 冷却水の流れを確認します(チルロール出口で水が流れていることを確認してください)。
機械の音を聞いてください。 設備に精通したオペレーターは、異常な音を聞き分けられます。ギアボックスの研削音、ポンプのキャビテーション、スクリューのがたつきなど、通常と異なる音がしたら、直ちに原因を調べてください。
計器を監視する:
- すべてのゾーン温度が設定値に達していることを確認します。
- モーター電流を確認し、通常値と比較します(電流が高い場合、スクリューの摩耗や材料の問題が考えられます)。
- ライン速度が安定していることを確認します。
- コントロールパネルに警報や故障コードが表示されていないか確認します。
異常な温度、高いモーター負荷、材料の劣化に気づいたら、すぐに対処してください。シフト終了まで待たないでください。押出工程では、小さな問題も急速に深刻化します。
予防保全スケジュール
| 週次作業(稼働時間40時間以上) |
|
| 月次作業 |
|
| 年次または稼働時間4,000-5,000時間ごとの作業 |
|
ダイのメンテナンス:完全分解 & 清掃の手順
押出ダイは、溶融樹脂が製品になる直前に接する部品であり、その状態が表面品質を直接左右します。時間の経過とともに、流路やダイリップにポリマーの堆積物、劣化材料、汚染物が蓄積します。その結果、筋、ゲル、ダイライン、規格外製品が発生します。
ダイを清掃するタイミング
次の品質上の兆候を確認してください:
- フィルム、シート、異形材に目視できる筋や線がある
- 表面が粗い(オレンジピール状の質感)
- ゲル粒や炭素汚染
- 壁厚または幅の不均一
即使尚未发现缺陷,也应每运行3,000至5,000小时进行一次彻底清洁,或至少每年清洁一次。
所需工具
- 起重机或顶置吊装设备(模具较重)
- 用于分离模具两半的顶出螺栓
- 黄铜或铜刮刀(切勿使用钢制刮刀,以免划伤流道表面)
- 模具清洁剂和铜纱布垫
- 防咬合剂
- 扭矩扳手
- 耐热手套和防护罩
- 红外测温仪
安全提示: 模具会长时间保留余热。即使关闭加热器后,内部金属仍可能处于危险高温。触碰任何部件前,请使用红外测温仪确认表面温度。
模具清洁步骤
- 设备在线且处于热态时松开螺栓 (回松1-2圈)
- 停机并排出残料 直到排出物干净;冷却至约150°F(65°C)
- 拆下螺栓并分开两半模具 均匀使用顶出螺栓
- 立即保护模唇 使用纸板或保护盖
- 刮除并清洁所有流道表面 使用黄铜刮刀、模具清洁剂和铜纱布;检查是否有缺口
- シール面を清掃し、 摩耗したガスケット/Oリングを交換します。
- 流路を吹き飛ばして清掃し、 圧縮空気を使用します。
- 焼付き防止剤を塗布して再組み立てし、締付順序に従って段階的に締め付けます(30%、60%、100%)。
- ダイリップの隙間を再調整し、 すきまゲージで確認します。
- 徐々に運転を再開し、安定するまで端材を流します。
ダイの適切な清掃には3-6時間かかりますが、品質はすぐに改善します。
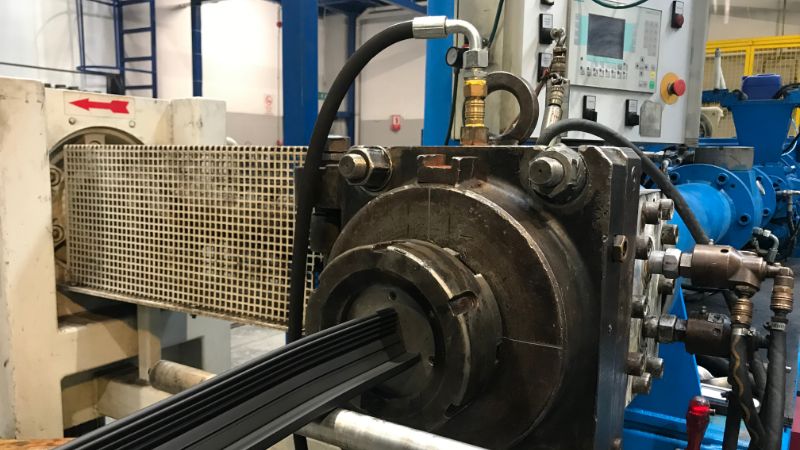
パージと切り替えのベストプラクティス
パージが不十分だと材料を無駄にし、停止時間が長引き、次の生産ロットを汚染します。
パージ前に補助設備を清掃します: 真空ホッパーを清掃し、フィードスロートを拭き、材料ラインにエアを吹き込みます。
パージ手順:
- スクリーンを取り外します。 スクリーンパックから取り外してください(該当する場合)。
- パージ材メーカーの推奨がある場合は、シリンダー温度を 10-20°F上げます。
- パージ材を投入し、 フィードスロートから送り込み、排出物がきれいになるまで運転します。
- ダイの隙間を大きく開き、 またはリストリクタープレートを取り外して最大流量を確保します。
- ダイとアダプターは別々にパージします。 必要に応じて行います。
- スクリーンを再装着し、温度を再設定します。新しい樹脂を投入し、規格内に入るまで運転します。
実務上のヒント: 補助設備にクイックコネクト継手を取り付けておくと、切り替えを迅速に行えます。
温度制御と材料滞留時間
正確な温度制御により劣化を防ぎます。わずか10°Fの差でも不良が発生します。
- センサーを毎年校正します。熱電対は時間の経過とともにずれることがあります。
- ヒーターの動作を確認し、 各ゾーンの電流を点検します。
- 溶融温度の安定性を監視し、 放射温度計または溶融樹脂のサンプリングで確認します。
- スクリュー設計に合わせて処理量を調整します。速度が遅すぎると滞留時間が長くなり、速すぎると溶融が不十分になります。
潤滑、ギアボックス、ベアリング
機械の故障は数日間の停止を招き、数万単位のコストがかかります。
- ギアボックスの潤滑スケジュールに従います。:オイルは2,000-5,000時間ごとに交換し、金属粒子がないか点検します。
- ベアリングにグリースを塗りすぎないでください。過剰なグリースは熱を発生させ、汚染物を引き寄せます。
- 異常な音や振動がないか確認します。早期の警告により、ギアボックスの故障を防げます。
- カップリングの芯出しを毎年確認し、 ダイヤルゲージまたはレーザー測定器を使用します。
冷却システムとスケール除去
冷却は最終寸法と結晶性を左右します。
- 冷却回路のスケールを除去します。 硬水を使用している場合は、6-12か月ごとに実施します。
- 凍結する季節の前に水配管を排水し、圧縮空気で吹き飛ばして水を抜きます。
- プロピレングリコール系不凍液を加え、 完全に排水できない場合に限ります。
- 水質を検査し、 適切な添加剤(防食剤、殺生物剤、pH調整剤)を選定します。
電気キャビネットのメンテナンス
- キャビネットを毎年清掃し、電源を切ってから、ほこりを吹き飛ばしてごみを掃除機で吸い取ります。
- 端子の締め付けを確認します。振動で接続部が緩むことがあります。
- インバーター、PLC、コンタクターに 過熱の兆候がないか点検します。
- デジタル記録を保管し、 設定値、配合、警報履歴を記録します。
押出成形でよくある欠陥のトラブルシューティング
最後に、オペレーター向けの簡単な参照情報を紹介します。次の問題が見られたら、まず確認すべき箇所を調べてください。
フィルム/シートの筋やダイライン:
- 考えられる原因:ダイの堆積物またはリップの損傷
- すぐに行う対応:ダイリップを点検します。可能ならオンラインで清掃するか、分解・清掃を計画してください。
オレンジピール状または粗い表面:
- 考えられる原因:溶融温度が低い、ダイ温度が不均一、または樹脂に水分が含まれている
- すぐに行う対応:すべてのゾーンが設定温度に達していることを確認し、材料の乾燥状態を点検します。
ゲルまたは黒点:
- 考えられる原因:滞留部の材料劣化、スクリューの摩耗、または汚染
- すぐに行う対応:十分にパージします。改善しない場合は、スクリューとシリンダーに摩耗や損傷がないか点検します。
寸法のばらつき(厚さ、幅):
- 考えられる原因:冷却水の流量・温度の変動、またはライン速度のばらつき
- すぐに行う対応:チルロールの水流量と温度を確認し、引取速度が安定していることを確かめます。
メルトフラクチャーまたは鮫肌:
- 考えられる原因:せん断速度が高すぎる(ダイ設計に対して処理量が多すぎる)、または溶融温度が低すぎる
- すぐに行う対応:ライン速度を下げるか、溶融温度を上げます。
点検後も欠陥が続く場合は、工程エンジニアまたは設備メーカーに相談してください。スクリューの摩耗やダイ設計との不適合など、エンジニアによる対応が必要な問題もあります。
記録の管理とオペレーターの教育
- 保全記録をつけ、 実施日時、担当者、作業内容、所見を記録します。記録から摩耗の傾向を把握し、保全スケジュールを最適化できます。
- オペレーターには、 ダイの清掃、パージ方法、安全な吊り上げ、ロックアウト/タグアウト、異常の早期発見について教育します。
冬季停止時のチェックリスト
- すべての水配管を完全に排水し、凍結による損傷を防ぐため、圧縮空気を吹き込みます。
- スクリューとシリンダー内の材料を除去し、きれいになるまでパージ材を流します。
- 露出した金属部に、 防錆油を塗布して設備を覆います。
- 電源を切り、ロックアウトします。;すべての遮断箇所にタグを付けます。
- 電気キャビネットを固定し、 乾燥剤またはヒーターを使って結露を防ぎます。
Jwellで プラスチック押出 設備をアップグレード
専任のR&Dチームと充実した技術サポートを備えたJwellが、設備の最高性能を引き出し、稼働停止を減らして生産量を高めます。 今すぐお問い合わせください 当社のソリューションをご覧いただき、押出工程の将来に備えませんか。





