
Замінюйте або відновлюйте шнек і циліндр екструдера, коли виміряний знос перевищує допустимий зазор виробника або коли підтверджене зношення заважає лінії досягати цільових показників продуктивності та якості в безпечному технологічному вікні. Самі лише години роботи не є критерієм для заміни.
Перш ніж замовляти деталі, перевірте смолу, подачу, нагрівачі, термопари, сітки, екструзійну головку, редуктор і центрування. Найнадійніше рішення спирається на тенденції виробництва, фізичний огляд і вимірювання, порівняні з початковим кресленням або документованими даними нового обладнання.
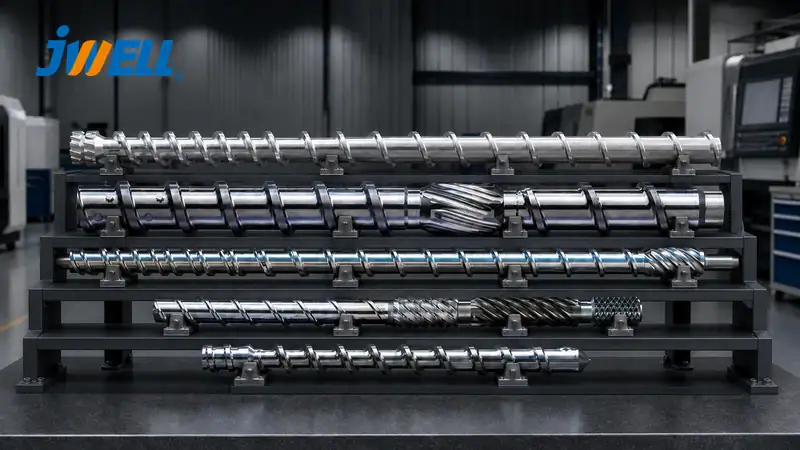
Як зношення шнека й циліндра впливає на екструзію
Шнек транспортує, плавить і змішує полімер та створює тиск усередині циліндра. Для обертання передбачений зазор між гребенями шнека й каналом циліндра. Коли цей зазор збільшується, більше розплаву може повертатися назад через гребені, знижуючи ефективність нагнітання та стабільність процесу.
Оператори можуть компенсувати це вищою швидкістю шнека, температурою або протитиском. Такі зміни можуть підвищити енергоспоживання й температуру розплаву, знизити контроль часу перебування та прискорити подальший знос. У двошнекових машинах зміни взаємного зачеплення й зазорів між елементами також впливають на транспортування та змішування.
Зношення рідко буває рівномірним. Наповнені матеріали можуть стирати зону подачі або плавлення, корозійні гази — пошкоджувати зони дегазації, а дозувальна секція — втрачати ефективність нагнітання. Під час огляду потрібно визначити, де та чому втрачено матеріал.
Ознаки у виробництві, що свідчать про потребу в огляді
Огляньте шнек і циліндр екструдера, якщо після базової перевірки процесу зберігаються кілька таких ознак:
- За тієї самої швидкості шнека й рецептури продуктивність падає
- Для підтримання попередньої продуктивності потрібна більша швидкість обертання
- Тиск у головці стає низьким, нестабільним або надмірно чутливим
- Коливається температура розплаву або розміри
- Збільшується кількість нерозплавленого матеріалу, гелів, поганого диспергування або відхилень кольору
- Зростає питоме енергоспоживання
- Погіршуються час перебування й стабільність зміни кольору
- Лінія більше не може утримувати підтверджене технологічне вікно
- З’являються металеві частинки, незвичний шум або подряпини
Ці ознаки не доводять наявність зношення. Подібні результати можуть спричинити склепіння у бункері, заблокована сітка, несправний нагрівач, неправильна термопара, волога смола, зміна в’язкості, пошкодження редуктора або нестабільна подача.
Використовуйте тенденції, зокрема кг/год на оберт/хв, кг/кВт·год, тиск у головці, фактичну температуру розплаву та частку браку. Відомий базовий рівень надійніший за пам’ять оператора.
Поширені механізми зношення та пошкодження
Абразивне зношення спричиняють скловолокно, мінеральний наповнювач, діоксид титану, деревне борошно, забруднення та інші тверді частинки. Воно заокруглює краї гребенів і збільшує діаметр каналу циліндра.
Корозійне зношення виникає, коли полімери, добавки, волога або продукти деградації впливають на метал. Продукти деградації PVC і деякі галогеновані або вогнезахисні сполуки потребують відповідного вибору металу та суворого контролю температури.
Зношення металу об метал може статися через неспіввісність, недостатнє прогрівання, деформацію циліндра, сторонній метал, несправність підшипника або викривлений шнек. Перед повторним запуском потрібно з’ясувати причину глибоких подряпин.
Термічне пошкодження виникає через перегрівання, погане охолодження або тривале перебування нестабільного полімеру в машині. Відкладення деградованого матеріалу можуть приховувати точкову корозію, а згодом спричиняти повторну появу чорних вкраплень.
Якщо не усунути причину, заміна компонентів не запобіжить повторенню несправності. Підбирайте матеріал і оброблення поверхні з урахуванням смоли, наповнювача, корозійної активності, тиску та робочої температури.
Як оглянути шнек
Застосуйте процедуру блокування обладнання, скиньте тиск і дотримуйтеся інструкцій виробника щодо демонтажу. Належно підтримуйте шнек, щоб запобігти вигинанню, та захищайте персонал від гарячого полімеру й металу.
Після очищення без пошкоджень огляньте:
- Заокруглення, сколи та втрату покриття на гребенях
- Зношення кореня та каналу шнека
- Тріщини в зонах змішування або переходах гребенів
- Корозію й точкове руйнування
- Подряпини або сліди контакту металу з металом
- Відкладення та зміну кольору в застійних зонах
- Шліци приводу, шпонкові пази й упорні поверхні
- Прямолінійність, якщо є підозра на вигинання
Вимірюйте зовнішній діаметр гребеня у визначених осьових точках і більш ніж в одному напрямку. Порівнюйте значення з контрольованим кресленням або звітом про стан нового обладнання. Для модульних двошнекових систем також огляньте вали, шпонки, отвори елементів і поверхні взаємного зачеплення.
Як оглянути циліндр
Очистьте канал і дочекайтеся його стабілізації за визначеної температури огляду. Виміряйте внутрішній діаметр уздовж циліндра й у кількох кутових положеннях за допомогою відкаліброваного нутроміра або кваліфікованого спеціалізованого методу. Так можна виявити локальне збільшення діаметра й овальність.
Бороскоп корисний для пошуку подряпин, точкової корозії та відкладень, але не дає повного розмірного вимірювання зношення. Також перевірте завантажувальну горловину, вентиляційні отвори, стики гільз, контакт нагрівачів, канали охолодження та центрування редуктора, опор циліндра, перехідника й екструзійної головки.
Як правильно розрахувати зазор між шнеком і циліндром
Використовуйте вимірювання, зроблені у відповідних осьових точках:
Діаметральний зазор = виміряний внутрішній діаметр циліндра − виміряний зовнішній діаметр шнека
Радіальний зазор зазор = діаметральний зазор ÷ 2
Наприклад, якщо внутрішній діаметр циліндра становить 100.30 mm, а зовнішній діаметр шнека — 99.80 mm, діаметральний зазор дорівнює 0.50 mm, а радіальний — 0.25 mm. Цей приклад пояснює лише розрахунок і не є універсальною межею приймання.
Уточніть, чи специфікація виробника визначає діаметральний або радіальний зазор. Плутанина між ними може подвоїти або вдвічі зменшити інтерпретований результат.
Універсального допустимого зазору для заміни не існує
Допустимий зазор залежить від діаметра, конструкції шнека, в’язкості полімеру, тиску, покриття, допуску виробу та типу машини. Значення, прийнятне для великої лінії з низьким тиском, може бути неприйнятним для малого прецизійного екструдера.
Використовуйте докази в такій послідовності:
- Початкове креслення OEM і допустимі межі
- Розмірний базовий рівень нової деталі або машини
- Поточна карта зношення шнека й циліндра
- Історична швидкість зношення
- Тенденції виробництва та якості
Видиме полірування без вимірюваної втрати матеріалу може не виправдовувати заміну. І навпаки, продуктивність може знижуватися до того, як зношення стане очевидним, оскільки зі збільшенням зазору витік розплаву може швидко зростати.
Складіть відтворюваний звіт про зношення
Вимірюйте зовнішній діаметр (OD) шнека та внутрішній діаметр (ID) циліндра у відповідних осьових точках. Овальність циліндра — це різниця між найбільшим і найменшим вимірюваннями каналу, виконаними під різними кутами в одному поперечному перерізі. У стовпці попереднього зазору показано, чи збільшується зношення між оглядами.
| Положення | Зовнішній діаметр шнека | Внутрішній діаметр циліндра | Діаметральний зазор | Овальність циліндра | Стан поверхні | Попередній зазор |
|---|---|---|---|---|---|---|
| Секція подачі | 99.86 мм | 100.20 мм | 0.34 мм | 0.03 мм | Легке полірування | 0.28 мм |
| Секція плавлення | 99.74 мм | 100.26 мм | 0.52 мм | 0.05 мм | Зношення гребенів | 0.39 мм |
| Секція дегазації | 99.78 мм | 100.31 мм | 0.53 мм | 0.08 мм | Незначна корозія | 0.41 мм |
| Дозувальна секція | 99.70 мм | 100.35 мм | 0.65 мм | 0.06 мм | Видимі подряпини | 0.48 мм |
Ці цифри наведено лише як приклад; вони не є універсальними межами для заміни. Порівняйте фактичні вимірювання з кресленням OEM, базовими даними нового компонента та затвердженими межами обслуговування конкретної машини.
До вимірювань додайте фотографії, історію оброблених матеріалів і симптоми під час роботи. Повторні вимірювання в тих самих точках дають змогу командам технічного обслуговування розрахувати швидкість зношення й запланувати наступний огляд до того, як погіршаться критичні показники.
Продовжити експлуатацію, відновити, перегільзувати чи замінити?
Продовжити експлуатацію та спостерігати якщо розміри в межах затверджених допусків, поверхні цілі й процес відповідає цільовим показникам. Якщо зношення прискорюється, скоротіть інтервал до наступного огляду.
Відновити шнек якщо зношення гребенів можна усунути, а серцевина, прямолінійність і властивості металу залишаються придатними. Спеціаліст має задокументувати відновлену геометрію, покриття й твердість.
Відремонтувати циліндр або встановити нову гільзу якщо конструкція це дозволяє й корпус залишається цілим. Хонінгування видаляє додатковий матеріал і не усуває надмірний зазор, якщо шнек не підібрано відповідно до нового діаметра каналу.
Замінити деталь якщо тріщини, глибокі подряпини, значна овальність, сильна корозія, структурне пошкодження, надмірна кількість попередніх відновлень або невигідність ремонту роблять відновлення ненадійним.
Оцінюйте шнек і циліндр як підібрану пару. Новий шнек у сильно зношеному циліндрі або новий циліндр зі сильно зношеним шнеком може залишити надмірний зазор і скоротити строк служби нового компонента.
Варіанти JWELL із біметалевими шнеками та циліндрами передбачають спеціальні матеріали, стійкі до зношення й корозії, для абразивних, корозійних і високотемпературних процесів.

Умови, що потребують негайних дій
Припиніть роботу й з’ясуйте причину, не чекаючи запланованого огляду, якщо виявлено металеві уламки, скрегіт, раптові зміни струму або тиску, підозру на вигинання шнека, глибокі подряпини чи сліди контакту шнека з циліндром. Продовження роботи може перетворити зношення, яке можна було усунути ремонтом, на пошкодження циліндра, шнека, редуктора або приводу.
Подовжте строк служби шнека й циліндра
- Встановіть відповідні магніти й обладнання для відокремлення металу.
- Запобігайте забрудненню смоли, наповнювача та регрануляту.
- Перед обертанням виконайте процедури прогрівання та витримки.
- Уникайте роботи на високій швидкості без матеріалу й непотрібного протитиску.
- Контролюйте вологу та корозійну деградацію.
- Використовуйте продувні суміші та інструменти для очищення, сумісні з металом.
- Обслуговуйте редуктор, упорний підшипник, центрування й опори циліндра.
- Відстежуйте продуктивність, тиск, температуру та енергоспоживання.
- Добирайте відповідні сплави для абразивних або корозійних рецептур.
Посібник JWELL з технічного обслуговування екструдера містить пов’язані перевірки подачі, температури, очищення екструзійної головки та системи приводу.
Поширені запитання
Чи завжди потрібно замінювати шнек і циліндр разом?
Ні, але потрібно виміряти обидві деталі. Допускається замінити лише одну, якщо інша відповідає затвердженим межам і її стан не пошкодить нову деталь.
Як часто слід вимірювати зазор?
Універсального інтервалу немає. Визначайте його з урахуванням абразивності матеріалу, історичної швидкості зношення, критичності виробництва та рекомендацій OEM. Використовуйте дані тенденцій, щоб визначити дату наступного огляду.
Чи такий самий надійний відновлений шнек, як новий?
Відновлений шнек може бути придатним, якщо серцевина не пошкоджена, а кваліфікований спеціаліст відновив і задокументував геометрію та поверхню. Тріщини, вигинання або значні пошкодження зазвичай свідчать на користь заміни.
Ухвалюйте рішення про заміну на основі вимірювань
Не чекайте катастрофічного пошкодження й не замінюйте дорогі компоненти лише на підставі підозри. Проведіть діагностику всього процесу, виміряйте шнек і циліндр у відповідних точках та порівняйте результати з контрольованими межами.
Зв’язатися з JWELL Разом із моделлю машини, кресленнями, картою зношення, обробленим матеріалом, вмістом наповнювача, робочою температурою, тиском і симптомами у виробництві. Ці дані дадуть JWELL змогу оцінити метал, можливість відновлення й геометрію заміни, а не розраховувати пропозицію лише за загальними габаритами.





