
Samaziniet sagataves noslīdējumu, izmantojot HDPE marku ar atbilstošu kausējuma izturību, kontrolējot faktisko kausējuma temperatūru, saīsinot neatbalstītās karāšanās laiku un ieprogrammējot papildu sienas biezumu vietās, kur notece ir vislielākā. Lielām mucām, tvertnēm un tehniskām detaļām akumulatora galva bieži vien ir izšķiroša aprīkojuma izvēle, jo tā ātri izvada lādiņu, nevis ļauj garai, karstai sagatavei karāties nepārtrauktas ekstrūzijas laikā.
Nesāciet, pievienojot detaļas svaru vai mainot daudzus programmas punktus. Vispirms stabilizējiet sveķus, kausēšanas temperatūru un mašīnas secību. Pēc tam izmēriet pūšanas formēšanas sagatavi laika gaitā un pielāgojiet vienu mainīgo vienlaikus.
Kas ir Parison Sag?
Sagatave ir karsta doba caurule, kas tiek ekstrudēta, pirms veidne to aizver. Kamēr tā karājas bez atbalsta, gravitācija izstiepj kausējumu. Šo laika gaitā atkarīgo pagarinājumu sauc arī par sagataves novilkšanos. Tas var radīt plānu augšējo vai plecu zonu, pārmērīgu apakšējo svaru, nevienmērīgu saspiešanu un sliktu sienu sadalījumu.
Nokarāšanās nav tas pats, kas presformas uzbriešana. Nokarāšanās ir gravitācijas deformācija pēc tam, kad kausējums atstāj presformu; presformas uzbriešana ir elastīga atjaunošanās, kas palielina sagataves izmērus. Abi ietekmē garumu, diametru un sienas biezumu, un abi mainās, mainoties sveķiem, temperatūrai, presformas spraugai vai ekstrūzijas ātrumam.
1. Izmantojiet HDPE marku ar pietiekamu kušanas izturību
Lielu detaļu HDPE pūšanas formēšanai parasti ir nepieciešama augstas molekulmasas pūšanas formēšanas klase, kas spēj izturēt smagu sagatavi. Kušanas indekss ir noderīgs materiālu salīdzināšanai noteiktos testa apstākļos, taču tas pilnībā neapraksta stiepes viskozitāti, molekulmasas sadalījumu, veidnes uzbriešanu vai ilgtermiņa nosēšanās uzvedību.
Salīdziniet kandidātu sveķus ar vienādu kušanas temperatūru, esošā svara un izlādes laiku. Jautājiet sveķu piegādātājam ieteikumus par pūšanas formēšanu, uzbriešanas un nosēšanās datiem, izturību pret vides spriegumu un plaisāšanu, kā arī visus ierobežojumus attiecībā uz pārstrādāto materiālu saturu.
Ja tiek izmantota atkārtota slīpēšana, kontrolējiet tās avotu, daļiņu izmēru, piesārņojumu, mitrumu un maisījuma attiecību. Mainīga atkārtotas slīpēšanas reoloģija var ietekmēt iepriekš stabilas parisona programmas novirzi no partijas uz partiju. Neieviesiet nezināmu modifikatoru tikai tāpēc, lai samazinātu nokarāšanos, nepārbaudot triecienizturību, ķīmisko izturību, metināšanas stiprību un atbilstību normatīvajiem aktiem.
2. Kontrolējiet faktisko kušanas temperatūru
Karstākam HDPE parasti ir zemāka kausējuma viskozitāte un tas ātrāk nosēžas. Samaziniet nevajadzīgo termisko slodzi, vienlaikus saglabājot pilnīgu kušanu, stabilu spiedienu un pieņemamu virsmas kvalitāti. Attiecīgā vērtība ir polimēra temperatūra, kas iziet no galvas, ne tikai mucas regulatora iestatītās vērtības.
Pārbaudiet:
- Faktiskā kušanas temperatūra ar piemērotu mērīšanas metodi
- Cilindra, adaptera un galvas zonas stabilitāte
- Termopāra pozīcija un kalibrēšana
- Sildītāja lentes kontakts un izolācija
- Skrūves ātrums, motora slodze un bīdes sildīšana
- Mērcēšanas laiks pēc lielām temperatūras izmaiņām
Karstā zona pa apkārtmēru var radīt vienu plānu malu un izskatīties pēc vispārējas nokarāšanās. Pirms aksiālās sagataves programmēšanas modificēšanas izlabojiet sildītāja vai plūsmas nelīdzsvarotību. Izvairieties no katras zonas pazemināšanas, līdz parādās neizkususi virsma, liela motora slodze, kausējuma plaisa vai vājas metinājuma šuves. Mērķis ir zemākais stabilais termiskais stāvoklis, nevis zemākā iespējamā iestatījuma vērtība.
3. Samaziniet neatbalstīto piekāršanas laiku
Noslīdējums ir atkarīgs gan no temperatūras, gan no laika. Reģistrējiet intervālu no pirmās kausējuma iziešanas no veidnes līdz brīdim, kad veidne satver vai saspiež sagatavi. Lēna ekstrūzija, ratiņu kustība, veidnes aizvēršanās un vadības secības aizkaves palielina noteces laiku.
Mazākām, nepārtraukti ekstrudētām detaļām kontrolēta jaudas palielināšana var saīsināt intervālu. Tomēr, palielinot skrūves ātrumu, var palielināt bīdes siltumu un pasliktināt rezultātu. Lieliem izstrādājumiem ir nepieciešams spēcīgs šāviens, tāpēc iekārtu arhitektūrai ir lielāka nozīme.
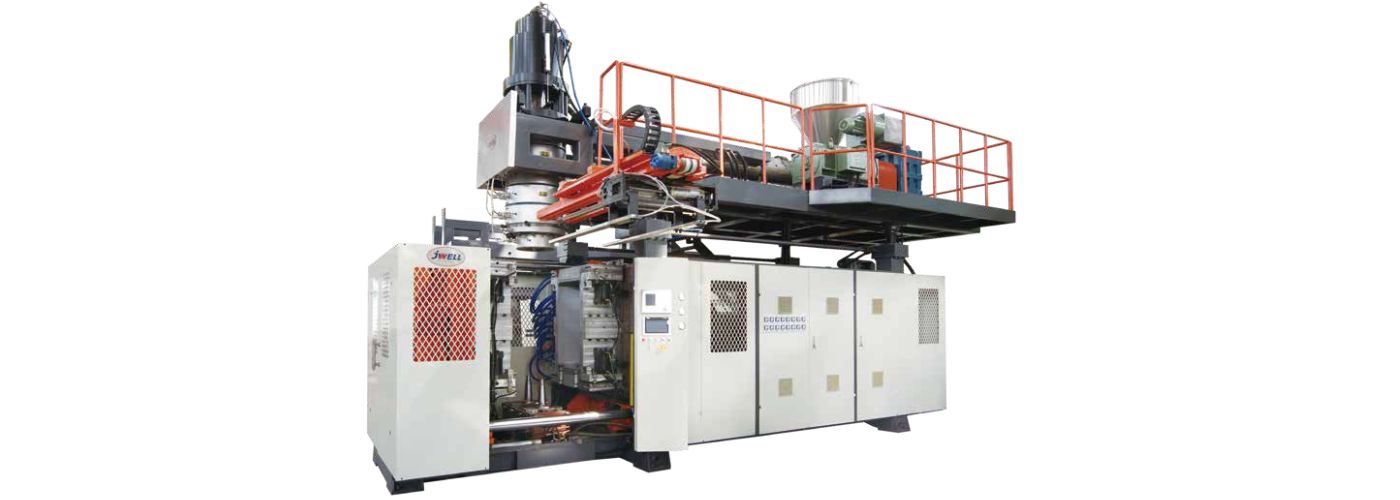
Akumulatora galva plastificē materiālu citos cikla posmos un pēc tam ātri izvada uzkrāto skroti caur matricu. JWELL JWZ-BM160/230 pūšanas formēšanas mašīna lieliem rūpnieciskiem konteineriem izmanto akumulācijas galvu.
4. Pirms regulēšanas izmēriet Parison Drawdown
Izveidojiet atkārtojamu nokarenuma testu stabilos ražošanas apstākļos:
- Izmantojiet to pašu sveķu partiju, slīpēšanas attiecību un lodes svaru.
- Zem kauliņa atzīmējiet fiksētu atsauci.
- Pierakstiet parisona garumu vienādos laika intervālos.
- Reģistrējiet kopējo izlādes laiku un pelējuma uztveršanas laiku.
- Izmēriet sagataves augšējo, vidējo un apakšējo diametru vai, ja iespējams, novietojiet to plakaniski.
- Veidnes detaļas un sienu biezuma kartēšana fiksētās vietās.
Noderīgs salīdzinājums ir sagataves garuma izmaiņas laika vienībā. Video ar redzamu laika atskaites punktu var parādīt, kad pagarinājums paātrinās, kad caurule šūpojas vai vai veidnes kustība rada novēršamu kavēšanos. Atkārtojiet to pašu mērījumu pēc katrām būtiskām sveķu, temperatūras vai galvas izmaiņām.
5. Lietojiet Parison sienas biezuma programmēšanu
Parison programmēšana maina presformas spraugu šāviena laikā. Tā ievieto vairāk materiāla apgabalos, kas veidnē stiepsies tālāk vai zaudēs biezumu stiepes dēļ, un noņem lieko materiālu no apgabaliem ar mazu stiepšanos.
Izveidojiet programmu no gatavās detaļas mērījumiem:
- Sāciet ar konservatīvu, gandrīz vienādu profilu.
- Ļaujiet procesam sasniegt termisko līdzsvaru.
- Atkārtotos punktos kartējiet minimālo un vidējo sienas biezumu.
- Saistiet katru detaļas atrašanās vietu ar atbilstošo parisona laiku.
- Pielāgojiet tikai ierobežotu programmas punktu grupu.
- Izmantojiet vienmērīgas pārejas un atkārtojiet mēģinājumu.
Agresīvas pakāpeniskas izmaiņas var radīt plūsmas nestabilitāti, pārlocīšanos vai redzamu biezuma pāreju. Pārliecinieties, vai presformas spraugas izpildmehānisms izpilda savu komandu faktiskā galvas spiediena apstākļos. Saistītās pārbaudes skatiet JWELL rokasgrāmatā par sienas biezuma vienmērīgumu pūšanas formēšanā.
6. Līdzsvarojiet presformas spraugu, diametru un šāviena svaru
Platāka sprauga starp veidnēm rada biezāku sagatavi, bet tā arī palielina skrotis svaru un gravitācijas slodzi, ko nes augšējā daļa. Šaura sprauga palielina bīdi un var mainīt uzbriešanu. Tāpēc sprauga starp veidnēm nav neatkarīga nokarenuma korekcija.
Veidnes diametram ir jānodrošina pietiekams veidnes apkārtmērs bez pārmērīgas piepūšanas vai uzliesmojuma. Centrējiet veidni, pārbaudiet veidnes virsmas un pārliecinieties, ka uzsilšana ir vienmērīga. Ja viena puse paliek plāna, pirms mēģināt slēpt defektu ar aksiālu programmu, izlabojiet veidnes centrēšanu, temperatūru vai plūsmas sadalījumu.
7. Koordinēta veidnes un mašīnas laika noteikšana
Veidnei ir jāfiksē sagatave atkārtojamā garumā un pozīcijā. Pārbaudiet veidnes aizvēršanās ātrumu, ratiņu laiku, saspiešanas ierīces, pūšanas tapas kustību un izplūdi. Gaisa kustība var izraisīt garas sagataves šūpošanās; ekranēšana var palīdzēt, ja tā nerada nedrošu siltuma uzkrāšanos.
Priekšpūšana var noturēt cauruli atvērtu, bet pārmērīgs spiediens vai nepareizs laiks var to deformēt. Ļoti garām vai asimetriskām detaļām var būt nepieciešami parisona balsti, robotizēta apstrāde, vakuuma priekšformēšana vai trīsdimensiju pūšanas formēšana, nevis brīvi karājoša vertikāla parisona.
Parson Sag problēmu novēršanas tabula
| simptoms | Vispirms pārbaudiet | Izvairieties no pirmās atbildes |
|---|---|---|
| Parison kļūst pārāk garš | Kušanas temperatūra, sveķu klase, izlādes laiks | Kopējā šāviena svara pievienošana |
| Plāna augšējā siena, smaga apakša | Izņemšanas laiks, programmas laiks | Mainot katru programmas punktu |
| Viena puse vienmērīgi plānāka | Mirst centrēšana, sildītāja vienmērīgums | Aksiālā kompensācija |
| Šāviena un šāviena variācija | Atkārtota slīpēšana, kušanas temperatūra, akumulatora kontrole | Akli palielinot skrūves ātrumu |
| Pārlocīšanās aizvēršanas laikā | Diametrs, uzbriest, veidnes laiks, iepriekšēja pūšana | Visu temperatūru pazemināšana |
| Tikai plāns formēts stūris | Vietējais stiepes koeficients un programma | Uztverot to kā tikai sag |
Biežāk uzdotie jautājumi
Vai zemāka kausēšanas temperatūra vienmēr samazina parisona noslīdējumu?
Parasti, bet tikai stabilā apstrādes logā. Pārāk zema temperatūra var izraisīt sliktu kušanu, lielu motora slodzi, raupjas virsmas un vājas metināšanas līnijas.
Vai parisona programmēšana var pilnībā kompensēt vāju kausējuma stiprību?
Nē. Programmēšana pārdala materiālu; tā nenovērš nestabilitāti, ko izraisa nepiemēroti sveķi, pārmērīga kausēšanas temperatūra vai lēna šūšana.
Vai katram HDPE produktam ir nepieciešama akumulatora galva?
Nē. Tas ir visvērtīgākais, ja liels šāviens ir jāpiegādā ātrāk, nekā to var saražot nepārtraukti ekstrudējoša skrūve bez pārmērīga karāšanās laika.
Konfigurējiet procesu ap produktu
Uzticama parisona kontrole apvieno sveķu reoloģiju, vienmērīgu kušanu, ātru šāviena padevi, pareizu galvas ģeometriju, atkārtojamu veidnes laiku un uz pierādījumiem balstītu programmēšanu. Pārskatiet JWELL pūšanas formēšanas iekārtu klāstu vai sazinieties ar JWELL , lai sniegtu produkta rasējumu, HDPE pakāpi, neapstrādāta/atkārtoti samalta materiāla attiecību, mērķa svaru, izmērus, sieniņu biezuma karti un cikla laika mērķi. Šie ievades dati ļauj pielāgot galvas, akumulatora ietilpības un vadības sistēmas izmērus faktiskajam produktam.





