
Uzticamai PVC granulēšanai medicīniskiem lietojumiem nepieciešama fiksēta sastāva formula, kvalificētas izejvielas, kontrolēta sajaukšana, maza termiskā slodze, piesārņojuma novēršana un katras partijas izlaišanas pārbaudes. Granulēšanas iekārta pati par sevi nevar padarīt maisījumu piemērotu medicīniskiem nolūkiem. Piemērotība ir atkarīga no paredzētās ierīces, saskares ar pacientu apstākļiem, piedevu sistēmas, ražošanas kontroles, sterilizācijas un gatavā produkta novērtēšanas.
Izvēloties iekārtas, izvērtējiet pilnu procesu no svēršanas un sajaukšanas līdz ekstrūzijai, griešanai, dzesēšanai, sijāšanai un tīrai iepakošanai. Liela nominālā izlaide nav lietderīga, ja līnija nespēj validētajā diapazonā uzturēt kausējuma temperatūru, granulu kvalitāti un izsekojamību.
Pirms formulas izstrādes definējiet medicīnisko pielietojumu
Nav universālas formulas, ko varētu saukt par medicīniskas kvalitātes PVC. Elpošanas caurulēm, infūziju caurulēm, maskām, komponentiem, kas saskaras ar asinīm, un korpusiem bez tieša kontakta ir atšķirīgas prasības. Nosakiet:
- Saskares veidu un ilgumu
- Cietību un elastību
- Skaidrība, krāsa un virsmas kvalitāte
- Izturība pret locīšanu un stiepes īpašības
- Līmēšanas, drukāšanas un montāžas metode
- Sterilizācijas metode
- Mērķa tirgus un piemērojamās prasības
Materiālu dati palīdz novērtēt ierīci, taču neaizstāj šo novērtējumu. Ķīmiskajā un bioloģiskajā izvērtēšanā var būt jāņem vērā formulas sastāvdaļas, ražošanas piesārņojums, sterilizācijas atliekas, ekstrahējamās un izskalojamās vielas. Maisījuma specifikācijā jānorāda katra apstiprinātā sastāvdaļa un jāaizliedz neatļauta aizstāšana.
Izveidojiet kontrolētu PVC maisījumu
Medicīnisks PVC maisījums var saturēt PVC sveķus, plastifikatoru, termisko stabilizatoru, smērvielas, apstrādes palīgvielas, krāsvielas un konkrētajam pielietojumam paredzētas pildvielas. Katrai sastāvdaļai jānosaka piegādātājs, marka, specifikācija un apstiprināta izmaiņu kontroles procedūra.
Plastifikatora izvēle ietekmē cietību, darbību zemā temperatūrā, migrāciju, ekstrakciju un reakciju uz sterilizāciju. Formulas, kas satur DEHP, un formulas ar alternatīviem plastifikatoriem nav savstarpēji aizstājamas. Novērtējiet katru formulu atbilstoši paredzētajai iedarbībai un normatīvajam tirgum, nevis vispārīgi apgalvojiet, ka viens plastifikators vienmēr ir pieņemams.
Ienākošo materiālu kontrole var ietvert identitātes, mitruma, tīrības, krāsas, daļiņu īpašību un piesārņojuma pārbaudi, kā arī sertifikāta izvērtēšanu. Kritiskām sastāvdaļām piegādātāja kvalifikācija un saglabātie paraugi ir tikpat svarīgi kā sākotnējais sertifikāts.
Kontrolējiet svēršanu un sajaukšanu
Nelielas piedevu devas var būtiski mainīt īpašības. Izmantojiet kalibrētus svarus vai dozēšanu pēc svara zuduma, kas atbilst noteiktajai pielaidei. Svītrkodu vai elektroniska partijas pārbaude samazina nepareizas markas pievienošanas risku.
Tipiskā karstās un aukstās sajaukšanas procesā sastāvdaļas pievieno saskaņā ar validētu secību, lai šķidrumi vienmērīgi uzsūktos un pulveri izkliedētos. Reģistrējiet maisītāja slodzi, ātrumu, strāvu, laiku un izkraušanas temperatūru. Pārnesiet maisījumu uz auksto maisītāju un pirms uzglabāšanas vai ekstrūzijas atdzesējiet līdz noteiktam beigu punktam.
Neizmantojiet izkraušanas temperatūru kā vienīgo pieņemšanas kritēriju. Pārmērīga sajaukšana var radīt lieku siltumu vai priekšlaicīgu saplūšanu; nepietiekama sajaukšana var izraisīt plastifikatora, stabilizatora, pigmenta vai smērvielas nevienmērīgu sadalījumu. Maisījuma specifikācijā iekļaujiet tilpummasas blīvumu un izskatu, ja tie ir saistīti ar padeves un ekstrūzijas stabilitāti.
Konfigurējiet pilnu PVC granulēšanas līniju
Medicīniskam PVC paredzēta ražošanas līnija parasti ietver:
- Kontrolētu izejvielu uzglabāšanu un svēršanu
- Karsto un auksto sajaukšanu
- Maisījuma pārvietošanu slēgtā sistēmā vai īpaši paredzētos konteineros
- Stabilu tilpuma vai gravimetrisko padevi
- PVC apstrādei piemērotu divu gliemežvārpstu ekstrūderu
- Vakuuma atgaisošanu un spiediena uzraudzību
- Filtrēšanu, ja to pamato piesārņojuma risks
- Karsto griešanu vai griešanu pie galviņas virsmas
- Pneimatisko transportēšanu un kontrolētu dzesēšanu
- Sijāšanu, metāla noteikšanu un tīru iepakošanu
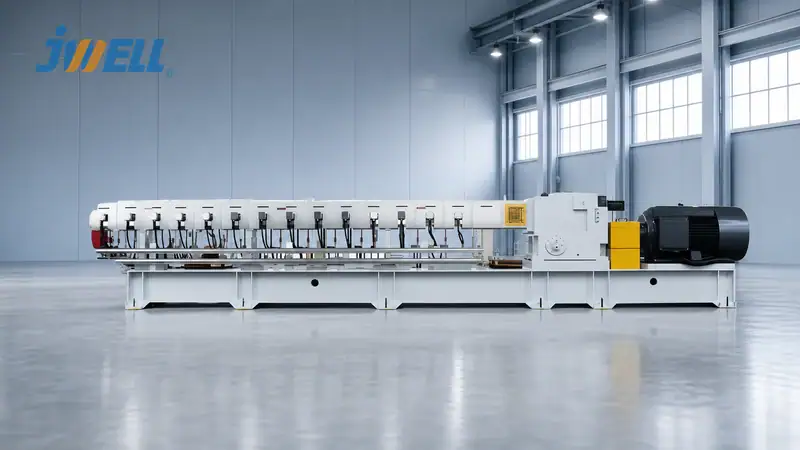
Pretēji rotējošus divu gliemežvārpstu ekstrūderus izmanto bieži, jo tie nodrošina pozitīvu padevi un kontrolētu, karstumjutīgam PVC piemērotu sajaukšanu. Gliemežvārpstas ģeometrijai, griezes momentam, atgaisošanai un galviņas pretestībai jāatbilst elastīgajai vai cietajai formulai. Šo JWELL medicīniskas kvalitātes PVC granulēšanas iekārtu var konfigurēt atbilstoši formulai, vajadzīgajai izlaidei un tīrības plānam.

Samaziniet termisko slodzi ekstrūzijas laikā
Pārmērīgas temperatūras vai uzturēšanās laika dēļ PVC var dehidrohlorēties, izraisot krāsas maiņu, smaku, kodīgus blakusproduktus un īpašību zudumu. Mērķis ir panākt viendabīgu saplūšanu un izkliedi ar zemāko praktiski iespējamo termisko slodzi.
Sekojiet šiem mainīgajiem visā procesā, ne tikai palaišanas laikā:
- Padeves ātrums un ekstrūdera ātrums
- Motora slodze vai griezes moments
- Cilindra, adaptera un galviņas temperatūra
- Faktiskā kausējuma temperatūra, ja to var izmērīt
- Galviņas spiediens un tā svārstības
- Vakuuma līmenis un atgaisošanas atveres stāvoklis
- Granulētāja ātrums un granulu temperatūra
- Izlaide, smalkās daļiņas un brāķis
Vadības ierīču iestatījumi nepierāda, ka kausējums ir drošā temperatūrā. Mainoties gliemežvārpstas piepildījumam, uzturēšanās laikam, galviņas pretestībai vai bīdei, faktiskā kausējuma temperatūra var pieaugt, lai gan displejā redzamā zonu temperatūra ir pieļaujamajās robežās.
Līdzsvarojiet filtrēšanu, granulu griešanu un dzesēšanu
Filtrēšana var aizturēt svešķermeņus, taču nevajadzīgi smalks siets palielina spiedienu, bīdi un uzturēšanās laiku. Filtrēšanas pakāpi izvēlieties atbilstoši maisījuma viskozitātei, piesārņojuma riskam un pakārtotās ierīces prasībām. Uzraugiet spiediena starpību un dokumentējiet sietu maiņas.
Karstās griešanas vai griešanas pie galviņas virsmas gadījumā kontrolējiet griezēja centrējumu, asmeņu stāvokli, galviņas virsmas temperatūru un ātrumu. Slikta vadība rada pavedienus, smalkās daļiņas, pārāk lielas granulas vai izsmērēšanos. Pirms iepakošanas granulas atdzesējiet, lai novērstu salipšanu un turpmāku karstuma iedarbību.
Pneimatiskā transportēšana, dzesētāji, sieti un saskares virsmas nedrīkst pievienot putekļus, eļļu, rūsu vai citu polimēru. Atkarībā no riska novērtējuma līnijai var būt vajadzīgas īpaši paredzētas iekārtas, nerūsējošā tērauda saskares virsmas, viegli tīrāma konstrukcija vai atsevišķa iepakošanas zona.
Novērsiet savstarpēju piesārņojumu
Nosakiet zonējuma, aizsargapģērba, tīrīšanas un līnijas atbrīvošanas prasības atbilstoši produkta riskam. Atdaliet nemedicīniskus materiālus, nesaderīgus plastifikatorus, pigmentus, regranulātu un formulas ar ierobežotām vielām. Atkārtota apstrāde jāaizliedz, ja vien apstiprinātā un validētā specifikācijā tā nav skaidri atļauta.
Tīrīšanas procedūrā jānosaka instrumenti, secība, pieņemšanas kritēriji un pārbaude. Tikai vizuālā apskate var neatklāt plastifikatora, krāsvielas vai cita caurspīdīga polimēra atliekas. Atbrīvojot līniju, jāsaskaņo etiķetes, sastāvdaļas, starpposma maisījums un gatavās produkcijas maisi.
Ieviesiet maisījuma izlaišanas pārbaudes
Izlaides plānā granulu īpašības jāsasaista ar ierīces turpmākās apstrādes prasībām. Pārbaudēs var iekļaut:
| Joma | Piemēri |
|---|---|
| Granulu kvalitāte | Izskats, izmēri, smalkās daļiņas, tilpummasas blīvums, melnie punkti |
| Sastāvs | Identitāte, blīvums, cietība, noteiktu piedevu vai piemaisījumu pārbaudes |
| Apstrāde | Termiskā stabilitāte, krāsas maiņa, reoloģiskā uzvedība vai saplūšana |
| Veiktspēja | Stiepes īpašības, pagarinājums, dzidrums vai duļķainība |
| Tīrība | Svešķermeņi un citi uz risku balstīti kontroles pasākumi |
Neraksturojiet maisījumu kā universāli bioloģiski saderīgu, pamatojoties uz vienu citotoksicitātes rezultātu. ISO 10993 bioloģiskais novērtējums balstās uz gatavo medicīnisko ierīci un tās paredzēto lietojumu. Šajā izvērtējumā jāņem vērā ķīmiskais raksturojums, ražošanas un sterilizācijas ietekme.
Validējiet turpmāko apstrādi un sterilizāciju
Granulas ir starpposma materiāls. Ekstrudējiet vai veidnē izgatavojiet reprezentatīvas gatavās ierīces procesa validētā diapazona zemākajā un augstākajā galā. Apstipriniet izmērus, virsmu, savienojumu, apdrukas, izturību pret locīšanu un citas kritiskās īpašības.
Pēc tam izvērtējiet noteikto sterilizācijas procesu. Etilēna oksīds, apstarošana, tvaiks un citas metodes var atšķirīgi ietekmēt PVC krāsu, smaku, plastifikatora uzvedību un mehānisko veiktspēju. Ja nepieciešams, pārbaudiet īsto iepakoto ierīci un tās novecošanas apstākļus. JWELL piedāvā arī medicīnisko cauruļu ekstrūzijas iekārtas kvalificētiem PVC un TPU maisījumiem. 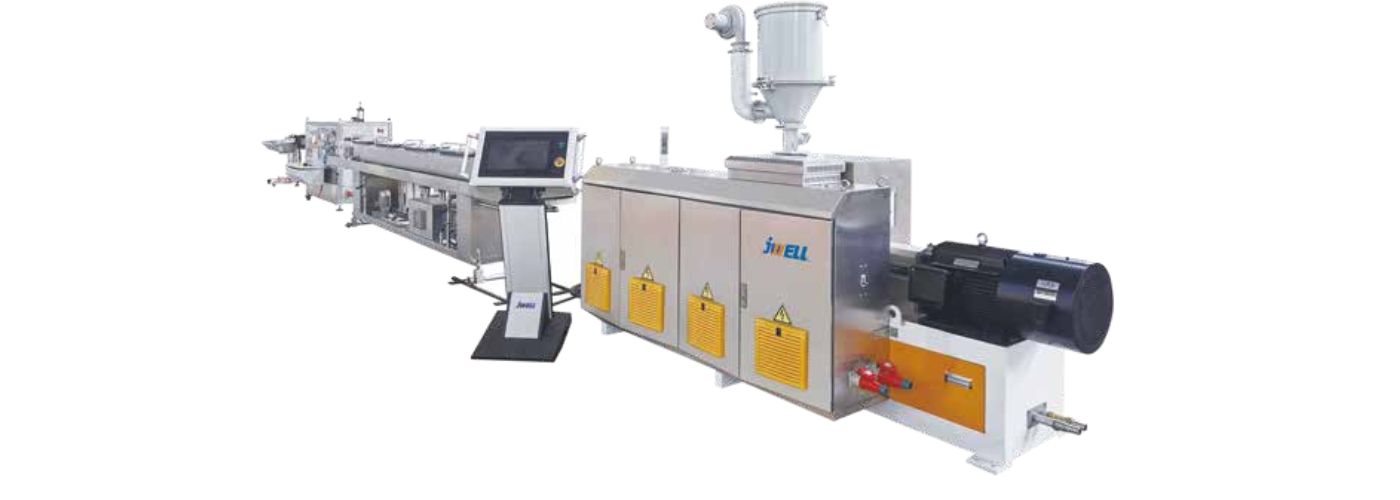
Kas jāpārbauda līnijas izmēģinājumā vai rūpnīcas pieņemšanas testā
Nepieņemiet PVC granulēšanas iekārtu, pamatojoties tikai uz maksimālo kilogramu skaitu stundā. Pārbaudiet:
- Stabilu izlaidi ar saskaņoto formulu
- Faktisko kausējuma temperatūru un griezes momenta stabilitāti
- Granulu izmēru sadalījumu un smalkās daļiņas
- Melno punktu un krāsas rādītājus
- Galviņas spiediena svārstības
- Tīrīšanas un pārregulēšanas laiku
- Trauksmju, recepšu un partijas datu reģistrēšanu
- Iepakošanas temperatūru un piesārņojuma kontroli
- Materiālu bilanci un brāķa īpatsvaru
Pirms izmēģinājuma sākuma protokolā jānosaka izejviela, darbības ilgums, paraugu ņemšanas biežums, testa metodes un pieņemšanas robežvērtības.
Biežāk uzdotie jautājumi
Vai vienā PVC granulēšanas līnijā var apstrādāt gan medicīniskus, gan vispārējas lietošanas maisījumus?
Tehniski tas var būt iespējams, taču piesārņojuma un nepietiekamas līnijas attīrīšanas risks var padarīt kopīgu ražošanu nepiemērotu. Pieņemiet lēmumu, balstoties uz dokumentētu riska novērtējumu un validētu tīrīšanas pētījumu.
Vai medicīnisks PVC maisījums automātiski atbilst ISO 10993?
Nē. Informācija par materiālu palīdz novērtēšanā, taču bioloģisko drošumu izvērtē gatavai ierīcei tās paredzētajā lietojumā.
Vai galvenajam iepirkuma kritērijam jābūt izlaidei?
Nē. Salīdziniet stabilu pieņemtās produkcijas izlaidi kopā ar kausējuma temperatūru, granulu kvalitāti, iznākumu, tīrīšanu, izsekojamību un inženiertīklu patēriņu.
Validējiet visu ražošanas sistēmu
Medicīniskā PVC granulēšanas projektā jāapvieno kontrolēta formula, tīrāmas iekārtas, izsekojamība, procesa datu reģistrēšana, paraugu ņemšana, izmaiņu kontrole un noteikta pieņemšanas pārbaude. Pārskatiet JWELL medicīnisko ražošanas līniju klāstu vai JWELL kopā ar informāciju par ierīces pielietojumu, formulas grupu, mērķa izlaidi, granulu specifikāciju, sterilizācijas metodi un tīrības plānu. Pēc tam JWELL varēs piedāvāt līnijas izkārtojumu un materiāla izmēģinājumu, pamatojoties uz faktiskajām validācijas prasībām.





