
Plastmasas lokšņu ekstrūzijas problēmu novēršanā periodiskas šķērseniskas svītras automātiski nenozīmē, ka gliemežvārpsta ir nodilusi vai nepareizi noregulēta. Atzīmi uz loksnes var pārnest pakārtotais kalandrs, to var radīt nestabils spriegojums starp matricu un novilkšanas ierīci vai liela bīde pie matricas lūpas. Vispirms izmēriet attālumu starp svītrām, pēc tam salīdziniet katru zonu ar iekārtas signāliem, pirms demontējat gliemežvārpstu.
Vispirms izpētiet rakstu, nevis gliemežvārpstu
Defekta forma un atstarpes sniedz pirmās diagnostikas norādes. Reģistrējiet attālumu starp vairākām secīgām līnijām, pēc tam salīdziniet to ar līnijas ātrumu, rullīšu ātrumu un spiediena tendencēm.
| Ko redzat uz loksnes | Iespējamākā zona | Pirmā pārbaude |
| Ļoti regulāras svītras ar gandrīz nemainīgām atstarpēm | Rullīšu piedziņa, zobratu sazobe, ķēde vai gultnis | Izmēriet atstarpes un salīdziniet tās ar rullīšu vai zobratu frekvenci |
| Joslas, kas kļūst platākas vai šaurākas, mainot līnijas ātrumu | Ātrumu neatbilstība vai nestabils spriegojums | Salīdziniet matricas ražīgumu, rullīšu un novilkšanas ātrumu |
| Smalki, blīvi viļņi ar matētu vai raupju virsmu | Liela bīde vai kausējuma plīsumi | Pārbaudiet matricas lūpas temperatūru, ražīgumu un matricas stāvokli |
| Lokālas termiskās formēšanas plaisas tajā pašā mašīnas virzienā | Biezuma svārstības vai pārkarsēta/plāna zona | Izveidojiet biezuma karti un pārskatiet sildīšanas diapazonu |
Šī pieeja, vispirms izvērtējot svītru rakstu, ir īpaši noderīga pilnā lokšņu ekstrūzijas līnijā, kur defekts var rasties pēc kausējuma izplūšanas no matricas.
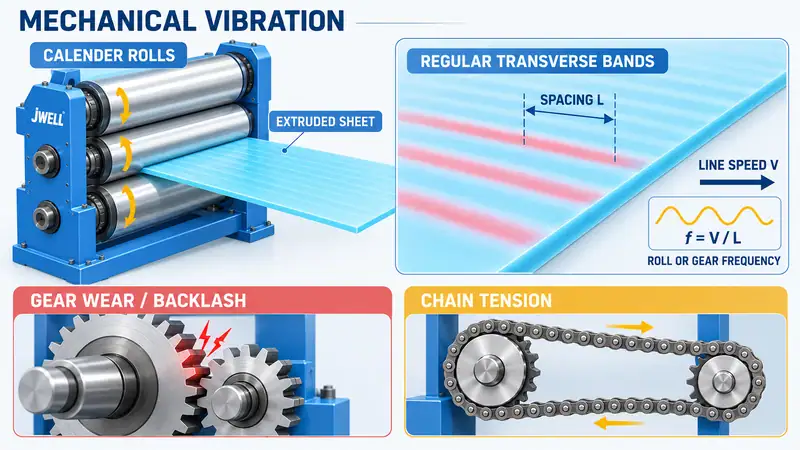
Pārbaudiet trīsruļļu kalandru, vai nav mehāniskas vibrācijas
Trīsruļļu vai vairāku ruļļu kalandrs kontrolē dzesēšanu, biezumu un virsmas reljefa pārnesi. Ja šķērseniskās svītras ir ļoti regulāras, pirms sveķu maiņas vai gliemežvārpstas izvilkšanas pārbaudiet ruļļu piedziņu.
Vispirms pārbaudiet reduktoru un ruļļu savienojuma zobratus. Lokāls zobu nodilums, bojāts zobs, pārmērīga brīvkustība vai nepietiekama zobratu sazobe var radīt nelielu triecienu reizi apgriezienā vai katrā sazobes ciklā. Ruļļa virsma šo nelielo periodisko kustību pārnes uz loksni, kas vēl nav pilnībā sacietējusi.
Pievērsiet uzmanību arī ķēdes piedziņai. Vaļīga ķēde var slīdēt un svārstīties; pārāk nospriegota ķēde var radīt atkārtotu vilkmi uz ruļļa vārpstu. Pārbaudiet ķēdes spriegojumu, zvaigznīšu nodilumu, gultņu stāvokli, savienojuma centrējumu un ruļļu atbalsta rāmi. Ja iespējams, izmantojiet bezkontakta vibrācijas mērītāju. Nekad netuviniet rokas kustīgiem ruļļiem vai atklātai ķēdei; pirms manuālas pārbaudes atslēdziet un nobloķējiet aprīkojumu.
Vibrācijas frekvenci var aprēķināt pēc pašas loksnes:
f = V / L
Šeit f ir defekta frekvence, V ir loksnes līnijas ātrums, bet L ir izmērītais attālums starp divām atkārtotām svītrām. Ja aprēķinātā frekvence sakrīt ar ruļļa apgriezienu, zobratu sazobes vai ķēdes cikla frekvenci, mehāniskā diagnoze kļūst daudz ticamāka.
Salīdziniet matricas ražīgumu, ruļļu ātrumu un novilkšanas spriegojumu
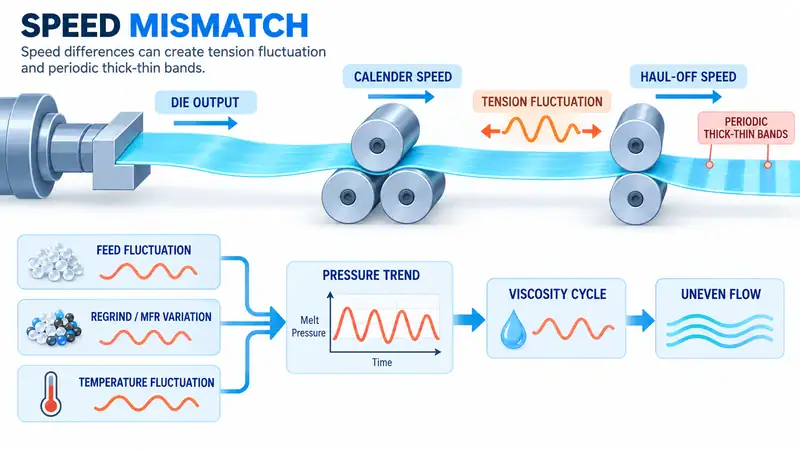
Ne visas šķērseniskās svītras izraisa vibrācija. Periodiskas biezas un plānas joslas loksnē var rasties arī tad, ja kausējums pārmaiņus tiek izstiepts un atbrīvots starp matricu, kalandru un novilkšanas ierīci.
Vispirms pārbaudiet saistību starp kausējuma padevi un pakārtoto iekārtu ātrumu. Ja ruļļi vai novilkšanas ierīce velk ātrāk, nekā kausējums tiek padots, loksne izstiepjas un kļūst plānāka; kad vilkme mazinās, tā atkal kļūst biezāka. Šāds spriegojuma cikls var rasties arī tad, ja zobrati ir kārtībā.
Vienlaikus sekojiet šādām vērtībām, nevis vērtējiet tās pa vienai:
- Ekstrūdera ražīgums vai gliemežvārpstas ātrums
- Matricas spiediens un kausējuma temperatūra
- Kalandra un novilkšanas ātrums
- Izmērītais loksnes biezums
Spiediens, kas regulāri pieaug un samazinās, liecina par nestabilu padevi vai kausēšanas apstākļiem. Pārbaudiet pārstrādātā materiāla īpatsvaru, kausējuma plūsmas ātruma atšķirības starp partijām, materiāla sablīvēšanos vai nepietiekamu padevi padeves atverē, kā arī sildjoslu vai termopāru savienojumus. Lielas pārstrādātā materiāla daļas vai sveķu kausējuma plūsmas izmaiņas var pietiekami mainīt viskozitāti, lai izjauktu plūsmu matricā. Pirms ražīguma palielināšanas stabilizējiet padevi un temperatūras profilu.
Datu plāksnītē norādītais ražīgums nav pārdodamās produkcijas ražīgums; stabilo darbības diapazonu nosaka sveķu marka, biezums, dzesēšanas jauda un pakārtotais spriegojums.
Izslēdziet lielu bīdi un kausējuma plīsumus
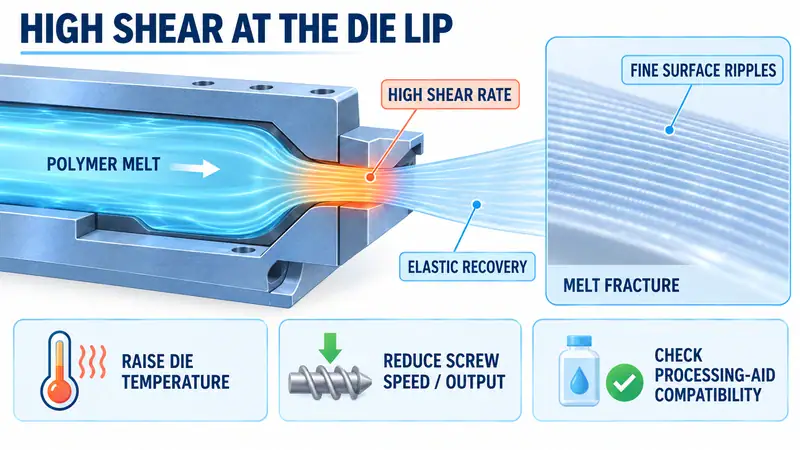
Smalki, cieši izvietoti viļņi ar tumšāku, raupjāku vai duļķainu virsmu var liecināt par kausējuma plīsumiem. Tas ir virsmas nestabilitātes veids, kas rodas, ja lokālais bīdes ātrums pie matricas lūpas pārsniedz to, ko pieļauj polimērs un instrumenta ģeometrija. Izejot no matricas, polimērs elastīgi atjauno formu, atstājot atkārtotu raupju rakstu.
Šis stāvoklis atšķiras no zobratu izraisītas vibrācijas. Parasti tas kļūst izteiktāks, palielinot ražīgumu vai gliemežvārpstas ātrumu, un var mazināties, ja kausējuma viskozitāte samazinās. Pārbaudiet, vai uz matricas lūpas nav nogulšņu vai bojājumu un vai tās darba virsma ir piemērota. Pēc tam veiciet pa vienai kontrolētai korekcijai:
- Izmēģinājumā nedaudz paaugstiniet matricas un lūpas temperatūru, piemēram, par 5-10°C, nepārsniedzot sveķu un aprīkojuma ierobežojumus.
- Ja ražošanas mērķis to ļauj, samaziniet gliemežvārpstas ātrumu vai ražīgumu.
- Pārliecinieties, ka filtri, plūsmas kanāli un matrica ir tīri un pareizi salikti.
- Apsveriet saderīgu polimēru apstrādes palīglīdzekli vai iekšējo smērvielu tikai pēc materiāla, saskares ar pārtiku, pārstrādes un klienta prasību pārbaudes.
Ja temperatūras paaugstināšana mazina svītras, kamēr mehāniskā vibrācija nemainās, pierādījumi liecina par plūsmas vai bīdes problēmu. Piedeva nenovērsīs bojātu matricu, nestabilu padevi vai pārmērīgu izstiepšanu.
Ievērojiet drošu problēmu novēršanas secību uz vietas
Pirms vairāku iestatījumu vienlaicīgas maiņas apkopojiet pierādījumus.
- Izmēriet svītru rakstu.Reģistrējiet vismaz piecas atstarpes starp svītrām, līnijas ātrumu, platumu, biezumu, sveķu marku un ražīgumu. Izmantojiet iepriekš minēto frekvences formulu.
- Īslaicīgi mainiet ātrumu.Pārbaudiet, vai atstarpes palielinās proporcionāli ātrumam, saglabājas nejaušas vai svītras izzūd.
- Salīdziniet tendences un veiciet pārbaudes drošā veidā.Vienā diagrammā attēlojiet spiedienu, kausējuma temperatūru, gliemežvārpstas ātrumu, kalandra ātrumu un novilkšanas ātrumu. Vispirms izmēriet vibrāciju; ja nepieciešama rūpīga pārbaude, ievērojiet bloķēšanas un marķēšanas procedūru.
- Veiciet vienu kontrolētu izmēģinājumu.Noregulējiet matricas lūpas temperatūru vai ražīgumu, pēc tam kartējiet biezumu visā platumā un mašīnas virzienā.
Katram izmēģinājumam saglabājiet paraugu pirms un pēc korekcijas. Gludāka virsma vēl nav atrisinājums, ja mainās biezums vai formēšanas īpašības.
Kāpēc viens un tas pats defekts var izraisīt plaisas termoformēšanā
Periodiskas svītras var būt saistītas ar lokālu plaisāšanu termoformēšanā, ja tās rada arī biezuma svārstības. Plāna josla uzsilst ātrāk, vairāk izstiepjas un vakuumformēšanas laikā var koncentrēt deformāciju. Apstipriniet šo saistību ar biezuma karti un formēšanas izmēģinājumu; pārbaudiet arī loksnes temperatūru, karsēšanas laiku, spraudņa palīgmehānismu, vakuuma ieslēgšanas brīdi un gala sienas biezumu.
Kad jāvēršas pie līnijas piegādātāja
Vērsieties pie piegādātāja, ja raksts saglabājas pēc mehāniskajām pārbaudēm, ātruma izmēģinājumiem un temperatūras stabilizēšanas. Sagatavojiet sveķu, līnijas un defekta datus, lai piegādātājs varētu nošķirt iekārtas darbības ietekmi no materiāla vai formēšanas apstākļiem.
Lai saņemtu konkrētajai līnijai pielāgotu novērtējumu, salīdziniet mērījumus ar izvēlētās PP/PS lokšņu ekstrūzijas līnijas konfigurāciju. Produktu lapās redzama atsauces konfigurācija, taču piemērotā matrica, kalandrs, dzesēšanas un vadības iestatījumi ir atkarīgi no materiāla un mērķa biezuma.
Biežāk uzdotie jautājumi
Vai periodiskas šķērseniskas svītras vienmēr izraisa gliemežvārpstas nodilums?
Nē. Regulāras atstarpes bieži norāda uz ruļļu piedziņas vai ķēdes frekvenci; bieži cēloņi ir arī nestabils spiediens un bīde matricā. Pirms gliemežvārpstas izņemšanas pārbaudiet šīs zonas.
Kā atšķirt mehānisku vibrāciju no kausējuma plīsumiem?
Izmēriet atstarpes un īslaicīgi mainiet līnijas ātrumu. Ja atstarpes mainās atbilstoši ruļļa vai zobratu frekvencei, tas liecina par mehānisku cēloni; smalks raupjums, kas reaģē uz matricas temperatūru vai ražīgumu, liecina par kausējuma plīsumiem.
Vai matricas temperatūras paaugstināšana var novērst svītras?
Tā var mazināt ar bīdi saistītu raupjumu, pazeminot kausējuma viskozitāti, taču tā nenovērsīs nodiluša zobrata, vaļīgas ķēdes vai nestabilas padeves problēmu. Veiciet kontrolētu 5-10°C izmēģinājumu, ievērojot sveķu un matricas ierobežojumus, un pēc tam pārbaudiet biezumu.
Apspriediet savu lokšņu ekstrūzijas procesu
Periodiskas šķērseniskās svītras ir vieglāk novērst, ja procesa dati ir pievienoti loksnes paraugam. Nosūtiet JWELL informāciju par materiālu un kausējuma plūsmu, mērķa platumu un biezumu, līnijas ātrumu, ražīgumu, darba stundām, spiediena un temperatūras tendencēm, svītru atstarpēm, fotoattēlus un termoformēšanas brāķa paraugus. Mūsu inženieri izmantos šo informāciju, lai izvērtētu procesa logu, pakārtoto konfigurāciju un turpmākās problēmu novēršanas darbības. Sazinieties ar JWELL, lai sāktu sarunu.





