
Ātrākais veids, kā samazināt atkritumus plastmasas cauruļu ekstrūzijā ir kontrolēt procesu, pirms rodas brāķis: stabilizēt padevi un kausējuma temperatūru, saīsināt palaišanas un pārregulēšanas laiku, nepārtraukti mērīt izmērus un nodalīt atkārtotai pārstrādei paredzēto materiālu, ko atļauj produkta standarts. Uzskaitiet atkritumus kilogramos uz vienu pārdodamo produkta kilogramu, sadalot tos pēc cēloņa, nevis apkopojot vienā mēneša rādītājā, lai komanda vispirms varētu novērst lielākos zudumus.
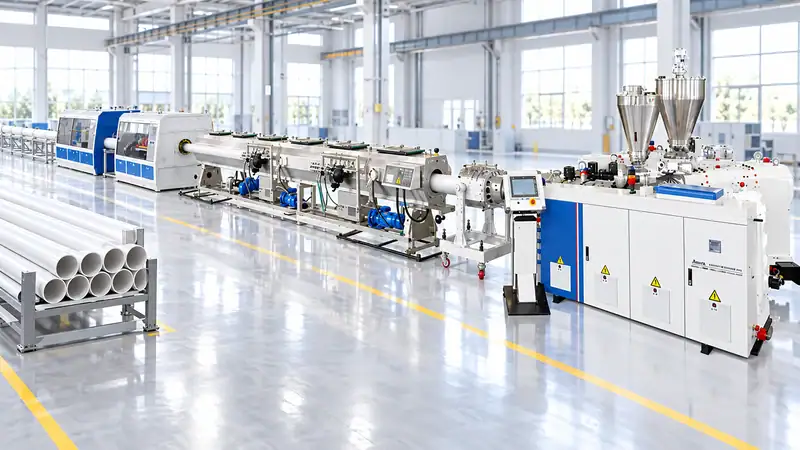
No kurienes rodas zudumi cauruļu ekstrūzijā
Lielākā daļa materiālu zudumu ietilpst sešās kategorijās:
- Brāķis palaišanas un apturēšanas laikā:materiāls, kas saražots, kamēr stabilizējas temperatūra, spiediens, dzesēšana un novilkšanas ātrums.
- Izmēru neatbilstības:sienas biezums, ārējais diametrs, ovālums vai garums neatbilst specifikācijai.
- Virsmas un izskata defekti:kausējuma plīsumi, matricas līnijas, melni punkti, burbuļi, svītras vai krāsas izmaiņas.
- Zudumi, mainot pasūtījumu:izpūšana, krāsas vai sveķu maiņa, kā arī matricas vai aprīkojuma regulēšana.
- Atgriezumi pakārtotajā apstrādē:nogriezti gali, uzmavas vai ligzdas apgriešana, urbšana un bojājumi apstrādes laikā.
- Piesārņāts vai specifikācijai neatbilstošs pārstrādātais materiāls:materiāls, ko nav droši pievienot sākotnējai receptei.
Uzskaitiet katru kategoriju atsevišķi. Kopējais līnijas atkritumu īpatsvars var samazināties, lai gan palaišanas brāķis pieaug, ja cita produkta ražošanā īslaicīgi rodas mazāk atgriezumu. Dati par cēloņiem palīdz izvairīties no maldīga priekšstata par uzlabojumiem.
1. Stabilizējiet materiāla padevi
Vienmērīga padeve ir priekšnoteikums vienmērīgai cauruļu ražošanai. Izmantojiet gravimetrisko dozēšanu, ja to attaisno receptes precizitāte, vairākas piedevas vai bieža produktu maiņa. Pārbaudiet dozatora kalibrējumu, izmantojot faktisko materiāla tilpummasu, nevis tikai rūpnīcā izmantoto testa materiālu. Ja nepieciešams, uzturiet sveķus sausus, sargājiet atvērtus maisus no mitruma un nepieļaujiet materiāla sablīvēšanos piltuvēs.
PVC gadījumā stabilizatora, triecienizturības modifikatora, pildvielas un smērvielas līdzsvars ietekmē sakausēšanos un virsmas kvalitāti. Poliolefīna cauruļu ražošanā mitrums, piesārņojums un piedevu izkliede ietekmē kausējuma stiprību un izmērus. Glabājiet katru sastāvdaļu ar partijas numuru un izmantojiet kontrolētu recepti, lai operatori necenstos novērst procesa problēmu, pievienojot neuzskaitītu materiālu.
2. Kontrolējiet kausējumu pirms matricas
Ekstrūdera temperatūras zonas jāuztver kā vienots procesa profils, nevis neatkarīgu sildītāju iestatījumu kopums. Uzraugiet kausējuma temperatūru un spiedienu adaptera vai matricas tuvumā. Lēni augoša spiediena tendence var liecināt par filtra piesārņojumu, mitrumu, materiāla degradāciju vai padeves problēmu.
Izmantojiet piemērotu filtra maiņas ierīci un nosakiet spiediena robežvērtību, pie kuras jāveic pārbaude. Pārāk ilgs uzturēšanās laiks un augsta temperatūra var radīt melnus punktus un degradēt jutīgus polimērus. Nepietiekama temperatūra vai sajaukšana var izraisīt neizkusušas daļiņas un vāju materiāla sasaisti. Mērķis ir iegūt stabilu kausējumu pēc iespējas zemākā temperatūrā, kas nodrošina vajadzīgo izkliedi un virsmas kvalitāti.
3. Saīsiniet palaišanu, nesteidzinot procesu
Pirms polimēra padeves sagatavojiet recepti, aprīkojumu, dzesēšanas ūdeni, novilkšanas un pārbaudes iekārtas. Standartizētā palaišanas secībā jānorāda uzsilšanas apstiprināšana, gliemežvārpstas ātruma pakāpes, matricas centrēšana, vakuuma līmenis, dzesēšanas temperatūra, novilkšanas sinhronizācija un pirmie pieņemamie mērījumi.
Izmantojiet palaišanas kontrolsarakstu ar mērķa diapazoniem, nevis paļaujieties uz viena pieredzējuša operatora zināšanām. Reģistrējiet, cik kilogramu materiāla izlietots līdz pirmās derīgās caurules iegūšanai, un cik minūšu pagājis no pirmā kausējuma līdz kvalitātes apstiprināšanai. Ja palaišanas zudumi ir lieli, pārbaudiet, vai tos izraisa temperatūras stabilizēšanās, matricas regulēšana, vakuuma kalibrēšana, pakārtotā aprīkojuma sinhronizācija vai pārbaudes kavēšanās.
4. Stabilizējiet izmērus pakārtotajās iekārtās
Kalibrēšanas uzmava, vakuuma tvertne, dzesēšanas sistēma, novilkšanas ierīce un griezējs darbojas kā vienota sistēma. Nevienmērīga ūdens temperatūra vai plūsma var izraisīt ovālumu un sienas biezuma svārstības. Novilkšanas lentes slīdēšana vai ātruma svārstības maina sienas biezumu pat tad, ja ekstrūdera ražīgums ir nemainīgs. Nodilušas lentes, veltņi un blīves jāuztver kā procesa riski, nevis tikai apkopes jautājumi.
Tiešsaistes diametra, sienas biezuma vai lāzera pārbaude var konstatēt novirzes, pirms vesela spole vai saišķis kļūst neatbilstošs. Saistiet trauksmes signālus ar skaidru rīcības plānu: samazināt līnijas ātrumu, noregulēt centrējumu, pārbaudīt dzesēšanu, pārbaudīt spiedienu vai apturēt līniju un ievietot produkciju karantīnā. Mērījumi ir vērtīgi tikai tad, ja operators zina, kā rīkoties pēc katra trauksmes signāla.
5. Samaziniet zudumus, mainot pasūtījumu un izpūšot materiālu
Grupējiet produktus pēc sveķu saimes, krāsas un diametra, lai ražošanas grafiks mazinātu sarežģītas pārejas. Ja iespējams, vispirms ražojiet gaišas krāsas produktus un pēc tam tumšus. Kamēr tiek izpildīts pašreizējais pasūtījums, sagatavojiet nākamo matricu, kalibrēšanas aprīkojumu, recepti un iepakojumu. Atsevišķi uzglabājiet plānveida izpūšanas materiālu un piesārņotu vai nezināmas izcelsmes materiālu.
Piemērotā izpūšanas metode ir atkarīga no polimēra un iekārtas. Mehāniskai tīrīšanai, apstiprinātiem izpūšanas maisījumiem un kontrolētai ātruma maiņai katrai ir sava vieta. Izvairieties no agresīviem īsceļiem, kas bojā gliemežvārpstas, cilindrus vai matricas. Reģistrējiet kilogramus un minūtes katrai pasūtījuma maiņai; neliels ikdienas uzlabojums var dot lielāku ieguvumu nekā vienreizēja iekārtas modernizācija.
6. Izmantojiet pārstrādāto materiālu atbilstoši specifikācijai
Atkārtoti pārstrādāts materiāls var samazināt neapstrādāto izejvielu patēriņu, taču tas nav automātiski piemērots visām caurulēm. Spiediena caurulēm, dzeramā ūdens caurulēm un citiem regulētiem produktiem var būt ierobežota vai aizliegta iekšējo pārstrādes materiālu izmantošana, vai arī var būt nepieciešama apstiprināta formula un izsekojamība. Nekad nepievienojiet pārstrādātu materiālu kritiskam produktam tikai tādēļ, lai samazinātu atkritumu KPI.
Šķirojiet pārstrādāto materiālu pēc polimēra, krāsas, produkta markas un piesārņojuma pakāpes. Tīrus palaišanas atgriezumus glabājiet atsevišķi no grīdas slaucījumiem un jauktu materiālu brāķa. Ja padevi ietekmē mitrums, tilpummasa vai daļiņu izmērs, veiciet to mērījumus. Receptē nosakiet maksimālo īpatsvaru un pārbaudiet mehāniskās, izmēru un ilgtermiņa īpašības.
7. Novērsiet defektus ar profilaktisko apkopi
Nodilušas matricas, kalibrēšanas uzmavas, vakuuma blīves, novilkšanas lentes, griezēji un temperatūras sensori rada atkārtotu brāķi. Izveidojiet apkopes plānu, ņemot vērā iespējamos atteices veidus: pārbaudiet nogulsnes uz matricas lūpām, kalibrēšanas aprīkojuma nodilumu, sensoru kalibrējumu un spiedienu filtra maiņas brīdī. Neliela vakuuma tvertnes noplūde vai termopāra novirze var izraisīt nestabilu ražošanu vairāku stundu garumā.
Rezerves daļas piesaistiet zudumu cēloņiem, kas aptur ražošanu: sildelementiem, termopāriem, sensoriem, blīvēm, griezēja asmeņiem, lentēm, filtriem un kritiski svarīgiem vārstiem. Glabājiet maināmās detaļas tīras un marķētas, lai steidzīga nomaiņa neradītu piesārņojumu.
8. Uzraugiet atbilstošos KPI
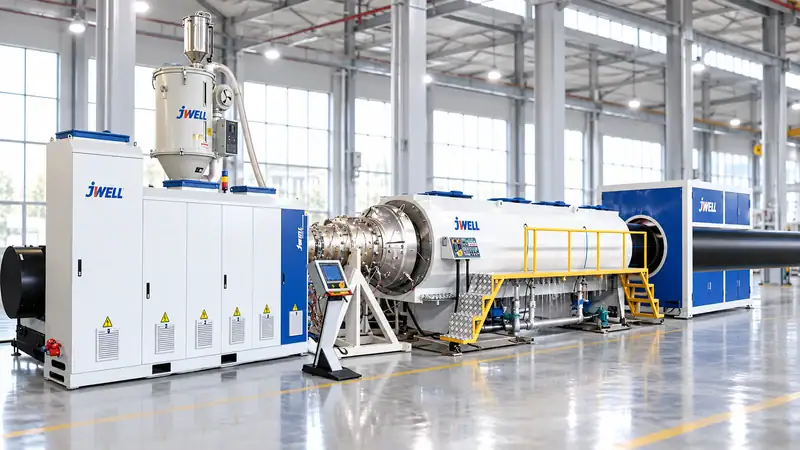
Izmantojiet ikdienas informācijas paneli, kurā iekļauti:
- Kopējais atkritumu īpatsvars:atkritumu kg ÷ izejvielas kg × 100.
- Pirmās caurlaides iznākums:pārdodamās produkcijas kg ÷ izejvielas kg × 100.
- Palaišanas brāķis vienā pasūtījumā:palaišanas materiāla kg ÷ pasūtījuma kg.
- Zudumi, mainot pasūtījumu:Izpūšanas un pārejas materiāla kg katrā pasūtījuma maiņā.
- Izmēru neatbilstību īpatsvars:izmēru dēļ brāķētās produkcijas kg ÷ izejvielas kg.
- Enerģijas patēriņa intensitāte:kWh ÷ pārdodamās produkcijas kg.
Analizējiet rādītājus pēc produkta, maiņas, operatora, sveķu partijas un aprīkojuma komplekta. Pareto diagramma parasti atklāj vienu vai divus galvenos cēloņus. Pirms vienlaikus maināt vairākus parametrus, nosakiet četru nedēļu bāzes līmeni.
Praktisks 30 dienu uzlabojumu plāns
Pirmajā nedēļā nosveriet katras kategorijas atkritumus un pārbaudiet svarus. Otrajā nedēļā standartizējiet palaišanas un izmēru pārbaudes veidlapas. Trešajā nedēļā noregulējiet padevi, dzesēšanu un novilkšanas stabilitāti lielākā apjoma SKU. Ceturtajā nedēļā pārskatiet pārstrādātā materiāla lietošanas noteikumus, pasūtījumu maiņas secību un profilaktiskās apkopes konstatējumus. Atkārtojiet mērījumu ciklu un aprēķiniet katra uzlabojuma finansiālo vērtību.
Izvērtējot jaunu plastmasas cauruļu ekstrūzijas līniju, jautājiet piegādātājam, kā iekārtas konstrukcija palīdz samazināt zudumus: gravimetriskā dozēšana, kausējuma spiediena uzraudzība, automātiska temperatūras kontrole, stabila vakuuma kalibrēšana, izmēru pārbaude tiešsaistē, ātra aprīkojuma maiņa un datu reģistrēšana. Noderīgākajā atbildē būs norādīts paredzamais palaišanas materiāla daudzums kilogramos, ražošanas iznākums stabilā režīmā, mērījumu precizitāte un šo skaitļu pamatā esošie nosacījumi.
Jwell Anhui var izvērtēt jūsu pašreizējos datus par brāķi vai produkta specifikāciju un piedāvāt cauruļu ekstrūzijas konfigurāciju ar izmērāmiem iznākuma un kvalitātes mērķiem.
Pieprasiet cauruļu līnijas atkritumu samazināšanas novērtējumu
Nosūtiet pašreizējo brāķa sadalījumu, cauruļu materiālus, diametru diapazonu un mērķa ražīgumu, izmantojot Jwell kontaktu lapu. Mēs varam ieteikt procesa kontroles risinājumus un plastmasas cauruļu ekstrūzijas līniju, kas nodrošinās stabilus izmērus, mazāk palaišanas brāķa un izmērāmu iznākuma uzlabojumu.
Biežāk uzdotie jautājumi
Vai visu palaišanas brāķi var pārstrādāt?
Ne vienmēr. To drīkst pārstrādāt tikai tad, ja tas ir tīrs, identificējams un atbilst produkta specifikācijai.
Kāds ir pieņemams atkritumu mērķa rādītājs?
Tas ir atkarīgs no polimēra, caurules standarta, diametru diapazona un pasūtījumu maiņas biežuma. Nosakiet mērījumos balstītu bāzes līmeni un novērsiet lielāko zudumu cēloni, nevis pārņemiet vispārīgu procentuālo rādītāju.
Vai gravimetriskā dozēšana novērš atkritumus?
Nē. Tā uzlabo receptes viendabīgumu un var samazināt svārstības, taču svarīgs ir arī matricas stāvoklis, dzesēšana, novilkšana un operatora reakcija.
Vai man vajadzētu samazināt līnijas ātrumu, lai mazinātu brāķi?
Dažkārt, taču mazāks ātrums ne vienmēr ir lētākais risinājums. Katrā stabilā darbības punktā salīdziniet brāķa kilogramus, enerģijas patēriņu uz kilogramu, darbaspēka izmaksas un ražīgumu.





