
Vervang of reviseer een extruderschroef en -cilinder wanneer de gemeten slijtage de door de fabrikant toegestane speling overschrijdt, of wanneer bevestigde slijtage verhindert dat de lijn binnen een veilig procesvenster aan de productie- en kwaliteitsdoelen voldoet. Alleen bedrijfsuren zijn geen reden om onderdelen te vervangen.
Controleer vóór u onderdelen bestelt de hars, toevoer, verwarmingselementen, thermokoppels, filters, matrijs, reductor en uitlijning. De betrouwbaarste beslissing combineert productietrends, fysieke inspectie en metingen die zijn vergeleken met een oorspronkelijke tekening of vastgelegde uitgangswaarde van nieuwe apparatuur.
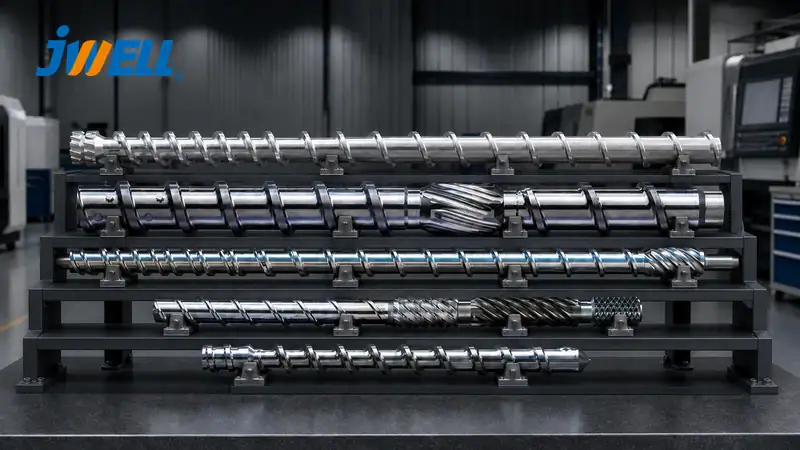
Wat schroef- en cilinderslijtage met extrusie doet
De schroef transporteert, smelt, mengt en brengt polymeer onder druk in de cilinder. Tussen de schroefvluchten en cilinderwand is een ontworpen speling nodig om rotatie mogelijk te maken. Naarmate die speling groter wordt, kan meer smelt langs de schroefvluchten teruglekken, waardoor het pompvermogen en de processtabiliteit afnemen.
Operators kunnen dit proberen te compenseren met een hoger schroeftoerental, temperatuur of tegendruk. Daardoor kunnen energieverbruik en smelttemperatuur stijgen, neemt de beheersing van de verblijftijd af en versnelt de verdere slijtage. Bij dubbelschroefsmachines beïnvloeden veranderingen in de onderlinge vertanding en elementspeling ook het transport en mengen.
Slijtage is zelden gelijkmatig. Gevulde materialen kunnen het toevoer- of smeltgedeelte afslijten, corrosieve gassen kunnen ontluchtingszones aantasten en het doseergedeelte kan pompcapaciteit verliezen. De inspectie moet vaststellen waar materiaal is verdwenen en waardoor.
Productiesignalen die inspectie rechtvaardigen
Inspecteer de extruderschroef en -cilinder wanneer meerdere van deze symptomen aanhouden nadat de basiscontroles van het proces zijn uitgevoerd:
- De productie daalt bij hetzelfde schroeftoerental en dezelfde formulering
- Er zijn meer omwentelingen per minuut nodig om het eerdere tempo te behouden
- De kopdruk wordt laag, instabiel of ongebruikelijk gevoelig
- Smelttemperatuur of afmetingen schommelen
- Er ontstaan meer ongesmolten materiaal, gels, slechte dispersie of kleurvariatie
- Het specifieke energieverbruik stijgt
- Verblijftijd en prestaties bij kleurwissels nemen af
- De lijn kan het gevalideerde procesvenster niet meer handhaven
- Er ontstaan metaaldeeltjes, ongebruikelijk geluid of groeven
Deze symptomen bewijzen geen slijtage. Brugvorming in de trechter, een verstopt filter, een defect verwarmingselement, een verkeerd thermokoppel, natte hars, veranderingen in viscositeit, schade aan de reductor of een instabiele toevoer kunnen vergelijkbare resultaten veroorzaken.
Gebruik trends zoals kg/h per toerental, kg/kWh, kopdruk, werkelijke smelttemperatuur en afkeurpercentage. Een bekende uitgangswaarde is betrouwbaarder dan het geheugen van een operator.
Veelvoorkomende slijtage- en beschadigingsmechanismen
Abrasieve slijtage ontstaat door glasvezel, minerale vulstof, titaniumdioxide, houtmeel, verontreinigingen en andere harde deeltjes. Hierdoor worden de randen van de schroefvluchten afgerond en wordt de cilinderboring groter.
Corrosieve slijtage treedt op wanneer polymeren, additieven, vocht of afbraakproducten het metaal aantasten. Afbraakproducten van PVC en sommige gehalogeneerde of vlamvertragende compounds vereisen geschikte metallurgie en een strikte temperatuurregeling.
Metaal-op-metaalslijtage kan volgen op verkeerde uitlijning, onvoldoende opwarming, vervorming van de cilinder, vreemd metaal, lagerdefect of een verbogen schroef. Diepe groeven moeten worden onderzocht voordat de machine opnieuw wordt gestart.
Thermische schade ontstaat door oververhitting, slechte koeling of langdurige verblijftijd bij instabiel polymeer. Afzettingen van afgebroken materiaal kunnen putvorming verbergen en later steeds opnieuw zwarte puntjes veroorzaken.
Als u onderdelen vervangt zonder de oorzaak te verhelpen, keert het defect terug. Stem metallurgie en oppervlaktebehandeling af op de hars, vulstof, corrosiviteit, druk en bedrijfstemperatuur.
De schroef inspecteren
Pas vergrendeling en labeling toe, maak het systeem drukloos en volg de verwijderingsprocedure van de machinefabrikant. Ondersteun de schroef op de juiste manier om verbuiging te voorkomen en bescherm personeel tegen heet polymeer en metaal.
Inspecteer na reiniging zonder schade het volgende:
- afronding, afbrokkeling en verlies van coating aan de schroefvluchttoppen
- slijtage van kern en kanaal
- scheuren bij mengsecties of overgangen van schroefvluchten
- corrosie en putvorming
- groeven of aanwijzingen voor metaalcontact
- afzettingen en verkleuring op dode plekken
- aandrijfvertanding, spiebanen en stuwvlakken
- rechtheid wanneer verbuiging wordt vermoed
Meet de buitendiameter van de schroefvluchten op vastgelegde axiale posities en in meer dan één richting. Vergelijk de waarden met de beheerde tekening of een rapport met de afmetingen in nieuwe staat. Inspecteer bij modulaire dubbelschroeven ook de assen, spieën, elementboringen en in elkaar grijpende oppervlakken.
De cilinder inspecteren
Reinig de boring en laat deze stabiliseren op de voorgeschreven inspectietemperatuur. Meet de binnendiameter op meerdere plaatsen langs de cilinder en in verschillende hoekrichtingen met een gekalibreerde binnenmeter of een gekwalificeerde methode van een specialist. Zo worden plaatselijke vergroting en ovaliteit zichtbaar.
Een borescoop is handig om groeven, putvorming en afzettingen te vinden, maar geeft geen volledige dimensionale slijtagemeting. Controleer ook de toevoeropening, ontluchtingsopeningen, voeringverbindingen, contact van de verwarming, koelkanalen en uitlijning van reductor, cilindersteunen, adapter en matrijs.
De speling tussen schroef en cilinder correct berekenen
Gebruik metingen op overeenkomstige axiale posities:
Diametrale speling = gemeten binnendiameter van de cilinder - gemeten buitendiameter van de schroef
Radiale speling = diametrale speling / 2
Een gemeten binnendiameter van de cilinder van 100.30 mm en een buitendiameter van de schroef van 99.80 mm leveren bijvoorbeeld een diametrale speling op van 0.50 mm en een radiale speling van 0.25 mm. Dit voorbeeld licht alleen de berekening toe en is geen universele acceptatiegrens.
Controleer of de OEM-specificatie diametrale of radiale speling gebruikt. Verwarring hiertussen kan de geïnterpreteerde waarde verdubbelen of halveren.
Er bestaat geen universele vervangingsspeling
De toegestane speling hangt af van diameter, schroefontwerp, polymeerviscositeit, druk, coating, producttolerantie en machinetype. Een waarde die aanvaardbaar is voor een grote lagedruklijn, kan onaanvaardbaar zijn voor een kleine precisie-extruder.
Gebruik bewijs in deze volgorde:
- oorspronkelijke OEM-tekening en toegestane grenswaarden
- dimensionale uitgangswaarde van nieuwe onderdelen of een nieuwe machine
- actuele slijtagekaart van schroef en cilinder
- historisch slijtageverloop
- productie- en kwaliteitstrends
Zichtbare polijstsporen zonder meetbaar materiaalverlies rechtvaardigen mogelijk geen vervanging. Omgekeerd kunnen de prestaties afnemen voordat slijtage er ernstig uitziet, omdat teruglekken snel kan toenemen naarmate de speling groter wordt.
Een herhaalbaar slijtagerapport opstellen
Meet de buitendiameter (OD) van de schroef en de binnendiameter (ID) van de cilinder op overeenkomstige axiale posities. Ovaliteit van de cilinder is het verschil tussen de grootste en kleinste boringmeting op verschillende hoekposities binnen dezelfde doorsnede. De kolom voor eerdere speling laat zien of slijtage tussen inspecties toeneemt.
| Positie | Schroef-OD | Cilinder-ID | Diametrale speling | Ovaliteit van de cilinder | Oppervlakteconditie | Speling vóór gebruik |
|---|---|---|---|---|---|---|
| Invoergedeelte | 99.86 mm | 100.20 mm | 0.34 mm | 0.03 mm | Licht polijsten | 0.28 mm |
| Smeltgedeelte | 99.74 mm | 100.26 mm | 0.52 mm | 0.05 mm | Slijtage aan de vluchttop | 0.39 mm |
| Ontgassingsgedeelte | 99.78 mm | 100.31 mm | 0.53 mm | 0.08 mm | Lichte corrosie | 0.41 mm |
| Doseergedeelte | 99.70 mm | 100.35 mm | 0.65 mm | 0.06 mm | Zichtbare groeven | 0.48 mm |
Deze waarden dienen uitsluitend ter illustratie en zijn geen universele vervangingsgrenzen. Vergelijk de werkelijke metingen met de OEM-tekening, de uitgangswaarden van het nieuwe onderdeel en de goedgekeurde servicegrenzen voor de specifieke machine.
Voeg foto’s, gegevens over de verwerkte materialen en bedrijfssymptomen bij de metingen. Door steeds dezelfde locaties te meten, kunnen onderhoudsteams de slijtage berekenen en de volgende inspectie plannen voordat de prestaties kritiek worden.
Doorgaan, reviseren, opnieuw bekleden of vervangen?
Doorgaan en monitoren wanneer de afmetingen binnen de goedgekeurde grenzen blijven, de oppervlakken intact zijn en het proces aan de doelwaarden voldoet. Verkort het interval tot de volgende inspectie als de slijtage versnelt.
De schroef reviseren wanneer de vluchtenslijtage herstelbaar is en de kern, rechtheid en metallurgie nog geschikt zijn. De specialist moet de herstelde geometrie, coating en hardheid documenteren.
De cilinder repareren of opnieuw bekleden wanneer het ontwerp dit toelaat en de dragende mantel intact is. Honen verwijdert extra materiaal en lost een te grote speling niet op, tenzij de schroef correct is afgestemd op de nieuwe boring.
Het onderdeel vervangen wanneer scheuren, diepe groeven, sterke ovaliteit, uitgebreide corrosie, structurele schade, te veel eerdere revisies of ongunstige reparatiekosten herstel onbetrouwbaar maken.
Beoordeel schroef en cilinder als op elkaar afgestemd paar. Een nieuwe schroef in een sterk versleten cilinder, of een nieuwe cilinder rond een sterk versleten schroef, kan te veel speling opleveren en de levensduur van het nieuwe onderdeel verkorten.
De opties van JWELL voor bimetalen schroeven en cilinders maken gebruik van toepassingsspecifieke slijt- en corrosiebestendige materialen voor abrasieve, corrosieve en hogetemperatuurprocessen.

Situaties die onmiddellijk ingrijpen vereisen
Stop de machine en onderzoek de oorzaak; wacht niet op een geplande inspectie wanneer er metaaldeeltjes, schurend geluid, plotselinge veranderingen in stroom of druk, een vermoedelijk verbogen schroef, diepe groeven of aanwijzingen voor contact tussen schroef en cilinder zijn. Doordraaien kan herstelbare slijtage veranderen in schade aan cilinder, schroef, tandwielkast of aandrijving.
Verleng de levensduur van schroef en cilinder
- Installeer geschikte magneten en metaalscheiding.
- Voorkom verontreiniging van hars, vulstof en recyclaat.
- Volg vóór het draaien de opwarm- en inweekprocedures.
- Vermijd onbelast draaien op hoge snelheid en onnodige tegendruk.
- Beheers vocht en corrosieve aantasting.
- Gebruik spoelmiddelen en reinigingsgereedschap die geschikt zijn voor de gebruikte metallurgie.
- Onderhoud de tandwielkast, druklager, uitlijning en cilindersteunen.
- Volg de trends in opbrengst, druk, temperatuur en energieverbruik.
- Kies geschikte legeringen voor abrasieve of corrosieve samenstellingen.
De gids van JWELL voor onderhoud van kunststofextruders behandelt ook controles van toevoer, temperatuur, matrijsreiniging en het aandrijfsysteem.
Veelgestelde vragen
Moeten schroef en cilinder altijd samen worden vervangen?
Nee, maar beide moeten worden gemeten. Alleen één onderdeel vervangen kan als het andere binnen de goedgekeurde grenzen blijft en de nieuwe component niet beschadigt.
Hoe vaak moet de speling worden gemeten?
Er bestaat geen universeel interval. Baseer dit op de abrasiviteit van het materiaal, historische slijtage, het belang van de productie en de richtlijnen van de OEM. Gebruik trendgegevens om de volgende inspectiedatum vast te stellen.
Is een gereviseerde schroef even betrouwbaar als een nieuwe?
Dat kan, wanneer de kern intact is en een gekwalificeerde specialist de geometrie en het oppervlak herstelt en documenteert. Scheuren, verbuiging of uitgebreide schade pleiten meestal voor vervanging.
Neem een vervangingsbesluit op basis van metingen
Wacht niet op catastrofale schade, maar vervang dure componenten ook niet op basis van vermoedens. Breng het volledige proces in kaart, meet schroef en cilinder op overeenkomstige locaties en vergelijk de resultaten met vastgelegde grenswaarden.
Neem contact op met JWELL met het machinemodel, de tekeningen, slijtagekaart, verwerkte materiaalsoort, vulstofgehalte, bedrijfstemperatuur, druk en productieverschijnselen. Met deze gegevens kan JWELL de metallurgie, revisiemogelijkheden en vervangingsgeometrie beoordelen in plaats van alleen op basis van globale afmetingen een offerte uit te brengen.





