
De snelste manier om materiaalverlies bij extrusie van kunststofbuizen te verminderen, is het proces te beheersen voordat er uitval ontstaat: stabiliseer de toevoer en smelttemperatuur, verkort de opstart- en omsteltijd, meet de afmetingen voortdurend en houd toegestaan regranulaat apart. Registreer het verlies per oorzaak in kilogram per verkoopbare kilogram, in plaats van één maandtotaal, zodat het team eerst de grootste verliespost kan aanpakken.
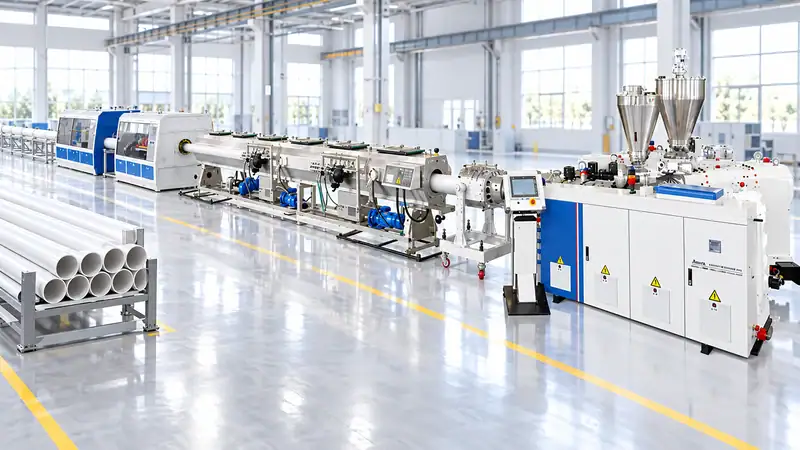
Waar ontstaat uitval bij buisextrusie?
Het meeste materiaalverlies valt in zes categorieën:
- Uitval bij opstarten en stilleggen:materiaal dat wordt geproduceerd terwijl temperatuur, druk, koeling en afvoersnelheid stabiliseren.
- Afkeur op maatvoering:wanddikte, buitendiameter, ovaliteit of lengte buiten de specificatie.
- Oppervlakte- en uiterlijke gebreken:smeltbreuk, matrijslijnen, zwarte puntjes, luchtbellen, slierten of verkleuring.
- Verlies bij productwissels:doorspoelen, kleur- en harswissels en aanpassingen aan matrijs of gereedschap.
- Nabewerkingsafval:afgezaagde uiteinden, trimmen van mof of fitting, boren en transportschade.
- Verontreinigd of niet-goedgekeurd regranulaat:materiaal dat niet veilig opnieuw in het recept kan worden opgenomen.
Meet elke categorie afzonderlijk. Het totale afvalpercentage van een lijn kan dalen terwijl de opstartuitval stijgt, bijvoorbeeld wanneer een ander product tijdelijk minder snijafval oplevert. Gegevens per oorzaak voorkomen dat een verbetering verkeerd wordt beoordeeld.
1. Stabiliseer de materiaaltoevoer
Een gelijkmatige toevoer vormt de basis voor een gelijkmatige buis. Gebruik gravimetrische dosering wanneer receptnauwkeurigheid, meerdere additieven of frequente productwissels dat rechtvaardigen. Controleer de kalibratie van de doseerder bij de werkelijke stortdichtheid van het materiaal, niet alleen met een testmateriaal uit de fabriek. Houd hars droog wanneer dat nodig is, bescherm geopende zakken tegen vocht en voorkom brugvorming in de trechters.
Bij PVC beïnvloedt de balans tussen stabilisator, slagvastheidsmodifier, vulstof en smeermiddel de versmelting en oppervlaktekwaliteit. Bij polyolefinebuizen zijn vocht, verontreiniging en de verdeling van additieven van invloed op de smeltsterkte en afmetingen. Registreer per component het partijnummer en werk met een beheerst recept, zodat operators een procesprobleem niet oplossen door ongemerkt materiaal toe te voegen.
2. Beheers de smelt vóór de matrijs
Beschouw de temperatuurzones van de extruder als één procesprofiel, niet als afzonderlijke waarden voor de verwarmingselementen. Meet de smelttemperatuur en druk bij de adapter of matrijs. Een langzaam oplopende druk kan wijzen op een vervuild filter, vocht, afgebroken materiaal of een probleem met de toevoer.
Gebruik een geschikte zeefwisselaar en stel een druklimiet vast die inspectie activeert. Een te lange verblijftijd en een te hoge temperatuur kunnen zwarte puntjes veroorzaken en gevoelige polymeren afbreken. Een te lage temperatuur of onvoldoende menging kan ongesmolten deeltjes en zwakke versmelting opleveren. Het doel is een stabiele smelt bij de laagste temperatuur die de vereiste dispersie en oppervlaktekwaliteit bereikt.
3. Verkort de opstart zonder overhaast te werk te gaan
Zet het recept, de gereedschappen, het koelwater, de afvoer en de inspectieapparatuur klaar voordat u polymeer toevoert. Een gestandaardiseerde opstartprocedure vermeldt de bevestiging van het opwarmen, de stappen voor het schroeftoerental, het centreren van de matrijs, het vacuümniveau, de koeltemperatuur, de synchronisatie van de afvoer en de eerste goedgekeurde meting.
Werk met een opstartcontrolelijst met streefwaarden en bandbreedtes, zodat u niet afhankelijk bent van één ervaren operator. Registreer hoeveel kilogram materiaal is gebruikt voordat de eerste goede buis is geproduceerd en hoeveel minuten verstrijken tussen de eerste smelt en de kwaliteitsvrijgave. Is de opstartuitval hoog, onderzoek dan of de oorzaak ligt bij thermische stabilisatie, het afstellen van de matrijs, de vacuümkalibratie, de timing van de nabehandeling of vertraging bij de inspectie.
4. Houd de afmetingen tijdens de nabehandeling stabiel
De kalibreerbus, vacuümtank, koeling, afvoer en zaag vormen samen één systeem. Ongelijkmatige watertemperatuur of -stroming kan ovaliteit en variatie in de wanddikte veroorzaken. Slip of snelheidsschommelingen van de afvoer veranderen de wanddikte, ook wanneer de extrusiecapaciteit constant blijft. Versleten banden, rollen en afdichtingen vormen een procesrisico en zijn niet alleen een onderhoudskwestie.
Online inspectie van de diameter, wanddikte of laserafmetingen kan afwijkingen opsporen voordat een hele rol of bundel buiten de specificatie valt. Koppel alarmen aan een duidelijk actieplan: verlaag de lijnsnelheid, stel de centrering bij, controleer de koeling, controleer de druk of stop de lijn en zet het materiaal apart. Meten heeft alleen waarde als de operator weet welke actie bij elk alarm hoort.
5. Beperk verlies bij productwissels en het doorspoelen
Groepeer producten op harstype, kleur en diameter, zodat de planning lastige overgangen beperkt. Produceer waar praktisch eerst lichte en daarna donkere kleuren. Zet de volgende matrijs, kalibreergereedschappen, het recept en de verpakking klaar terwijl de huidige order loopt. Houd gepland spoelmateriaal apart van verontreinigd of onbekend materiaal.
De juiste spoelmethode hangt af van het polymeer en de machine. Mechanisch reinigen, goedgekeurde spoelmiddelen en gecontroleerde snelheidsaanpassingen hebben elk hun toepassing. Vermijd agressieve snelle oplossingen die schroeven, cilinders of matrijzen beschadigen. Registreer het aantal kilogram en de minuten per productwissel; een kleine dagelijkse verbetering kan meer opleveren dan een eenmalige investering in apparatuur.
6. Gebruik regranulaat volgens de specificaties
Regranulaat kan het verbruik van nieuw materiaal verminderen, maar is niet automatisch geschikt voor elke buis. Voor drukleidingen, drinkwaterleidingen en andere gereguleerde producten kan intern regranulaat beperkt of verboden zijn, of kan een gevalideerde formulering en traceerbaarheid vereist zijn. Meng nooit regranulaat door een kritisch product alleen om een afval-KPI te verlagen.
Sorteer regranulaat op polymeer, kleur, productkwaliteit en mate van verontreiniging. Houd schone opstartstukken apart van materiaal dat van de vloer is opgeveegd en van gemengd afval. Meet vochtgehalte, stortdichtheid en deeltjesgrootte wanneer deze eigenschappen de toevoer beïnvloeden. Stel een maximumpercentage in het recept vast en controleer de mechanische eigenschappen, afmetingen en prestaties op lange termijn.
7. Voorkom defecten met preventief onderhoud
Versleten matrijzen, kalibreerbussen, vacuümafdichtingen, afvoerbanden, zagen en temperatuursensoren veroorzaken terugkerende uitval. Stel het onderhoudsplan op aan de hand van mogelijke storingen: controleer de matrijsranden op afzetting, inspecteer kalibreergereedschap op slijtage, controleer de kalibratie van sensoren en registreer de druk bij het vervangen van filters. Een klein lek in de vacuümtank of een afwijkende thermokoppelmeting kan urenlang instabiele productie veroorzaken.
Koppel reserveonderdelen aan de oorzaken van materiaalverlies die de productie stilleggen: verwarmingselementen, thermokoppels, sensoren, afdichtingen, zaagbladen, banden, filters en kritieke kleppen. Houd wisselonderdelen schoon en gelabeld, zodat een haastige productwissel geen verontreiniging veroorzaakt.
8. Volg de juiste KPI’s
Gebruik een dagelijks dashboard met:
- Totaal afvalpercentage:afval in kg ÷ ingevoerd materiaal in kg × 100.
- First-pass yield:verkoopbare kg ÷ ingevoerd materiaal in kg × 100.
- Opstartafval per order:opstartafval in kg ÷ orderhoeveelheid in kg.
- Verlies bij productwissels:spoel- en overgangsverlies in kg per productwissel.
- Afkeurpercentage op maatvoering:afgekeurd gewicht door maatafwijkingen ÷ ingevoerd materiaal in kg.
- Energie-intensiteit:kWh ÷ verkoopbare kg.
Bekijk de cijfers per product, ploeg, operator, harsbatch en gereedschapsset. Een Pareto-diagram brengt doorgaans één of twee hoofdoorzaken aan het licht. Bepaal eerst vier weken lang een uitgangswaarde voordat u meerdere variabelen tegelijk wijzigt.
Een praktisch verbeterplan voor 30 dagen
Weeg in week één elke afvalcategorie en controleer de weegschalen. Standaardiseer in week twee de opstartprocedure en formulieren voor maatcontrole. Stel in week drie de toevoer, koeling en afvoerstabiliteit af voor de SKU met het grootste productievolume. Bekijk in week vier de regels voor regranulaat, de volgorde van productwissels en de bevindingen van preventief onderhoud. Herhaal daarna de metingen en bereken de financiële waarde van elke verbetering.
Vraag bij de beoordeling van een nieuwe extrusielijn voor kunststofbuizende leverancier hoe het ontwerp materiaalverlies helpt terugdringen: gravimetrische dosering, bewaking van de smeltdruk, automatische temperatuurregeling, stabiele vacuümkalibratie, online maatcontrole, snelle gereedschapswissels en gegevensregistratie. Het nuttigste antwoord bevat verwachte opstartuitval in kilogram, rendement bij stabiele productie, meetnauwkeurigheid en de voorwaarden waarop die cijfers zijn gebaseerd.
Jwell Anhui kan uw huidige uitvalgegevens of productspecificatie beoordelen en een configuratie voor buisextrusie voorstellen met meetbare doelstellingen voor rendement en kwaliteit.
Laat uw buislijn beoordelen op mogelijkheden om materiaalverlies te verminderen
Stuur uw huidige uitsplitsing van materiaalverlies, buismaterialen, diameterbereik en beoogde productie via de contactpagina van Jwell. We kunnen procesbeheersing aanbevelen en een extrusielijn voor kunststofbuizen die is geconfigureerd voor stabiele afmetingen, minder opstartuitval en meetbare rendementsverbetering.
Veelgestelde vragen
Kan al het opstartafval worden gerecycled?
Niet altijd. Recycling is mogelijk wanneer het materiaal schoon en geïdentificeerd is en de productspecificatie het toestaat.
Wat is een goed afvaldoel?
Dat hangt af van het polymeer, de buisnorm, het diameterbereik en de frequentie van productwissels. Bepaal een gemeten uitgangswaarde en pak de grootste oorzaak aan in plaats van een algemeen percentage over te nemen.
Voorkomt gravimetrische dosering materiaalverlies?
Nee. Deze methode verbetert de consistentie van het recept en kan variatie verminderen, maar ook de staat van de matrijs, koeling, afvoer en reactie van de operator spelen een rol.
Moet ik de lijn vertragen om afkeur te verminderen?
Soms, maar een lagere snelheid is niet altijd de goedkoopste oplossing. Vergelijk op elk stabiel werkpunt het materiaalverlies in kilogram, energieverbruik per kilogram, arbeidskosten en productievolume.





