
Periodieke dwarsstrepen bij het oplossen van problemen met kunststofplaatextrusie betekenen niet automatisch dat de schroef versleten of verkeerd uitgelijnd is. De markering kan door de nabehandelingswals op de plaat worden overgedragen, ontstaan door instabiele spanning tussen matrijs en afvoer, of worden veroorzaakt door hoge afschuiving aan de matrijsrand. Meet eerst de afstand tussen de strepen en controleer daarna elk deel van de lijn aan de hand van een machinesignaal voordat u de schroef demonteert.
Begin met het patroon, niet met de schroef
De vorm en onderlinge afstand van het defect geven de eerste aanwijzing voor de oorzaak. Meet de afstand tussen meerdere opeenvolgende strepen en vergelijk deze vervolgens met de lijnsnelheid, walsnelheid en drukverloop.
| Wat u op de plaat ziet | Meest waarschijnlijke zone | Eerste controle |
| Zeer regelmatige strepen met vrijwel gelijke tussenafstand | Walsaandrijving, tandwielingrijping, ketting of lager | Meet de afstand en vergelijk deze met de wals- of tandwielfrequentie |
| Strepen die breder of smaller worden wanneer de lijnsnelheid verandert | Snelheidsverschil of instabiele spanning | Vergelijk de matrijsdoorvoer met de wals- en afvoersnelheid |
| Fijne, dicht op elkaar staande golven met een dof of ruw oppervlak | Hoge afschuiving of smeltbreuk | Controleer de temperatuur van de matrijsrand, de doorvoer en de staat van de matrijs |
| Plaatselijke scheuren tijdens het thermovormen, steeds in dezelfde machinerichting | Variatie in dikte of een oververhit of te dun gebied | Breng de dikte in kaart en controleer het verwarmingsvenster |
Deze aanpak, waarbij u met het patroon begint, is vooral nuttig op een complete plaatextrusielijn, waar het defect kan ontstaan nadat de smelt de matrijs heeft verlaten.
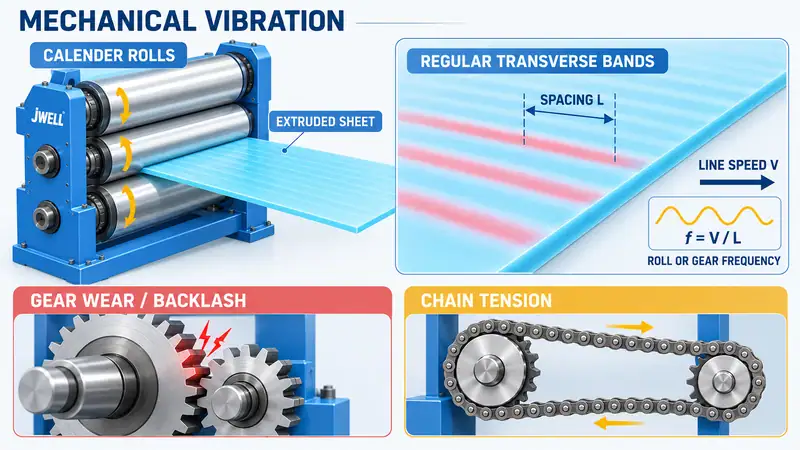
Controleer de drierollenwals op mechanische trillingen
De drierollenwals of meerrollenwals regelt de koeling, dikte en oppervlakteoverdracht. Zijn de dwarsstrepen zeer regelmatig, controleer dan de walsaandrijving voordat u de hars verandert of de schroef verwijdert.
Begin met het reductietandwiel en de koppelingstandwielen van de wals. Plaatselijke tandslijtage, een beschadigde tand, te grote speling of slecht tandcontact kan bij elke omwenteling of tandingrijping een kleine schok veroorzaken. Het oppervlak van de wals brengt die kleine, periodieke beweging vervolgens over op de plaat die nog niet volledig is gestold.
Ook kettingaandrijvingen verdienen aandacht. Een losse ketting kan slippen en trillen; een te strak gespannen ketting kan herhaaldelijk aan de walsas trekken. Controleer de kettingspanning, slijtage van de tandwielen, staat van de lagers, uitlijning van de koppeling en het walsframe. Gebruik waar mogelijk een trillingsmeter zonder contact. Houd handen altijd uit de buurt van draaiende walsen en een blootliggende ketting; isoleer de apparatuur en vergrendel deze voordat u handmatig inspecteert.
U kunt de trillingsfrequentie bij benadering afleiden uit de plaat zelf:
f = V / L
Hierbij is f de frequentie van het defect, V de lijnsnelheid van de plaat en L de gemeten afstand tussen twee terugkerende strepen. Komt de berekende frequentie overeen met een walsomwenteling, tandingrijping of kettingbeweging, dan wordt de mechanische diagnose aanzienlijk aannemelijker.
Stem de matrijsdoorvoer, walsnelheid en afvoerspanning op elkaar af
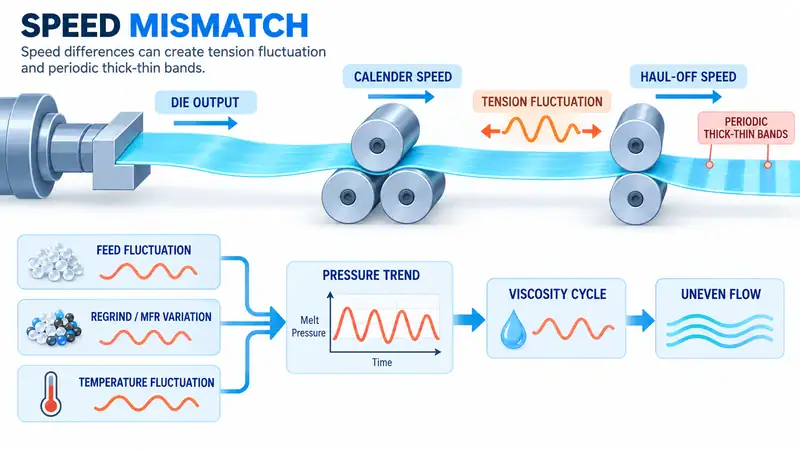
Niet elke dwarsstreep wordt veroorzaakt door trillingen. Er kunnen ook periodieke dikke en dunne banen op de plaat ontstaan wanneer de smelt afwisselend wordt uitgerekt en ontspant tussen matrijs, wals en afvoer.
Controleer eerst de verhouding tussen de smeltdoorvoer en de snelheid van de nabehandeling. Trekken de walsen of de afvoer sneller dan de smelt kan worden aangevoerd, dan wordt de plaat dunner; zodra de trekkracht afneemt, wordt deze weer dikker. Deze spanningscyclus kan optreden terwijl de tandwielen in orde zijn.
Registreer de volgende waarden gezamenlijk in een trendgrafiek, in plaats van ze één voor één te bekijken:
- Extruderoutput of schroeftoerental
- Matrijsdruk en smelttemperatuur
- Snelheid van de wals en afvoer
- Gemeten plaatdikte
Een druk die met regelmatige tussenpozen stijgt en daalt, wijst op een instabiele toevoer of smeltconditie. Controleer het percentage regranulaat, verschillen in smeltindex tussen batches, brugvorming of materiaaltekort bij de toevoeropening en de aansluitingen van verwarmingsbanden of thermokoppels. Een groot aandeel gerecycled materiaal of een andere smeltindex van de hars kan de viscositeit genoeg veranderen om de matrijsstroming te verstoren. Stabiliseer de toevoer en het temperatuurprofiel voordat u de productie verhoogt.
De nominale capaciteit is niet hetzelfde als de verkoopbare productie: de harsspecificatie, dikte, koelcapaciteit en spanning na de matrijs bepalen samen het stabiele procesvenster.
Sluit hoge afschuiving en smeltbreuk uit
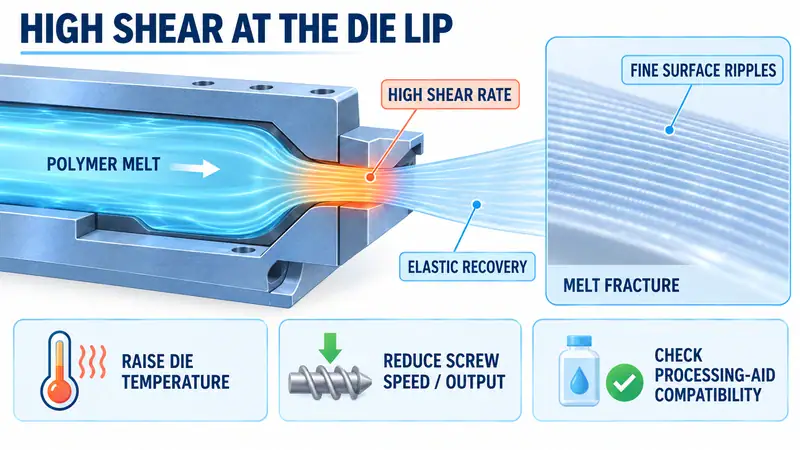
Fijne, dicht op elkaar staande golven met een donkerder, ruwer of wazig oppervlak kunnen wijzen op smeltbreuk. Smeltbreuk is een instabiliteit aan het oppervlak die ontstaat wanneer de plaatselijke afschuifsnelheid bij de matrijsrand hoger is dan het polymeer en de gereedschapsgeometrie aankunnen. Bij het verlaten van de matrijs veert het polymeer elastisch terug en ontstaat een terugkerend ruw patroon.
Dit verschijnsel verschilt van trilling van de tandwielen. Het wordt doorgaans zichtbaarder naarmate de productie of het schroeftoerental stijgt en kan afnemen wanneer de smelt minder viskeus wordt. Controleer de matrijsrand op afzettingen, beschadigingen of een ongeschikte landlengte. Voer daarna telkens één gecontroleerde aanpassing uit:
- Verhoog de temperatuur van de matrijs en de rand in een kleine proef, bijvoorbeeld met 5-10°C, en blijf binnen de grenzen voor hars en gereedschap.
- Verlaag het schroeftoerental of de productie als de productiedoelstelling dat toelaat.
- Controleer of filters, stromingskanalen en matrijs schoon en correct gemonteerd zijn.
- Overweeg een compatibel verwerkingshulpmiddel voor polymeren of inwendig smeermiddel pas nadat de eisen voor materiaal, voedselcontact, recycling en de klant zijn gecontroleerd.
Als een hogere temperatuur de strepen vermindert terwijl de mechanische trillingen gelijk blijven, wijst dat eerder op een stromings- of afschuivingsprobleem. Een additief herstelt geen beschadigde matrijs en lost geen instabiele toevoer of overmatige trekspanning op.
Volg een veilige procedure voor probleemoplossing op de productielijn
Verzamel bewijs voordat u meerdere instellingen tegelijk aanpast.
- Meet het patroon.Registreer ten minste vijf afstanden tussen de strepen, de lijnsnelheid, breedte, dikte, harsspecificatie en productie. Gebruik de bovenstaande frequentieformule.
- Wijzig de snelheid kortstondig.Controleer of de tussenafstand evenredig met de snelheid toeneemt, willekeurig blijft of verdwijnt.
- Vergelijk trends en inspecteer veilig.Leg druk, smelttemperatuur, schroeftoerental, walsnelheid en afvoersnelheid over elkaar in een trendgrafiek. Meet eerst de trillingen; moet u onderdelen van dichtbij bekijken, volg dan de vergrendelingsprocedure.
- Voer één gecontroleerde proef uit.Pas de temperatuur van de matrijsrand of de productie aan en breng daarna de dikte over de breedte en in de machinerichting in kaart.
Bewaar voor elke proef een monster van vóór en na de aanpassing. Een gladder oppervlak is geen volledige oplossing als de dikte of het vormgedrag verandert.
Waarom hetzelfde defect scheuren bij het thermovormen kan veroorzaken
Periodieke strepen kunnen samenhangen met plaatselijke scheuren tijdens het thermovormen wanneer ze ook variatie in de dikte veroorzaken. Een dunne baan warmt sneller op, rekt verder uit en kan tijdens vacuümvormen de rek concentreren. Controleer het verband met een diktekaart en een vormproef. Controleer ook de plaattemperatuur, verwarmingstijd, plugondersteuning, vacuümtiming en uiteindelijke wanddikte.
Wanneer u de leverancier van de lijn inschakelt
Schaal op wanneer het patroon blijft bestaan na mechanische controles, snelheidstests en een stabiele temperatuurproef. Houd de gegevens over hars, productielijn en defect bij de hand, zodat de leverancier machinegedrag kan onderscheiden van materiaal- of vormcondities.
Vergelijk voor een beoordeling van uw productielijn uw metingen met de configuratie van de gekozen PP/PS-plaatextrusielijn. Productpagina’s tonen een referentieconfiguratie; de juiste instellingen voor matrijs, wals, koeling en besturing zijn afhankelijk van het materiaal en de beoogde dikte.
Veelgestelde vragen
Wordt een periodieke dwarsstreep altijd veroorzaakt door slijtage van de schroef?
Nee. Een regelmatige tussenafstand wijst vaak op de frequentie van een walsaandrijving of ketting; ook instabiele druk en afschuiving in de matrijs zijn veelvoorkomende oorzaken. Controleer deze zones voordat u de schroef verwijdert.
Hoe kan ik mechanische trillingen onderscheiden van smeltbreuk?
Meet de tussenafstand en wijzig de lijnsnelheid kortstondig. Een afstand die overeenkomt met de frequentie van wals of tandwiel wijst op een mechanische oorzaak; fijne ruwheid die reageert op de matrijstemperatuur of productie wijst eerder op smeltbreuk.
Kunnen de strepen verdwijnen als ik de matrijstemperatuur verhoog?
Een hogere temperatuur kan ruwheid door afschuiving verminderen doordat de smeltviscositeit daalt, maar herstelt geen versleten tandwiel of losse ketting en verhelpt geen instabiele toevoer. Voer een gecontroleerde proef uit met 5-10°C extra, binnen de grenzen voor hars en matrijs, en controleer daarna de dikte.
Bespreek uw plaatextrusieproces
Periodieke dwarsstrepen zijn eenvoudiger op te lossen wanneer de procesgegevens met het plaatmonster worden meegestuurd. Stuur JWELL informatie over het materiaal en de smeltindex, de beoogde breedte en dikte, lijnsnelheid, productie, bedrijfsuren, druk- en temperatuurtrends, afstand tussen defecten, foto’s en eventuele monsters met vormscheuren. Onze technici kunnen deze informatie gebruiken om het procesvenster, de nabehandelingsconfiguratie en de volgende stap bij het oplossen van het probleem te beoordelen. Neem contact op met JWELL om het gesprek te beginnen.





