
Betrouwbare PVC-granulering voor medische toepassingen vereist een gefixeerde formulering, gekwalificeerde grondstoffen, gecontroleerd mengen, een lage thermische voorgeschiedenis, contaminatiepreventie en vrijgavetesten op batchniveau. De granuleermachine kan een compound niet zelfstandig medisch geschikt maken. Geschiktheid hangt af van het beoogde apparaat, de omstandigheden waaronder het in contact komt met de patiënt, het additievensysteem, de productiecontroles, sterilisatie en de evaluatie van het eindproduct.
Bij de selectie van de apparatuur moet het volledige proces worden geëvalueerd, van wegen en mengen tot extrusie, snijden, koelen, zeven en schone verpakking. Een hoge nominale output is niet nuttig als de lijn de smelttemperatuur, de pelletkwaliteit en de traceerbaarheid niet binnen het gevalideerde bereik kan handhaven.
Definieer de medische toepassing vóór de formulering.
Er bestaat geen universele samenstelling die medische kwaliteit PVC wordt genoemd. Ademhalingsslangen, infuusslangen, maskers, onderdelen die in contact komen met bloed en niet-contactbehuizingen hebben verschillende eisen. Definieer:
- Contacttype en -duur
- Hardheid en flexibiliteit
- Helderheid, kleur en oppervlaktekwaliteit
- Knikweerstand en treksterkte-eigenschappen
- Verbindings-, print- en assemblagemethode
- Sterilisatie methode
- Doelmarkt en toepasselijke vereisten
Materiaalgegevens ondersteunen de beoordeling van het apparaat, maar vervangen deze niet. Chemische en biologische evaluatie kan rekening moeten houden met bestanddelen van de formulering, productieverontreinigingen, sterilisatieresiduen, extracteerbare en uitloogbare stoffen. De samenstellingsspecificatie moet elk goedgekeurd ingrediënt vermelden en ongeoorloofde vervangingen verbieden.
Maak een gecontroleerde PVC-compound.
Een medisch PVC-mengsel kan PVC-hars, weekmaker, warmtestabilisator, smeermiddelen, verwerkingshulpmiddelen, kleurstoffen en toepassingsspecifieke vulstoffen bevatten. Elk ingrediënt moet een gedefinieerde leverancier, kwaliteit, specificatie en goedgekeurde wijzigingsbeheersprocedure hebben.
De keuze van de weekmaker beïnvloedt de hardheid, het gedrag bij lage temperaturen, de migratie, de extractie en de sterilisatiereactie. Formules met DEHP en formuleringen met alternatieve weekmakers zijn niet onderling uitwisselbaar. Evalueer elke formulering op basis van de beoogde blootstelling en de regelgeving in de betreffende markt, in plaats van te stellen dat één bepaalde weekmaker altijd acceptabel is.
Inkomende controles kunnen betrekking hebben op identiteit, vochtgehalte, zuiverheid, kleur, deeltjeskenmerken, verontreiniging en certificaatcontrole. Voor kritische ingrediënten zijn leverancierskwalificatie en bewaarde monsters net zo belangrijk als het initiële certificaat.
Gecontroleerd wegen en mengen
Kleine toevoegingen kunnen bij lage doseringen al grote veranderingen veroorzaken. Gebruik gekalibreerde weging of dosering op basis van gewichtsverlies, passend bij de gespecificeerde tolerantie. Barcode- of elektronische batchverificatie verkleint het risico op het in rekening brengen van de verkeerde kwaliteit.
Bij een typisch warm/koud mengproces worden ingrediënten volgens een gevalideerde volgorde toegevoegd, zodat vloeistoffen gelijkmatig worden geabsorbeerd en poeders zich verspreiden. Registreer de mengbelasting, snelheid, stroomsterkte, tijd en uitlaattemperatuur. Breng het mengsel over naar een koude menger en koel het af tot een vooraf bepaald eindpunt vóór opslag of extrusie.
Gebruik de uitlaattemperatuur niet als enig acceptatiecriterium. Te veel mengen kan leiden tot overmatige warmteontwikkeling of vroegtijdig smelten; te weinig mengen kan een slechte verdeling van weekmaker, stabilisator, pigment of smeermiddel veroorzaken. Neem de bulkdichtheid en het uiterlijk op in de mengselspecificatie waar deze verband houden met de stabiliteit tijdens het toevoeren en extruderen.
Configureer de complete PVC-pelletiseerlijn
Een productielijn voor medisch PVC omvat doorgaans:
- Gecontroleerde opslag en weging van grondstoffen
- Warm en koud mengen
- Verzegelde mengseloverdracht of speciale containers
- Stabiele volumetrische of gravimetrische toevoer
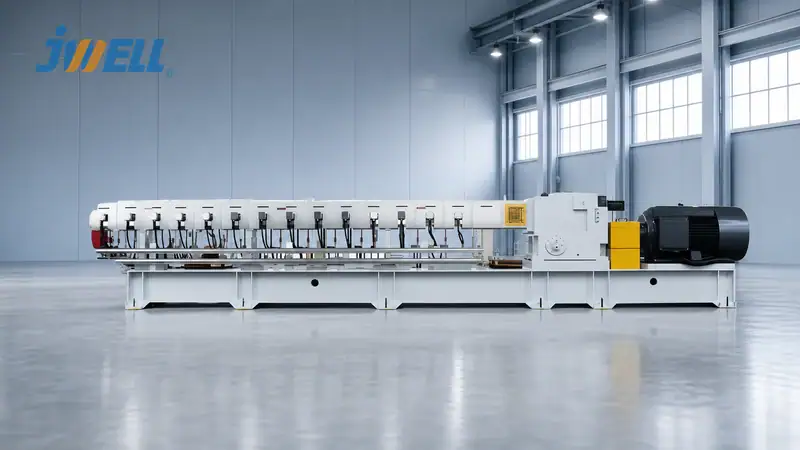
- Een PVC-geschikte dubbelschroefextruder
- Vacuümontluchting en drukbewaking
- Filtratie waar gerechtvaardigd door het risico op besmetting.
- Warm snijden of matrijsvlak pelletiseren
- Luchttoevoer en gecontroleerde koeling
- Zeefprocessen, metaaldetectie en schone verpakkingen
Tegengesteld draaiende dubbelschroefextruders worden veel gebruikt omdat ze een positieve transport en gecontroleerde menging bieden voor warmtegevoelig PVC. De schroefgeometrie, het koppel, de ontluchting en de matrijsweerstand moeten overeenkomen met de flexibele of stijve samenstelling. De JWELL PVC-granuleermachine van medische kwaliteit kan worden geconfigureerd op basis van de samenstelling, de vereiste output en het reinheidsplan.

Minimaliseer thermische geschiedenis tijdens extrusie
PVC kan na blootstelling aan te hoge temperaturen of een te lange verblijftijd dehydrochloreren, wat verkleuring, geur, corrosieve bijproducten en materiaalverlies tot gevolg kan hebben. Het doel is een homogene fusie en dispersie met een zo kort mogelijke thermische geschiedenis.
Houd deze variabelen in de gaten om trends te volgen, in plaats van ze alleen bij het opstarten te controleren:
- Toevoersnelheid en extrudersnelheid
- Motorbelasting of koppel
- Temperaturen van de loop, adapter en matrijs
- Werkelijke smelttemperatuur, indien meetbaar
- Hoofddruk en drukschommelingen
- Vacuümniveau en ventilatietoestand
- Pelletiseersnelheid en pellettemperatuur
- Output, boetes en afgekeurd materiaal
De ingestelde waarden van de regelaar garanderen niet dat het smeltproces veilig is. Een verandering in de schroefvulling, verblijftijd, matrijsweerstand of schuifkracht kan de werkelijke smelttemperatuur verhogen, terwijl de weergegeven zonetemperaturen binnen de limieten blijven.
Balansfiltratie, pelletsnijden en koeling
Filtratie kan vreemde materialen tegenhouden, maar een onnodig fijnmazig filter verhoogt de druk, schuifkracht en verblijftijd. Kies het filtratieniveau op basis van de viscositeit van de vloeistof, het risico op verontreiniging en de eisen van de downstream-apparatuur. Bewaak het drukverschil en documenteer filterwijzigingen.
Bij het pelletiseren met hete snede of matrijs is het belangrijk om de uitlijning van de snijder, de conditie van het mes, de temperatuur van de matrijs en de snelheid te controleren. Slechte controle leidt tot staartjes, fijne deeltjes, te grote pellets of vlekken. Koel de pellets af vóór het verpakken om verstopping en verdere blootstelling aan hitte te voorkomen.
Transportlucht, koelers, zeven en contactoppervlakken mogen geen stof, olie, roest of andere polymeren introduceren. Afhankelijk van de risicobeoordeling kan de lijn speciale apparatuur, roestvrijstalen contactoppervlakken, een reinigbare constructie of gescheiden verpakkingen vereisen.
Voorkom kruisbesmetting
Definieer de eisen met betrekking tot zonering, beschermende kleding, reiniging en lijnvrijgave, los van het productrisico. Scheid niet-medische materialen, incompatibele weekmakers, pigmenten, gerecycled materiaal en formuleringen die verboden stoffen bevatten. Herbewerking moet worden verboden, tenzij een goedgekeurde en gevalideerde specificatie dit expliciet toestaat.
Een reinigingsprocedure moet de benodigde gereedschappen, de volgorde, de acceptatiecriteria en de verificatie vastleggen. Visuele inspectie alleen detecteert mogelijk geen restanten van weekmaker, kleurstof of een ander helder polymeer. Bij het vrijmaken van de productielijn moeten etiketten, ingrediënten, tussenproducten en afgewerkte zakken worden gecontroleerd en geverifieerd.
Stel tests in voor de afgifte van verbindingen
Het vrijgaveplan moet de eigenschappen van de pellets koppelen aan de daaropvolgende verwerking door het apparaat. Tests kunnen onder meer het volgende omvatten:
| De Omgeving | Voorbeelden |
|---|---|
| Pelletkwaliteit | Uiterlijk, afmetingen, fijne deeltjes, bulkdichtheid, zwarte vlekjes |
| Samenstelling: | Identiteit, dichtheid, hardheid, controle op geselecteerde additieven of onzuiverheden |
| verwerkingsoplossingen | Thermische stabiliteit, verkleuring, reologisch gedrag of smeltgedrag |
| Prestaties | Treksterkte, rek, helderheid of troebelheid |
| Zindelijkheid | Vreemde stoffen en andere risicogebaseerde controles |
Beschrijf een verbinding niet als universeel biocompatibel op basis van één cytotoxiciteitsresultaat. De biologische evaluatie volgens ISO 10993 is gebaseerd op het voltooide medische hulpmiddel en het beoogde gebruik ervan. Chemische karakterisering, productie- en sterilisatie-effecten moeten in die beoordeling worden meegenomen.
Valideer de verdere verwerking en sterilisatie.
Pellets zijn een tussenproduct. Extrudeer of vorm representatieve eindproducten aan de onder- en bovengrens van het gevalideerde procesvenster. Controleer de afmetingen, het oppervlak, de hechting, de bedrukking, de knikbestendigheid en andere kritische eigenschappen.
Evalueer vervolgens het gespecificeerde sterilisatieproces. Ethyleenoxide, bestraling, stoom en andere methoden kunnen de kleur, geur, het gedrag van weekmakers en de mechanische eigenschappen van PVC op verschillende manieren beïnvloeden. Test indien nodig het daadwerkelijk verpakte product en de verouderingsconditie. JWELL biedt ook de volgende diensten aan: apparatuur voor het extruderen van medische slangen voor gekwalificeerde PVC- en TPU-verbindingen. 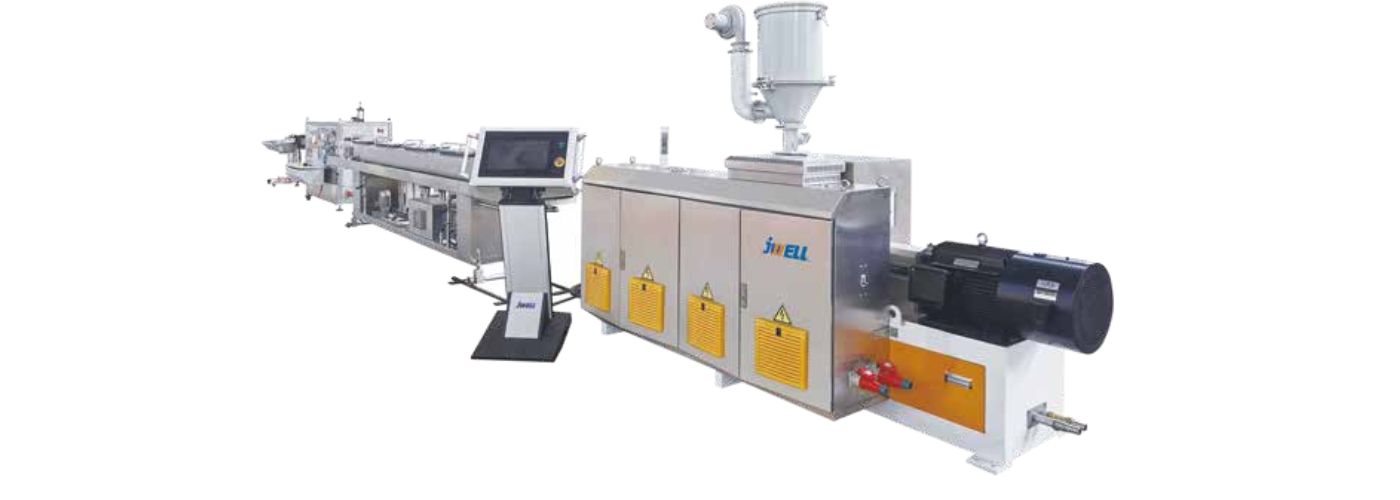
Wat te controleren tijdens een lijnproef of FAT
Accepteer een PVC-granuleermachine niet alleen op basis van het maximale aantal kilogram per uur. Controleer:
- Stabiele output met behulp van de overeengekomen formulering.
- Werkelijke smelttemperatuur en koppelstabiliteit
- Korrelgrootteverdeling en fijne deeltjes
- Zwartpuntjes en kleurprestaties
- variatie in hoofddruk
- Schoonmaak- en wisseltijd
- Alarm-, recept- en batchgegevensregistratie
- Temperatuur- en contaminatiecontrole van de verpakking
- Materiaalbalans en afkeuringspercentage
Het testprotocol moet de grondstoffen, de looptijd, de bemonsteringsfrequentie, de testmethoden en de acceptatiegrenzen vastleggen voordat de test begint.
Veelgestelde Vragen / FAQ
Kan één PVC-granuleerlijn zowel medische als algemene verbindingen verwerken?
Technisch gezien is het wellicht mogelijk, maar het risico op besmetting en het niet kunnen reinigen van de leidingen kan gedeelde productie ongeschikt maken. Neem een besluit op basis van een gedocumenteerde risicobeoordeling en een gevalideerd reinigingsonderzoek.
Voldoet een medische PVC-compound automatisch aan ISO 10993?
Nee. Materiaalinformatie draagt bij aan de beoordeling, maar de biologische veiligheid wordt beoordeeld voor het uiteindelijke product in het beoogde gebruik.
Moet de output het belangrijkste aankoopcriterium zijn?
Nee. Vergelijk de stabiele, geaccepteerde productie met de smelttemperatuur, de pelletkwaliteit, het rendement, de reiniging, de traceerbaarheid en het energieverbruik.
Valideer het complete productieproces.
Een project voor het pelleteren van medisch PVC moet een gecontroleerde samenstelling, reinigbare apparatuur, traceerbaarheid, procesgegevensregistratie, bemonstering, wijzigingsbeheer en een gedefinieerde acceptatietest combineren. Bekijk het portfolio van medische productielijnen van JWELL of neem contact op met JWELL met de toepassing van het apparaat, de formulering, de beoogde output, de pelletspecificaties, de sterilisatiemethode en het reinheidsplan. JWELL kan vervolgens een lijnindeling en materiaalproef voorstellen op basis van de daadwerkelijke validatievereisten.





