Verminder het doorzakken van de parison door een HDPE-kwaliteit met voldoende smeltsterkte te gebruiken, de werkelijke smelttemperatuur te controleren, de onondersteunde hangtijd te verkorten en extra wanddikte te programmeren waar de trekspanning het grootst is. Voor grote vaten, tanks en technische onderdelen is een accumulatorkop vaak de doorslaggevende factor, omdat deze de korrels snel afvoert in plaats van een lange, hete parison te laten hangen tijdens continu-extrusie.
Begin niet meteen met het verhogen van het gewicht van het onderdeel of het wijzigen van veel programma-instellingen. Stabiliseer eerst de hars, de smelttemperatuur en de machinevolgorde. Meet vervolgens de blaasvormvoorvorm gedurende een bepaalde tijd en pas één variabele tegelijk aan.
Wat is Parison Sag?
De parison is de hete, holle buis die wordt geëxtrudeerd voordat de matrijs eromheen sluit. Terwijl de parison onondersteund hangt, rekt het gesmolten metaal door de zwaartekracht uit. Deze tijdsafhankelijke uitrekking wordt ook wel parison drawdown genoemd. Dit kan leiden tot een dunne boven- of schouderzone, een te groot gewicht aan de onderkant, een ongelijkmatige afknijprichting en een slechte wandverdeling.
Doorzakken is niet hetzelfde als matrijszwelling. Doorzakken is de vervorming door de zwaartekracht nadat het gesmolten materiaal de matrijs verlaat; matrijszwelling is het elastische herstel dat de afmetingen van de voorvorm vergroot. Beide beïnvloeden de lengte, diameter en wanddikte, en beide veranderen wanneer de hars, temperatuur, matrijsopening of extrusiesnelheid verandert.
1. Gebruik een HDPE-kwaliteit met voldoende smeltsterkte.
Voor het blaasvormen van grote HDPE-onderdelen is doorgaans een blaasvormkwaliteit met een hoog moleculair gewicht nodig die een zware voorvorm kan dragen. De smeltindex is nuttig voor het vergelijken van materialen onder specifieke testomstandigheden, maar beschrijft niet volledig de rekviscositeit, de molecuulgewichtsverdeling, de matrijszwelling of het doorzakgedrag op lange termijn.
Vergelijk de verschillende harsen bij dezelfde smelttemperatuur, spuitgewicht en ontladingstijd. Vraag de harsleverancier naar aanbevelingen voor blaasvormen, gegevens over uitzetting en krimp, weerstand tegen spanningscorrosie en eventuele beperkingen met betrekking tot het gehalte aan gerecycled materiaal.
Bij gebruik van gerecycled materiaal is het belangrijk de herkomst, de deeltjesgrootte, de verontreiniging, het vochtgehalte en de mengverhouding te controleren. De variabele reologie van gerecycled materiaal kan ervoor zorgen dat een voorheen stabiel voorvormprogramma van batch tot batch afwijkt. Voeg geen onbekende modifier toe uitsluitend om doorzakken te verminderen zonder de slagvastheid, chemische bestendigheid, lassterkte en wettelijke geschiktheid opnieuw te valideren.
2. De werkelijke smelttemperatuur controleren
Heter HDPE heeft over het algemeen een lagere smeltviscositeit en zakt sneller in. Verminder onnodige thermische belasting met behoud van volledige smelting, stabiele druk en acceptabele oppervlaktekwaliteit. De relevante waarde is de temperatuur van het polymeer bij het verlaten van de spuitkop, niet alleen de ingestelde waarden van de cilinderregelaar.
Controleren:
- Werkelijke smelttemperatuur met een geschikte meetmethode.
- Stabiliteit van de loop, adapter en kopzone
- Positie en kalibratie van de thermokoppel
- Contact en isolatie van de verwarmingsband
- Schroefsnelheid, motorbelasting en afschuifwarmte
- Inweektijd na een grote temperatuurverandering
Een omtreksverhitte zone kan een dunne zijde creëren en er als een algemene doorbuiging uitzien. Corrigeer de onbalans in de verwarmer of de doorstroming voordat u de programmering van de axiale parison aanpast. Vermijd het verlagen van elke zone totdat er ongesmolten materiaal, een hoge motorbelasting, smeltbreuk of zwakke lassen ontstaan. Het doel is de laagste stabiele thermische conditie, niet het laagst mogelijke instelpunt.
3. Minimaliseer de tijd dat het apparaat niet wordt ondersteund.
Doorzakking is afhankelijk van zowel temperatuur als tijd. Noteer het tijdsinterval vanaf het moment dat het eerste smeltmateriaal de matrijs verlaat tot het moment dat de matrijs de voorvorm vastgrijpt of samendrukt. Langzame extrusie, de beweging van de wagen, het sluiten van de matrijs en vertragingen in de besturingssequentie verlengen allemaal de doorzaktijd.
Bij kleinere, continu geëxtrudeerde onderdelen kan een gecontroleerde verhoging van de output de interval verkorten. Het verhogen van de schroefsnelheid kan echter wrijvingswarmte toevoegen en het resultaat verslechteren. Grote producten vereisen een zware injectie, waardoor de architectuur van de apparatuur belangrijker is.
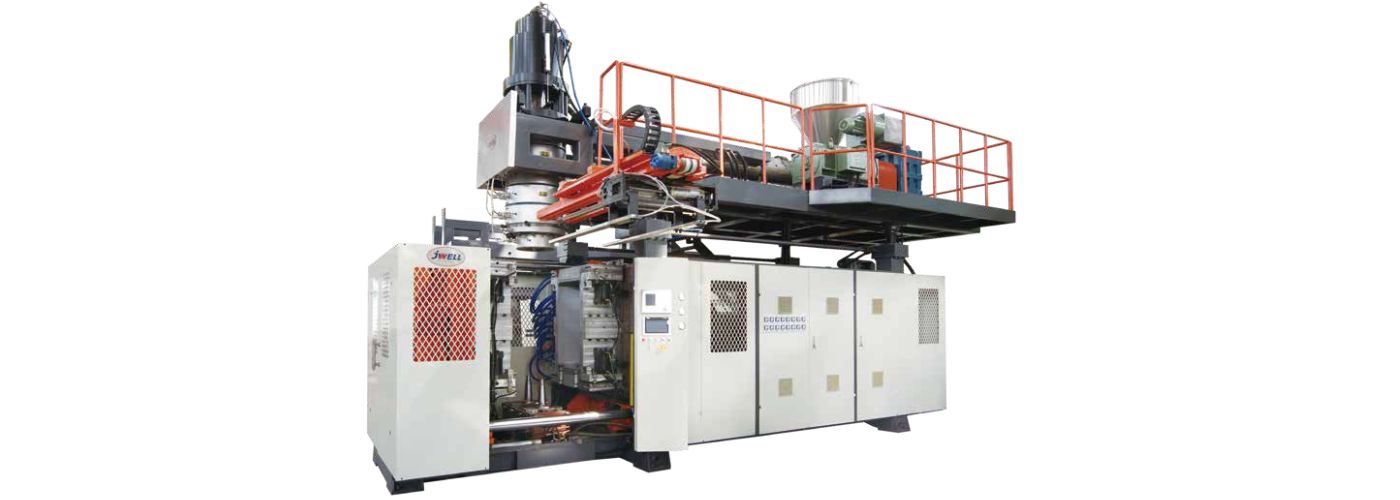
Een accumulatorkop plastificeert het materiaal tijdens andere delen van de cyclus en voert de opgeslagen korrels vervolgens snel door de matrijs af. De JWELL JWZ-BM160/230 blaasvormmachine gebruikt een accumulatorkop voor grote industriële containers.
4. Meet de Parison Drawdown voordat u deze aanpast.
Ontwikkel een herhaalbare doorbuigingstest onder stabiele productieomstandigheden:
- Gebruik dezelfde harsbatch, maalverhouding en korrelgewicht.
- Markeer een vast referentiepunt onder de matrijs.
- Registreer de lengte van de parison met gelijke tijdsintervallen.
- Noteer de totale afvoertijd en de tijd die nodig is om de schimmel op te vangen.
- Meet de diameter van de bovenste, middelste en onderste parison, of leg deze plat neer indien mogelijk.
- Vorm onderdelen en breng de wanddikte op vaste locaties in kaart.
Een nuttige vergelijking is de verandering in de lengte van de voorvorm per tijdseenheid. Video met een zichtbare tijdsaanduiding kan laten zien wanneer de rek versnelt, wanneer de buis zwaait of wanneer beweging van de mal een vermijdbare vertraging veroorzaakt. Herhaal dezelfde meting na elke belangrijke verandering van hars, temperatuur of kop.
5. Pas de Parison-wanddikteprogrammering toe.
Parison-programmering wijzigt de matrijsopening tijdens het spuitgieten. Het brengt meer materiaal aan in gebieden die verder uitrekken in de matrijs of die dikte verliezen door het uittrekken, en verwijdert overtollig materiaal uit gebieden met weinig rek.
Bouw het programma op basis van de afmetingen van het voltooide onderdeel:
- Begin met een conservatief, vrijwel uniform profiel.
- Laat het proces thermisch evenwicht bereiken.
- Breng de minimale en gemiddelde wanddikte in kaart op herhaalbare punten.
- Koppel elke onderdeellocatie aan de bijbehorende parisontijd.
- Pas slechts een beperkte groep programmapunten aan.
- Gebruik vloeiende overgangen en herhaal de oefening.
Een abrupte verandering in de matrijsopening kan leiden tot instabiliteit van de vloeistofstroom, ombuiging of een zichtbare dikteverandering. Controleer of de matrijsopeningactuator zijn commando uitvoert onder de werkelijke kopdruk. Raadpleeg voor gerelateerde controles de JWELL-handleiding voor wanddikte-uniformiteit bij blaasvormen.
6. Balanceer de matrijsopening, de diameter en het kogelgewicht.
Een grotere matrijsopening resulteert in een dikkere voorvorm, maar verhoogt ook het gewicht van de spuitstukken en de zwaartekracht die op het bovenste gedeelte rust. Een kleinere opening verhoogt de schuifspanning en kan de zwelling beïnvloeden. Daarom is de matrijsopening geen onafhankelijke correctie voor doorbuiging.
De matrijsdiameter moet voldoende omtrek bieden voor de mal zonder overmatige uitzetting of braamvorming. Centreer de doorn, inspecteer de matrijsoppervlakken en controleer of de verwarming gelijkmatig is. Als één zijde dun blijft, corrigeer dan de centrering van de matrijs, de temperatuur of de stroomverdeling voordat u probeert het defect te verbergen met een axiaal programma.
7. Stem de timing van de matrijs en de machine op elkaar af.
De matrijs moet de voorvorm op een herhaalbare lengte en positie vastklemmen. Controleer de sluitsnelheid van de matrijs, de timing van de slede, de voorbeklemmingsmechanismen, de beweging van de blaaspin en de afzuiging. Luchtbeweging kan een grote zwaai van de voorvorm veroorzaken; afscherming kan helpen als dit geen onveilige warmteontwikkeling veroorzaakt.
Voorblazen kan de buis openhouden, maar overmatige druk of een slechte timing kan deze vervormen. Zeer lange of asymmetrische onderdelen vereisen mogelijk voorvormsteunen, robotgestuurde handling, zuigvoorvormen of driedimensionaal blaasvormen in plaats van een vrijhangende verticale voorvorm.
Tabel voor het oplossen van problemen met Parison-doorzakking
| Symptoom | Controleer eerst | Vermijd dit als eerste reactie. |
|---|---|---|
| De parochie wordt te lang. | Smelttemperatuur, harssoort, ontladingstijd | Het totale gewicht van de hagel optellen |
| Dunne bovenwand, dikke bodem | Afnametijd, programmatiming | Het wijzigen van elk programmapunt |
| Eén kant is consequent dunner. | Matrijscentrering, gelijkmatige verwarming | Axiale compensatie |
| Variatie van schot tot schot | Hervermalen, smelttemperatuur, accumulatorregeling | Het schroeftoerental blindelings verhogen |
| Vouw om tijdens het sluiten | Diameter, zwelling, matrijsduur, voorblazen | Alle temperaturen verlagen |
| Dunne, gegoten hoek alleen | Lokale rekverhouding en programma | Het behandelen als loutere verzakking |
Veelgestelde Vragen / FAQ
Vermindert een lagere smelttemperatuur altijd de doorbuiging van de voorvorm?
Meestal wel, maar alleen binnen een stabiel verwerkingsbereik. Een te lage temperatuur kan leiden tot slecht smelten, een hoge motorbelasting, ruwe oppervlakken en zwakke lasnaden.
Kan parisonprogrammering een zwakke smeltsterkte volledig compenseren?
Nee. Programmeren herverdeelt materiaal; het heft de instabiliteit die wordt veroorzaakt door een ongeschikte hars, een te hoge smelttemperatuur of een te trage injectie niet op.
Is een accumulatorkop noodzakelijk voor elk HDPE-product?
Nee. Het is vooral waardevol wanneer een grote hoeveelheid sneller moet worden afgeleverd dan een continu extruderende schroef dat kan produceren zonder overmatige wachttijd.
Configureer het proces rondom het product.
Betrouwbare parison-controle combineert harsreologie, uniform smelten, snelle injectie, correcte kopgeometrie, herhaalbare matrijstiming en op bewijs gebaseerde programmering. Bekijk het JWELL-assortiment blaasvormmachines of neem contact op met JWELL met de producttekening, HDPE-kwaliteit, verhouding nieuw/gerecycled materiaal, streefgewicht, afmetingen, wanddiktekaart en gewenste cyclustijd. Met deze gegevens kunnen de kop, accumulatorcapaciteit en het besturingssysteem worden afgestemd op het daadwerkelijke product.