
Mais camadas podem oferecer maior liberdade para distribuir materiais selantes, estruturais, de barreira, de ligação e reciclados, mas cada extrusora e canal de fluxo adicional aumenta o investimento, a complexidade do controlo, o tempo de limpeza e os requisitos de competência dos operadores. A linha mais avançada não é automaticamente a mais rentável.
Este guia centra-se na coextrusão de filme soprado para embalagens flexíveis. Explica o que muda com o número de camadas, a aplicação de cada configuração e como selecionar uma linha partindo do desempenho exigido à embalagem acabada.
Defina primeiro a função do filme
Antes de escolher três, cinco ou onze camadas, elabore uma especificação do filme que inclua:
- Largura e intervalo de espessura do filme acabado
- Produção pretendida em kg/h e velocidade da linha
- Requisitos de transmissão de oxigénio e vapor de água
- Temperatura de início de selagem, aderência a quente e resistência da selagem
- Desempenho de resistência à perfuração, impacto por dardo, tração e rasgamento
- Transparência, turvação, brilho e superfície de impressão
- Exposição a retorta, pasteurização, congelação ou esterilização
- Requisitos regulamentares para contacto com alimentos ou outros
- Método de conversão, incluindo impressão, laminação, fabrico de sacos e termoformagem
- Objetivos de reciclabilidade e teor permitido de material reprocessado
O número de camadas é um meio para cumprir estes requisitos. Não constitui, por si só, uma especificação de qualidade.
Função de cada camada
As funções comuns dos filmes multicamada incluem:
- Camada de selagem: contacta com o interior da embalagem e proporciona a janela de selagem, a resistência à contaminação ou o comportamento de abertura destacável necessários.
- Camada estrutural: proporciona rigidez, tenacidade, resistência à perfuração e maquinabilidade; as famílias de polietileno são amplamente utilizadas.
- Camada de barreira: materiais como EVOH podem limitar a transmissão de oxigénio, enquanto a poliamida pode acrescentar tenacidade e desempenho de barreira. A barreira real depende do grau, da espessura, da humidade e da orientação.
- Camada de ligação: uma resina adesiva liga polímeros normalmente incompatíveis, como PE e EVOH ou PA.
- Camada exterior/de impressão: permite impressão, tratamento superficial, propriedades óticas e resistência ao uso intensivo.
- Camada de material reprocessado: utiliza aparas de borda internas compatíveis ou desperdício de arranque sem as colocar na superfície de contacto com alimentos ou de impressão, sujeita à regulamentação e à validação do desempenho.
Um polímero pode aparecer em várias camadas e, por vezes, uma extrusora pode alimentar mais do que uma camada simétrica através da matriz. Por isso, “sete camadas” não significa necessariamente sete resinas diferentes ou sete extrusoras. Solicite ao fornecedor da máquina o mapeamento exato entre extrusoras e camadas e a percentagem mínima de camada controlável.
Filme de 3 camadas: eficiente para estruturas convencionais
As configurações típicas são A/B/A ou A/B/C. As linhas de três camadas são adequadas a embalagens gerais, revestimentos interiores, filme para laminação, filme retrátil e outros produtos que necessitam de superfícies diferenciadas ou de um núcleo resistente, mas não de uma estrutura complexa de elevada barreira.
Com A/B/A, o fabricante pode utilizar resina de qualidade superior nas duas superfícies e uma formulação de menor custo ou com material reprocessado no núcleo. A/B/C permite diferenciar as faces de impressão e de selagem. O equipamento de três camadas tem menos extrusoras, controlos mais simples, limpeza mais rápida e, em geral, investimento inferior ao dos sistemas com mais camadas.
Escolha três camadas quando uma estrutura validada cumpre todos os requisitos da embalagem e o portefólio de produtos é estável. Não as escolha se for evidente que futuros produtos exigirão um núcleo de barreira isolado por camadas de ligação.
Filme de 5 camadas: um passo prático para embalagens de barreira
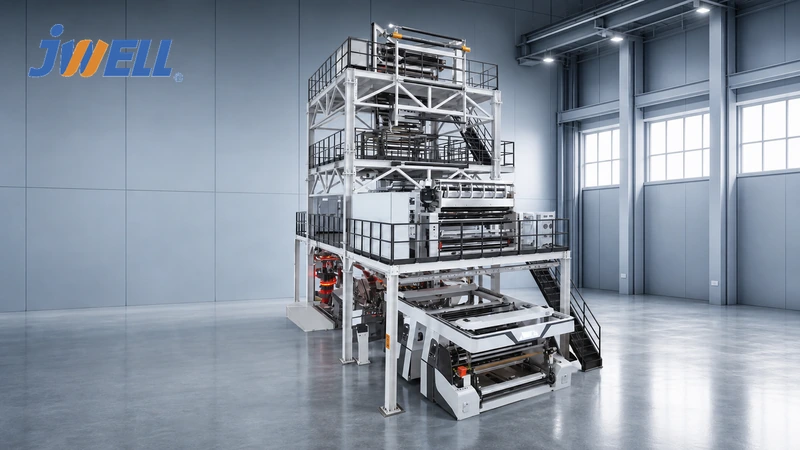
Uma estrutura de cinco camadas, como PE/ligação/EVOH/ligação/PE, pode colocar uma camada fina de barreira ao oxigénio entre camadas de poliolefina protetoras e seláveis. Cinco camadas também são úteis para atribuir diferentes funções mecânicas ou de selagem sem recorrer a uma matriz altamente complexa.
Para muitas aplicações de barreira em embalagens alimentares e não alimentares, cinco camadas proporcionam um bom equilíbrio entre desempenho, investimento e simplicidade operacional. A limitação está na liberdade de distribuição: depois de atribuídas duas camadas de ligação e uma camada de barreira, restam apenas duas camadas para as funções exterior e interior. Se o filme exigir camadas distintas de impressão, tenacidade, conteúdo reciclado e selagem especial, cinco camadas podem ser limitadoras.
As configurações da linha da JWELL Linha clássica de extrusão de filme soprado de 3/5 camadas processa famílias comuns de polietileno, bem como PA, EVOH e materiais de ligação em configurações adequadas, com modelos indicados para diferentes larguras e produções.
Filme de 7 camadas: mais controlo sobre custo e desempenho
Sete camadas permitem complementar uma estrutura de barreira com camadas dedicadas de volume, resistência ao uso intensivo ou selagem. Uma estrutura conceptual poderá ser PE exterior/PE estrutural/ligação/EVOH/ligação/PE tenaz/PE selante. As resinas e proporções reais devem ser concebidas para a aplicação.
Esta liberdade adicional pode reduzir a percentagem de resina funcional dispendiosa sem comprometer o desempenho, melhorar o equilíbrio contra a curvatura e permitir superfícies interiores e exteriores diferenciadas. As linhas de sete camadas são amplamente relevantes para embalagens alimentares exigentes, sacos de vácuo e estruturas que utilizam PA ou EVOH.
Escolha sete camadas quando o portefólio de produtos exigir elevada barreira e flexibilidade significativa de formulação, e quando o volume previsto justificar maiores custos de investimento e formação.
Filme de 9 camadas: distribuição fina das camadas e gama mais ampla de produtos
Os sistemas de nove camadas podem dividir materiais estruturais ou funcionais em camadas mais finas, acrescentar uma posição dedicada a material reprocessado ou criar estruturas simétricas e assimétricas mais sofisticadas. Isto pode ampliar as opções de redução de espessura e permitir que um transformador sirva várias categorias de embalagens de elevado valor numa única plataforma.
A viabilidade comercial depende de os clientes pagarem por essa flexibilidade. Camadas funcionais finas exigem alimentação gravimétrica precisa, extrusoras estáveis de baixa produção, controlo preciso da temperatura e uma matriz capaz de garantir distribuição uniforme. Uma linha nominal de nove camadas que não consiga manter uma proporção baixa da camada de barreira desperdiçará resina dispendiosa.
Também é necessário prestar atenção às mudanças de produção. Mais circuitos de material significam mais resina retida nas extrusoras, nos adaptadores e nos canais da matriz. Mudanças frequentes entre materiais incompatíveis podem reduzir o tempo de atividade efetivo.
Filme de 11 camadas: arquitetura máxima, disciplina máxima
O equipamento de onze camadas destina-se a estruturas complexas de elevado desempenho e a transformadores que necessitam de uma distribuição muito fina de múltiplas funções. Pode acomodar camadas separadas de selagem, volume, tenacidade, ligação, barreira, material reprocessado e exterior, por vezes com repetição simétrica para controlar tensão e curvatura.
As vantagens incluem otimização de materiais e diferenciação dos produtos. Os custos incluem mais acionamentos, alimentadores, zonas de aquecimento, pontos de manutenção e interações de processo. O desenvolvimento de receitas e a resolução de problemas também se tornam mais exigentes.
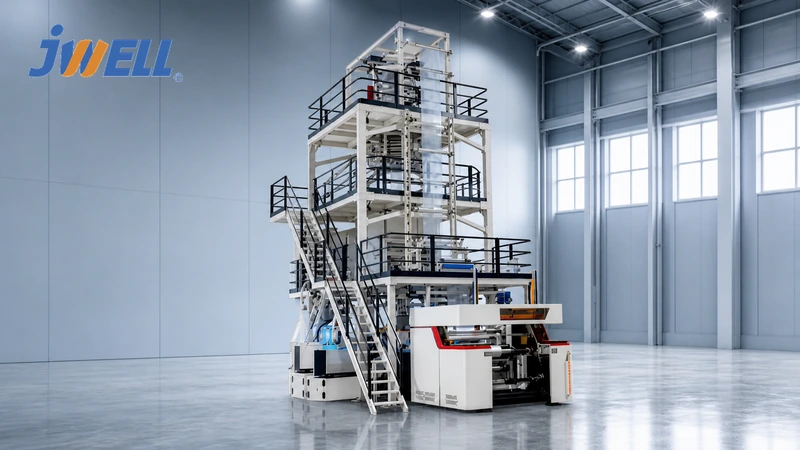
Uma linha de onze camadas justifica-se quando um roteiro de produtos definido e a procura dos clientes o exigem, não apenas porque os concorrentes anunciam mais camadas. A linha de filme soprado de alta barreira de 7/9/11 camadas da JWELL foi concebida para estruturas com PA e EVOH e indica capacidades de anel de ar automático, controlo de espessura em linha e arrefecimento interno da bolha opcional.
Matriz de seleção rápida
| Número de camadas | Mais adequado para | Principal vantagem | Principal limitação |
| 3 | Embalagens gerais e filmes de pele/núcleo diferenciados | Operação mais simples e menor investimento | Arquitetura de barreira limitada |
| 5 | Estruturas de barreira de entrada e convencionais | Equilíbrio entre funcionalidade e complexidade | Menos camadas para funções adicionais |
| 7 | Filmes de elevada barreira com otimização de custo/desempenho | Forte flexibilidade de formulação | Maiores requisitos de competência e investimento |
| 9 | Portefólio premium amplo e distribuição fina das camadas | Mais opções de redução de espessura e posicionamento de resinas | Mudanças de produção e controlo mais difíceis |
| 11 | Estruturas especializadas complexas e portefólios orientados para I&D | Flexibilidade arquitetónica máxima | Maior investimento e disciplina operacional |
Especificações da máquina mais importantes do que o número de camadas
Dimensionamento da extrusora e produção mínima
Cada extrusora deve funcionar num intervalo estável com as proporções de camada mais pequenas e maiores necessárias. Verifique o design do parafuso para cada família de resinas, o binário do acionamento, o arrefecimento e o tempo de permanência. Uma camada minúscula de EVOH não pode ser controlada eficazmente por uma extrusora sobredimensionada que funcione abaixo do seu intervalo estável.
Design da matriz e do percurso de fluxo
Pergunte como o fornecedor modela o fluxo, equilibra as camadas à volta da circunferência e gere polímeros com viscosidades diferentes. Confirme as diferenças aceitáveis de temperatura da massa fundida e a forma como o design limita a instabilidade interfacial.
Alimentação e controlo da espessura
A alimentação gravimétrica por perda de peso favorece proporções de camada repetíveis. Um anel de ar automático e um medidor em linha podem fechar o circuito de controlo do perfil de espessura. Verifique o método de medição, a velocidade de correção e o que acontece em caso de falha do sensor.
Arrefecimento e estabilidade da bolha
O arrefecimento interno da bolha pode aumentar a capacidade de arrefecimento e melhorar o controlo da bolha, mas deve ser integrado com o anel de ar, a gaiola e o design da unidade de tração. Defina a estabilidade da linha de névoa, o controlo da largura e a produção alcançável com a sua formulação.
Compatibilidade do enrolamento e do equipamento a jusante
Um enrolamento deficiente pode anular o valor criado a montante. Especifique o diâmetro do rolo, o intervalo de tensão, o controlo da tensão cónica, a configuração de corte longitudinal, a mudança automática e os requisitos de enrolamento superficial/central. Confirme a compatibilidade com o equipamento de impressão e fabrico de sacos.
Elabore o plano financeiro
Compare o custo total por quilograma comercializável e por embalagem. Valide as poupanças de resina projetadas através de ensaios e inclua energia, mão de obra, desperdício, resina de purga, paragens e peças sobresselentes.
Durante o teste de aceitação na fábrica, processe pelo menos uma estrutura exigente com os graus de resina pretendidos. Meça a produção, o perfil de espessura, a distribuição das camadas, as propriedades óticas e mecânicas, o desempenho de barreira, a qualidade dos rolos, o desperdício e o consumo de energia. Um protocolo de ensaio claro é mais valioso do que uma alegação genérica de produção máxima.
Escolha o número de camadas partindo da embalagem acabada
A linha de extrusão de filme multicamada adequada é a configuração menos complexa que cumpre as especificações atualmente validadas e deixa margem comercialmente justificada para produtos futuros. Apresente à JWELL as estruturas pretendidas, os graus de resina, as proporções das camadas, os objetivos de barreira, a largura, a espessura, a produção e os requisitos de conversão. Explore o portefólio completo de linhas de extrusão de filme ou contacte a equipa de filme da JWELL para obter um mapa de camadas, uma configuração de equipamento e um plano de ensaios.





