
การผลิตเม็ดพีวีซีที่เชื่อถือได้สำหรับการใช้งานทางการแพทย์นั้น จำเป็นต้องมีสูตรการผลิตที่แน่นอน วัตถุดิบที่มีคุณภาพ การผสมที่ควบคุมได้ ประวัติความร้อนต่ำ การป้องกันการปนเปื้อน และการทดสอบการปล่อยผลิตภัณฑ์ในระดับล็อต เครื่องอัดเม็ดไม่สามารถทำให้สารประกอบนั้นเหมาะสมสำหรับการใช้งานทางการแพทย์ได้ด้วยตัวเอง ความเหมาะสมขึ้นอยู่กับอุปกรณ์ที่ต้องการใช้งาน สภาพการสัมผัสกับผู้ป่วย ระบบสารเติมแต่ง การควบคุมการผลิต การฆ่าเชื้อ และการประเมินผลิตภัณฑ์สำเร็จรูป
ในการเลือกอุปกรณ์ ควรประเมินกระบวนการทั้งหมดตั้งแต่การชั่งน้ำหนักและการผสม ไปจนถึงการอัดรีด การตัด การระบายความร้อน การคัดกรอง และการบรรจุภัณฑ์ที่สะอาด กำลังการผลิตที่ระบุไว้สูงนั้นไม่มีประโยชน์หากสายการผลิตไม่สามารถรักษาอุณหภูมิหลอมเหลว คุณภาพเม็ดพลาสติก และการตรวจสอบย้อนกลับให้อยู่ในขอบเขตที่กำหนดได้
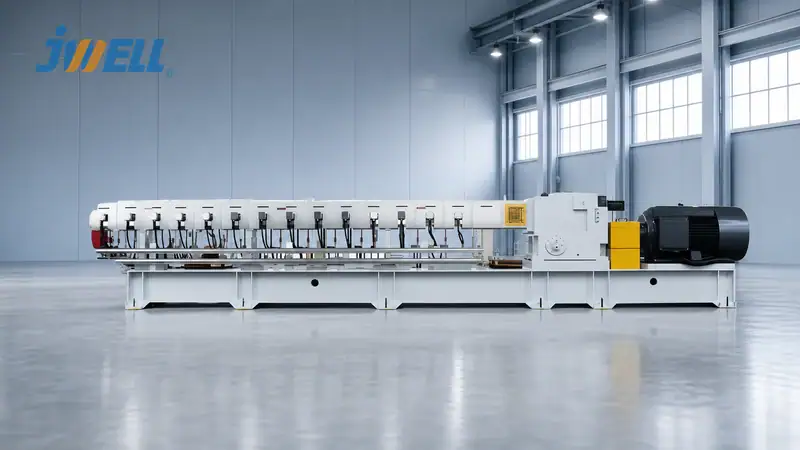
กำหนดการใช้งานทางการแพทย์ก่อนการกำหนดสูตรยา
ไม่มีสูตรมาตรฐานใดที่เรียกว่า PVC เกรดทางการแพทย์ ท่อช่วยหายใจ ท่อให้น้ำเกลือ หน้ากาก ส่วนประกอบที่สัมผัสกับเลือด และตัวเรือนที่ไม่สัมผัสกับเลือด มีข้อกำหนดที่แตกต่างกัน นิยาม:
- ประเภทและระยะเวลาการติดต่อ
- ความแข็งและความยืดหยุ่น
- ความใส สี และคุณภาพพื้นผิว
- ความต้านทานต่อการหักงอและคุณสมบัติแรงดึง
- วิธีการยึดติด การพิมพ์ และการประกอบ
- วิธีการฆ่าเชื้อ
- กลุ่มเป้าหมายและข้อกำหนดที่เกี่ยวข้อง
ข้อมูลวัสดุมีส่วนสนับสนุนการประเมินอุปกรณ์ แต่ไม่ได้ทดแทนการประเมินอุปกรณ์ การประเมินทางเคมีและชีวภาพอาจต้องพิจารณาส่วนประกอบของสูตร สารปนเปื้อนจากการผลิต สารตกค้างจากการฆ่าเชื้อ สารที่สกัดได้ และสารที่ละลายออกมาได้ ข้อกำหนดของสารประกอบควรระบุส่วนผสมที่ได้รับอนุมัติทั้งหมดและห้ามการทดแทนโดยไม่ได้รับอนุญาต
สร้างสารประกอบ PVC ที่ควบคุมได้
สารประกอบพีวีซีทางการแพทย์อาจประกอบด้วยเรซินพีวีซี สารเพิ่มความยืดหยุ่น สารกันความร้อน สารหล่อลื่น สารช่วยในการแปรรูป สารให้สี และสารเติมแต่งเฉพาะสำหรับการใช้งานแต่ละประเภท ส่วนประกอบแต่ละชนิดต้องมีผู้จำหน่าย เกรด ข้อกำหนด และเส้นทางการควบคุมการเปลี่ยนแปลงที่ได้รับการอนุมัติอย่างชัดเจน
การเลือกใช้สารเพิ่มความยืดหยุ่นมีผลต่อความแข็ง ความสามารถในการทำงานที่อุณหภูมิต่ำ การเคลื่อนย้าย การสกัด และการตอบสนองต่อการฆ่าเชื้อ สูตรที่มี DEHP และสูตรที่มีสารเพิ่มความยืดหยุ่นทางเลือกไม่สามารถใช้ทดแทนกันได้ ควรประเมินแต่ละสูตรตามการใช้งานที่ตั้งใจไว้และตลาดเป้าหมาย แทนที่จะกล่าวอ้างโดยทั่วไปว่าสารเพิ่มความยืดหยุ่นชนิดใดชนิดหนึ่งนั้นใช้ได้เสมอ
การควบคุมขาเข้าอาจรวมถึงเอกลักษณ์ ความชื้น ความบริสุทธิ์ สี ลักษณะอนุภาค การปนเปื้อน และการตรวจสอบใบรับรอง สำหรับส่วนผสมที่สำคัญ การตรวจสอบคุณสมบัติของซัพพลายเออร์และตัวอย่างที่เก็บรักษาไว้มีความสำคัญเท่ากับใบรับรองเบื้องต้น
การควบคุมการชั่งน้ำหนักและการผสม
สารเติมแต่งเพียงเล็กน้อยก็อาจทำให้เกิดการเปลี่ยนแปลงอย่างมากได้แม้ในปริมาณต่ำ ควรใช้การชั่งน้ำหนักแบบสอบเทียบหรือการป้อนแบบวัดน้ำหนักที่ตรงกับค่าความคลาดเคลื่อนที่กำหนด การตรวจสอบด้วยบาร์โค้ดหรือระบบอิเล็กทรอนิกส์จะช่วยลดความเสี่ยงในการคิดราคาสินค้าผิดเกรด
ในกระบวนการผสมร้อน/เย็นทั่วไป ส่วนผสมจะถูกเติมตามลำดับที่ได้รับการตรวจสอบแล้ว เพื่อให้ของเหลวซึมเข้าอย่างสม่ำเสมอและผงกระจายตัวได้ดี บันทึกปริมาณส่วนผสม ความเร็ว กระแสไฟฟ้า เวลา และอุณหภูมิที่ปล่อยออกมาจากเครื่องผสม ย้ายส่วนผสมไปยังเครื่องผสมแบบเย็นและปล่อยให้เย็นลงจนถึงจุดสิ้นสุดที่กำหนดก่อนจัดเก็บหรือทำการอัดขึ้นรูป
อย่าใช้เพียงอุณหภูมิการปล่อยเป็นเกณฑ์การยอมรับเพียงอย่างเดียว การผสมมากเกินไปอาจทำให้เกิดความร้อนสูงเกินไปหรือการหลอมเหลวก่อนกำหนด การผสมน้อยเกินไปอาจทำให้การกระจายตัวของพลาสติไซเซอร์ สารทำให้คงตัว เม็ดสี หรือสารหล่อลื่นไม่ดี ควรระบุความหนาแน่นและลักษณะที่ปรากฏไว้ในข้อกำหนดการผสมในกรณีที่สัมพันธ์กับความเสถียรในการป้อนและการอัดขึ้นรูป
กำหนดค่าสายการผลิตเม็ดพีวีซีแบบครบวงจร
สายการผลิต PVC ทางการแพทย์โดยทั่วไปประกอบด้วย:
- การควบคุมการจัดเก็บและการชั่งน้ำหนักวัตถุดิบ
- การผสมร้อนและเย็น
- ภาชนะบรรจุสำหรับถ่ายโอนส่วนผสมแบบปิดผนึก หรือภาชนะเฉพาะ
- การป้อนแบบปริมาตรหรือน้ำหนักที่คงที่
- เครื่องอัดรีดแบบสกรูคู่ที่เหมาะสำหรับ PVC
- การระบายสุญญากาศและการตรวจสอบความดัน
- การกรองเป็นสิ่งจำเป็นเมื่อมีความเสี่ยงต่อการปนเปื้อน
- การตัดด้วยความร้อนหรือการอัดเม็ดด้วยแม่พิมพ์
- การลำเลียงอากาศและการระบายความร้อนแบบควบคุม
- การคัดกรอง การตรวจจับโลหะ และบรรจุภัณฑ์ที่สะอาด
เครื่องอัดรีดแบบสกรูคู่หมุนสวนทางกันเป็นที่นิยมใช้กันทั่วไป เนื่องจากให้การลำเลียงและการผสมที่ควบคุมได้ดีสำหรับ PVC ที่ไวต่อความร้อน รูปทรงของสกรู แรงบิด การระบายอากาศ และความต้านทานของแม่พิมพ์ต้องสอดคล้องกับสูตรของวัสดุที่ยืดหยุ่นหรือแข็งตัวเครื่องอัดเม็ด PVC เกรดทางการแพทย์ของ JWELLสามารถปรับแต่งให้เหมาะสมกับสูตร ปริมาณผลผลิตที่ต้องการ และแผนการทำความสะอาดได้

ลดการสะสมความร้อนระหว่างกระบวนการอัดรีดให้น้อยที่สุด
PVC สามารถเกิดปฏิกิริยาดีไฮโดรคลอริเนชันได้หลังจากได้รับความร้อนสูงเกินไปหรืออยู่ในสภาวะที่นานเกินไป ทำให้เกิดการเปลี่ยนสี กลิ่นไม่พึงประสงค์ สารประกอบกัดกร่อน และคุณสมบัติเสื่อมลง เป้าหมายคือการหลอมรวมและการกระจายตัวอย่างสม่ำเสมอโดยใช้ความร้อนน้อยที่สุดเท่าที่จะเป็นไปได้
ควรติดตามแนวโน้มของตัวแปรเหล่านี้ แทนที่จะตรวจสอบเฉพาะตอนเริ่มต้นระบบ:
- อัตราการป้อนและความเร็วของเครื่องอัดรีด
- โหลดหรือแรงบิดของมอเตอร์
- อุณหภูมิของกระบอก, อะแดปเตอร์ และแม่พิมพ์
- อุณหภูมิหลอมเหลวที่แท้จริง (ในกรณีที่สามารถวัดได้)
- แรงดันหัวและความผันผวนของแรงดัน
- ระดับสุญญากาศและสภาพช่องระบายอากาศ
- ความเร็วของเครื่องอัดเม็ดและอุณหภูมิของเม็ด
- ผลผลิต ค่าปรับ และวัสดุที่ถูกปฏิเสธ
ค่าที่ตั้งไว้ในตัวควบคุมไม่ได้พิสูจน์ว่าการหลอมเหลวนั้นปลอดภัย การเปลี่ยนแปลงปริมาณการบรรจุในสกรู เวลาในการคงตัว ความต้านทานของแม่พิมพ์ หรือแรงเฉือน อาจทำให้อุณหภูมิการหลอมเหลวที่แท้จริงสูงขึ้น ในขณะที่อุณหภูมิในแต่ละโซนที่แสดงยังคงอยู่ในช่วงที่กำหนด
การปรับสมดุลการกรอง การตัดเม็ด และการทำความเย็น
การกรองสามารถดักจับสิ่งแปลกปลอมได้ แต่ตะแกรงที่ละเอียดเกินไปโดยไม่จำเป็นจะทำให้ความดัน แรงเฉือน และระยะเวลาการไหลผ่านเพิ่มขึ้น ควรเลือกขนาดการกรองจากความหนืดของสารประกอบ ความเสี่ยงต่อการปนเปื้อน และข้อกำหนดของอุปกรณ์ปลายทาง ตรวจสอบความแตกต่างของความดันและบันทึกการเปลี่ยนแปลงของตะแกรงกรอง
สำหรับการอัดเม็ดแบบตัดร้อนหรือแบบใช้แม่พิมพ์ ควรควบคุมการจัดแนวของใบมีด สภาพของใบมีด อุณหภูมิหน้าแม่พิมพ์ และความเร็ว การควบคุมที่ไม่ดีจะทำให้เกิดเศษผง เม็ดเล็ก เม็ดใหญ่เกินไป หรือเม็ดไม่เรียบ ควรทำให้เม็ดเย็นลงก่อนบรรจุเพื่อป้องกันการอุดตันและการสัมผัสความร้อนอย่างต่อเนื่อง
การลำเลียงอากาศ เครื่องทำความเย็น ตะแกรง และพื้นผิวสัมผัส ต้องไม่ก่อให้เกิดฝุ่น น้ำมัน สนิม หรือโพลิเมอร์ชนิดอื่น ขึ้นอยู่กับการประเมินความเสี่ยง สายการผลิตอาจต้องการอุปกรณ์เฉพาะ พื้นผิวสัมผัสสแตนเลส โครงสร้างที่ทำความสะอาดได้ หรือบรรจุภัณฑ์แบบแยกส่วน
ป้องกันการปนเปื้อนข้าม
กำหนดข้อกำหนดเกี่ยวกับการแบ่งเขต การสวมชุดป้องกัน การทำความสะอาด และการเคลียร์สายการผลิตให้สอดคล้องกับความเสี่ยงของผลิตภัณฑ์ แยกวัสดุที่ไม่ใช่ทางการแพทย์ สารพลาสติไซเซอร์ที่ไม่เข้ากัน เม็ดสี เศษวัสดุรีไซเคิล และสูตรผสมที่มีสารต้องห้าม การทำงานซ้ำควรเป็นสิ่งต้องห้าม เว้นแต่ข้อกำหนดที่ได้รับการอนุมัติและตรวจสอบแล้วอนุญาตไว้อย่างชัดเจน
ขั้นตอนการทำความสะอาดควรระบุเครื่องมือ ลำดับขั้นตอน เกณฑ์การยอมรับ และการตรวจสอบ การตรวจสอบด้วยสายตาเพียงอย่างเดียวอาจตรวจไม่พบสารพลาสติไซเซอร์ สารแต่งสี หรือโพลิเมอร์ใสอื่นๆ ที่ตกค้าง การตรวจสอบความสะอาดของสายการผลิตควรตรวจสอบฉลาก ส่วนผสม ส่วนผสมระหว่างกระบวนการ และถุงสำเร็จรูปให้ตรงกัน
จัดตั้งการทดสอบการปลดปล่อยสารประกอบ
แผนการปล่อยผลิตภัณฑ์ควรเชื่อมโยงคุณสมบัติของเม็ดพลาสติกกับการประมวลผลในอุปกรณ์ขั้นต่อไป การทดสอบอาจรวมถึง:
| พื้นที่ | ตัวอย่าง |
|---|---|
| คุณภาพเม็ด | ลักษณะภายนอก ขนาด อนุภาคละเอียด ความหนาแน่นรวม จุดดำ |
| ส่วนประกอบ | ตรวจสอบเอกลักษณ์ ความหนาแน่น ความแข็ง สารเติมแต่ง หรือสิ่งเจือปนที่เลือกไว้ |
| กระบวนการผลิต | ความเสถียรทางความร้อน การเปลี่ยนสี พฤติกรรมทางรีโอโลยี หรือการหลอมละลาย |
| ประสิทธิภาพ | คุณสมบัติแรงดึง การยืดตัว ความใส หรือความขุ่น |
| ความสะอาด | สิ่งแปลกปลอมและการควบคุมตามความเสี่ยงอื่นๆ |
อย่าสรุปว่าสารประกอบใด ๆ เข้ากันได้กับร่างกายโดยทั่วไปโดยอาศัยผลการทดสอบความเป็นพิษต่อเซลล์เพียงครั้งเดียว การประเมินทางชีวภาพตามมาตรฐาน ISO 10993 นั้นพิจารณาจากอุปกรณ์ทางการแพทย์ที่ผลิตเสร็จแล้วและวัตถุประสงค์การใช้งาน ต้องพิจารณาคุณลักษณะทางเคมี กระบวนการผลิต และผลกระทบจากการฆ่าเชื้อในการประเมินนั้นด้วย
ตรวจสอบความถูกต้องของการประมวลผลขั้นปลายและการฆ่าเชื้อ
เม็ดพลาสติกเป็นวัสดุขั้นกลาง ทำการอัดขึ้นรูปหรือหล่อชิ้นส่วนอุปกรณ์สำเร็จรูปที่เป็นตัวแทนที่ปลายด้านต่ำและด้านสูงของช่วงกระบวนการที่ได้รับการตรวจสอบแล้ว ตรวจสอบขนาด พื้นผิว การยึดติด การพิมพ์ ความต้านทานต่อการหักงอ และคุณสมบัติที่สำคัญอื่นๆ
จากนั้นประเมินกระบวนการฆ่าเชื้อที่ระบุไว้ เอทิลีนออกไซด์ การฉายรังสี ไอน้ำ และวิธีการอื่นๆ อาจส่งผลต่อสี กลิ่น พฤติกรรมของพลาสติไซเซอร์ และสมรรถนะเชิงกลของ PVC แตกต่างกัน ทดสอบอุปกรณ์ที่บรรจุจริงและสภาวะการเสื่อมสภาพตามที่กำหนด JWELL ยังให้บริการเพิ่มเติมอีกด้วย อุปกรณ์ขึ้นรูปท่อทางการแพทย์ สำหรับสารประกอบ PVC และ TPU ที่มีคุณสมบัติเหมาะสม 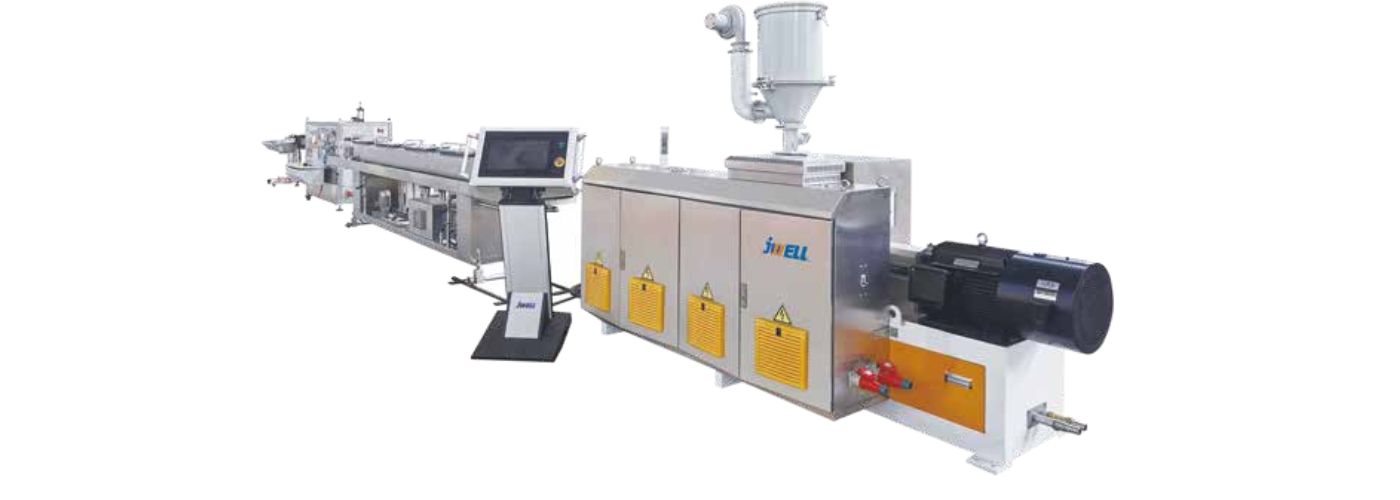
สิ่งที่ต้องตรวจสอบระหว่างการทดสอบเส้นเอ็นหรือ FAT
อย่ารับเครื่องอัดเม็ด PVC ที่มีกำลังการผลิตสูงสุดต่อชั่วโมงเพียงเท่านี้ โปรดตรวจสอบ:
- ผลลัพธ์ที่เสถียรโดยใช้สูตรที่ตกลงกันไว้
- ความเสถียรของอุณหภูมิหลอมเหลวและแรงบิดที่แท้จริง
- การกระจายขนาดเม็ดและอนุภาคละเอียด
- ประสิทธิภาพของจุดดำและสี
- การเปลี่ยนแปลงความดันหัว
- เวลาในการทำความสะอาดและการเปลี่ยนถ่าย
- การบันทึกสัญญาณเตือน สูตรอาหาร และข้อมูลชุดการผลิต
- การควบคุมอุณหภูมิบรรจุภัณฑ์และการป้องกันการปนเปื้อน
- สมดุลของวัสดุและอัตราการปฏิเสธ
ก่อนเริ่มการทดสอบ ควรระบุรายละเอียดของวัตถุดิบ ระยะเวลาการทดสอบ ความถี่ในการเก็บตัวอย่าง วิธีการทดสอบ และขีดจำกัดการยอมรับให้ชัดเจน
คำถามที่พบบ่อย (FAQs)
สายการผลิตเม็ดพีวีซีหนึ่งสายสามารถแปรรูปทั้งพีวีซีเกรดทางการแพทย์และเกรดใช้งานทั่วไปได้หรือไม่?
ในทางเทคนิคอาจเป็นไปได้ แต่ความเสี่ยงด้านการปนเปื้อนและการทำความสะอาดสายการผลิตอาจทำให้การผลิตร่วมกันไม่เหมาะสม ควรตัดสินใจโดยผ่านการประเมินความเสี่ยงที่จัดทำเป็นเอกสารและการศึกษาการทำความสะอาดที่ได้รับการตรวจสอบแล้ว
สารประกอบ PVC ที่ใช้ในทางการแพทย์นั้นเป็นไปตามมาตรฐาน ISO 10993 โดยอัตโนมัติหรือไม่?
ไม่ ข้อมูลเกี่ยวกับวัสดุมีส่วนช่วยในการประเมิน แต่ความปลอดภัยทางชีวภาพจะได้รับการประเมินสำหรับอุปกรณ์ที่ผลิตเสร็จแล้วและใช้งานตามวัตถุประสงค์ที่กำหนดไว้
ควรใช้ปริมาณผลผลิตเป็นเกณฑ์หลักในการพิจารณาตัดสินใจหรือไม่?
ไม่ ควรเปรียบเทียบผลผลิตที่ยอมรับได้และมีเสถียรภาพร่วมกับอุณหภูมิหลอมเหลว คุณภาพเม็ดพลาสติก ผลผลิต การทำความสะอาด การตรวจสอบย้อนกลับ และการใช้พลังงาน
ตรวจสอบความถูกต้องของระบบการผลิตทั้งหมด
โครงการผลิตเม็ดพีวีซีทางการแพทย์ควรผสมผสานการควบคุมสูตร การใช้อุปกรณ์ที่ทำความสะอาดได้ การตรวจสอบย้อนกลับ การเก็บรวบรวมข้อมูลกระบวนการ การสุ่มตัวอย่าง การควบคุมการเปลี่ยนแปลง และการทดสอบการยอมรับที่กำหนดไว้ โปรดตรวจสอบกลุ่มผลิตภัณฑ์สายการผลิตทางการแพทย์ของ JWELLหรือติดต่อ JWELLพร้อมแจ้งรายละเอียดเกี่ยวกับอุปกรณ์ที่ใช้ สูตรการผลิต ปริมาณผลผลิตที่ต้องการ ข้อกำหนดของเม็ด การฆ่าเชื้อ และแผนการทำความสะอาด จากนั้น JWELL จะเสนอรูปแบบสายการผลิตและการทดลองวัสดุตามข้อกำหนดการตรวจสอบที่แท้จริง





