
ลดการหย่อนตัวของพาริสันโดยใช้เกรด HDPE ที่มีความแข็งแรงของเนื้อหลอมเหลวที่เหมาะสม ควบคุมอุณหภูมิของเนื้อหลอมเหลวที่แท้จริง ลดระยะเวลาการแขวนที่ไม่ได้รับการรองรับ และกำหนดความหนาของผนังเพิ่มเติมในบริเวณที่มีการหย่อนตัวมากที่สุด สำหรับถังขนาดใหญ่ ถัง และชิ้นส่วนทางเทคนิค หัวฉีดสะสมมักเป็นตัวเลือกอุปกรณ์ที่สำคัญที่สุด เนื่องจากสามารถปล่อยพาริสันที่ฉีดออกมาได้อย่างรวดเร็ว แทนที่จะปล่อยให้พาริสันที่ร้อนและยาวแขวนอยู่ระหว่างการอัดรีดอย่างต่อเนื่อง
อย่าเริ่มต้นด้วยการเพิ่มน้ำหนักชิ้นส่วนหรือเปลี่ยนแปลงค่าโปรแกรมหลายจุด ให้ปรับค่าเรซิน อุณหภูมิหลอมเหลว และลำดับการทำงานของเครื่องจักรให้คงที่ก่อน จากนั้นจึงวัดขนาดของชิ้นงานขึ้นรูปด้วยการเป่าเป็นระยะๆ และปรับตัวแปรทีละตัว
Parison Sag คืออะไร?
พาริซอนคือท่อกลวงร้อนที่ถูกอัดขึ้นรูปก่อนที่แม่พิมพ์จะปิดล้อมรอบ ในขณะที่มันแขวนอยู่โดยไม่มีอะไรค้ำยัน แรงโน้มถ่วงจะยืดวัสดุหลอมเหลว การยืดตัวที่ขึ้นอยู่กับเวลาเช่นนี้เรียกว่าการยืดตัวของพาริซอน (parison drawdown) ซึ่งอาจทำให้เกิดปัญหาต่างๆ เช่น ส่วนบนหรือส่วนไหล่บางเกินไป น้ำหนักส่วนล่างมากเกินไป การบีบตัวที่ไม่สม่ำเสมอ และการกระจายตัวของผนังที่ไม่ดี
การหย่อนตัว (Sag) ไม่เหมือนกับการบวมตัว (Die Swell) การหย่อนตัวคือการเสียรูปเนื่องจากแรงโน้มถ่วงหลังจากที่วัสดุหลอมเหลวออกจากแม่พิมพ์ ส่วนการบวมตัวคือการคืนตัวแบบยืดหยุ่นที่ทำให้ขนาดของชิ้นงานเพิ่มขึ้น ทั้งสองอย่างส่งผลต่อความยาว เส้นผ่านศูนย์กลาง และความหนาของผนัง และทั้งสองอย่างจะเปลี่ยนแปลงไปเมื่อเรซิน อุณหภูมิ ช่องว่างระหว่างแม่พิมพ์ หรืออัตราการอัดขึ้นรูปเปลี่ยนแปลง
1. เลือกใช้ HDPE เกรดที่มีความแข็งแรงในการหลอมเหลวเพียงพอ
โดยปกติแล้ว การขึ้นรูปเป่าพลาสติก HDPE ขนาดใหญ่จำเป็นต้องใช้เกรดขึ้นรูปเป่าที่มีน้ำหนักโมเลกุลสูง ซึ่งสามารถรองรับน้ำหนักของชิ้นงานได้มาก ดัชนีการหลอมเหลวมีประโยชน์สำหรับการเปรียบเทียบวัสดุภายใต้เงื่อนไขการทดสอบที่กำหนด แต่ไม่ได้อธิบายถึงความหนืดเชิงยืด การกระจายตัวของน้ำหนักโมเลกุล การบวมตัวของแม่พิมพ์ หรือพฤติกรรมการหย่อนตัวในระยะยาวอย่างครบถ้วน
เปรียบเทียบเรซินที่เหมาะสมโดยพิจารณาจากอุณหภูมิหลอมเหลว น้ำหนักการฉีด และเวลาการปล่อยที่เท่ากัน สอบถามผู้จำหน่ายเรซินเกี่ยวกับคำแนะนำในการเป่าขึ้นรูป ข้อมูลการบวมและการหย่อนตัว ความต้านทานต่อการแตกร้าวจากความเครียดทางสิ่งแวดล้อม และข้อจำกัดใดๆ เกี่ยวกับปริมาณวัสดุรีไซเคิล
เมื่อใช้เศษโลหะรีไซเคิล ควรควบคุมแหล่งที่มา ขนาดอนุภาค การปนเปื้อน ความชื้น และอัตราส่วนการผสม คุณสมบัติทางรีโอโลยีของเศษโลหะรีไซเคิลที่แปรผันอาจทำให้โปรแกรมการขึ้นรูปชิ้นงานที่เคยมีเสถียรภาพเปลี่ยนแปลงไปในแต่ละล็อต อย่าเติมสารปรับปรุงคุณภาพที่ไม่ทราบชนิดลงไปเพียงเพื่อลดการหย่อนตัวโดยไม่ตรวจสอบความแข็งแรงต่อแรงกระแทก ความต้านทานต่อสารเคมี ความแข็งแรงในการเชื่อม และความเหมาะสมตามข้อกำหนดทางกฎหมายอีกครั้ง
2. ควบคุมอุณหภูมิหลอมเหลวที่แท้จริง
โดยทั่วไปแล้ว HDPE ที่ร้อนกว่าจะมีค่าความหนืดหลอมเหลวต่ำกว่าและไหลตัวได้เร็วกว่า ลดภาระความร้อนที่ไม่จำเป็นในขณะที่ยังคงรักษาการหลอมเหลวที่สมบูรณ์ ความดันที่คงที่ และคุณภาพพื้นผิวที่ยอมรับได้ ค่าที่เกี่ยวข้องคืออุณหภูมิของพอลิเมอร์ที่ออกจากหัวฉีด ไม่ใช่เพียงแค่ค่าที่ตั้งไว้ในตัวควบคุมกระบอกเท่านั้น
ตรวจสอบ:
- อุณหภูมิหลอมเหลวที่แท้จริงด้วยวิธีการวัดที่เหมาะสม
- ความเสถียรของลำกล้อง อะแดปเตอร์ และส่วนหัว
- ตำแหน่งและการสอบเทียบเทอร์โมคัปเปิล
- การสัมผัสและการฉนวนของแถบทำความร้อน
- ความเร็วของสกรู ภาระของมอเตอร์ และความร้อนจากแรงเฉือน
- ระยะเวลาในการแช่หลังจากอุณหภูมิเปลี่ยนแปลงอย่างมาก
บริเวณที่มีอุณหภูมิสูงรอบด้านอาจทำให้ด้านใดด้านหนึ่งบางลงและดูเหมือนว่าชิ้นงานจะหย่อนคล้อยโดยทั่วไป ควรแก้ไขความไม่สมดุลของฮีตเตอร์หรือการไหลก่อนที่จะปรับเปลี่ยนโปรแกรมการขึ้นรูปตามแนวแกน หลีกเลี่ยงการลดอุณหภูมิในทุกโซนจนกว่าจะเกิดการไม่หลอมเหลว โหลดมอเตอร์สูง การแตกร้าวจากการหลอมเหลว หรือรอยเชื่อมที่ไม่แข็งแรง เป้าหมายคือสภาวะอุณหภูมิที่เสถียรที่สุด ไม่ใช่จุดตั้งค่าต่ำสุดที่เป็นไปได้
3. ลดระยะเวลาการห้อยโดยไม่มีการรองรับให้น้อยที่สุด
การหย่อนตัวขึ้นอยู่กับทั้งอุณหภูมิและเวลา บันทึกช่วงเวลาตั้งแต่โลหะหลอมเหลวเริ่มไหลออกจากแม่พิมพ์จนกระทั่งแม่พิมพ์จับหรือบีบชิ้นงาน การอัดขึ้นรูปที่ช้า การเคลื่อนที่ของตัวเลื่อน การปิดแม่พิมพ์ และความล่าช้าในลำดับการควบคุม ล้วนเพิ่มเวลาในการหย่อนตัว
สำหรับชิ้นส่วนขนาดเล็กที่ขึ้นรูปด้วยการอัดรีดอย่างต่อเนื่อง การเพิ่มปริมาณการผลิตอย่างควบคุมอาจช่วยลดช่วงเวลาการผลิตลงได้ อย่างไรก็ตาม การเพิ่มความเร็วของสกรูอาจทำให้เกิดความร้อนจากการเฉือนและทำให้ผลลัพธ์แย่ลง ผลิตภัณฑ์ขนาดใหญ่ต้องการแรงดันการอัดรีดสูง ดังนั้นโครงสร้างของอุปกรณ์จึงมีความสำคัญมากกว่า
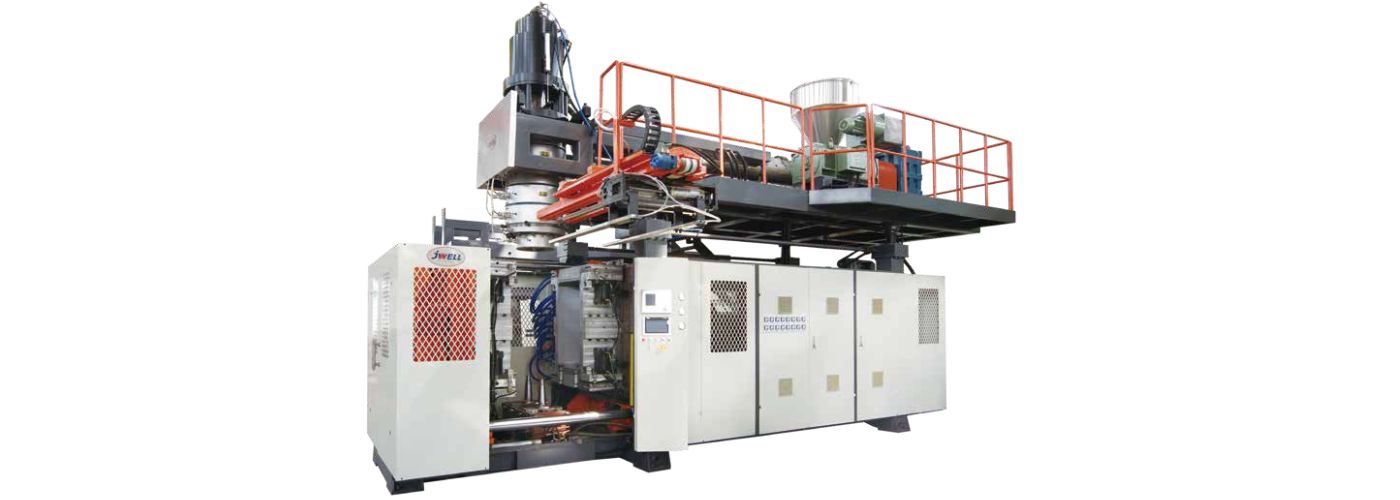
หัวสะสมวัสดุจะทำให้วัสดุอ่อนตัวลงในระหว่างขั้นตอนอื่นๆ ของวงจรการผลิต จากนั้นจะปล่อยเม็ดพลาสติกที่สะสมไว้ผ่านแม่พิมพ์อย่างรวดเร็วเครื่องเป่าขึ้นรูปพลาสติก JWELL JWZ-BM160/230ใช้หัวสะสมวัสดุสำหรับภาชนะอุตสาหกรรมขนาดใหญ่
4. วัดระดับน้ำที่ลดลงของ Parison ก่อนทำการปรับแต่ง
สร้างการทดสอบการหย่อนตัวที่ทำซ้ำได้ภายใต้สภาวะการผลิตที่คงที่:
- ใช้เรซินล็อตเดียวกัน อัตราส่วนการบดซ้ำ และน้ำหนักเม็ดเดียวกัน
- ทำเครื่องหมายจุดอ้างอิงคงที่ไว้ด้านล่างของแม่พิมพ์
- บันทึกความยาวของพาริสันในช่วงเวลาเท่าๆ กัน
- บันทึกเวลาการปล่อยทั้งหมดและเวลาการดักจับเชื้อรา
- วัดเส้นผ่านศูนย์กลางของส่วนบน ส่วนกลาง และส่วนล่างของพาริสัน หรือวางพาริสันให้แบนราบหากทำได้
- ขึ้นรูปชิ้นส่วนและกำหนดความหนาของผนังในตำแหน่งคงที่
การเปรียบเทียบที่มีประโยชน์คือการเปลี่ยนแปลงความยาวของชิ้นงานหล่อต่อหน่วยเวลา วิดีโอที่มีการอ้างอิงเวลาที่มองเห็นได้สามารถแสดงให้เห็นว่าการยืดตัวเร่งขึ้นเมื่อใด ท่อมีการแกว่งเมื่อใด หรือการเคลื่อนที่ของแม่พิมพ์ทำให้เกิดความล่าช้าที่หลีกเลี่ยงได้หรือไม่ ควรทำการวัดซ้ำอีกครั้งหลังจากมีการเปลี่ยนแปลงเรซิน อุณหภูมิ หรือหัวฉีดครั้งใหญ่ทุกครั้ง
5. ใช้โปรแกรมกำหนดความหนาผนังของ Parison
การตั้งโปรแกรมของ Parison จะเปลี่ยนแปลงช่องว่างของแม่พิมพ์ระหว่างการขึ้นรูป โดยจะเพิ่มปริมาณวัสดุในบริเวณที่จะยืดตัวได้มากกว่าในแม่พิมพ์ หรือบริเวณที่จะสูญเสียความหนาเนื่องจากการหดตัว และจะกำจัดวัสดุส่วนเกินออกจากบริเวณที่ยืดตัวได้น้อย
สร้างโปรแกรมจากข้อมูลการวัดชิ้นส่วนสำเร็จรูป:
- เริ่มต้นด้วยรูปแบบที่เรียบง่ายและเกือบจะเหมือนกันหมด
- ปล่อยให้กระบวนการเข้าสู่สมดุลทางความร้อน
- กำหนดความหนาของผนังขั้นต่ำและเฉลี่ย ณ จุดที่สามารถวัดซ้ำได้
- เชื่อมโยงตำแหน่งของแต่ละชิ้นส่วนเข้ากับเวลาที่ใช้ในการตรวจสอบชิ้นส่วนนั้น ๆ
- ปรับเปลี่ยนเฉพาะจุดกำหนดโปรแกรมบางส่วนเท่านั้น
- ใช้การเปลี่ยนผ่านที่ราบรื่น และทำการทดลองซ้ำอีกครั้ง
การเปลี่ยนแปลงความหนาอย่างรวดเร็วและฉับพลันอาจทำให้เกิดความไม่เสถียรของการไหล การพับงอ หรือการเปลี่ยนแปลงความหนาที่เห็นได้ชัด ตรวจสอบให้แน่ใจว่าตัวกระตุ้นช่องว่างแม่พิมพ์ทำงานตามคำสั่งภายใต้แรงดันหัวฉีดจริง สำหรับการตรวจสอบที่เกี่ยวข้อง โปรดดูคู่มือของ JWELL เกี่ยวกับความสม่ำเสมอของความหนาผนังในการขึ้นรูปด้วยการเป่า
6. ปรับสมดุลช่องว่างระหว่างแม่พิมพ์ เส้นผ่านศูนย์กลาง และน้ำหนักของลูกกระสุน
ช่องว่างระหว่างแม่พิมพ์ที่กว้างขึ้นจะทำให้ชิ้นงานหนาขึ้น แต่ก็ทำให้มีน้ำหนักของเม็ดพลาสติกและแรงโน้มถ่วงที่ส่วนบนของชิ้นงานเพิ่มขึ้นด้วย ช่องว่างที่แคบลงจะเพิ่มแรงเฉือนและอาจทำให้การบวมตัวเปลี่ยนแปลงไป ดังนั้น ช่องว่างระหว่างแม่พิมพ์จึงไม่ใช่ปัจจัยเดียวที่ใช้แก้ไขการหย่อนตัวของชิ้นงานได้
เส้นผ่านศูนย์กลางของแม่พิมพ์ต้องมีเส้นรอบวงที่เพียงพอโดยไม่เกิดการโป่งพองหรือส่วนเกินมากเกินไป จัดตำแหน่งแกนหมุนให้ตรงกลาง ตรวจสอบพื้นผิวของแม่พิมพ์ และตรวจสอบให้แน่ใจว่าการให้ความร้อนสม่ำเสมอ หากด้านใดด้านหนึ่งยังคงบาง ให้แก้ไขการจัดตำแหน่งแม่พิมพ์ อุณหภูมิ หรือการกระจายการไหลก่อนที่จะพยายามปกปิดข้อบกพร่องด้วยโปรแกรมตามแนวแกน
7. ประสานการทำงานของแม่พิมพ์และเวลาการทำงานของเครื่องจักร
แม่พิมพ์ควรจับชิ้นงานที่ความยาวและตำแหน่งที่กำหนดได้อย่างสม่ำเสมอ ตรวจสอบความเร็วในการปิดแม่พิมพ์ จังหวะการเคลื่อนที่ของแท่นเลื่อน อุปกรณ์หนีบชิ้นงานก่อนขึ้นรูป การเคลื่อนที่ของหมุดเป่าลม และระบบระบายอากาศ การเคลื่อนที่ของอากาศอาจทำให้ชิ้นงานแกว่งไปมามาก การป้องกันอาจช่วยได้หากไม่ก่อให้เกิดความร้อนสะสมที่เป็นอันตราย
การเป่าลมก่อนขึ้นรูปสามารถช่วยให้ท่อเปิดอยู่ได้ แต่แรงดันที่มากเกินไปหรือจังหวะเวลาที่ไม่เหมาะสมอาจทำให้ท่อเสียรูปทรงได้ ชิ้นส่วนที่มีความยาวมากหรือมีรูปทรงไม่สมมาตรอาจต้องใช้ตัวรองรับพาริสัน การจัดการด้วยหุ่นยนต์ การขึ้นรูปก่อนขึ้นรูปด้วยระบบดูด หรือการขึ้นรูปด้วยการเป่าแบบสามมิติ แทนที่จะใช้พาริสันแนวตั้งที่แขวนอย่างอิสระ
ตารางการแก้ไขปัญหาการหย่อนตัวของพาริสัน
| อาการ | ตรวจสอบก่อน | หลีกเลี่ยงเป็นวิธีการตอบสนองแรก |
|---|---|---|
| พาริสันยาวเกินไป | อุณหภูมิหลอมเหลว เกรดเรซิน เวลาในการปล่อย | เพิ่มน้ำหนักกระสุนทั้งหมด |
| ผนังด้านบนบาง ผนังด้านล่างหนา | ระยะเวลาการถอนเงิน, กำหนดการของโครงการ | การเปลี่ยนแปลงทุกจุดของโปรแกรม |
| ด้านหนึ่งบางกว่าอย่างสม่ำเสมอ | การจัดตำแหน่งแม่พิมพ์ ความสม่ำเสมอของฮีตเตอร์ | การชดเชยแกน |
| ความแตกต่างระหว่างช็อตต่อช็อต | การบดซ้ำ อุณหภูมิหลอมเหลว การควบคุมตัวสะสม | การเพิ่มความเร็วของสกรูโดยไม่รู้ทิศทาง |
| พับทับกันขณะปิด | เส้นผ่านศูนย์กลาง, การบวม, จังหวะการขึ้นรูป, การเป่าลมก่อนขึ้นรูป | ลดอุณหภูมิทั้งหมดลง |
| มุมขึ้นรูปบางเท่านั้น | อัตราส่วนการยืดเฉพาะที่และโปรแกรม | พิจารณาเฉพาะความหย่อนคล้อยเพียงอย่างเดียว |
คำถามที่พบบ่อย (FAQs)
อุณหภูมิหลอมเหลวที่ต่ำลงจะช่วยลดการหย่อนตัวของชิ้นงานได้เสมอหรือไม่?
โดยปกติแล้ว แต่เฉพาะภายในช่วงอุณหภูมิที่เหมาะสมเท่านั้น อุณหภูมิที่ต่ำเกินไปอาจทำให้การหลอมเหลวไม่ดี ภาระมอเตอร์สูง พื้นผิวหยาบ และรอยเชื่อมไม่แข็งแรง
การตั้งโปรแกรมพาริสันสามารถชดเชยความแข็งแรงของการหลอมที่อ่อนแอได้อย่างสมบูรณ์หรือไม่?
ไม่ การตั้งโปรแกรมเป็นการกระจายวัสดุใหม่ แต่ไม่ได้ขจัดความไม่เสถียรที่เกิดจากเรซินที่ไม่เหมาะสม อุณหภูมิหลอมเหลวสูงเกินไป หรือการฉีดที่ช้าเกินไป
หัวสะสมแรงดันจำเป็นสำหรับผลิตภัณฑ์ HDPE ทุกชนิดหรือไม่?
ไม่เลย วิธีนี้จะมีประโยชน์มากที่สุดเมื่อต้องการฉีดวัสดุปริมาณมากอย่างรวดเร็ว ซึ่งวิธีการฉีดแบบต่อเนื่องด้วยสกรูไม่สามารถทำได้โดยไม่ต้องเสียเวลารอนานเกินไป
กำหนดค่ากระบวนการโดยยึดผลิตภัณฑ์เป็นหลัก
การควบคุมการขึ้นรูปพลาสติกที่เชื่อถือได้นั้น เกิดจากการผสมผสานระหว่างคุณสมบัติทางรีโอโลยีของเรซิน การหลอมเหลวที่สม่ำเสมอ การส่งวัสดุอย่างรวดเร็ว รูปทรงหัวฉีดที่ถูกต้อง การกำหนดเวลาแม่พิมพ์ที่ทำซ้ำได้ และการตั้งโปรแกรมโดยอิงจากหลักฐานเชิงประจักษ์ โปรดตรวจสอบเครื่องขึ้นรูปพลาสติกแบบเป่าของ JWELLหรือติดต่อ JWELLพร้อมแบบร่างผลิตภัณฑ์ เกรด HDPE อัตราส่วนพลาสติกใหม่/รีไซเคิล น้ำหนักเป้าหมาย ขนาด แผนภูมิความหนาของผนัง และเป้าหมายเวลาในการผลิต ข้อมูลเหล่านี้จะช่วยให้สามารถกำหนดขนาดหัวฉีด ความจุของถังสะสม และระบบควบคุมให้เหมาะสมกับผลิตภัณฑ์จริงได้





