ในการแก้ไขปัญหาการอัดขึ้นรูปแผ่นพลาสติก เส้นขวางที่ปรากฏเป็นระยะๆ ไม่ได้หมายความว่าสกรูสึกหรอหรือไม่อยู่ในแนวที่ถูกต้องเสมอไป รอยดังกล่าวอาจถูกคัดลอกลงบนแผ่นพลาสติกโดยเครื่องรีดแผ่นถัดไป เกิดจากแรงตึงที่ไม่คงที่ระหว่างแม่พิมพ์และเครื่องดึง หรือเกิดจากแรงเฉือนสูงที่ขอบแม่พิมพ์ ควรวัดระยะห่างของเส้นก่อน จากนั้นตรวจสอบแต่ละบริเวณเทียบกับสัญญาณของเครื่องจักร ก่อนที่จะถอดสกรูออก
เริ่มจากแบบ ไม่ใช่ที่สกรู
รูปร่างและระยะห่างของข้อบกพร่องเป็นข้อมูลเบื้องต้นในการวินิจฉัย บันทึกระยะห่างระหว่างเส้นที่อยู่ติดกันหลายเส้น จากนั้นเปรียบเทียบระยะห่างกับความเร็วของเส้น ความเร็วของลูกกลิ้ง และแนวโน้มของแรงดัน
| สิ่งที่คุณเห็นบนแผ่นกระดาษ | โซนที่มีแนวโน้มมากที่สุด | ตรวจสอบครั้งแรก |
| เส้นที่สม่ำเสมอมากและมีระยะห่างเกือบคงที่ | ระบบขับเคลื่อนแบบลูกกลิ้ง, เฟือง, โซ่ หรือตลับลูกปืน | วัดระยะห่างและเปรียบเทียบกับความถี่ของการหมุนหรือเฟือง |
| แถบที่กว้างขึ้นหรือแคบลงเมื่อความเร็วของสายเปลี่ยนแปลง | ความเร็วไม่ตรงกันหรือแรงตึงไม่คงที่ | เปรียบเทียบผลผลิตจากแม่พิมพ์ ความเร็วในการรีด และความเร็วในการดึงออก |
| คลื่นละเอียดหนาแน่น มีพื้นผิวทื่อหรือหยาบ | การแตกร้าวจากการเฉือนสูงหรือการหลอมเหลว | ตรวจสอบอุณหภูมิปากแม่พิมพ์ ปริมาณผลผลิต และสภาพของแม่พิมพ์ |
| รอยแตกร้าวจากการขึ้นรูปด้วยความร้อนเฉพาะจุดในทิศทางเดียวกับเครื่องจักร | ความคลาดเคลื่อนของขนาดเส้นผ่านศูนย์กลาง หรือบริเวณที่ร้อนเกินไป/บางเกินไป | ความหนาของแผนที่และตรวจสอบช่วงเวลาการให้ความร้อน |
แนวทางที่เน้นการสร้างลวดลายก่อนนี้มีประโยชน์อย่างยิ่งในสายการผลิตแผ่นโลหะขึ้น รูปครบวงจร ซึ่งข้อบกพร่องอาจเกิดขึ้นหลังจากที่โลหะหลอมเหลวออกจากแม่พิมพ์แล้ว
ตรวจสอบเครื่องรีดสามลูกกลิ้งว่ามีการสั่นสะเทือนทางกลหรือไม่
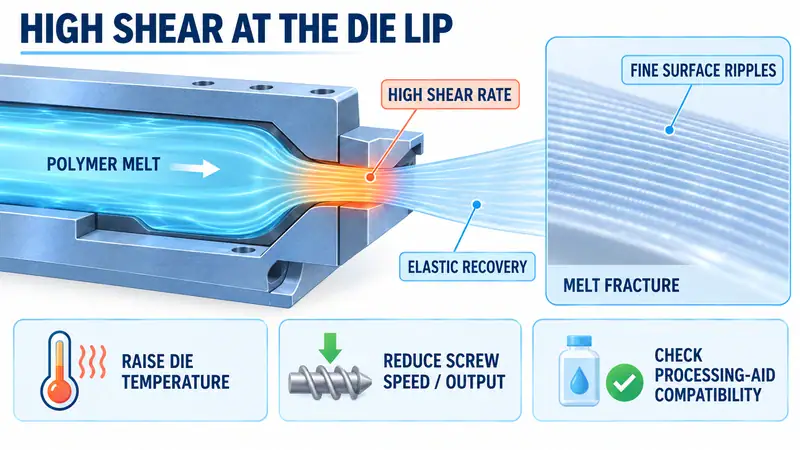
เครื่องรีดแผ่นเรียบแบบสามลูกกลิ้งหรือหลายลูกกลิ้งควบคุมการระบายความร้อน ความหนา และการจำลองพื้นผิว หากเส้นขวางมีความสม่ำเสมอสูง ให้ตรวจสอบระบบขับเคลื่อนลูกกลิ้งก่อนเปลี่ยนเรซินหรือคลายสกรู
เริ่มต้นที่ตัวลดเกียร์และเฟืองเชื่อมต่อลูกกลิ้ง การสึกหรอของฟันเฉพาะจุด ฟันเสียหาย ระยะห่างมากเกินไป หรือการเข้าเกียร์ที่ไม่ดี อาจทำให้เกิดแรงกระแทกเล็กๆ หนึ่งครั้งต่อการหมุนหนึ่งรอบ หรือหนึ่งครั้งต่อรอบการทำงาน ลูกกลิ้งจะถ่ายทอดการเคลื่อนไหวเล็กๆ เป็นระยะๆ นั้นไปยังแผ่นโลหะที่ยังไม่แข็งตัวเต็มที่
ระบบขับเคลื่อนด้วยโซ่ก็ต้องการการดูแลเอาใจใส่เช่นเดียวกัน โซ่ที่หลวมอาจลื่นและแกว่งไปมาได้ ในขณะที่โซ่ที่ตึงเกินไปอาจดึงเพลาลูกกลิ้งซ้ำๆ ตรวจสอบความตึงของโซ่ การสึกหรอของเฟือง สภาพของแบริ่ง การจัดแนวของข้อต่อ และโครงรองรับลูกกลิ้ง ใช้เครื่องวัดการสั่นสะเทือนแบบไม่สัมผัสหากเป็นไปได้ ห้ามวางมือใกล้ลูกกลิ้งที่กำลังเคลื่อนที่หรือโซ่ที่เปิดโล่งเด็ดขาด ควรแยกและล็อกอุปกรณ์ก่อนทำการตรวจสอบด้วยมือทุกครั้ง
คุณสามารถประมาณความถี่การสั่นสะเทือนได้จากแผ่นกระดาษนั้นเอง:
f = V / L
ในที่นี้ f คือความถี่ของข้อบกพร่อง V คือความเร็วของสายการผลิต และ L คือระยะทางที่วัดได้ระหว่างเส้นที่ซ้ำกันสองเส้น หากความถี่ที่คำนวณได้ตรงกับการหมุนของลูกกลิ้ง การเข้าเกียร์ หรือเหตุการณ์ของโซ่ การวินิจฉัยทางกลก็จะมีความแม่นยำมากขึ้น
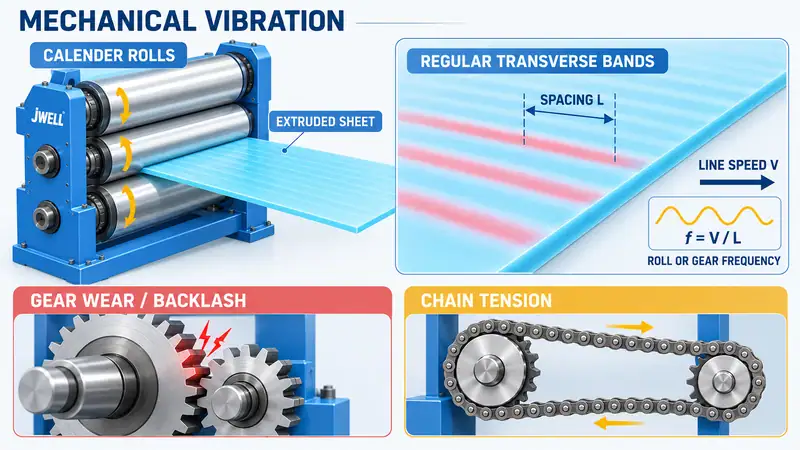
การจับคู่ระหว่างปริมาณผลผลิตจากแม่พิมพ์ ความเร็วในการรีด และแรงดึงในการรีด
ไม่ใช่ทุกเส้นขวางจะเป็นร่องรอยจากการสั่นสะเทือน แผ่นโลหะอาจแสดงแถบหนาและบางเป็นระยะๆ เมื่อโลหะหลอมเหลวถูกยืดและปล่อยสลับกันระหว่างแม่พิมพ์ เครื่องรีด และเครื่องดึงออก
สิ่งแรกที่ต้องตรวจสอบคือความสัมพันธ์ระหว่างการส่งโลหะหลอมเหลวและความเร็วของลูกกลิ้งหรือเครื่องดึง หากลูกกลิ้งหรือเครื่องดึงดึงเร็วกว่าปริมาณโลหะหลอมเหลวที่ส่งได้ แผ่นโลหะจะถูกดึงให้บางลง และเมื่อแรงดึงลดลง แผ่นโลหะก็จะหนาขึ้นอีกครั้ง วงจรความตึงนี้อาจเกิดขึ้นได้แม้ว่าเฟืองจะอยู่ในสภาพดีก็ตาม
ควรพิจารณาแนวโน้มของค่าต่างๆ เหล่านี้โดยรวม แทนที่จะอ่านทีละค่า:
- ปริมาณการจ่ายของเครื่องอัดรีดหรือความเร็วของสกรู
- แรงดันแม่พิมพ์และอุณหภูมิหลอมเหลว
- ความเร็วปฏิทินและความเร็วการดึงออก
- ความหนาของแผ่นที่วัดได้
แรงดันที่เพิ่มขึ้นและลดลงเป็นช่วงๆ อย่างสม่ำเสมอ บ่งชี้ถึงสภาวะการป้อนหรือการหลอมที่ไม่เสถียร ตรวจสอบเปอร์เซ็นต์ของวัสดุรีไซเคิล ความแตกต่างของอัตราการไหลของวัสดุหลอมเหลวระหว่างแต่ละล็อต การอุดตันหรือการขาดแคลนวัสดุที่คอทางเข้า และการเชื่อมต่อของแถบทำความร้อนหรือเทอร์โมคัปเปิล การเปลี่ยนแปลงอย่างมากในวัสดุรีไซเคิลหรือการไหลของเรซินหลอมเหลวอาจทำให้ความหนืดเปลี่ยนแปลงมากพอที่จะรบกวนการไหลของแม่พิมพ์ ปรับเสถียรภาพการป้อนและอุณหภูมิให้คงที่ก่อนที่จะเพิ่มกำลังการผลิต
ปริมาณที่ระบุบนป้ายชื่อไม่ใช่ปริมาณที่นำไปขายได้จริง เกรดของเรซิน ความหนาของวัสดุ ความสามารถในการระบายความร้อน และแรงดึงในขั้นตอนถัดไปจะเป็นตัวกำหนดช่วงความเสถียร
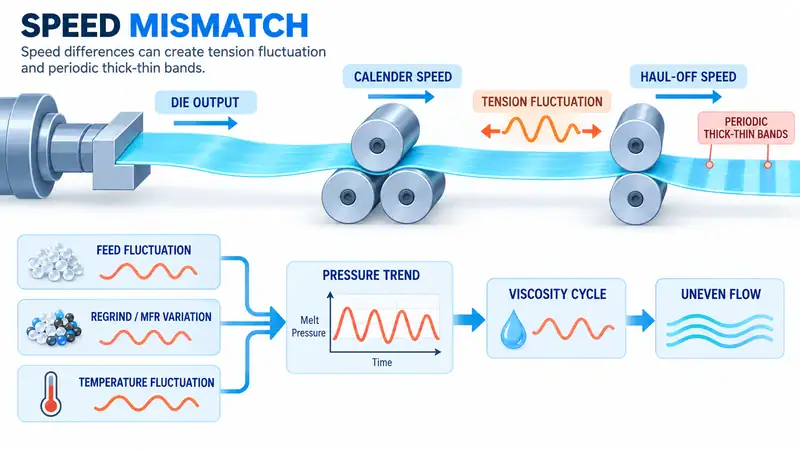
ตัดความเป็นไปได้ของแรงเฉือนสูงและการแตกร้าวจากการหลอมละลายออกไป
คลื่นละเอียดที่อยู่ใกล้กันและมีพื้นผิวที่มืดกว่า หยาบกว่า หรือเป็นฝ้า อาจบ่งชี้ถึงการแตกร้าวจากการหลอม การแตกร้าวจากการหลอมเป็นความไม่เสถียรของพื้นผิวที่เกิดขึ้นเมื่ออัตราการเฉือนเฉพาะที่บริเวณขอบแม่พิมพ์เกินกว่าที่พอลิเมอร์และรูปทรงของเครื่องมือจะรองรับได้ พอลิเมอร์จะคืนตัวตามความยืดหยุ่นเมื่อออกจากแม่พิมพ์ ทำให้เกิดลวดลายหยาบซ้ำๆ กัน
อาการนี้แตกต่างจากอาการสั่นของเฟือง โดยปกติแล้วจะเห็นได้ชัดเจนขึ้นเมื่อความเร็วรอบของกำลังการผลิตหรือสกรูเพิ่มขึ้น และอาจดีขึ้นเมื่อความหนืดของโลหะหลอมเหลวลดลง ตรวจสอบขอบแม่พิมพ์ว่ามีคราบสะสม ความเสียหาย หรือสภาพพื้นผิวที่ไม่เหมาะสมหรือไม่ จากนั้นค่อยๆ ปรับทีละอย่าง:
- ควรทดลองเพิ่มอุณหภูมิของแม่พิมพ์และขอบแม่พิมพ์ในปริมาณน้อยก่อน เช่น 5-10°C โดยอยู่ภายในขีดจำกัดของเรซินและเครื่องมือเท่านั้น
- ลดความเร็วของสกรูหรือปริมาณการผลิตลง หากเป้าหมายการผลิตเอื้ออำนวย
- ตรวจสอบให้แน่ใจว่าตะแกรง ช่องทางการไหล และแม่พิมพ์สะอาดและประกอบอย่างถูกต้อง
- ควรพิจารณาใช้สารช่วยในการแปรรูปพอลิเมอร์หรือสารหล่อลื่นภายในที่เข้ากันได้ก็ต่อเมื่อได้ตรวจสอบวัสดุ การสัมผัสกับอาหาร การรีไซเคิล และข้อกำหนดของลูกค้าแล้วเท่านั้น
หากอุณหภูมิที่เพิ่มขึ้นทำให้เส้นลวดลดลงในขณะที่การสั่นสะเทือนทางกลยังคงไม่เปลี่ยนแปลง หลักฐานนี้ชี้ไปที่ปัญหาการไหลหรือแรงเฉือน สารเติมแต่งจะไม่สามารถแก้ไขปัญหาแม่พิมพ์ที่เสียหาย การป้อนที่ไม่เสถียร หรือการดึงขึ้นรูปมากเกินไปได้
ใช้ลำดับการแก้ไขปัญหาภาคสนามที่ปลอดภัย
บันทึกหลักฐานก่อนทำการปรับเปลี่ยนหลายอย่างพร้อมกัน
- วัดขนาดลวดลายบันทึกค่าระยะห่างระหว่างเส้นอย่างน้อยห้าค่า ความเร็วเส้น ความกว้าง ความหนา เกรดเรซิน และปริมาณผลผลิต โดยใช้สูตรคำนวณความถี่ข้างต้น
- เปลี่ยนความเร็วชั่วครู่ตรวจสอบว่าระยะห่างระหว่างสิ่งกีดขวางกว้างขึ้นตามความเร็ว คงที่แบบสุ่ม หรือหายไป
- เปรียบเทียบแนวโน้มและตรวจสอบอย่างปลอดภัยแรงกดทับ อุณหภูมิหลอมเหลว ความเร็วสกรู ความเร็วเครื่องรีด และความเร็วดึงออก ควรใช้การวัดการสั่นสะเทือนก่อน หากจำเป็นต้องตรวจสอบอย่างละเอียด ให้ปฏิบัติตามขั้นตอนการล็อกเอาต์
- ดำเนินการทดลองแบบควบคุมหนึ่งครั้งปรับอุณหภูมิหรือปริมาณการจ่ายของหัวฉีด จากนั้นวัดความหนาตามแนวกว้างและตามแนวการทำงานของเครื่องจักร
ควรเก็บตัวอย่างก่อนและหลังการทดลองแต่ละครั้งไว้ พื้นผิวที่เรียบเนียนขึ้นไม่ได้หมายความว่าได้ผลลัพธ์ที่สมบูรณ์แล้ว หากความหนาหรือลักษณะการขึ้นรูปเปลี่ยนแปลงไป
เหตุใดข้อบกพร่องเดียวกันจึงสามารถทำให้เกิดรอยแตกในการขึ้นรูปด้วยความร้อนได้
เส้นริ้วเป็นระยะๆ อาจเกี่ยวข้องกับการแตกหักเฉพาะจุดระหว่างการขึ้นรูปด้วยความร้อน เมื่อเส้นริ้วเหล่านั้นทำให้เกิดความแปรปรวนของความหนาด้วย แถบโลหะบางจะร้อนเร็วกว่า ยืดได้มากกว่า และสามารถทำให้เกิดความเครียดกระจุกตัวระหว่างการขึ้นรูปด้วยสุญญากาศ ตรวจสอบความเชื่อมโยงนี้ด้วยแผนที่ความหนาและการทดลองขึ้นรูป รวมถึงตรวจสอบอุณหภูมิของแผ่นโลหะ เวลาในการให้ความร้อน การใช้ตัวช่วยในการขึ้นรูป เวลาในการดูดสุญญากาศ และความหนาของผนังขั้นสุดท้ายด้วย
ควรปรึกษาผู้จัดหาชิ้นส่วนเมื่อใด
ให้ดำเนินการแก้ไขเมื่อรูปแบบยังคงเหมือนเดิมหลังจากตรวจสอบทางกล ทดสอบความเร็ว และทดสอบที่อุณหภูมิคงที่แล้ว เตรียมข้อมูลเรซิน สายการผลิต และข้อบกพร่องให้พร้อม เพื่อให้ผู้จำหน่ายสามารถแยกพฤติกรรมของอุปกรณ์ออกจากวัสดุหรือสภาวะการขึ้นรูปได้
สำหรับการตรวจสอบเฉพาะสายการผลิต ให้เปรียบเทียบการวัดของคุณกับโครงสร้างของสายการผลิตแผ่นพลาสติก PP/PS ที่เลือกไว้ หน้าผลิตภัณฑ์แสดงโครงสร้างอ้างอิง แต่การตั้งค่าแม่พิมพ์ เครื่องรีด การระบายความร้อน และการควบคุมที่ถูกต้องนั้นขึ้นอยู่กับวัสดุและความหนาที่ต้องการ
คำถามที่พบบ่อย
เส้นขวางเป็นระยะๆ เกิดจากการสึกหรอของสกรูเสมอหรือไม่?
ไม่ครับ ระยะห่างที่ไม่สม่ำเสมอ มักบ่งชี้ถึงความถี่ของระบบขับเคลื่อนแบบลูกกลิ้งหรือโซ่ ความไม่เสถียรของแรงดันและการเฉือนของแม่พิมพ์ก็เป็นสาเหตุทั่วไปอื่นๆ ตรวจสอบบริเวณเหล่านั้นก่อนถอดสกรูออก
ฉันจะแยกการสั่นสะเทือนทางกลออกจากรอยแตกจากการหลอมเหลวได้อย่างไร?
วัดระยะห่างและปรับความเร็วสายการผลิตชั่วครู่ ระยะห่างที่สอดคล้องกับความถี่ของลูกกลิ้งหรือเฟืองบ่งชี้ถึงสาเหตุทางกลไก ความหยาบละเอียดที่ตอบสนองต่ออุณหภูมิของแม่พิมพ์หรือปริมาณการผลิตบ่งชี้ถึงการแตกร้าวจากการหลอมเหลว
การเพิ่มอุณหภูมิของแม่พิมพ์สามารถลบเส้นเหล่านั้นได้หรือไม่?
มันสามารถลดความหยาบที่เกิดจากแรงเฉือนได้โดยการลดความหนืดของวัสดุหลอมเหลว แต่จะไม่สามารถซ่อมแซมเฟืองที่สึกหรอ โซ่ที่หลวม หรือการป้อนที่ไม่เสถียรได้ ควรทดลองใช้ที่อุณหภูมิควบคุม 5-10°C ภายในขีดจำกัดของเรซินและแม่พิมพ์ จากนั้นจึงตรวจสอบความหนาอีกครั้ง
อธิบายกระบวนการขึ้นรูปแผ่นโลหะของคุณ
การแก้ไขปัญหาเส้นขวางเป็นระยะๆ จะง่ายขึ้นเมื่อข้อมูลกระบวนการเดินทางไปพร้อมกับตัวอย่างแผ่นวัสดุ ส่งข้อมูลวัสดุและอัตราการไหลของวัสดุหลอมเหลว ความกว้างและความหนาที่ต้องการ ความเร็วสายการผลิต ผลผลิต ชั่วโมงการทำงาน แนวโน้มความดันและอุณหภูมิ ระยะห่างของข้อบกพร่อง รูปภาพ และตัวอย่างชิ้นงานที่เสียหายจากการขึ้นรูปด้วยความร้อนไปยัง JWELL วิศวกรของเราสามารถใช้ข้อมูลนี้เพื่อตรวจสอบช่วงกระบวนการ การกำหนดค่าปลายทาง และขั้นตอนการแก้ไขปัญหาต่อไปติดต่อ JWELLเพื่อเริ่มต้นการพูดคุย