
Если спрос на годную продукцию ниже примерно 250 kg/h, линия производительностью 300 kg/h обычно является наиболее безопасной отправной точкой. Линия производительностью 500 kg/h для экструзии пластмасс является сбалансированным выбором для растущего предприятия с несколькими сменами или несколькими видами продукции. Линия производительностью 1,000 kg/h оправдана, когда подтвержденный спрос, поставки сырья и возможности последующего оборудования позволяют поддерживать ее загрузку.
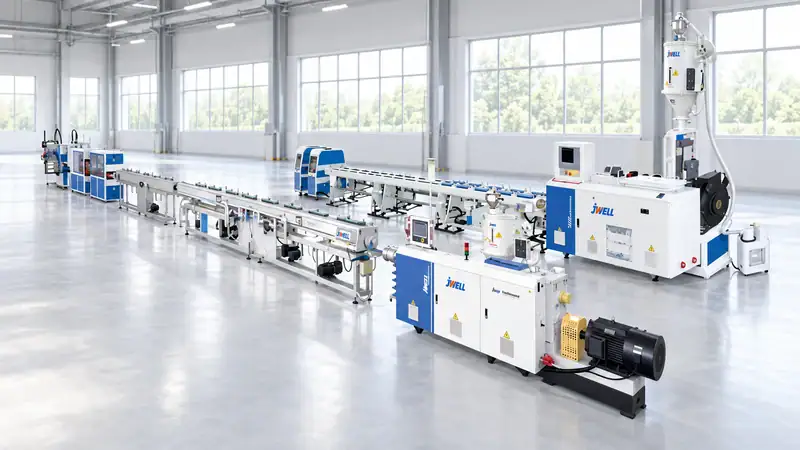
Начинайте с выхода годной продукции, а не с паспортного значения
Производительность линии экструзии обычно указывается как максимальная под заданными условиями: конкретная смола, температура расплава, скорость шнека, фильера, размер изделия и система охлаждения. Фактический выход годной продукции будет ниже из-за брака при запуске, смены марки, обслуживания, задержек контроля качества и обычных потерь коэффициента использования.
Используйте формулу для планирования:
Требуемая паспортная производительность = годовой выпуск годной продукции ÷ годовые запланированные часы ÷ выход годной продукции ÷ коэффициент использования.
Например, если заводу необходимо продавать 2,400 tonnes в год, планировать 6,000 часов работы, достигать выхода годной продукции 97% и рассчитывать на среднюю загрузку 75%, требуемая паспортная производительность составит около 550 kg/h. В этом случае линии 500 kg/h будет постоянно не хватать мощности, а линия 1,000 kg/h может быть финансово избыточной, если только спрос не ожидается быстро растущим. Всегда выполняйте расчёт для собственного ассортимента и рабочего календаря.
Когда подходит линия 300 kg/h
Линия 300 kg/h подходит для нового изделия, регионального рынка или предприятия, которому важнее гибкость, чем максимальный объём. Она часто подходит для:
- труб, профилей, листов или гранул малого и среднего диаметра;
- нескольких SKU, требующих частой смены материала или фильеры;
- контрактного производства с неравномерными объёмами заказов;
- первая линия, используемая для проверки соответствия продукта рынку;
- предприятия с ограниченной площадью или мощностью трансформатора.
Главное преимущество — коэффициент использования. Небольшая линия может работать рядом со стабильным рабочим окном, вместо того чтобы большую часть времени работать на низкой скорости шнека. Обычно это повышает стабильность расплава, цветовую однородность и снижает расход энергии на килограмм. Компромисс — более высокая себестоимость килограмма, если спрос быстро превысит фактическую производительность линии. Убедитесь, что шнек, цилиндр, фильера и оборудование последующих операций всё ещё смогут обрабатывать самое крупное изделие и марку с наибольшей вязкостью, которые вы планируете выпускать.
Когда производительность 500 kg/h — сбалансированный вариант
Для многих действующих перерабатывающих предприятий 500 kg/h — оптимальный компромисс между инвестициями, гибкостью и ростом. Такая линия обеспечивает полезный запас мощности по сравнению с линией 300 kg/h, не требуя здания, инженерных систем и оборотного капитала для системы 1,000 kg/h.
Выберите этот диапазон, если:
- текущий спрос составляет примерно 300–400 kg/h при нормальной загрузке;
- в течение двух-трёх лет ожидаются новые клиенты или переход на вторую смену;
- в ассортимент входят стандартные и высокопроизводительные заказы;
- необходима одна линия для снабжения последующей резки, намотки или упаковки;
- нужна промышленная линия, но при этом важны частые переналадки.
Попросите поставщика указать производительность для каждого важного изделия, а не только для смолы в наилучшем случае. Линия 500 kg/h для полипропилена может не обеспечивать 500 kg/h при переработке компаунда с минеральным наполнителем, профиля с тонкой стенкой или трубы со строгой спецификацией. Попросите письменно подтвердить гарантированную производительность, диапазон температуры расплава, энергопотребление и допущения по отходам.
Когда оправдана производительность 1,000 kg/h
Линия 1,000 kg/h — это производственный актив, а не просто более крупный экструдер. Она становится целесообразной при наличии подтверждённых заказов, стабильного контракта на поставку сырья и оборудования последующих операций, способного непрерывно принимать продукцию. Обычно такую линию рассматривают для:
- крупносерийной стандартной продукции с длительными кампаниями;
- централизованного производства для нескольких рынков;
- трёхсменной работы с минимальными простоями;
- изделий, для которых низкая себестоимость единицы важнее быстрой переналадки;
- планов расширения, которые иначе потребовали бы двух небольших линий.
Основные риски — недостаточная загрузка и концентрация производства. При падении спроса крупная линия может связывать значительный основной капитал, работая неэффективно. Кроме того, незапланированный ремонт экструдера, фильеры или системы охлаждения вызовет более серьёзный перерыв производства. Сравните одну линию 1,000 kg/h с двумя линиями 500 kg/h по устойчивости работы, графикам обслуживания, гибкости ассортимента и общей стоимости владения, а не только по цене покупки на килограмм.
Сравнивайте три варианта производительности на одной основе
Используйте единую таблицу для всех вариантов. Включите следующие поля:
| Критерий выбора | 300 kg/h | 500 kg/h | 1,000 kg/h |
| Наилучший вариант для | Гибкое производство или начальный этап | Сбалансированный рост | Крупносерийное производство |
| Типовой целевой коэффициент использования | 65–80% | 65–85% | 60–85% |
| Основной риск | Линия быстро станет недостаточной | Умеренные затраты на расширение | Недостаточная загрузка и концентрация |
| Влияние переналадки | Обычно проще планировать | Управляемое | Высокие затраты при частых переналадках |
| Потребность в инженерных системах и помещении | Минимальная | Средняя | Максимальная |
Это диапазоны для планирования, а не гарантии. Правильное целевое значение загрузки зависит от продукции, смолы, модели организации труда и стратегии обслуживания.
Проверяйте всю линию, а не только экструдер
Производительность ограничивается узким местом. Высокопроизводительный экструдер не увеличит выпуск годной продукции, если гравиметрический дозатор, сменщик фильтрующих сеток, фильера, калибровочный стол, тянущее устройство, резак, намотчик, гранулятор, чиллер или упаковочная станция имеют недостаточную мощность. При выборе подходящих конфигураций линии экструзии труб для трубной продукции проверьте:
- точность дозирования и количество компонентов;
- давление в фильере и площадь фильтрации расплава;
- длину охлаждения и мощность теплоотвода;
- тяговое усилие отвода и максимальную скорость линии;
- поточный контроль размеров;
- подачу материалов, силосы и вместимость склада;
- скорость упаковки и хранение готовой продукции.
Для нового проекта запросите у поставщика диаграмму материального баланса. В ней должны быть показаны расход исходной смолы, потери добавок, брак при запуске, возврат регранулята, выход годной продукции и удаление отходов. Такая информация полезнее одной рекламной цифры.
Практическое правило выбора
Выбирайте 300 kg/h, если спрос ещё проверяется и гибкость имеет высокую ценность. Выбирайте 500 kg/h, если бизнесу нужна надёжная коммерческая платформа с потенциалом роста. Рассматривайте 1,000 kg/h только тогда, когда линия будет загружена большую часть запланированных часов, а предприятие сможет обеспечить инженерные системы, оборудование последующих операций и требования к обслуживанию.
Перед размещением заказа отправьте поставщику перечень продукции, марки смолы, целевые размеры, годовой тоннаж, график смен и стандарты качества. Запросите гарантию производительности для каждого изделия и заводские приёмочные испытания на репрезентативном материале. Правильно подобранная линия 500 kg/h обычно эффективнее перегруженной финансово линии 1,000 kg/h по затратам, стабильности и отдаче на капитал.
Для рекомендаций по конкретному проекту сообщите Jwell Anhui ассортимент и годовой тоннаж. Инженерная команда сможет подобрать экструдер, фильеру, оборудование последующих операций и инженерные системы под объём продукции, который вы действительно сможете продать.
Нужна помощь с выбором производительности?
Отправьте годовой тоннаж, марки смолы, размеры изделия, график смен и целевую производительность инженерной команде Jwell. Мы порекомендуем практичную конфигурацию 300, 500 или 1,000 kg/h и предоставим соответствующие требования к планировке и инженерным системам.
Часто задаваемые вопросы
Всегда ли линия 1,000 kg/h энергоэффективнее?
Нет. При высокой загрузке удельное энергопотребление может быть ниже, однако недостаточно загруженная линия может расходовать энергию неэффективно. Сравнивайте kWh на килограмм годной продукции при ожидаемой рабочей точке.
Стоит ли покупать дополнительную мощность на будущее?
Да, но оцените её количественно. Резерв мощности 20–30% часто практичнее, чем двукратное увеличение производительности без подтверждённых заказов.
Может ли одна линия экструзии выпускать все изделия?
Обычно не с одинаковой производительностью. Смола, фильера, геометрия изделия и требования к охлаждению меняют гарантированный выпуск.
Что должно входить в коммерческое предложение?
Полное коммерческое предложение должно указывать условия производительности, установленную мощность, инженерные системы, занимаемую площадь, включённые вспомогательные устройства, объём ввода в эксплуатацию, запасные части, обучение и гарантию.





