
Kung mas mababa sa humigit-kumulang 250 kg/h ang mabebenta ninyong demand, karaniwang pinakaligtas na panimula ang linya na 300 kg/h. Ang linya na 500 kg/h na pang-extrusion ng plastik ang balanseng piliin para sa lumalagong pabrika na may ilang shift o produkto. Makatuwiran ang linyang 1,000 kg/h kapag kaya itong gamitin nang tuluy-tuloy ng kumpirmadong demand, suplay ng hilaw na materyal, at kapasidad sa downstream.
Magsimula sa maibebentang output, hindi sa nameplate
Karaniwang inilalahad ang kapasidad ng linya ng extrusion bilang pinakamataas na throughput sa ilalim ng tinukoy na kondisyon: partikular na resin, temperatura ng tunaw, bilis ng turnilyo, die, laki ng produkto, at sistema ng pagpapalamig. Mas mababa rito ang maibebenta ninyong output dahil sa scrap sa startup, pagpapalit ng grado, maintenance, paghihintay sa pagsusuri ng kalidad, at karaniwang pagkalugi sa utilization.
Gamitin ang pormula sa pagpaplano:
Kinakailangang kapasidad ayon sa nameplate = taunang maibebentang output ÷ taunang nakaiskedyul na oras ÷ yield ÷ utilization.
Halimbawa, kung kailangang magbenta ang planta ng 2,400 tonelada bawat taon, nakaiskedyul ito ng 6,000 oras, nakakamit ang 97% yield, at inaasahan ang 75% average utilization, humigit-kumulang 550 kg/h ang kinakailangang rate ayon sa nameplate. Sa ganitong sitwasyon, palaging kapos ang linyang 500 kg/h, samantalang maaaring labis ang gastos sa linyang 1,000 kg/h maliban kung mabilis na tataas ang demand. Palaging magkalkula batay sa sarili ninyong halo ng produkto at kalendaryo ng trabaho.
Kailan tamang piliin ang linya na 300 kg/h
Angkop ang linya na 300 kg/h para sa bagong produkto, panrehiyong merkado, o pabrikang higit na nangangailangan ng flexibility kaysa pinakamataas na volume. Madalas itong bagay sa:
- mga produktong tubo, profile, sheet, o pellet na maliit hanggang katamtaman ang diyametro;
- maraming SKU na nangangailangan ng madalas na pagpapalit ng materyal o die;
- contract manufacturing na hindi pantay-pantay ang dami ng order;
- unang linyang gagamitin upang tiyakin ang product-market fit;
- mga pabrikang limitado ang espasyo sa sahig o kapasidad ng transformer.
Pangunahing bentahe ang utilization. Kayang patakbuhin ang mas maliit na linya malapit sa matatag nitong operating window sa halip na halos buong oras sa mababang bilis ng turnilyo. Karaniwang pinahuhusay nito ang katatagan ng tunaw, pagkakapare-pareho ng kulay, at enerhiya bawat kilo. Kapalit nito, mas mataas ang gastos bawat kilo kung mabilis na lalampas ang demand sa praktikal na output ng linya. Tiyaking kaya pa rin ng turnilyo, barrel, die, at kagamitan sa downstream ang pinakamalaking produkto at pinakamataas na lagkit ng gradong balak ninyong patakbuhin.
Kailan balanseng piliin ang 500 kg/h
Para sa maraming matatag nang processor, pinakamainam na kompromiso sa puhunan, flexibility, at paglago ang 500 kg/h. Nagbibigay ito ng kapaki-pakinabang na dagdag-kapasidad kumpara sa 300 kg/h na linya nang hindi nangangailangan ng gusali, utility, at working capital na kailangan ng 1,000 kg/h na sistema.
Piliin ang saklaw na ito kapag:
- humigit-kumulang 300–400 kg/h ang kasalukuyang demand sa normal na utilization;
- umaasa kayo ng mga bagong customer o ikalawang shift sa loob ng dalawa hanggang tatlong taon;
- may standard at mas mataas ang throughput na takbo sa halo ng produkto;
- nais ninyong magsuplay ng iisang linya sa downstream na operasyon ng pagputol, pagrolyo, o pag-iimpake;
- kailangan ninyo ng komersiyal na linya ngunit mahalaga pa rin ang madalas na pagpapalit.
Hilingin sa supplier na magbigay ng output para sa bawat mahalagang produkto, hindi lamang sa resin na may pinakamagandang resulta. Maaaring hindi umabot sa 500 kg/h ang linyang 500 kg/h para sa polypropylene kapag mineral-filled compound, manipis na profile, o mahigpit na espesipikasyon ng tubo ang ginagawa. Hingin nang nakasulat ang garantisadong rate, saklaw ng temperatura ng tunaw, konsumo ng kuryente, at mga palagay tungkol sa scrap.
Kailan makatuwiran ang 1,000 kg/h
Asset ito sa produksyon, hindi lamang mas malaking extruder, ang linya na 1,000 kg/h. Nagiging kaakit-akit ito kapag mayroon kayong tiyak na order, matatag na kontrata sa suplay ng hilaw na materyal, at kagamitang downstream na tuluy-tuloy na kayang tumanggap ng output. Karaniwang isinasaalang-alang ito para sa:
- maramihang standard na produkto na ginagawa sa mahahabang kampanya;
- sentralisadong produksyon na nagsusuplay sa ilang merkado;
- operasyong tatlong shift na kaunti ang downtime;
- mga produktong mas mahalaga ang mababang gastos bawat yunit kaysa mabilis na pagpapalit;
- mga plano ng pagpapalawak na mangangailangan sana ng dalawang mas maliliit na linya.
Kabilang sa mga panganib ang kulang na pagkakarga at pagsasentro ng produksyon. Kapag bumaba ang demand, maaaring kumonsumo ng malaking nakapirming puhunan ang malaking linya habang hindi mahusay ang operasyon. Nagdudulot din ng mas malaking paghinto sa produksyon ang iisang malaking linya kapag kinailangan ng hindi planadong pagkukumpuni ang extruder, die, o sistema ng pagpapalamig. Ihambing ang iisang linyang 1,000 kg/h sa dalawang linyang 500 kg/h batay sa katatagan, oras ng maintenance, flexibility sa SKU, at kabuuang gastos ng pagmamay-ari—hindi lamang sa presyo ng pagbili bawat kilo.
Ihambing ang tatlong kapasidad sa iisang batayan
Gumamit ng iisang worksheet para sa lahat ng opsiyon. Isama ang mga sumusunod na patlang:
| Salik sa pagpapasya | 300 kg/h | 500 kg/h | 1,000 kg/h |
| Pinakaangkop sa | Flexible o panimulang produksyon | Balanseng paglago | Mataas na volume na mga kampanya |
| Karaniwang target na utilization | 65–80% | 65–85% | 60–85% |
| Pangunahing panganib | Paglampas sa kapasidad ng linya | Katamtamang gastos sa pagpapalawak | Kulang na pagkakarga at pagsasentro |
| Epekto ng pagpapalit | Karaniwang mas madaling isaayos sa iskedyul | Kaya pang pamahalaan | Magastos kapag madalas |
| Pangangailangan sa utility at gusali | Pinakamababa | Katamtaman | Pinakamataas |
Mga saklaw ito para sa pagpaplano, hindi garantiya. Nakadepende ang tamang target na utilization sa produkto, resin, modelo ng paggawa, at estratehiya sa maintenance.
Suriin ang buong linya, hindi lamang ang extruder
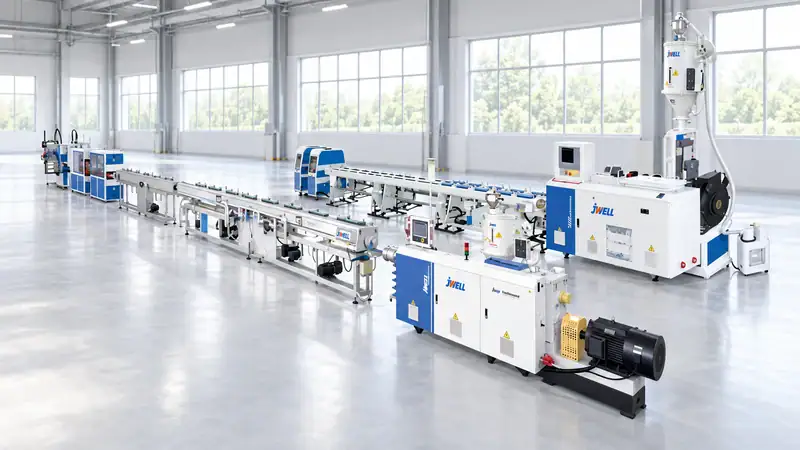
Nililimitahan ng bottleneck ang kapasidad. Hindi makalilikha ng mas maraming maibebentang produkto ang extruder na mataas ang output kung kulang ang sukat ng gravimetric feeder, screen changer, die, calibration table, haul-off, cutter, winder, pelletizer, chiller, o packing station. Repasuhin ang magagamit na mga konfigurasyon ng linya ng extrusion ng tubo kapag tubo ang produkto ninyo, at repasuhin din ang:
- katumpakan ng feeder at bilang ng mga sangkap;
- presyon ng die at lawak ng melt filtration;
- haba ng pagpapalamig at kapasidad sa pagtanggal ng init;
- traksyon ng haul-off at pinakamataas na bilis ng linya;
- online na inspeksiyon ng dimensiyon;
- kakayahan ng conveying ng materyal, silo, at bodega;
- bilis ng pag-iimpake at imbakan ng tapos na produkto.
Para sa bagong proyekto, humingi sa supplier ng diagram ng balanse ng masa. Dapat ipakita nito ang input na resin, pagkawala ng additive, scrap sa startup, paikot na paggamit ng regrind, maibebentang output, at pagtatapon ng basura. Mas kapaki-pakinabang ito kaysa iisang numerong pang-promosyon.
Praktikal na tuntunin sa pagpili
Piliin ang 300 kg/h kapag pinatutunayan pa ang demand at mataas ang halaga ng flexibility. Piliin ang 500 kg/h kapag kailangan ng negosyo ng maaasahang komersiyal na plataporma na may puwang para lumago. Piliin lamang ang 1,000 kg/h kung maaari itong magkarga sa halos lahat ng nakaiskedyul na oras at kayang suportahan ng planta ang mga utility, kagamitan sa downstream, at pangangailangan sa maintenance.
Bago mag-order, ipadala sa supplier ang listahan ng produkto, resin grade, target na dimensiyon, taunang tonelada, iskedyul ng shift, at pamantayan ng kalidad. Humingi ng garantisadong throughput para sa bawat produkto at factory acceptance test gamit ang kinatawang materyal. Karaniwang mas mahusay sa gastos, pagkakapare-pareho, at balik-puhunan ang maayos na naitugmang 500 kg/h na linya kaysa 1,000 kg/h na linyang kulang ang pagkakarga.
Para sa rekomendasyong angkop sa proyekto, ibahagi sa Jwell Anhui ang halo ng produkto at taunang tonelada. Itutugma ng pangkat ng engineering ang extruder, die, kagamitan sa downstream, at mga utility sa output na tunay ninyong maibebenta.
Kailangan ba ninyo ng tulong sa pagpili ng tamang kapasidad?
Ipadala ang taunang tonelada, resin grade, dimensiyon ng produkto, iskedyul ng shift, at target na output sa pangkat ng engineering ng Jwell. Magrerekomenda kami ng praktikal na konfigurasyong 300, 500, o 1,000 kg/h at ibibigay ang kaugnay na layout at mga kinakailangan sa utility.
Mga Madalas Itanong
Palaging mas matipid ba sa enerhiya ang linyang 1,000 kg/h?
Hindi. Maaaring mas mababa ang tiyak na konsumo nito ng enerhiya kapag mataas ang load, ngunit nagsasayang ng enerhiya ang linyang kulang ang pagkakarga. Ihambing ang kWh bawat maibebentang kilo sa inaasahan ninyong operating point.
Dapat ba akong bumili ng dagdag-kapasidad para sa paglago sa hinaharap?
Oo, ngunit kwantipikahin ito. Mas praktikal kadalasan ang allowance na 20–30% na headroom kaysa pagdoble ng kapasidad nang walang kumpirmadong order.
Kaya bang patakbuhin ng iisang linya ng extrusion ang bawat produkto?
Karaniwan ay hindi sa iisang bilis. Nagbabago ang garantisadong throughput ayon sa resin, die, hugis ng produkto, at mga kinakailangan sa pagpapalamig.
Ano ang dapat laman ng quotation?
Dapat tukuyin sa kumpletong quotation ang mga kondisyon ng throughput, nakakabit na kuryente, mga utility, footprint, kasamang auxiliary equipment, saklaw ng commissioning, ekstrang piyesa, pagsasanay, at warranty.





