
Sa pag-troubleshoot ng extrusion ng plastic sheet, hindi awtomatikong nangangahulugan ang paulit-ulit na pahalang na guhit na pudpod o hindi naka-align ang turnilyo. Maaaring mailipat sa sheet ang marka mula sa downstream calender, likhain ng hindi matatag na tensiyon sa pagitan ng die at haul-off, o sanhi ng mataas na shear sa labi ng die. Sukatin muna ang pagitan ng mga guhit, saka suriin ang bawat zone batay sa signal ng makina bago baklasin ang turnilyo.
Simulan sa Padron, Hindi sa Turnilyo
Unang nagbibigay ng palatandaan ang hugis at pagitan ng depekto. Itala ang layo sa pagitan ng ilang magkakasunod na guhit at ihambing ito sa bilis ng linya, bilis ng roller, at mga trend ng presyon.
| Nakikita sa sheet | Malamang na bahagi ng makina | Unang dapat suriin |
| Napakapantay na mga guhit na halos magkakapareho ang pagitan | Roll drive, gear mesh, chain, o bearing | Sukatin ang pagitan at ihambing sa dalas ng ikot ng roller o gear |
| Mga banda na lumalapad o kumikipot kapag nagbabago ang bilis ng linya | Hindi magkatugmang bilis o hindi matatag na tensiyon | Ihambing ang output ng die, bilis ng roller, at bilis ng haul-off |
| Pinong at dikit-dikit na alon na may mapurol o magaspang na ibabaw | Mataas na shear o melt fracture | Suriin ang temperatura ng labi ng die, output, at kondisyon ng die |
| Mga lokal na bitak sa thermoforming na nasa iisang direksiyon ng makina | Pagkakaiba ng gauge o sobrang init/manipis na bahagi | Gumawa ng mapa ng kapal at repasuhin ang saklaw ng pag-init |
Lalong kapaki-pakinabang ang paraang nagsisimula sa padron sa isang kumpletong linya ng extrusion ng sheet, kung saan maaaring lumitaw ang depekto matapos lumabas ang tunaw sa die.
Suriin kung May Mekanikal na Panginginig ang Three-Roll Calender
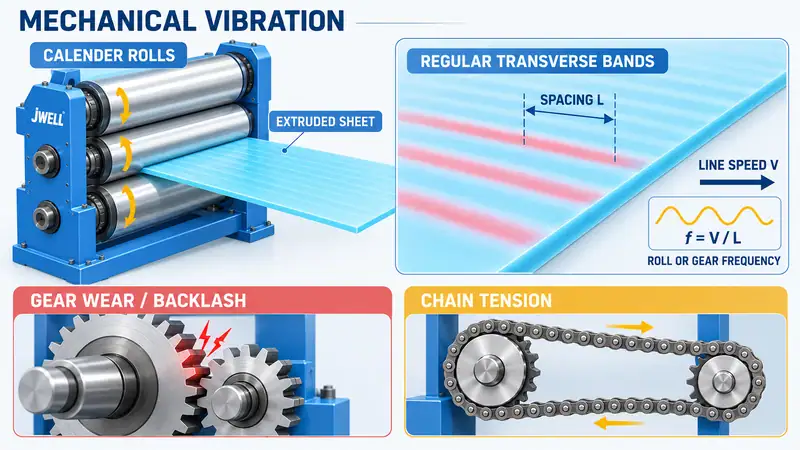
Kinokontrol ng three-roll o multi-roll calender ang pagpapalamig, kapal, at paglipat ng tekstura sa ibabaw. Kung napakapantay ng pagitan ng mga pahalang na guhit, siyasatin muna ang roll drive bago magpalit ng resin o hugutin ang turnilyo.
Magsimula sa mga gear ng reducer at pagkakabit ng roller. Maaaring lumikha ng maliit na impact sa bawat ikot o bawat siklo ng pag-gear ang lokal na pagkasira ng ngipin, sirang ngipin, sobrang luwag, o mahinang pagkakasalubong ng gear. Inililipat naman ng ibabaw ng roller ang maliit na paulit-ulit na galaw sa sheet na hindi pa ganap na tumitigas.
Kailangan ding suriin ang mga chain drive. Maaaring dumulas at umindayog ang maluwag na chain; maaaring magdulot naman ng paulit-ulit na hatak sa baras ng roller ang sobrang higpit na chain. Siyasatin ang tensiyon ng chain, pagkasira ng sprocket, kondisyon ng bearing, alignment ng coupling, at frame ng suporta ng roller. Gumamit ng vibration meter na hindi kailangang idikit kung maaari. Huwag ilapit ang kamay sa umiikot na roller o nakalitaw na chain; ihiwalay at i-lock out ang kagamitan bago ang anumang manwal na inspeksiyon.
Maaari mong tantiyahin ang dalas ng panginginig gamit ang mismong sheet:
f = V / L
Dito, ang f ay dalas ng depekto, ang V ay bilis ng linya ng sheet, at ang L ay nasukat na distansiya sa pagitan ng dalawang paulit-ulit na guhit. Kung tumutugma ang nakuwentang dalas sa ikot ng roller, gear-mesh, o galaw ng chain, mas matibay ang ebidensiya para sa mekanikal na sanhi.
Itugma ang Output ng Die, Bilis ng Roller, at Tensiyon ng Haul-Off
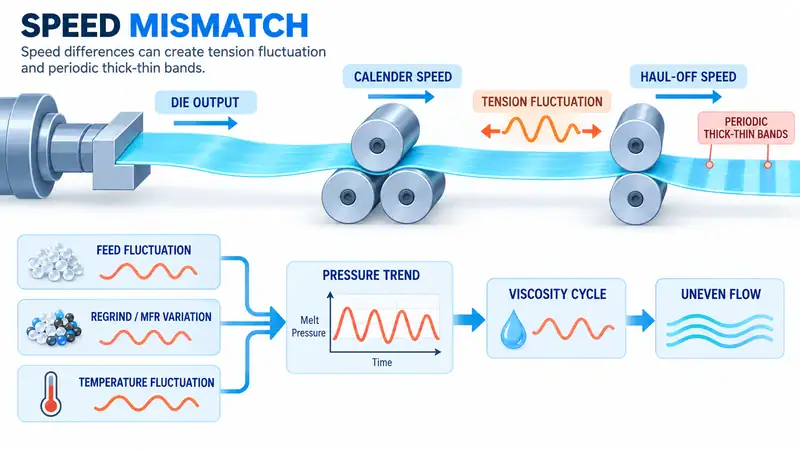
Hindi lahat ng pahalang na guhit ay marka ng panginginig. Maaari ring magpakita ang sheet ng salit-salitang makapal at manipis na banda kapag paulit-ulit na nahihila at nakaluluwag ang tunaw sa pagitan ng die, calender, at haul-off.
Unang suriin ang ugnayan ng paglabas ng tunaw at bilis sa downstream. Kung mas mabilis humila ang mga roller o haul-off kaysa kayang ibigay ng tunaw, numinipis ang sheet; kumakapal itong muli kapag lumuwag ang hatak. Maaaring lumitaw ang siklo ng tensiyong ito kahit maayos ang mga gear.
Subaybayan nang sabay-sabay ang mga sumusunod na halaga sa halip na isa-isahin:
- Output ng extruder o bilis ng turnilyo
- Presyon ng die at temperatura ng tunaw
- Bilis ng calender at haul-off
- Nasukat na kapal ng sheet
Ang regular na pagtaas at pagbaba ng presyon ay nagpapahiwatig ng hindi matatag na pagpapakain o pagtunaw. Suriin ang porsiyento ng regrind, pagkakaiba ng melt flow rate ng mga batch, pagbabara o kakulangan ng suplay sa lalamunan ng feed, at koneksiyon ng heater band o thermocouple. Maaaring sapat na upang guluhin ang daloy sa die ang malaking pagbabago sa recycled material o daloy ng tunaw ng resin. Patatagin muna ang pagpapakain at profile ng temperatura bago dagdagan ang output.
Hindi katumbas ng output na nakasaad sa nameplate ang output na maaaring ibenta; resin grade, gauge, kapasidad ng pagpapalamig, at tensiyon sa downstream ang nagtatakda ng matatag na saklaw.
Alisin sa pagsusuri ang Mataas na Shear at Melt Fracture
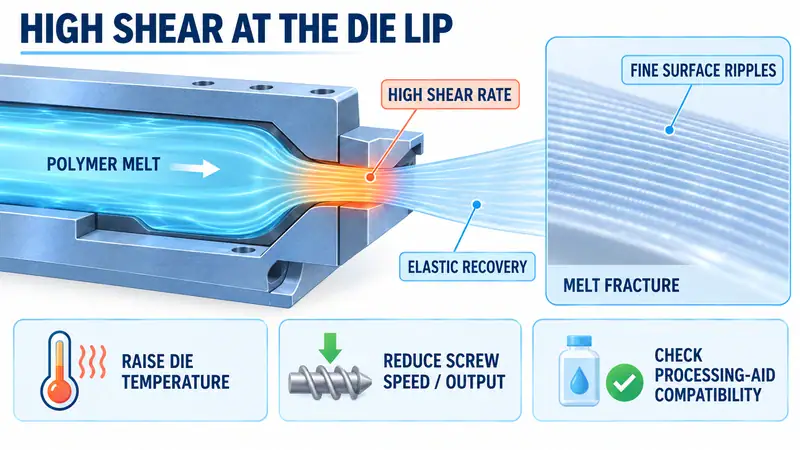
Maaaring palatandaan ng melt fracture ang pinong at dikit-dikit na alon na may mas madilim, magaspang, o malabong ibabaw. Isa itong kawalang-tatag sa ibabaw na nangyayari kapag lumampas ang lokal na shear rate sa labi ng die sa kayang tanggapin ng polymer at hugis ng tooling. Nababanat muli ang polymer paglabas nito sa die at nag-iiwan ng paulit-ulit na magaspang na padron.
Iba ito sa panginginig ng gear. Karaniwan itong mas nakikita habang tumataas ang output o bilis ng turnilyo, at maaaring bumuti kapag hindi gaanong malapot ang tunaw. Siyasatin kung may deposito o pinsala sa labi ng die at kung angkop ang hugis ng land nito. Pagkatapos, paisa-isang magsagawa ng kontroladong pagbabago:
- Bahagyang itaas ang temperatura ng die at labi, halimbawa 5-10°C, at manatili lamang sa mga limitasyon ng resin at tooling.
- Bawasan ang bilis ng turnilyo o output kung pinahihintulutan ito ng target sa produksyon.
- Tiyaking malinis at tama ang pagkakabuo ng mga screen, daluyan ng tunaw, at die.
- Isaalang-alang lamang ang angkop na polymer-processing aid o panloob na lubricant matapos suriin ang mga kinakailangan sa materyal, food contact, recycling, at customer.
Kung nababawasan ang mga guhit kapag tinaasan ang temperatura habang hindi nagbabago ang mekanikal na panginginig, mas malamang na problema ito sa daloy o shear. Hindi maititama ng additive ang sirang die, hindi matatag na pagpapakain, o sobrang paghila.
Gumamit ng Ligtas na Pagkakasunod-sunod sa Pag-troubleshoot sa Aktuwal na Linya
Mangolekta muna ng ebidensiya bago magsagawa ng maraming pagsasaayos nang sabay-sabay.
- Sukatin ang padron.Itala ang hindi bababa sa limang pagitan ng mga guhit, bilis ng linya, lapad, kapal, resin grade, at output. Gamitin ang pormula ng dalas sa itaas.
- Saglit na baguhin ang bilis.Tingnan kung lumalawak ang pagitan kasabay ng bilis, nananatiling pabagu-bago, o nawawala.
- Ihambing ang mga trend at magsiyasat nang ligtas.Ipatong sa iisang tsart ang presyon, temperatura ng tunaw, bilis ng turnilyo, bilis ng calender, at bilis ng haul-off. Unahin ang pagsukat ng panginginig; kung kailangan ng masusing inspeksiyon, sundin ang mga pamamaraan ng lockout.
- Magsagawa ng iisang kontroladong pagsubok.Ayusin ang temperatura ng labi ng die o output, saka imapa ang kapal sa buong lapad at kahabaan ng direksiyon ng makina.
Magtago ng sample bago at pagkatapos ng bawat pagsubok. Hindi pa kumpletong solusyon ang mas makinis na ibabaw kung nagbabago naman ang kapal o asal sa paghubog.
Bakit Maaaring Magdulot ng Bitak sa Thermoforming ang Parehong Depekto
Maaaring maiugnay ang mga paulit-ulit na guhit sa lokal na pagkapunit habang nagti-thermoform kapag nagdudulot din ang mga ito ng pabagu-bagong gauge. Mas mabilis uminit at mas nahihila ang manipis na banda, kaya maaaring maipon doon ang strain sa vacuum forming. Tiyakin ang ugnayan sa pamamagitan ng mapa ng kapal at pagsubok sa forming; suriin din ang temperatura ng sheet, oras ng pag-init, plug assist, tiyempo ng vacuum, at huling kapal ng dingding.
Kailan Dapat Isangkot ang Supplier ng Linya
Iakyat ang usapin kapag nagpapatuloy ang padron matapos ang mga mekanikal na pagsusuri, pagsubok sa bilis, at matatag na pagsubok sa temperatura. Ihanda ang datos ng resin, linya, at depekto upang maihiwalay ng supplier ang asal ng kagamitan sa mga kondisyon ng materyal o paghubog.
Para sa pagsusuring nakatuon sa linya, ihambing ang inyong mga sukat sa konfigurasyon ng napiling linya ng extrusion ng PP/PS sheet. Nagpapakita ang mga pahina ng produkto ng sangguniang konfigurasyon, ngunit nakadepende sa materyal at target na gauge ang tamang die, calender, pagpapalamig, at mga setting ng kontrol.
Mga Madalas Itanong
Palaging sanhi ba ng pudpod na turnilyo ang paulit-ulit na pahalang na guhit?
Hindi. Kadalasang tumutukoy ang pantay na pagitan sa dalas ng roll drive o chain; karaniwan ding sanhi ang kawalang-tatag ng presyon at shear sa die. Suriin ang mga bahaging ito bago alisin ang turnilyo.
Paano ko maihihiwalay ang mekanikal na panginginig sa melt fracture?
Sukatin ang pagitan at saglit na baguhin ang bilis ng linya. Sinusuportahan ng pagitan na tumutugma sa dalas ng roller o gear ang mekanikal na sanhi; sinusuportahan naman ng pinong gaspang na tumutugon sa temperatura ng die o output ang melt fracture.
Maaari bang alisin ang mga guhit sa pamamagitan ng pagtataas ng temperatura ng die?
Maaari nitong bawasan ang gaspang na dulot ng shear sa pamamagitan ng pagpapababa ng lagkit ng tunaw, ngunit hindi nito maaayos ang pudpod na gear, maluwag na chain, o hindi matatag na pagpapakain. Magsagawa ng kontroladong pagsubok na 5-10°C sa loob ng mga limitasyon ng resin at die, saka tiyakin ang kapal.
Talakayin ang Proseso Ninyo sa Extrusion ng Sheet
Mas madaling lutasin ang paulit-ulit na pahalang na guhit kapag kasama ng sample ng sheet ang datos ng proseso. Ipadala sa JWELL ang datos ng materyal at daloy ng tunaw, target na lapad at kapal, bilis ng linya, output, oras ng operasyon, mga trend ng presyon at temperatura, pagitan ng depekto, mga larawan, at mga sample na nagkaroon ng problema sa thermoforming. Magagamit ng aming mga inhinyero ang impormasyong ito upang suriin ang saklaw ng proseso, konfigurasyon sa downstream, at susunod na hakbang sa pag-troubleshoot. Makipag-ugnayan sa JWELL upang simulan ang usapan.





