
Kağıt hamuru kalıplama hattını ürüne ve kurutma yöntemine göre seçin. Yumurta viyolleri ve koruyucu ambalajlar genellikle ayrı sıcak hava kurutmalı transfer kalıplama kullanırken üst segment sofra ürünleri kalıpta ısıtmalı presleme, daha sıkı kontrol ve kenar düzeltme gerektirir. Çıktıyı aynı ürün ağırlığı, göz sayısı, çevrim süresi, nihai nem, çalışma süresi ve verim üzerinden karşılaştırın; yalnızca saatteki parça sayısı yanıltıcı olabilir.
1. Ürün Kategorisiyle Başlayın
Kağıt hamuru kalıplı ürünler genellikle proses ve bitişe göre gruplandırılır:
- Kalın duvarlı veya transfer kalıplı ambalaj: yumurta viyolleri, meyve viyolleri, şişe destekleri ve temel koruyucu ambalajlar; çoğunlukla şekillendirme sonrası kurutulur.
- Transfer kalıplı endüstriyel ambalaj: cihazlar, elektronik ürünler ve tüketim malları için daha ince, boyutları daha kontrollü iç parçalar.
- Termoform veya hassas preslenmiş elyaf ürünleri: ısı ve basınç altında şekillendirilip kurutulan düzgün sofra ürünleri, kapaklar ve üst segment ambalajlar.
En büyük ve en küçük ürünü, birim ağırlığını, duvar kalınlığını, derinliği, kalıp çıkış açısını, yüzey bitişini, boyut toleransını, istifleme gereksinimini ve basma dayanımını tanımlayın. Gıda temaslı ürünler için geçerli kimyasal, migrasyon, hijyen ve kompostlanabilirlik veya geri dönüştürülebilirlik gereksinimlerini ekleyin. “Biyobozunur” ifadesinin mevzuat kanıtı için yeterli olduğunu varsaymayın.
JWELL’in kağıt hamuru kalıplama makinesi portföyü yarı otomatik, numune alma, endüstriyel ambalaj ve tam otomatik konfigürasyonları içerir.
2. Elyaf Karışımını Seçin ve Yeterliliğini Doğrulayın
Hammadde drenajı, dayanımı, rengi, yüzeyi ve maliyeti etkiler. Geri dönüştürülmüş kâğıt viyoller ve endüstriyel ambalajlarda yaygın kullanılır; küspe gibi birincil veya tarımsal lifler gıda hizmeti ve üst segment ürünler için seçilebilir. Elyaf uzunluğu, kül, ince parçacıklar, serbestlik, kirlenme ve nem prosesin tümünü etkiler.
Ekipman tedarikçisinden gerçek elyaf karışımını denemesini isteyin. Hamur hazırlama sistemi hidrapülper, boşaltma tankı, elekler, rafinörler, karıştırma tankları, karıştırıcılar, pompalar ve kıvam kontrolünü içerebilir. Gerekli hazırlık; gelen malzemenin temiz piyasa hamuru, geri kazanılmış kâğıt veya ek temizlik gerektiren tarımsal artık olmasına bağlıdır.
Su kimyası da önemlidir. Askıda katı maddeler, çözünmüş tuzlar, sıcaklık ve katkı birikimi drenajı ve birikintileri değiştirebilir. Kapalı su döngüsü tüketim ve atık suyu azaltır; ancak yine de filtreleme, denge tankları ve kirleticileri kontrol planı gerektirir.
3. Şekillendirme ve Aktarımı Anlayın
Vakumlu şekillendirmede elekli kalıp elyaf bulamacına daldırılır veya maruz bırakılır. Vakum suyu elekten çeker ve elyafı kalıba bırakır. Transfer kalıbı daha sonra ıslak ön şekli bir sonraki aşamaya taşır. Ürün ağırlığını bulamaç kıvamı, vakum seviyesi, şekillendirme süresi, drenaj ve kalıp durumu etkiler.
Makine türünü, şekillendirme yüzü sayısını, tabla boyutunu, maksimum ürün derinliğini ve çevrim süresini karşılaştırın. Kalıpların nasıl değiştirildiğini ve hizalandığını, vakum ve basınçlı havanın nasıl kontrol edildiğini ve sistemin başarısız aktarımları nasıl saptadığını sorun. Servo tahrikli veya otomatik aktarım tekrarlanabilirliği artırabilir; ancak tüm hat dengelenmelidir; kurutucu zaten doluysa hızlı şekillendirici çıktıyı artırmaz.
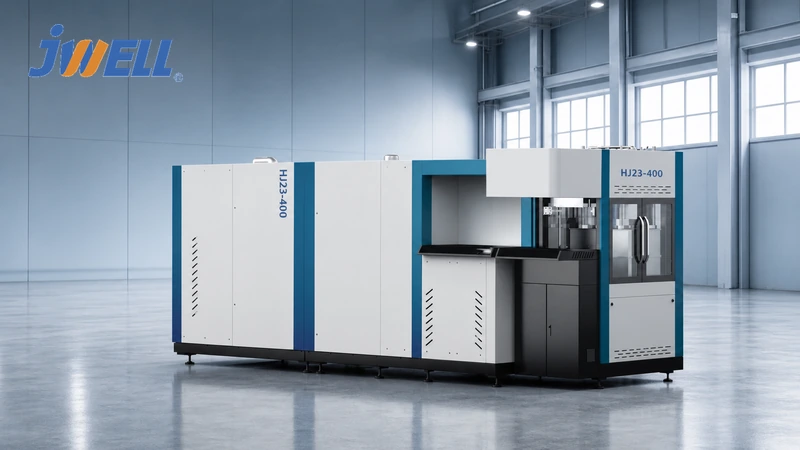
Geliştirme ve mikro partilerde otomatik numune alma sistemi doğrudan CAD’den seri üretim takımına geçiş riskini azaltabilir. JWELL’in HJ23-400 kağıt hamuru kalıplama numune alma hattı prototip ve pilot miktarlar için tasarlanmıştır.
4. Kurutma Stratejisini Dikkatle Seçin
Suyun giderilmesi çoğu zaman kağıt hamuru kalıplama tesisindeki en büyük ısıl yüktür. Uygun yöntem ürün türüne, yüzey gereksinimine, çıktıya, yakıt erişimine ve yerel enerji fiyatına bağlıdır.
Doğal veya raf kurutması düşük ekipman maliyetine sahiptir; ancak iş gücü, alan ve uygun iklim gerektirir ve tutarlılığı daha zayıftır.
Tünel veya çok katlı kurutucular sıcak hava ve sürekli taşıma kullanır. Viyoller ve endüstriyel ambalajlarda yaygındır; gaz, buhar, termal yağ, biyokütle veya tesise özgü diğer ısı kaynaklarını kullanabilir. Yalıtımı, devridaimi, egzoz kontrolünü, bant yüklemesini ve nem düzgünlüğünü karşılaştırın.
Kalıpta termoform veya sıcak presleme ürünü kurutmak veya bitirmek için ısı ve basınç uygular; daha düzgün yüzey ve daha sıkı boyutlar üretir. Hassas sıcaklık, basınç ve çevrim kontrolü gerektirir ve genellikle daha yüksek ekipman ve enerji yoğunluğuna sahiptir.
Saatte uzaklaştırılan su kilogramını hesaplayın. Gelen ıslak ön şeklin katı madde oranı ve nihai nem gerçek kurutucu yükünü belirler. Tedarikçiden en iyi durumdaki yakıt değeri yerine tanımlı ortam, elyaf karışımı ve ürün koşullarındaki enerji tüketimini belirtmesini isteyin.
5. Yarı Otomatik mi, Tam Otomatik mi?
yarı otomatik kağıt hamuru kalıplama makinesi ilk yatırımı azaltabilir ve esnek, düşük hacimli endüstriyel ambalajlara uyabilir. Ekonomisi iş gücü erişimine, operatör tutarlılığına, manuel aktarıma ve harici kurutmaya bağlıdır.
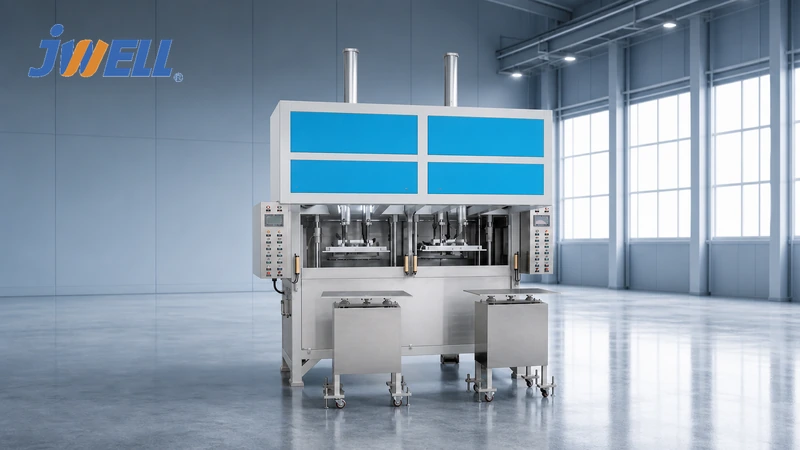
Tam otomatik hat şekillendirme, aktarım, kurutma veya sıcak presleme, kenar düzeltme, inceleme ve istiflemeyi farklı düzeylerde entegre eder. Doğrudan iş gücünü azaltır ve daha tutarlı çıktı sağlayabilir; ancak kararlı ürün programı, daha gelişmiş bakım becerileri ve yüksek sermaye gerektirir.
Otomasyonu istasyon istasyon değerlendirin. Karışımı kimin yüklediğini, ıslak parçaları taşıdığını, reddedilen ürünleri işlediğini, kalıpları değiştirdiğini, kenarları düzelttiğini, saydığını, istiflediğini ve paketlediğini sorun. “Otomatik” olarak tanıtılan bir hat yine de birkaç manuel işlem gerektirebilir.
Üst segment gıda hizmeti ürünleri için JWELL’in tam otomatik kağıt hamuru kalıplı yemek seti üretim hattını inceleyin ve konfigürasyonu ürününüze ve yerel mevzuat gereksinimlerinize göre doğrulayın.
6. Kapasiteyi Doğru Hesaplayın
Makine çıktısı saatte parça, saatte kilogram veya günde ton olarak verilebilir. Tüm teklifleri aynı ürünü kullanarak satılabilir birimlere dönüştürün.
brüt parça/saat = çevrim başına göz sayısı × 3,600 ÷ çevrim saniyesi
Ardından çalışma süresi ve verimi uygulayın:
satılabilir parça/saat = brüt parça/saat × çalışma süresi × ilk geçiş verimi
Çevrim süresi ürün ağırlığına, derinliğe, drenaja ve kurutmaya bağlı olarak değişir. Saatte 6,000 yumurta viyolu üreten bir hat, mutlaka 6,000 derin endüstriyel iç parçayı da üretmez. Her kapasite iddiası için kalıp yerleşimini, birim ağırlığı, çalışma saatlerini, ürün nemini ve test süresini sorun.
7. Takımlar Ürün Kalitesini Belirler
Şekillendirme kalıbı, transfer kalıbı, sıcak pres kalıbı ve kenar düzeltme takımı eşleşen set olarak çalışmalıdır. Kalıp malzemesini, drenaj deliği tasarımını, elek bağlantısını, ısıtma kanallarını, vakum sızdırmazlığını, beklenen ömrü ve onarım yöntemini inceleyin. İnce elek ve drenaj tasarımı yüzeyi ve şekillendirme süresini etkiler; yetersiz kalıp çıkışı veya havalandırma yapışmaya ve deformasyona neden olabilir.
Takım tasarımının kime ait olduğunu, kaç deneme düzeltmesinin dâhil olduğunu ve üretim kalıplarının yerel olarak çoğaltılıp çoğaltılamayacağını netleştirin. Çok çeşitli üretimde kalıp değiştirme süresini ve reçete geri çağırma doğruluğunu ölçün.
8. Altyapı, Yerleşim ve Çevre Sistemleri
Komple bir altyapı listesi elektrik, proses suyu, vakum, basınçlı hava, buhar veya yakıt, soğutma suyu ve atık su yönetimini içerebilir. Kurulu kapasitenin yanı sıra ortalama çalışma talebini de isteyin. Sipariş öncesinde hamur hazırlama alanını, ıslak bölümü, sıcak bölgeyi, bitirme aşamasını, malzeme depolamasını ve bitmiş ürün akışını planlayın.
Şunlara dikkat edin:
- Su geri dönüşümü, filtreleme ve taşma yönetimi
- Vakum pompaları, rafinörler ve basınçlı havadan kaynaklanan gürültü
- Isı geri kazanımı ve kurutucu egzozu
- Kenar düzeltme istasyonlarında toz emişi
- Elyaf depolama ve kurutucular çevresinde yangın koruması
- Sofra ürünleri için gıda alanlarının ayrılması ve kolay temizlenebilir yüzeyler
- Kalıp değişimi, bakım ve forklift hareketi için erişim
Çevre izinleri konuma ve prosese bağlıdır. Projenin başında su deşarjını, hava emisyonlarını, kazan veya brülör izinlerini ve atık yönetimini inceleyin.
9. Fabrika Kabul ve Kalite Planı
Kabul testini kararlaştırılan elyaf, katkılar ve ürün takımıyla yapın. Anlamlı bir süre boyunca kararlı çevrimleri kaydedin ve çıktıyı, birim ağırlığını, nemi, boyutları, iç içe geçmeyi, yüzeyi, dayanımı, ret oranını, su ve enerji kullanımını ölçün.
Kalite kontrolleri ambalaj için basma, düşürme veya titreşim testlerini; sofra ürünleri için yağ ve su direncini; boyutsal incelemeyi; kokuyu; artık nemi; rengi; kenar kalitesini ve kirlenme kontrolünü içerebilir. Test yöntemleri müşterinin paketleme hattını ve dağıtım ortamını yansıtmalıdır.
Emniyet kilitlerini, koruyucuları, basınç sistemlerini, elektrik belgelerini, yedek parça listesini, kılavuzları ve operatör eğitimini doğrulayın. Kurulum sorumluluklarını, uzaktan desteği, yerinde servisi ve garanti istisnalarını teyit edin.
10. Satılabilir Ürün Başına Toplam Maliyeti Karşılaştırın
Yatırım şekillendirme makinesinin ötesine geçer. Hamur hazırlama, tanklar, pompalar, kalıplar, vakum, kompresör, kurutucu veya sıcak presler, kenar düzeltme, istifleme, kazan veya ısı kaynağı, su arıtma, bina işleri, navlun, vergiler, devreye alma ve laboratuvar ekipmanını dâhil edin.
İşletme maliyeti elyafı, katkıları, suyu, elektriği, ısıl enerjiyi, işçiliği, ambalajı, takım aşınmasını, elekleri, bakımı, iadeleri ve atık su arıtımını içermelidir. Üretimin başlangıç döneminde temkinli çalışma süresi varsayımları kullanın. Enerji tüketimi, ret veya satılmayan kapasite gelirden daha hızlı artıyorsa daha hızlı hat daha ekonomik değildir.
Teklif Talebine Eklenecek Bilgiler
Ürün çizimlerini ve numunelerini; birim ağırlığı ve yıllık hacmi; elyaf türünü; gıda temas durumunu; gereken bitiş ve testleri; planlanan vardiyaları; yerel voltajı, suyu ve yakıtı; fabrika yerleşimini; işçilik maliyetini; istenen otomasyonu ve hedef devreye alma tarihini gönderin. Tedarikçiden proses akışını, hat yerleşimini, altyapı tablosunu, kapasite temelini, takım listesini ve kabul protokolünü hazırlamasını isteyin.
JWELL ile Kağıt Hamuru Kalıplama Hattınızı Planlayın
Doğru kağıt hamuru kalıplama üretim hattı, doğrulanmış bir ürünle ve hamur hazırlamadan bitirmeye kadar dengeli bir kütle ve enerji akışıyla başlar. JWELL; elyaf, kapasite, altyapı ve kalite gereksinimlerinize göre numune alma, yarı otomatik ve tam otomatik yöntemleri karşılaştırmanıza yardımcı olabilir. Şunları keşfedin: kağıt hamuru kalıplama ekipman yelpazesini veya JWELL ile iletişime geçin size özel hat ve deneme planı istemek için ürün dosyalarınızla birlikte.





