
Kies een pulp molding-lijn op basis van product en droogmethode. Eitrays en beschermende verpakkingen gebruiken doorgaans transfer molding met aparte heteluchtdroging, terwijl premium tafelgerei verwarmd persen in de matrijs, strakkere regeling en trimmen vereist. Vergelijk de output met hetzelfde productgewicht, aantal holten, cyclustijd, eindvochtgehalte, uptime en rendement; alleen stuks per uur kunnen misleidend zijn.
1. Begin met de productcategorie
Producten van gevormde pulp worden gewoonlijk ingedeeld naar proces en afwerking:
- Verpakkingen met dikke wanden of transfer molding: eitrays, fruittrays, flessensteunen en eenvoudige beschermende verpakkingen, vaak na het vormen gedroogd.
- Industriële verpakkingen met transfer molding: dunnere, maatvastere inzetstukken voor apparaten, elektronica en consumentengoederen.
- Thermovormde of fijngeperste vezelproducten: glad tafelgerei, deksels en premiumverpakkingen die onder warmte en druk worden gevormd en gedroogd.
Bepaal het grootste en kleinste product, stukgewicht, wanddikte, diepte, lossingshoek, oppervlakteafwerking, maattolerantie, stapelvereiste en druksterkte. Voeg voor artikelen die met voedsel in contact komen de toepasselijke eisen voor chemische stoffen, migratie, hygiëne en composteerbaarheid of recyclebaarheid toe. Ga er niet van uit dat “biologisch afbreekbaar” voldoende bewijs voor naleving is.
De Het portfolio pulp molding-machines omvat semi-automatische, bemonsterings-, industriële verpakkings- en volledig automatische configuraties.
2. Kies en kwalificeer de vezelmix
De grondstof beïnvloedt drainage, sterkte, kleur, oppervlak en kosten. Gerecycled papier wordt veel gebruikt voor trays en industriële verpakkingen; nieuwe of agrarische vezels zoals bagasse kunnen worden gekozen voor foodservice en premiumproducten. Vezellengte, asgehalte, fijne deeltjes, maalfijnheid, verontreiniging en vocht beïnvloeden het proces.
Vraag de apparatuurleverancier de daadwerkelijke vezelmix te testen. Een pulpsysteem kan een hydrapulper, opvangkuip, zeven, raffinage-units, mengtanks, roerwerken, pompen en consistentiecontrole omvatten. De benodigde voorbereiding hangt af van de vraag of de aanvoer bestaat uit schone markt-pulp, teruggewonnen papier of agrarische reststromen die extra reiniging vereisen.
Ook de waterchemie is van belang. Zwevende deeltjes, opgeloste zouten, temperatuur en ophoping van additieven kunnen drainage en afzettingen veranderen. Een gesloten waterkringloop vermindert verbruik en afvalwater, maar vereist nog steeds filtratie, buffertanks en een plan om verontreinigingen te beheersen.
3. Begrijp het vormen en overzetten
Bij vacuümvormen wordt een zeefmatrijs ondergedompeld in of blootgesteld aan vezelslurry. Het vacuüm zuigt water door de zeef en laat vezels op de matrijs achter. Vervolgens brengt een transfermatrijs het natte voorproduct naar de volgende fase. Het productgewicht hangt af van de slurryconsistentie, het vacuümniveau, de vormtijd, drainage en matrijsconditie.
Vergelijk machinetype, aantal vormvlakken, plaatafmetingen, maximale productdiepte en cyclustijd. Vraag hoe matrijzen worden gewisseld en uitgelijnd, hoe vacuüm en perslucht worden geregeld en hoe het systeem gemiste transfers detecteert. Servogestuurde of automatische transfer kan de herhaalbaarheid verbeteren, maar de hele lijn moet in balans zijn: een snelle vormmachine verhoogt de output niet als de droger al vol zit.
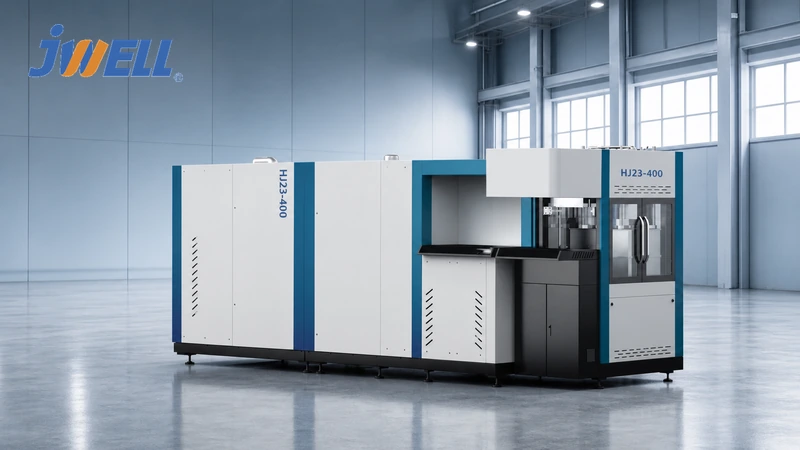
Voor productontwikkeling en microbatches kan een automatisch bemonsteringssysteem het risico beperken van een directe overgang van CAD naar een productiegereedschap. De HJ23-400-bemonsteringslijn voor pulp molding van JWELL is bedoeld voor prototyping en pilotvolumes.
4. Kies de droogstrategie zorgvuldig
Water verwijderen vormt vaak de grootste warmtevraag in een pulp molding-fabriek. De geschikte methode hangt af van producttype, oppervlakte-eisen, output, beschikbare brandstof en lokale energieprijzen.
Natuurlijke droging of droging op rekken heeft lage apparatuurkosten, maar vergt arbeid, ruimte en een geschikt klimaat en levert minder consistente resultaten.
Tunnel- of meerlaagse drogers gebruiken hete lucht en continu transport. Ze zijn gebruikelijk voor trays en industriële verpakkingen en kunnen werken op gas, stoom, thermische olie, biomassa of andere warmtebronnen die bij de locatie passen. Vergelijk isolatie, recirculatie, afvoerregeling, bandbelading en gelijkmatigheid van het vochtgehalte.
Thermovormen of heet persen in de matrijs gebruikt warmte en druk om het product te drogen of af te werken, wat gladdere oppervlakken en nauwere toleranties oplevert. Dit vereist nauwkeurige regeling van temperatuur, druk en cyclustijd en vraagt doorgaans meer apparatuur en energie.
Bereken hoeveel kilogram water per uur wordt verwijderd. De hoeveelheid vaste stof in het natte voorproduct en het eindvochtgehalte bepalen de werkelijke droogcapaciteit. Laat de leverancier het energieverbruik specificeren voor vastgelegde omgevings-, vezelmix- en productcondities in plaats van alleen een bestcases-brandstofcijfer te geven.
5. Semi-automatisch of volledig automatisch?
A Een semi-automatische pulp molding-machine kan de initiële investering verlagen en geschikt zijn voor flexibele industriële verpakkingen in kleinere volumes. De bedrijfseconomie hangt af van beschikbaar personeel, consistentie van operators, handmatige overdracht en externe droging.
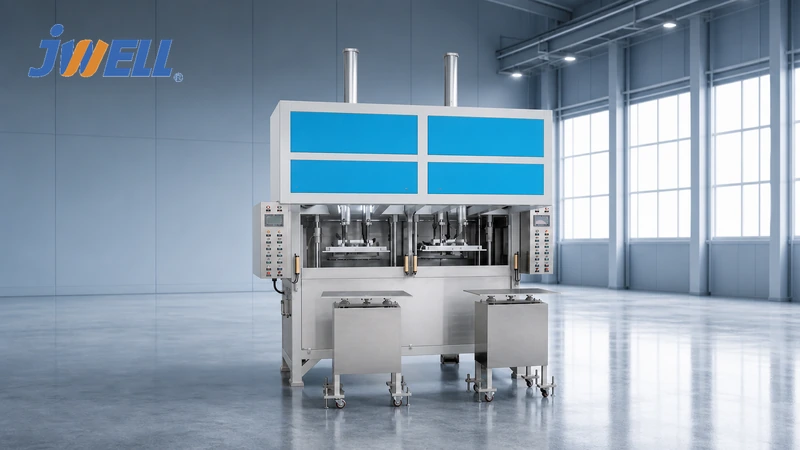
Een volledig automatische lijn integreert in verschillende mate vormen, transfer, drogen of heet persen, trimmen, inspectie en stapelen. Ze vermindert directe arbeid en kan een constantere output leveren, maar vereist een stabiel productprogramma, sterkere onderhoudsvaardigheden en meer kapitaal.
Beoordeel de automatisering per station. Vraag wie de vezelmix laadt, natte onderdelen verplaatst, afkeur behandelt, matrijzen wisselt, randen trimt, telt, stapelt en verpakt. Een als “automatisch” verkochte lijn kan nog steeds meerdere handmatige handelingen vereisen.
Bekijk voor premium foodserviceproducten de volautomatische productielijn voor pulp molding-maaltijdsets van JWELL en bevestig de configuratie aan uw product en lokale nalevingseisen.
6. Bereken de capaciteit correct
De machineoutput kan worden opgegeven in stuks per uur, kilogram per uur of ton per dag. Reken alle offertes om naar verkoopbare eenheden van hetzelfde product.
bruto stuks/uur = holten per cyclus × 3,600 ÷ cyclustijd in seconden
Pas daarna uptime en rendement toe:
verkoopbare stuks/uur = bruto stuks/uur × uptime × first-pass yield
De cyclustijd verandert met productgewicht, diepte, drainage en droging. Een lijn die 6,000 eitrays per uur maakt, produceert niet noodzakelijk 6,000 diepe industriële inzetstukken. Vraag bij elke capaciteitsclaim naar de matrijsindeling, stukgewicht, bedrijfsuren, productvochtigheid en testduur.
7. Gereedschappen bepalen de productkwaliteit
De vormmatrijs, transfermatrijs, heetpersmatrijs en het trimmes moeten als één op elkaar afgestemde set werken. Beoordeel matrijsmateriaal, ontwerp van drainageopeningen, bevestiging van het zeefdoek, verwarmingskanalen, vacuümafdichting, verwachte levensduur en reparatiemethode. Fijnmazigheid en drainageontwerp beïnvloeden het oppervlak en de vormtijd; onvoldoende lossingshoek of ontluchting kan vastkleven en vervorming veroorzaken.
Leg vast wie het gereedschapsontwerp bezit, hoeveel proefcorrecties zijn inbegrepen en of productiematrijzen lokaal kunnen worden gekopieerd. Meet bij productie met veel varianten de matrijswisseltijd en nauwkeurigheid waarmee recepten worden opgeroepen.
8. Nutsvoorzieningen, lay-out en milieusystemen
Een volledige lijst van nutsvoorzieningen kan elektriciteit, proceswater, vacuüm, perslucht, stoom of brandstof, koelwater en afvalwaterbehandeling omvatten. Vraag zowel de gemiddelde bedrijfsvraag als de geïnstalleerde capaciteit op. Breng vóór bestelling de pulperruimte, natte sectie, warme zone, nabewerking, materiaalopslag en stroom van gereed product in kaart.
Let vooral op:
- Waterrecycling, filtratie en beheer van overloop
- Geluid van vacuümpompen, raffinage-units en perslucht
- Warmteterugwinning en afvoer van drogerlucht
- Stofafzuiging bij trimstations
- Brandbeveiliging rond vezelopslag en drogers
- Scheiding van voedselzones en reinigbare oppervlakken voor tafelgerei
- Toegang voor matrijswissels, onderhoud en heftruckverkeer
Milieuvergunningen zijn locatie- en procesafhankelijk. Beoordeel lozing van water, luchtemissies, goedkeuringen voor ketel of brander en afvalverwerking vroeg in het project.
9. Fabrieksacceptatie en kwaliteitsplan
Voer de acceptatietest uit met de afgesproken vezels, additieven en productmatrijs. Leg gedurende een betekenisvolle periode stabiele cycli vast en meet output, stukgewicht, vocht, afmetingen, nesting, oppervlak, sterkte, afkeurpercentage, waterverbruik en energie.
Kwaliteitscontroles kunnen voor verpakkingen onder meer druk-, val- of trillingstests omvatten; voor tafelgerei tests op olie- en waterbestendigheid; en daarnaast maatcontrole, geur, restvocht, kleur, randkwaliteit en verontreinigingsbeheersing. Testmethoden moeten aansluiten op de verpakkingslijn van de klant en de distributieomgeving.
Controleer veiligheidsvergrendelingen, afschermingen, druksystemen, elektrische documentatie, onderdelenlijsten, handleidingen en operatortraining. Bevestig verantwoordelijkheden voor installatie, ondersteuning op afstand, service ter plaatse en garantie-uitsluitingen.
10. Vergelijk de totale kosten per verkoopbaar product
De investering omvat meer dan de vormmachine. Reken pulpers, tanks, pompen, matrijzen, vacuüm, compressor, droger of heetpersen, trimmen, stapelen, ketel of warmtebron, waterbehandeling, bouwwerkzaamheden, transport, invoerrechten, inbedrijfstelling en laboratoriumapparatuur mee.
De bedrijfskosten omvatten vezels, additieven, water, elektriciteit, thermische energie, arbeid, verpakking, slijtage van gereedschappen, zeefdoeken, onderhoud, afkeur en afvalwaterbehandeling. Ga tijdens de opstart uit van een voorzichtige uptime. Een snellere lijn is niet voordeliger als energieverbruik, afkeur of ongebruikte capaciteit sneller stijgen dan de omzet.
Informatie voor een offerteaanvraag
Stuur producttekeningen en monsters; stukgewicht en jaarvolume; vezeltype; status voor contact met voedsel; vereiste afwerking en tests; geplande ploegendiensten; lokale spanning, water- en brandstofvoorziening; fabrieksindeling; arbeidskosten; gewenste automatisering en gewenste inbedrijfstellingsdatum. Vraag de leverancier om een processtroom, lijnindeling, tabel met nutsvoorzieningen, capaciteitsgrondslag, gereedschapslijst en acceptatieprotocol.
Plan uw pulp molding-lijn met JWELL
De juiste productielijn voor pulp molding begint met een gevalideerd product en een uitgebalanceerde massa- en energiestroom, van verpulping tot nabewerking. JWELL kan routes met bemonstering, semi-automatische en volledig automatische productie vergelijken op basis van uw vezels, capaciteit, nutsvoorzieningen en kwaliteitseisen. Bekijk het assortiment pulp molding-apparatuur of JWELL en stuur uw productbestanden mee om een lijn- en proefproductieplan op maat aan te vragen.





