
Ekstrüzyon ve enjeksiyon kalıplama, temelden farklı iki üretim sürecidir. Ekstrüzyon kalıplamada malzeme kalıptan geçirilerek aynı kesite sahip sürekli şekiller oluşturulur; enjeksiyon kalıplamada ise erimiş plastik kalıp boşluğuna basılarak karmaşık tasarımlı ayrı parçalar üretilir. İhtiyaçlarınıza hangi sürecin uygun olduğunu anlamak üretim verimliliğinizi, maliyetlerinizi ve nihai ürün kalitenizi önemli ölçüde etkileyebilir.
Ekstrüzyon Kalıplama Nedir?
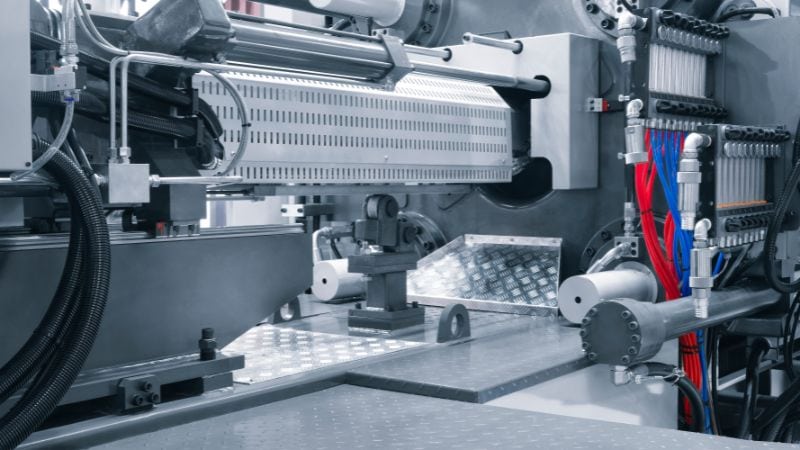
Ekstrüzyon kalıplama, kesiti tutarlı uzun ve sürekli parçalar üreten bir imalat sürecidir. Plastik granüller, bir vida mekanizmasının malzemeyi ısıtırken ileri taşıdığı hazneye beslenir.
Ekstrüzyonda, malzemenin erime noktasının üzerine ısıtıldığı sıcak ekstrüzyon veya oda sıcaklığında soğuk ekstrüzyon kullanılabilir. Vida erimiş plastiği ileri iterken basınç oluşturur ve malzemeyi nihai şekli belirleyen özel biçimli bir kalıptan geçirir.
Malzeme kalıptan çıktıktan sonra istenen uzunlukta kesilebilen sürekli profiller elde edilir. Yaygın plastik ekstrüzyon uygulamaları arasında borular, hortumlar, pencere çerçeveleri, hava sızdırmazlık fitilleri ve kablo yalıtımı bulunur. Üretim kesintisiz sürdüğünden bu yöntem, eş biçimli ürünlerin yüksek hacimli üretimi için idealdir. Tek tek kalıplanmış parçalar yerine uzun ve tutarlı profiller gerektiğinde bu sürekli ekstrüzyon yöntemi özellikle verimlidir.
Enjeksiyon Kalıplama Nedir?
Enjeksiyon kalıplama, hassas ve ayrıntılı tekil üç boyutlu parçalar üretir. Plastik granüller hazneye yüklenir; enjeksiyon kalıplama makinesinin ısıtılmış kovanında ilerlerken vida mekanizması onları ısıtıp eritir. Ardından granüller homojen bir plastik reçine hâline gelir ve yüksek basınçla kalıba itilir.
Erimiş plastik yüksek basınçla enjeksiyon kalıbına basılır; kalıp boşluğu parçanızı şekillendirir. Yolluk ve giriş kanalları malzemeyi kalıbın tüm bölgelerine yönlendirerek tamamen dolmasını sağlar.
Kalıp tamamen dolduktan sonra malzeme soğuyup katılaşır. Ardından kalıp açılır ve bitmiş parça çıkarılır. Başarı için kalıp tasarımı kritiktir; uygun soğutma kanalları, havalandırma ve çıkarma sistemleri gerekir.
Bu süreç, dar toleranslar veya ayrıntılı özellikler gerektiren karmaşık parçalarda öne çıkar. Tek bir kalıplama çevriminde logo, doku, diş ve geçmeli bağlantı özelliklerine sahip parçalar üretebilirsiniz.
Ekstrüzyon ve Enjeksiyon Kalıplama Arasındaki Temel Farklar
Enjeksiyon kalıplama ve ekstrüzyon; üretim yöntemi, tasarım kabiliyeti, maliyet yapısı ve malzeme verimliliği bakımından temelden farklıdır.
Üretim Yöntemi & Çıktı
Enjeksiyon kalıplama, genellikle çevrim başına 30 saniyeden birkaç dakikaya kadar süren üretimde tekil parçalar oluşturur. Buna karşılık ekstrüzyon kalıplama, daha sonra istediğiniz boyda kestiğiniz 100 ila 1,000+ feet uzunluğunda sürekli ürünler üretir. Bu temel fark, her süreci farklı üretim hedeflerine uygun kılar.
Tasarım Karmaşıklığı & Hassasiyet
Enjeksiyon kalıplama; ince ayrıntılar, ters açılar, dişler ve değişken et kalınlıkları içeren karmaşık üç boyutlu geometrileri işler. Enjeksiyon kalıbı, her yönde dar toleranslar ve pürüzsüz yüzeyler sağlar.
Ekstrüzyon, tüm uzunluğu boyunca tutarlı kesitlere sahip iki boyutlu profillerle sınırlıdır. İç boşluklu karmaşık profiller üretilebilse de kesit baştan sona aynı kalır.
Karşılaştırma
- Enjeksiyon kalıplama kabiliyetleri: Tam 3D şekiller, kapalı boşluklar, değişken geometri
- Ekstrüzyon kabiliyetleri: 2D profiller, tutarlı kesitler, doğrusal şekiller
Maliyet Yapısı
Enjeksiyon kalıbı oluşturmak için başta binlerce ila on binlerce dolar arasında önemli bir yatırım gerekir. Ancak hacim arttıkça plastik parça başına maliyet hızla düşer; bu nedenle 5,000+ birimlik büyük üretim serilerinde enjeksiyon kalıplama uygun maliyetlidir.
Ekstrüzyon takım maliyetleri enjeksiyon kalıplarından yaklaşık %80 ila %90 daha düşüktür. Ekstrüde ürünün feet başına maliyeti hacimden bağımsız olarak görece sabit kalır; bu nedenle ekstrüzyon kalıplama küçük üretim serileri veya maliyete duyarlı projeler için idealdir.
Malzeme Verimliliği & Atık
Her iki süreç de farklı biçimlerde atık üretir. Enjeksiyon kalıplamada yolluklardan ve girişlerden atık oluşur; üreticilerin çoğu bu malzemeyi geri dönüştürüp üretime katar. Sürekli üretim sırasında ekstrüzyonda daha az atık oluşur ancak kırpma ve ilk çalıştırma malzemeleri yine geri dönüştürülmelidir.
Genel olarak ekstrüzyon basit şekillerde malzemeyi daha verimli kullanırken enjeksiyon kalıplama, bitmiş parça başına daha az malzeme atığı sayesinde karmaşık geometrilerde genel verimliliği artırır.
Avantajlar & Dezavantajlar
Ekstrüzyon Kalıplama: Artıları ve Eksileri
Avantajlar
- Düşük başlangıç maliyetleri plastik ekstrüzyona daha uygun fiyatla başlamayı sağlar
- Sürekli üretim kesintisiz uzun parçalar oluşturur
- Birden fazla malzemeyle çalışır (plastik ve metal, özellikle alüminyum)
- Basit kesitler yüksek miktarlarda uygun maliyetle üretilir
Dezavantajlar
- Karmaşıklık sınırlıdır; ayrıntılı üç boyutlu şekiller üretilemez
- Enjeksiyon kalıplamaya kıyasla daha az malzeme seçeneği
- Küçük ve karmaşık parçalarda birim başına maliyet daha yüksektir
- Boyut kısıtlamaları: Parçalar uzunluk boyunca eşit kesitli olmalıdır
Enjeksiyon Kalıplama: Artıları ve Eksileri
Avantajlar
- Tıbbi cihazlar, oyuncaklar ve elektronik için ince ayrıntılı karmaşık şekiller
- Yüksek hassasiyet, dar toleranslarla özdeş parçalar üretir
- Kalıp hazır olduktan sonra 30 saniye veya daha kısa hızlı üretim çevrimleri
- Otomotiv ve ambalaj sektörleri için çok sayıda malzeme seçeneği
Dezavantajlar
- Kalıp takımları için yüksek başlangıç maliyetleri
- Kalıp üretimi nedeniyle ilk parçaların teslim süresi daha uzundur
- Çoğu durumda plastikle sınırlıdır
- Kalıp takımı üretildikten sonra tasarım değişiklikleri pahalıdır
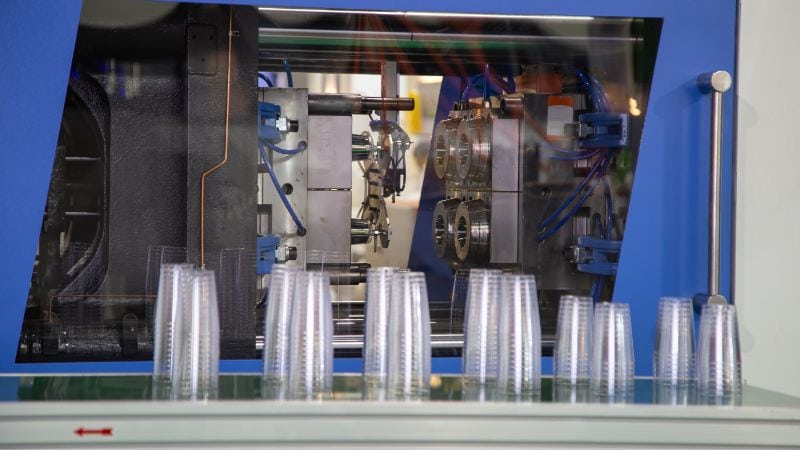
Seçim Rehberi: Enjeksiyon Kalıplama mı, Ekstrüzyon Kalıplama mı?
Doğru seçim üç temel etkene bağlıdır: plastik parçanızın gereksinimleri, üretim hacmi ve bütçeniz.
Şu durumlarda plastik enjeksiyon kalıplamayı seçin:
- Ayrıntılı özelliklere sahip karmaşık 3D şekiller
- Tıbbi cihazlar veya yüksek hassasiyetli tüketici ürünleri
- Dar eğrileri, dişleri veya karmaşık tasarımları olan ürünler
- Dar boyutsal toleranslar (±0.005 inç veya daha iyi)
- Takım maliyetini karşılayacak yüksek hacimler (5,000+ birim)
Şu durumlarda plastik ekstrüzyonu seçin:
- Tutarlı kesitlere sahip uzun ve sürekli şekiller
- Borular, hortumlar, raylar veya hava sızdırmazlık fitilleri
- Düşük hacimlerde uygun maliyetli üretim
- Çeşitli uzunluklarda kesilebilen eş biçimli profiller
- Hızlı takım üretimi ve daha kısa üretime geçiş süresi
Şu üç etkeni değerlendirin
Bütçe: Enjeksiyon kalıplama daha yüksek başlangıç yatırımı gerektirir ancak ölçek büyüdükçe ekonomik hâle gelir. Plastik ekstrüzyonun kurulum maliyeti daha düşüktür; bu nedenle bütçeye duyarlı projeler için idealdir.
Üretim hacmi: 10,000+ özdeş ve karmaşık parça için enjeksiyon kalıplama birim maliyetini daha iyi düşürür. Basit profillerin uzun serilerinde (5,000 birimin altında) ekstrüzyon ekonomiktir.
Zaman Çizelgesi & Esneklik: Enjeksiyon kalıbı üretimi haftalar sürer. Takımları daha hızlı hazırlandığı ve tasarım değişiklikleri daha basit ve ucuz olduğu için ekstrüzyon daha çabuk başlar.
Jwell – Yüksek Performanslı Ekstrüzyonda İş Ortağınız
Bu noktada Jwell, yüksek teknolojili ekipmanların R&D ve üretiminde uzmanız: plastik ekstrüzyon kalıplama ekipmanları. Uzman makine ve elektrik mühendislerinden oluşan ekibimiz, verimliliği ve ürün kalitesini en üst düzeye çıkaran hassas üretim hatları sunmaya odaklanmıştır. Üretimi büyütüyor veya yeni bir proje başlatıyor olun, küresel pazarda başarılı olmanız için gereken yenilikçi makineleri ve teknik desteği sağlıyoruz.
Üretiminizi optimize etmeye hazır mısınız? CBizimle iletişime geçin daha fazla bilgi için.
Sık Sorulan Sorular
Hangi süreç daha hızlıdır: ekstrüzyon mu, enjeksiyon kalıplama mı?
Sürekli üretim serilerinde plastik ekstrüzyon genellikle daha hızlıdır. Plastik enjeksiyon kalıplama çevrimlerle çalışır; her çevrimde kalıp doldurulur, soğutulur ve parça çıkarılır. Tekil karmaşık parçaların hızlı üretiminde enjeksiyon kalıplama daha kısa çevrim süreleri sunar (30 saniyeden birkaç dakikaya kadar). Yüksek hacimli ve sürekli basit profillerde genel hız ve üretim debisi bakımından ekstrüzyon öne çıkar.
Ekstrüzyon mu, enjeksiyon kalıplama mı daha kaliteli parçalar üretir?
Plastik enjeksiyon kalıplama daha dar toleranslara (±0.005 inç kadar) sahip parçalar üretir. Ekstrüzyon kalıplama ise ticari toleranslara sahip parçalar oluşturur. Uygulamanız için hassasiyet düzeyinde mi yoksa ticari düzeyde mi doğruluk gerektiğine göre seçim yapın.
Ekstrüzyon ve enjeksiyon kalıplama için minimum sipariş miktarı nedir?
Takım maliyetleri önemli ölçüde daha düşük olduğu için plastik ekstrüzyonda minimum miktarlar daha azdır. Plastik enjeksiyon kalıplamada kalıp maliyetini karşılamak için genellikle daha yüksek minimum sipariş miktarları (500–1,000+ birim) gerekir; ancak yumuşak çelik veya alüminyum prototip kalıpları, üretim için kullanılan sertleştirilmiş çelik kalıplardan çok daha ucuzdur.
Ekstrüzyon kalıplama süreci içi boş profiller üretebilir mi?
Evet, plastik ekstrüzyon kalıbın merkezinde bir mandrel kullanarak yaygın biçimde boru ve hortum üretir. Plastik enjeksiyon kalıplama içi boş parçalar üretemez; montaj adımları ve maliyetleri ekleyerek birbirine geçen iki ayrı parça tasarlamanız gerekir.
Enjeksiyon kalıplama veya ekstrüzyon kalıplama sonrasında parçalar değiştirilebilir mi?
Ekstrüde ürünler kesme, delme ve damgalama gibi ikincil işlemleri destekler. Enjeksiyonla kalıplanmış parçalar kalıptan neredeyse tamamlanmış çıkar ancak son işlem de görebilir. Her iki süreçte boyama, baskı ve montaj yapılabilir; ekstrüzyon üretim sonrası daha fazla esneklik sunar.





