
Экструзия и литье под давлением — это принципиально разные производственные процессы. При экструзии материал проталкивается через фильеру для создания непрерывных изделий с одинаковым поперечным сечением, тогда как при литье под давлением расплавленный пластик подается в полость формы для получения отдельных деталей сложной конструкции. Понимание того, какой процесс соответствует вашим задачам, может существенно повлиять на эффективность производства, затраты и качество готового изделия.
Что такое экструзионное формование?
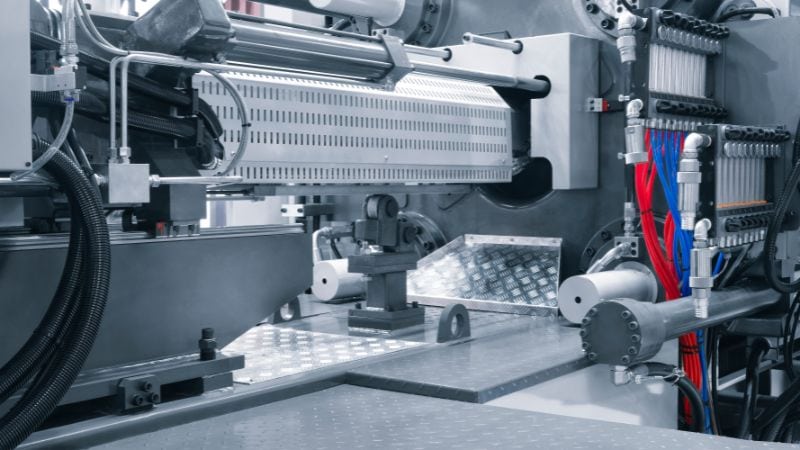
Экструзионное формование — это производственный процесс, при котором создаются длинные непрерывные изделия с постоянным поперечным сечением. Пластиковые гранулы подаются в бункер, откуда шнек перемещает материал вперед и нагревает его.
В процессе экструзии применяют горячую экструзию, при которой материал нагревают выше температуры плавления, или холодную экструзию при комнатной температуре. По мере продвижения расплавленного пластика шнеком создается давление, которое проталкивает материал через фильеру специальной формы, определяющую итоговую форму изделия.
После выхода материала из фильеры получают непрерывные профили, которые можно разрезать на отрезки любой длины. Типичные области применения экструзии пластмасс включают трубы, трубки, оконные рамы, уплотнители и изоляцию кабелей. Этот метод идеально подходит для крупносерийного производства одинаковых профилей, поскольку процесс идет непрерывно. Экструзия особенно эффективна, когда нужны длинные профили постоянной формы, а не отдельные формованные детали.
Что такое литье под давлением?
Литье под давлением позволяет с высокой точностью и детализацией изготавливать отдельные трехмерные детали. Пластиковые гранулы загружаются в бункер, а шнек нагревает и расплавляет их при перемещении через нагреваемый цилиндр литьевой машины. Здесь гранулы превращаются в однородную пластмассовую смолу, которая затем под высоким давлением подается в форму.
Расплавленный пластик впрыскивается под высоким давлением в пресс-форму, полость которой задает форму детали. Литники и разводящие каналы направляют материал во все участки формы и обеспечивают ее полное заполнение.
После полного заполнения формы материал охлаждается и затвердевает. Затем форма открывается, и готовая деталь извлекается. Для успешного процесса крайне важна конструкция формы: она должна иметь правильно рассчитанные каналы охлаждения, вентиляцию и системы извлечения.
Этот процесс особенно подходит для сложных деталей, требующих жестких допусков или точных элементов. За один цикл можно изготавливать детали с логотипами, текстурами, резьбой и защелками.
Основные различия между экструзией и литьем под давлением
Литье под давлением и экструзия принципиально различаются методом производства, возможностями проектирования, структурой затрат и эффективностью использования материала.
Метод производства & выпуск продукции
При литье под давлением изготавливаются отдельные детали, обычно за цикл продолжительностью от 30 секунд до нескольких минут. В отличие от него, экструзионное формование дает непрерывные отрезки длиной от 100 до 1,000+ футов, которые разрезают на нужный размер позднее. Благодаря этому различию каждый процесс подходит для разных производственных задач.
Сложность конструкции & точность
Литье под давлением позволяет получать сложные трехмерные формы с мелкими деталями, поднутрениями, резьбой и переменной толщиной стенок. Пресс-форма обеспечивает жесткие допуски и гладкую поверхность со всех сторон.
Экструзия ограничена двумерными профилями с постоянным поперечным сечением по всей длине. Хотя при экструзии можно создавать сложные профили с внутренними полостями, поперечное сечение остается одинаковым от начала до конца.
Сравнение
- Возможности литьевой формы: Полные 3D-формы, закрытые полости, переменная геометрия
- Возможности экструзии: 2D-профили, постоянные поперечные сечения, линейные формы
Структура затрат
Создание пресс-формы для литья требует значительных первоначальных вложений — от тысяч до десятков тысяч долларов. Однако при больших объемах стоимость одной пластиковой детали резко снижается, что делает литье под давлением экономически выгодным при серийном производстве объемом 5,000+ единиц.
Оснастка для экструзии стоит примерно на 80%-90% дешевле, чем оснастка для литья под давлением. Стоимость фута экструдированного изделия остается относительно стабильной независимо от объема, поэтому экструзионное формование идеально подходит для небольших партий или проектов с жесткими требованиями к затратам.
Эффективность использования материала & отходы
Оба процесса дают отходы, но по-разному. При литье под давлением отходы образуются из разводящих каналов, литников и впусков; большинство производителей перерабатывает этот материал и возвращает его в производство. При непрерывной экструзии отходов меньше, хотя обрезки и материал запуска также требуют переработки.
Как правило, экструзия эффективнее использует материал для простых форм, тогда как литье под давлением эффективнее для сложной геометрии, поскольку на каждую готовую деталь приходится меньше отходов.
Преимущества & недостатки
Экструзионное формование: преимущества и недостатки
Преимущества
- Низкие первоначальные затраты делают запуск производства методом экструзии пластмасс более доступным
- Непрерывное производство позволяет получать длинные изделия без остановок
- Подходит для работы с различными материалами (пластмассами и металлами, особенно алюминием)
- Простые поперечные сечения можно производить большими объемами с низкими затратами
Недостатки
- Ограниченная сложность: невозможно создавать сложные трехмерные формы
- Меньше вариантов материалов по сравнению с литьем под давлением
- Более высокая стоимость единицы продукции для небольших сложных деталей
- Ограничения по размеру: изделия должны иметь постоянное поперечное сечение по всей длине
Литье под давлением: преимущества и недостатки
Преимущества
- Сложные формы с мелкими деталями для медицинских устройств, игрушек и электроники
- Высокая точность обеспечивает изготовление одинаковых деталей с жесткими допусками
- Короткие производственные циклы — 30 секунд или меньше после подготовки пресс-формы
- Широкий выбор материалов для автомобильной и упаковочной промышленности
Недостатки
- Высокие первоначальные затраты на оснастку пресс-форм
- Длительное ожидание первых деталей из-за изготовления пресс-формы
- В большинстве случаев ограничено пластмассами
- Изменения конструкции обходятся дорого после изготовления пресс-формы
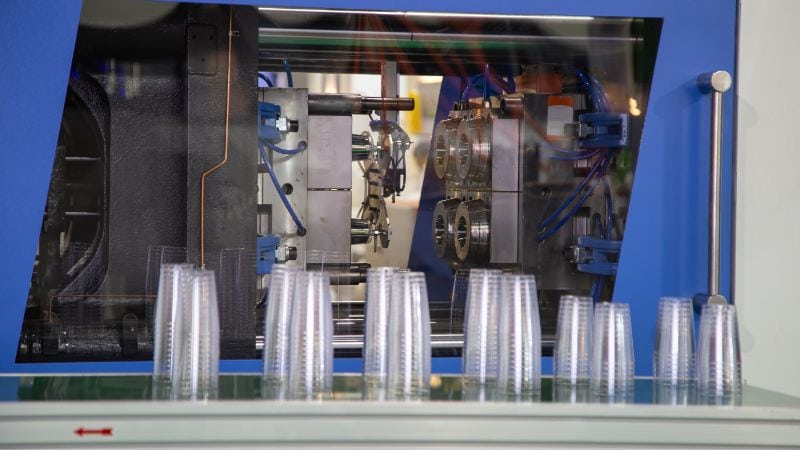
Как выбрать: литье под давлением или экструзионное формование
Выбор зависит от трех ключевых факторов: требований к пластмассовой детали, объема производства и бюджета.
Выбирайте литье пластмасс под давлением, если вам нужны:
- Сложные 3D-формы с мелкими элементами
- Медицинские устройства или потребительские товары высокой точности
- Изделия с малыми радиусами изгиба, резьбой или сложной конструкцией
- Жесткие допуски на размеры (±0.005 дюйма или точнее)
- Большие объемы (5,000+ единиц), оправдывающие затраты на оснастку
Выбирайте экструзию пластмасс, если вам нужны:
- Длинные непрерывные изделия с постоянным поперечным сечением
- Трубы, трубки, направляющие или уплотнительные профили
- Экономичное производство при небольших объемах
- Профили одинаковой формы, которые можно нарезать на отрезки разной длины
- Быстрое изготовление оснастки и сокращение времени запуска производства
Учитывайте следующие три фактора
Бюджет: Литье под давлением требует больших первоначальных вложений, но становится экономичным при масштабировании. Экструзия пластмасс требует меньших затрат на запуск и подходит для проектов с ограниченным бюджетом.
Объем производства: Для производства 10,000+ одинаковых сложных деталей литье под давлением обеспечивает более низкие затраты на единицу продукции. Для длинных серий простых профилей (менее 5,000 единиц) экономически целесообразна экструзия.
Сроки & гибкость: Изготовление пресс-формы для литья под давлением занимает несколько недель. Экструзия запускается быстрее благодаря более скорому изготовлению оснастки; кроме того, изменения конструкции проще и дешевле.
Jwell — ваш партнер в высокопроизводительной экструзии
В Jwell, мы специализируемся на R&D и производстве высокотехнологичного оборудования для экструзии и формования пластмасс. Наша команда опытных инженеров-механиков и инженеров-электриков разрабатывает прецизионные производственные линии, повышающие эффективность и качество продукции. Независимо от того, расширяете ли вы производство или начинаете новый проект, мы предлагаем инновационное оборудование и техническую поддержку для успешной работы на международном рынке.
Готовы оптимизировать производство? Cвяжитесь с нами , чтобы узнать больше.
Часто задаваемые вопросы
Какой процесс быстрее: экструзия или литье под давлением?
Экструзия пластмасс обычно быстрее при непрерывном производстве. Литье под давлением выполняется циклами: каждый включает заполнение формы, охлаждение и извлечение детали. Для быстрого выпуска отдельных сложных деталей литье обеспечивает более короткий цикл (от 30 секунд до нескольких минут). При непрерывном крупносерийном производстве простых профилей экструзия выигрывает по общей скорости и производительности.
Какой процесс обеспечивает более высокое качество деталей: экструзия или литье под давлением?
Литье пластмасс под давлением обеспечивает более жесткие допуски (до ±0.005 дюйма). При экструзионном формовании применяются коммерческие допуски. Выбирайте процесс в зависимости от того, нужна ли вам точность инженерного уровня или коммерческая точность для конкретной области применения.
Каково минимальное количество заказа для экструзии и литья под давлением?
Для экструзии пластмасс минимальный объем заказа ниже, поскольку оснастка значительно дешевле. Для литья под давлением обычно требуется больший минимальный заказ (500–1,000+ единиц), чтобы оправдать стоимость пресс-формы, хотя прототипные формы из мягкой стали или алюминия стоят намного дешевле, чем производственные формы из закаленной стали.
Можно ли получать полые профили методом экструзионного формования?
Да. При экструзии пластмасс часто производят трубы и трубки, используя дорн в центре фильеры. При литье пластмасс под давлением нельзя получать полые детали: нужно разработать две отдельные части, защелкивающиеся друг с другом, что добавляет этапы сборки и увеличивает затраты.
Можно ли изменить детали после экструзионного формования или литья под давлением?
Экструдированные изделия допускают вторичную обработку, например резку, сверление и штамповку. Детали, изготовленные литьем под давлением, выходят из формы почти готовыми, но также могут подвергаться финишной обработке. Оба процесса допускают окраску, печать и сборку, однако экструзия обеспечивает большую гибкость последующей обработки.





