
Extrusie en spuitgieten zijn twee wezenlijk verschillende productieprocessen. Bij extrusie wordt materiaal door een matrijs geperst om continue vormen met dezelfde doorsnede te maken. Bij spuitgieten wordt gesmolten kunststof in een vormholte geïnjecteerd voor afzonderlijke onderdelen met complexe ontwerpen. De keuze van het juiste proces heeft grote invloed op productie-efficiëntie, kosten en eindproductkwaliteit.
Wat is extrusie?
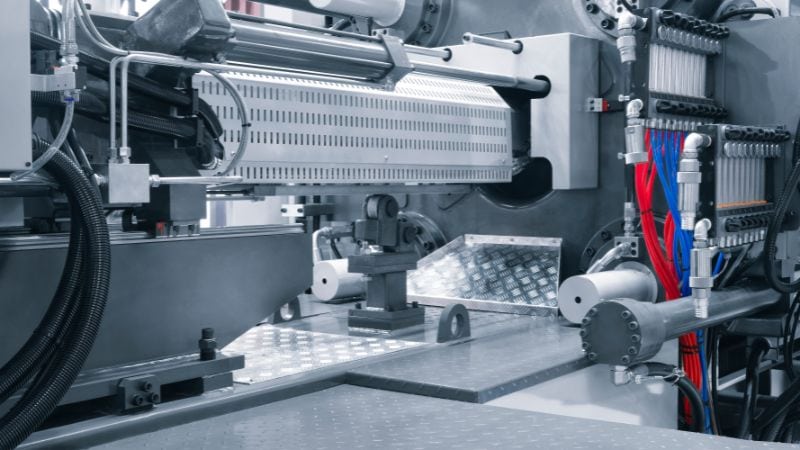
Extrusie is een productieproces voor lange, continue onderdelen met een constante doorsnede. Kunststofkorrels worden in een trechter gevoerd, waarna een schroef het materiaal tijdens verwarming vooruit transporteert.
Het proces kan warme extrusie gebruiken, waarbij het materiaal boven zijn smeltpunt wordt verwarmd, of koude extrusie bij kamertemperatuur. Terwijl de schroef de gesmolten kunststof vooruitduwt, bouwt zich druk op en wordt het materiaal door een speciaal gevormde matrijs geperst die de uiteindelijke vorm bepaalt.
Na de matrijs ontstaan continue profielen die op elke gewenste lengte kunnen worden gesneden. Bekende toepassingen zijn buizen, slangen, raamprofielen, tochtstrips en kabelisolatie. Deze aanpak is ideaal voor grootschalige productie van uniforme vormen, omdat het proces continu verloopt. Continue extrusie is vooral efficiënt voor lange, gelijkmatige profielen in plaats van afzonderlijke gevormde onderdelen.
Wat is spuitgieten?
Spuitgieten produceert afzonderlijke driedimensionale onderdelen met hoge nauwkeurigheid en veel detail. Kunststofkorrels worden in een trechter geladen en door een schroef verwarmd en gesmolten tijdens hun passage door de verwarmde cilinder van de spuitgietmachine. De korrels worden een homogene kunststofsmelt voordat ze onder hoge druk in de matrijs worden geperst.
De gesmolten kunststof wordt onder hoge druk in een spuitgietmatrijs geïnjecteerd, waar de vormholte het onderdeel vormt. Aanspuitkanalen en verdeelkanalen voeren het materiaal naar alle delen van de matrijs voor volledige vulling.
Na volledige vulling koelt het materiaal af en stolt het. De matrijs opent en het afgewerkte onderdeel wordt uitgeworpen. Het matrijsontwerp is cruciaal en vereist geschikte koelkanalen, ontluchting en uitwerpsystemen.
Dit proces is bijzonder geschikt voor complexe onderdelen met nauwe toleranties of fijne details. Logo’s, texturen, schroefdraad en klikverbindingen kunnen in één vormcyclus worden gemaakt.
Belangrijkste verschillen tussen extrusie en spuitgieten
Spuitgieten en extrusie verschillen wezenlijk in productiemethode, ontwerpmogelijkheden, kostenstructuur en materiaalefficiëntie.
Productiemethode & productie
Het spuitgietproces maakt afzonderlijke onderdelen, doorgaans in cycli van 30 seconden tot enkele minuten. Extrusie produceert daarentegen continue lengtes van 100 tot 1,000+ voet, die later op maat worden gesneden. Dit fundamentele verschil maakt elk proces geschikt voor andere productiedoelen.
Ontwerpcomplexiteit & nauwkeurigheid
Spuitgieten verwerkt complexe driedimensionale vormen met fijne details, ondersnijdingen, schroefdraad en variabele wanddiktes. De spuitgietmatrijs biedt nauwe toleranties en gladde oppervlakken aan alle zijden.
Extrusie is beperkt tot tweedimensionale profielen met een constante doorsnede over de volledige lengte. Hoewel complexe profielen met interne holtes mogelijk zijn, blijft de doorsnede van begin tot eind gelijk.
Vergelijking
- Mogelijkheden van spuitgieten: Volledige 3D-vormen, gesloten holtes en variabele geometrie
- Mogelijkheden van extrusie: 2D-profielen, constante doorsneden en lineaire vormen
Kostenstructuur
Een spuitgietmatrijs vraagt een aanzienlijke initiële investering van duizenden tot tienduizenden dollars. Bij hogere volumes daalt de prijs per kunststofonderdeel echter sterk, zodat spuitgieten kostenefficiënt wordt bij grote series van 5,000+ stuks.
Extrusiematrijzen kosten ongeveer 80% tot 90% minder dan spuitgietmatrijzen. De kosten per voet geëxtrudeerd product blijven relatief constant, ongeacht het volume. Hierdoor is extrusie ideaal voor kleinere series of prijsgevoelige projecten.
Materiaalefficiëntie & afval
Beide processen veroorzaken afval, maar op verschillende manieren. Spuitgieten levert afval uit verdeel-, aanspuit- en toevoerkanalen; de meeste fabrikanten voeren dit opnieuw in de productie in. Extrusie produceert tijdens continue productie minder afval, al moeten randafsnijdsels en opstartmateriaal nog worden gerecycled.
In het algemeen gebruikt extrusie materiaal efficiënter voor eenvoudige vormen. Spuitgieten biedt betere totaalefficiëntie voor complexe geometrieën, omdat per afgewerkt onderdeel minder materiaal verloren gaat.
Voordelen & nadelen
Extrusie: voor- en nadelen
Voordelen
- Lagere initiële kosten maken kunststofextrusie toegankelijker om mee te starten
- Continue productie maakt lange stukken zonder onderbrekingen
- Geschikt voor meerdere materialen (kunststof en metaal, vooral aluminium)
- Eenvoudige doorsneden kunnen kostenefficiënt in grote hoeveelheden worden geproduceerd
Nadelen
- Beperkte complexiteit: ingewikkelde driedimensionale vormen zijn niet mogelijk
- Minder materiaalkeuzes dan bij spuitgieten
- Hogere kosten per eenheid voor kleine, complexe onderdelen
- Vormbeperkingen: onderdelen moeten over hun lengte een uniforme doorsnede hebben
Spuitgieten: voor- en nadelen
Voordelen
- Complexe vormen met fijne details voor medische hulpmiddelen, speelgoed en elektronica
- Hoge nauwkeurigheid voor identieke onderdelen met nauwe toleranties
- Snelle productiecycli van 30 seconden of minder zodra de matrijs gereed is
- Veel materiaalkeuzes voor de automobiel- en verpakkingsindustrie
Nadelen
- Hoge initiële kosten voor matrijzen
- Langere aanlooptijd door het maken van de matrijs
- In de meeste gevallen beperkt tot kunststof
- Ontwerpwijzigingen zijn kostbaar nadat de matrijs is gemaakt
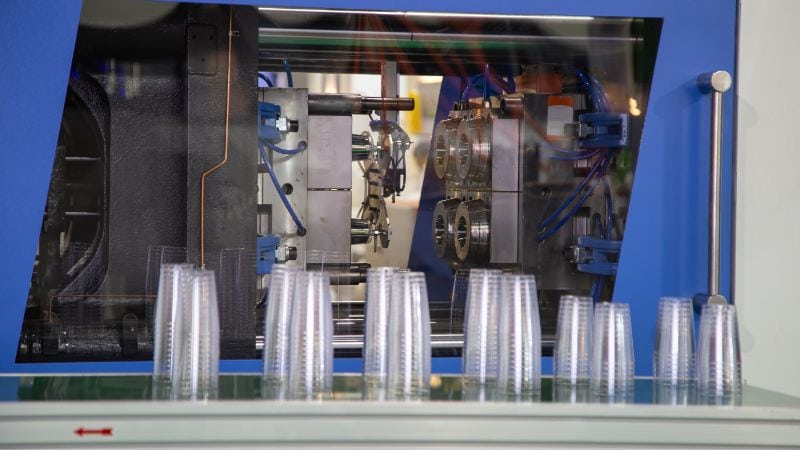
Hoe kiest u tussen spuitgieten en extrusie?
De juiste keuze hangt af van drie belangrijke factoren: de eisen aan het kunststofonderdeel, het productievolume en het budget.
Kies kunststofspuitgieten als u het volgende nodig hebt:
- Complexe 3D-vormen met gedetailleerde kenmerken
- Medische hulpmiddelen of zeer nauwkeurige consumentenproducten
- Producten met scherpe krommingen, schroefdraad of ingewikkelde ontwerpen
- Nauwe maattoleranties (±0.005 inch of beter)
- Grote volumes (5,000+ stuks) om de matrijskosten te rechtvaardigen
Kies kunststofextrusie als u het volgende nodig hebt:
- Lange, continue vormen met een constante doorsnede
- Buizen, slangen, rails of tochtstrips
- Kostenefficiënte productie bij lagere volumes
- Uniforme profielen die op verschillende lengtes kunnen worden gesneden
- Snel gereedschap en een kortere tijd tot productie
Houd rekening met deze drie factoren
Budget: Spuitgieten vraagt een grotere initiële investering maar wordt bij schaalvergroting economisch. Kunststofextrusie heeft lagere opstartkosten en is ideaal voor projecten met een beperkt budget.
Productievolume: Voor 10,000+ identieke complexe onderdelen biedt spuitgieten lagere eenheidskosten. Voor lange series eenvoudige profielen (minder dan 5,000 stuks) is extrusie economisch aantrekkelijk.
Planning & flexibiliteit: Het maken van spuitgietmatrijzen duurt weken. Extrusie kan sneller starten, omdat de matrijzen sneller te maken zijn en ontwerpwijzigingen eenvoudiger en goedkoper zijn.
Jwell – uw partner in hoogwaardige extrusie
Bij Jwell, zijn wij gespecialiseerd in R&D en de productie van hightech- kunststofextrusieapparatuur. Ons team van deskundige werktuigbouwkundige en elektrotechnische ingenieurs levert nauwkeurig ontworpen productielijnen die efficiëntie en productkwaliteit maximaliseren. Of u nu opschaalt of een nieuw project start, wij bieden de innovatieve machines en technische ondersteuning die u nodig hebt om succesvol te zijn op de wereldmarkt.
Wilt u uw productie optimaliseren? Ceem contact met ons op voor meer informatie.
Veelgestelde vragen
Welk proces is sneller: extrusie of spuitgieten?
Kunststofextrusie is doorgaans sneller voor continue productie. Kunststofspuitgieten werkt in cycli, met matrijsvulling, koeling en uitwerpen. Voor snelle productie van afzonderlijke complexe onderdelen biedt spuitgieten korte cyclustijden van 30 seconden tot enkele minuten. Voor grootschalige continue productie van eenvoudige profielen wint extrusie qua totale snelheid en doorvoer.
Welk proces levert onderdelen van betere kwaliteit: extrusie of spuitgieten?
Kunststofspuitgieten produceert onderdelen met nauwere toleranties, tot ±0.005 inch. Extrusie produceert onderdelen met commerciële toleranties. Kies op basis van de precisieklasse of commerciële nauwkeurigheid die uw toepassing vereist.
Wat is de minimale bestelhoeveelheid bij extrusie versus spuitgieten?
Kunststofextrusie heeft lagere minimumhoeveelheden, omdat de matrijskosten aanzienlijk lager zijn. Kunststofspuitgieten vraagt doorgaans hogere minimumhoeveelheden van 500–1,000+ stuks om de matrijskosten te rechtvaardigen. Prototypematrijzen van zacht staal of aluminium kosten wel aanzienlijk minder dan productiematrijzen van gehard staal.
Kan het extrusieproces holle profielen maken?
Ja, kunststofextrusie maakt vaak buizen en slangen met een doorn in het midden van de matrijs. Kunststofspuitgieten kan geen holle onderdelen maken; u moet twee afzonderlijke delen ontwerpen die in elkaar klikken, wat extra assemblagestappen en kosten met zich meebrengt.
Kunnen onderdelen na spuitgieten of extrusie worden aangepast?
Geëxtrudeerde producten kunnen worden nabewerkt door snijden, boren en stansen. Spuitgegoten onderdelen komen vrijwel compleet uit de matrijs, maar kunnen ook worden afgewerkt. Beide processen ondersteunen schilderen, bedrukken en assemblage, al biedt extrusie meer flexibiliteit na productie.





