
البثق والقولبة بالحقن عمليتان تصنيعيتان مختلفتان جذرياً. يدفع البثق المادة عبر قالب لإنشاء أشكال مستمرة ذات مقطع عرضي موحد، بينما يدفع الحقن البلاستيك المنصهر إلى تجويف قالب لإنتاج أجزاء منفردة بتصميمات معقدة. ويمكن لفهم العملية الأنسب لاحتياجاتك أن يؤثر بدرجة كبيرة في كفاءة إنتاجك وتكاليفك وجودة المنتج النهائي.
ما القولبة بالبثق؟
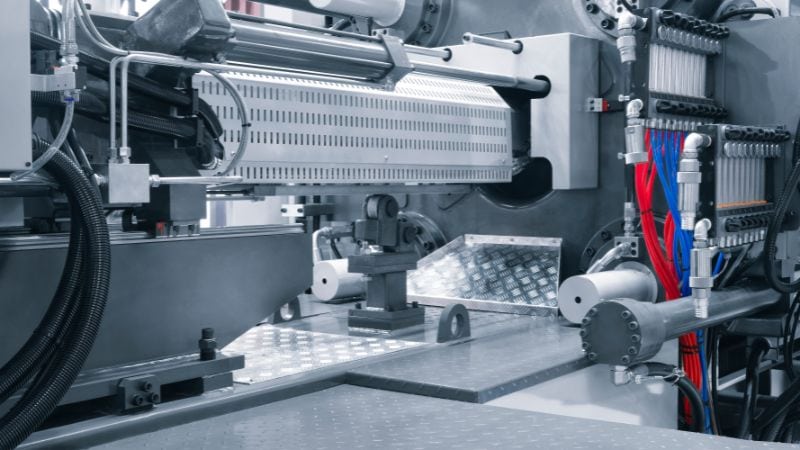
القولبة بالبثق عملية تصنيع تنتج أجزاء طويلة ومستمرة ذات مقطع عرضي متسق. تُغذى حبيبات البلاستيك في قادوس، حيث تدفعها آلية اللولب إلى الأمام مع تسخينها.
يمكن أن تستخدم عملية البثق البثق الساخن، حيث تُسخن المادة فوق نقطة انصهارها، أو البثق البارد في درجة حرارة الغرفة. وبينما يدفع اللولب البلاستيك المنصهر إلى الأمام، يتولد ضغط يجبر المادة على المرور عبر قالب ذي شكل خاص يحدد الشكل النهائي.
بعد خروج المادة من القالب، تحصل على قطاعات مستمرة يمكن قصها بأي طول. وتشمل تطبيقات بثق البلاستيك الشائعة الأنابيب والخراطيم وإطارات النوافذ وشرائط العزل وعزل الكابلات. ويعد هذا الأسلوب مثالياً للإنتاج بكميات كبيرة لأشكال موحدة، لأن عملية التصنيع تعمل باستمرار من دون توقف. وتتميز طريقة البثق المستمر هذه بكفاءة خاصة عند الحاجة إلى قطاعات طويلة ومتسقة بدلاً من أجزاء مصبوبة منفردة.
ما القولبة بالحقن؟
تنتج القولبة بالحقن أجزاءً منفردة ثلاثية الأبعاد بدقة وتفاصيل عالية. تُحمّل حبيبات البلاستيك في قادوس، وتسخنها آلية اللولب وتصهرها أثناء انتقالها عبر أسطوانة مسخنة داخل آلة القولبة بالحقن. وتتحول الحبيبات هنا إلى راتنج بلاستيكي متجانس قبل دفعه إلى القالب بضغط مرتفع.
يُحقن البلاستيك المنصهر بضغط عالٍ في قالب الحقن، حيث يشكل تجويف القالب الجزء المطلوب. وتوجه قنوات الصب والتغذية المادة إلى جميع أجزاء القالب لضمان امتلائه بالكامل.
بعد امتلاء القالب بالكامل، تبرد المادة وتتصلب. ثم يفتح القالب ويُقذف الجزء النهائي. ويعد تصميم القالب حاسماً للنجاح؛ إذ يتطلب قنوات تبريد وتهوية وأنظمة قذف مناسبة.
تتفوق هذه العملية في إنتاج الأجزاء المعقدة التي تتطلب تفاوتات دقيقة أو خصائص تفصيلية. ويمكنك إنشاء أجزاء تتضمن شعارات وملامساً وخيوطاً وخصائص تعشيق كبسي في دورة قولبة واحدة.
الاختلافات الأساسية بين البثق والقولبة بالحقن
تختلف القولبة بالحقن والبثق اختلافاً جوهرياً في طريقة الإنتاج وقدرات التصميم وهيكل التكلفة وكفاءة استخدام المواد.
طريقة الإنتاج & المخرجات
تنتج عملية القولبة بالحقن أجزاء منفصلة، عادةً خلال 30 ثانية إلى بضع دقائق لكل دورة. وفي المقابل، تنتج القولبة بالبثق أطوالاً مستمرة من 100 إلى 1,000+ قدم، تُقص لاحقاً حسب المقاس. وهذا الاختلاف الأساسي يجعل كل عملية مناسبة لأهداف تصنيع مختلفة.
تعقيد التصميم & الدقة
تتعامل القولبة بالحقن مع أشكال هندسية ثلاثية الأبعاد معقدة، تشمل التفاصيل الدقيقة والتجاويف السفلية والخيوط وسماكات الجدران المتفاوتة. وتوفر أداة قالب الحقن تفاوتات دقيقة وتشطيبات سطحية ملساء من جميع الجوانب.
أما البثق فيقتصر على قطاعات ثنائية الأبعاد ذات مقاطع عرضية متسقة على امتدادها بالكامل. وعلى الرغم من أن عملية البثق تستطيع إنشاء قطاعات معقدة ذات تجاويف داخلية، يظل المقطع العرضي موحداً من البداية إلى النهاية.
مقارنة
- قدرات قالب الحقن: أشكال 3D كاملة، وتجاويف مغلقة، وأشكال هندسية متغيرة
- قدرات البثق: قطاعات 2D ومقاطع عرضية متسقة وأشكال خطية
هيكل التكلفة
يتطلب إنشاء قالب الحقن استثماراً أولياً كبيراً، من آلاف إلى عشرات آلاف الدولارات. لكن تكلفة الجزء البلاستيكي الواحد تنخفض كثيراً عند زيادة الكميات، ما يجعل القولبة بالحقن مجدية اقتصادياً لدفعات الإنتاج الكبيرة التي تبلغ 5,000+ وحدة.
وتقل تكلفة أدوات البثق بنحو 80% إلى 90% عن أدوات قوالب الحقن. وتظل تكلفة القدم من المنتج المبثوق متقاربة نسبياً بغض النظر عن الكمية، ما يجعل القولبة بالبثق مثالية لدفعات الإنتاج الصغيرة أو المشاريع الحساسة للتكلفة.
كفاءة المواد & الهدر
تنتج العمليتان هدراً، لكن بطرق مختلفة. فالقولبة بالحقن تنتج هدراً من قنوات التغذية والمصبّات والبوابات؛ ويعيد معظم المصنّعين تدوير هذه المادة إلى الإنتاج. وينتج البثق هدراً أقل أثناء الإنتاج المستمر، مع بقاء الحاجة إلى تدوير مواد التشذيب وبدء التشغيل.
وعموماً، يستخدم البثق المواد بكفاءة أكبر للأشكال البسيطة، بينما توفر القولبة بالحقن كفاءة إجمالية أفضل للأشكال الهندسية المعقدة، لأن كمية المواد المهدرة لكل جزء نهائي أقل.
المزايا & العيوب
القولبة بالبثق: الإيجابيات والسلبيات
المزايا
- تجعل التكاليف الأولية الأقل بدء بثق البلاستيك أكثر توفيراً
- ينتج التشغيل المستمر قطعاً طويلة من دون توقف
- تعمل مع مواد متعددة (البلاستيك والمعادن، ولا سيما الألمنيوم)
- يمكن إنتاج المقاطع العرضية البسيطة بكميات كبيرة وبتكلفة فعالة
العيوب
- تعقيد محدود؛ فلا يمكن إنشاء أشكال ثلاثية الأبعاد دقيقة ومعقدة
- خيارات مواد أقل مقارنةً بالقولبة بالحقن
- تكلفة أعلى للوحدة في الأجزاء الصغيرة والمعقدة
- قيود الحجم؛ إذ يجب أن تكون المقاطع العرضية للأجزاء موحدة على امتدادها
القولبة بالحقن: الإيجابيات والسلبيات
المزايا
- أشكال معقدة بتفاصيل دقيقة للأجهزة الطبية والألعاب والإلكترونيات
- دقة عالية تنتج أجزاءً متطابقة بتفاوتات ضيقة
- دورات إنتاج سريعة تبلغ 30 ثانية أو أقل بمجرد جاهزية القالب
- خيارات متعددة من المواد لصناعتي السيارات والتغليف
العيوب
- تكاليف أولية مرتفعة لأدوات القوالب
- مدة انتظار أطول قبل وصول الأجزاء الأولى بسبب إنشاء القالب
- محدودة غالباً بالبلاستيك
- تغييرات التصميم مكلفة بعد تصنيع أداة القالب
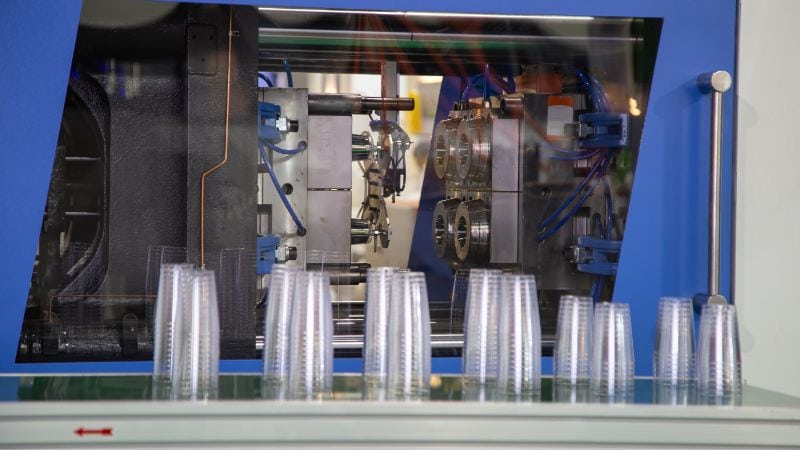
كيفية الاختيار: القولبة بالحقن أم القولبة بالبثق؟
يعتمد الاختيار المناسب على ثلاثة عوامل رئيسية: متطلبات الجزء البلاستيكي وحجم الإنتاج والميزانية.
اختر القولبة بالحقن للبلاستيك إذا كنت تحتاج إلى:
- أشكال 3D معقدة بخصائص تفصيلية
- أجهزة طبية أو سلع استهلاكية عالية الدقة
- منتجات ذات انحناءات ضيقة أو خيوط أو تصميمات معقدة
- تفاوتات أبعاد ضيقة (±0.005 inches أو أدق)
- كميات كبيرة (5,000+ وحدة) لتبرير تكلفة الأدوات
اختر بثق البلاستيك إذا كنت تحتاج إلى:
- أشكال طويلة ومستمرة ذات مقاطع عرضية متسقة
- أنابيب أو خراطيم أو قضبان أو شرائط عزل
- إنتاج فعال التكلفة بكميات أقل
- قطاعات موحدة يمكن قصها بأطوال مختلفة
- أدوات سريعة ووقت أقصر لبدء الإنتاج
راعِ هذه العوامل الثلاثة
الميزانية: تتطلب القولبة بالحقن استثماراً أولياً أكبر، لكنها تصبح اقتصادية عند التوسع. أما بثق البلاستيك فتكاليف إعداده أقل، ما يجعله مثالياً للمشاريع التي تراعي الميزانية.
حجم الإنتاج: بالنسبة إلى 10,000+ جزء معقد متطابق، توفر القولبة بالحقن تكلفة أفضل لكل وحدة. أما دفعات القطاعات البسيطة الطويلة (أقل من 5,000 وحدة)، فيكون البثق خياراً اقتصادياً.
الجدول الزمني & المرونة: تتطلب القولبة بالحقن أسابيع لإنشاء القالب. ويبدأ البثق أسرع لأن تجهيز الأدوات أقصر، كما أن تعديلات التصميم أبسط وأقل تكلفة.
Jwell — شريكك في البثق عالي الأداء
في Jwell، نتخصص في R&D وتصنيع معدات عالية التقنية لـ قولبة وبثق البلاستيك. يكرس فريقنا من المهندسين الميكانيكيين والكهربائيين الخبراء جهوده لتقديم خطوط إنتاج مصممة بدقة تعظم الكفاءة وجودة المنتج. سواء كنت توسع نطاق عملك أو تبدأ مشروعاً جديداً، نوفر الآلات المبتكرة والدعم التقني اللازمين لنجاحك في السوق العالمية.
هل أنت مستعد لتحسين إنتاجك؟ Cتواصل معنا للمزيد من المعلومات.
الأسئلة الشائعة
أيهما أسرع: البثق أم القولبة بالحقن؟
يكون بثق البلاستيك أسرع عموماً في دفعات الإنتاج المستمر. وتعمل القولبة بالحقن في دورات؛ تشمل كل دورة ملء القالب والتبريد والقذف. ولإنتاج أجزاء معقدة منفردة بسرعة، توفر القولبة بالحقن أزمنة دورة أسرع (من 30 ثانية إلى بضع دقائق). أما إنتاج القطاعات البسيطة المستمر بكميات كبيرة، فيتفوق فيه البثق من حيث السرعة والإنتاجية الإجماليتين.
أي العمليتين تنتج أجزاءً أفضل جودة: البثق أم القولبة بالحقن؟
تنتج القولبة بالحقن أجزاءً بتفاوتات أدق (تصل إلى ±0.005 inches). أما القولبة بالبثق فتنتج أجزاءً بتفاوتات تجارية. اختر وفق حاجتك إلى دقة بمستوى هندسي أو تجاري لتطبيقك.
ما الحد الأدنى لكمية الطلب للبثق مقارنةً بالقولبة بالحقن؟
تكون الحدود الدنيا للبثق أقل لأن تكاليف الأدوات أقل بكثير. أما القولبة بالحقن فتتطلب عادةً حدوداً دنيا أعلى (500–1,000+ وحدة) لتبرير تكاليف القالب، مع أن قوالب النماذج الأولية المصنوعة من الفولاذ الطري أو الألمنيوم تكلف أقل بكثير من قوالب الإنتاج المصنوعة من الفولاذ المقسى.
هل يمكن لعملية القولبة بالبثق إنتاج قطاعات مجوفة؟
نعم، يُستخدم بثق البلاستيك عادةً لصنع الأنابيب والخراطيم باستخدام قلب في مركز القالب. ولا يمكن للقولبة بالحقن إنتاج أجزاء مجوفة؛ إذ يجب تصميم قطعتين منفصلتين تتشابكان معاً، ما يضيف خطوات تجميع وتكاليف.
هل يمكن تعديل الأجزاء بعد القولبة بالحقن أو القولبة بالبثق؟
تدعم المنتجات المبثوقة عمليات ثانوية مثل القطع والثقب والختم. وتخرج الأجزاء المصبوبة بالحقن شبه مكتملة من القالب، لكنها قد تخضع أيضاً للتشطيب. وتدعم العمليتان الطلاء والطباعة والتجميع، رغم أن البثق يتيح مرونة أكبر بعد الإنتاج.





