
ایکسٹروژن مشین چلانا صرف اسٹارٹ بٹن دبانے کا نام نہیں۔ آپ کو درست مواد، درست ترتیبات اور آغاز سے بندش تک مستقل معمول درکار ہے۔ ایکسٹروژن عمل کا ہر مرحلہ سمجھنے سے ضیاع کم، ایکسٹروڈر محفوظ اور بہتر معیار کی یکساں پلاسٹک مصنوعات حاصل کی جا سکتی ہیں۔
مرحلہ 1: سمجھیں کہ ایکسٹروژن عمل کیسے کام کرتا ہے
ایکسٹروژن مشین چلانے سے پہلے اس کے اندر ہونے والا عمل جاننا مفید ہے۔ ایکسٹروژن مسلسل عمل ہے جس میں پلاسٹک ریزن یا پیلیٹ فیڈ ہوپر میں داخل ہوتی، ایکسٹروڈر بیرل سے گزرتی، پگھلتی اور شکل دار ایکسٹروڈیٹ کی صورت میں ڈائی سے نکلتی ہے۔
سادہ الفاظ میں خام پلاسٹک پگھل کر مسلسل پروفائل کی شکل اختیار کرتا ہے۔ یہ پروفائل پائپ، ٹیوبنگ، پلاسٹک شیٹس، پلاسٹک فلم یا دیگر پلاسٹک پروفائلز بن سکتا ہے۔ یہ مینوفیکچرنگ عمل وسیع پیمانے پر استعمال ہوتا ہے کیونکہ یہ زیادہ حجم کی پیداوار میں معاونت کرتا اور مقطع کی شکل یکساں رکھنے میں مدد دیتا ہے۔
معیاری ایکسٹروڈر میں یہ اہم حصے شامل ہیں:
|
جزو
|
کام
|
|
ہوپر
|
پیلیٹ یا ریزن مشین میں فیڈ کرتا ہے
|
|
ایکسٹروڈر سکرو
|
پولیمر کو آگے پہنچاتا، پگھلاتا اور ملاتا ہے
|
|
ایکسٹروڈر بیرل
|
مواد کو رکھتا اور گرم کرتا ہے
|
|
ڈائی
|
پگھلے پلاسٹک کو شکل دیتی ہے
|
|
کولنگ نظام
|
ایکسٹروڈیٹ کو اپنی شکل برقرار رکھنے میں مدد دیتا ہے
|
|
ہال آف اور کٹر
|
تیار مصنوعات کو کھینچتا اور کاٹتا ہے
|
جب آپ سمجھ لیں کہ عمل فیڈنگ سے شروع اور کولنگ و سائزنگ پر ختم ہوتا ہے تو ایکسٹروژن آپریشنز قابو کرنا بہت آسان ہو جاتا ہے۔
مرحلہ 2: پلاسٹک اور ایکسٹروژن آلات تیار کریں
مشین چلنے سے پہلے ہی اچھے نتائج کی بنیاد رکھ دی جاتی ہے۔ پلاسٹک ایکسٹروژن میں ناقص تیاری اکثر بعد میں غیر مستحکم تھروپٹ، پروفائل کے غیر یکساں معیار یا پولیمر کی خرابی کا سبب بنتی ہے۔
پہلے پلاسٹک مواد دیکھیں۔ یقینی بنائیں کہ ریزن، پیلیٹ کا سائز اور پولیمر کی قسم مطلوبہ مصنوعات سے مطابقت رکھتے ہیں۔ اگر مواد خشک کرنا ہو تو درست طریقے سے کریں۔ گیلا پلاسٹک بلبلے، کھردری سطحیں اور کمزور ایکسٹروڈڈ مصنوعات پیدا کر سکتا ہے۔
پھر ایکسٹروژن آلات کا معائنہ کریں۔ ہوپر، سکرو، ڈائی، ہیٹر بینڈز، سینسرز اور کولنگ لائنز دیکھیں۔ پچھلے رن کا بچا پگھلا پلاسٹک صاف کریں، خاص طور پر مواد یا رنگ بدلتے وقت۔
آغاز سے پہلے یہ سادہ چیک لسٹ استعمال کریں:
- تصدیق کریں کہ ہوپر صاف ہے
- ریزن یا پیلیٹ فیڈ کے معیار کی جانچ کریں
- ایکسٹروڈر بیرل اور ڈائی کا معائنہ کریں
- ہیٹر زونز اور گیجز کی تصدیق کریں
- پانی کے غسل یا ایئر کولنگ ٹیسٹ کریں
- یقینی بنائیں کہ پلر اور کٹر سیدھ میں ہیں
محتاط سیٹ اپ بعد میں وقت، اسکریپ اور پریشانی بچاتا ہے۔
مرحلہ 3: ایکسٹروڈر شروع کریں اور مستحکم ایکسٹروژن لائن قائم کریں
اب آپ ایکسٹروژن مشین شروع کر سکتے ہیں۔ ایکسٹروڈر بیرل کو زون کے لحاظ سے گرم کریں اور درجۂ حرارت مستحکم ہونے تک انتظار کریں۔ اس مرحلے میں جلدی نہ کریں۔ پلاسٹکائزیشن بہترین تب ہوتی ہے جب گرم بیرل درست حد تک پہنچے اور مواد یکساں طور پر پگھل سکے۔
درجۂ حرارت تیار ہو تو ایکسٹروڈر کم رفتار پر چلائیں۔ ہوپر میں تھوڑا پلاسٹک فیڈ کریں اور سکرو کو مواد آگے بڑھانے دیں۔ سکرو اور بیرل مل کر کام کرتے ہیں تو دباؤ بنتا ہے اور پولیمر پگھلاؤ ڈائی کی طرف جاتا ہے۔
اس مقام پر ہدف زیادہ سے زیادہ آؤٹ پٹ نہیں۔ ہدف ہموار اور مستحکم بہاؤ ہے۔
آغاز کے دوران یہ دیکھیں
- پگھلاؤ کا دباؤ
- بیرل کا درجۂ حرارت
- سکرو کی رفتار
- ایکسٹروڈر آؤٹ پٹ
- ایکسٹروڈیٹ کی سطحی حالت
اگر مواد میں سرج ہو یا ناہموار نکلے تو رفتار کم کریں اور ترتیبات دوبارہ جانچیں۔ بہت سے آپریٹرز جلدی رفتار بڑھانے کی غلطی کرتے ہیں۔ مستحکم ایکسٹروژن لائن ہمیشہ تیز مگر غیر مستحکم لائن سے بہتر ہے۔
مرحلہ 4: درجۂ حرارت، رفتار اور مصنوعات کا معیار قابو کریں
پلاسٹک ڈائی سے نکلتے ہی توجہ معیار کے کنٹرول پر منتقل ہوتی ہے۔ پگھلا پولیمر ابھی نرم ہوتا ہے، اس لیے کولنگ، ہال آف کی رفتار اور سائزنگ حتمی نتیجے پر اثر ڈالتے ہیں۔
پلاسٹک ایکسٹروژن عمل میں پگھلاؤ ڈائی سے نکل کر پروفائل، شیٹ، پائپ یا ٹیوبنگ کی شکل اختیار کرتا ہے۔ ایپلی کیشن کے لحاظ سے اس میں شیٹ ایکسٹروژن، پروفائل ایکسٹروژن، ٹیوبنگ ایکسٹروژن، فلم ایکسٹروژن یا بلوَن فلم ایکسٹروژن شامل ہو سکتی ہے۔ مختلف مصنوعات کو مختلف ڈائیز درکار ہیں مگر اصول ایک ہے: درجۂ حرارت اور لائن کی رفتار یکساں رکھیں۔
یہ اہم ترین کنٹرول پوائنٹس ہیں:
|
کنٹرول کا نکتہ
|
یہ کیوں اہم ہے
|
|
بیرل کی حرارت
|
نامکمل پگھلاؤ یا جلنے سے روکتی ہے
|
|
سکرو کی رفتار
|
تھروپٹ اور پگھلاؤ کے استحکام پر اثر انداز ہوتی ہے
|
|
ڈائی کا دباؤ
|
ہموار ایکسٹروڈیٹ کی تشکیل میں مدد دیتا ہے
|
|
کولنگ کی شرح
|
شکل اور ابعاد محفوظ رکھتی ہے
|
|
پلر کی رفتار
|
پروفائل کو یکساں رکھتی ہے
|
اگر ایکسٹروڈیٹ کھردرا دکھے تو دیکھیں کہ پلاسٹک مکمل پگھلا ہے یا نہیں۔ اگر لٹکے تو کولنگ نظام کمزور ہو سکتا ہے۔ اگر ابعاد بدلیں تو پلر کی رفتار اور ایکسٹروڈر آؤٹ پٹ میں توازن نہیں ہو سکتا۔
ایکسٹروژن عمل کا یہ معیار یقینی بنانے والا حصہ وہ مقام ہے جہاں آپریٹرز واقعی فرق ڈالتے ہیں۔ اسکرینز اور جدید کنٹرول نظام مدد کرتے ہیں، مگر آپ کی آنکھیں پھر بھی اہم ہیں۔ سطح، موٹائی، شکل اور میٹر بہ میٹر یکسانیت دیکھیں۔
ابتدا میں کی گئی چھوٹی ایڈجسٹمنٹ اسکریپ کے طویل رن سے بچا سکتی ہے۔
مرحلہ 5: محفوظ طریقے سے بند کریں اور ایکسٹروژن مشینری اچھی حالت میں رکھیں
اچھا شٹ ڈاؤن تقریباً اچھے اسٹارٹ اپ جتنا اہم ہے۔ لاپروائی سے بند کرنے پر مواد مشین کے اندر سخت ہو سکتا ہے اور اگلا رن مشکل بنا سکتا ہے۔
فیڈ کم کریں، سکرو کی رفتار گھٹائیں اور استعمال شدہ مواد کے مطابق نظام پرج کریں۔ ڈائی کا حصہ صاف کریں، ہوپر کا معائنہ کریں اور رن کے کسی بھی مسئلے کو ریکارڈ کریں۔ مسلسل ایکسٹروژن میں یہ خاص طور پر اہم ہے کیونکہ بچا مواد اگلے آغاز کو متاثر کر سکتا ہے۔
روزانہ کی بنیادی دیکھ بھال میں شامل ہونا چاہیے:
- ہوپر اور ڈائی کی سطح صاف کرنا
- ایکسٹروڈر سکرو کا گھساؤ جانچنا
- ہیٹرز اور سینسرز کا معائنہ
- ایکسٹروڈر بیرل میں جمع مواد کی جانچ
- درجۂ حرارت اور تھروپٹ کے رجحانات ریکارڈ کرنا
جدید ایکسٹروژن مشینیں مؤثر آپریشن کے لیے تیار کی گئی ہیں، مگر بہترین مشینری بھی مستقل دیکھ بھال پر منحصر ہے۔ چاہے آپ سنگل سکرو پلاسٹک ایکسٹروڈر استعمال کریں یا پیچیدہ مکسنگ کے لیے جڑواں سکرو ایکسٹروڈرز، معمول کی دیکھ بھال یکساں آؤٹ پٹ اور مشین کی طویل عمر یقینی بنانے میں مدد دیتی ہے۔
ایکسٹروژن کے عام مسائل اور فوری حل
|
مسئلہ
|
ممکنہ وجہ
|
فوری حل
|
|
کھردری سطح
|
کم حرارت یا ناقص پگھلاؤ
|
درجۂ حرارت تھوڑا بڑھائیں، مکسنگ جانچیں
|
|
جلنے کے نشان
|
ضرورت سے زیادہ حرارت یا مواد کا بہت دیر رہنا
|
حرارت کم کریں، نظام پرج کریں
|
|
پائپ کی ناہموار دیوار
|
ڈائی اور پلر میں عدم مطابقت
|
ڈائی کی مرکزیت اور لائن کی رفتار درست کریں
|
|
بلبلے
|
گیلی ریزن
|
پروسیسنگ سے پہلے مواد خشک کریں
|
|
آؤٹ پٹ میں اتار چڑھاؤ
|
غیر مستحکم فیڈ یا سکرو کی رفتار
|
ہوپر کا بہاؤ اور موٹر کنٹرول دیکھیں
|
اکثر پوچھے جانے والے سوالات
پلاسٹک ایکسٹروژن مشین محفوظ طریقے سے کیسے شروع کریں؟
مواد، ہیٹنگ زونز، ڈائی اور کولنگ نظام جانچ کر آغاز کریں۔ پہلے ایکسٹروڈر کم رفتار سے چلائیں اور آؤٹ پٹ بڑھانے سے پہلے ایکسٹروژن عمل مستحکم ہونے کا انتظار کریں۔
پلاسٹک ایکسٹروژن میں کون سے مواد استعمال کیے جا سکتے ہیں؟
بہت سے تھرموپلاسٹک مواد استعمال ہو سکتے ہیں، بشمول PE، PP، PVC، PET اور دیگر پولیمر بلینڈز۔ درست مواد ایپلی کیشن کی مخصوص ضروریات پر منحصر ہے۔
ایکسٹروژن میں درجۂ حرارت کا کنٹرول اتنا اہم کیوں ہے؟
اگر پلاسٹک بہت ٹھنڈا ہو تو پوری طرح نہیں پگھل سکتا۔ اگر بہت گرم ہو تو پگھلے پلاسٹک کی خرابی، پروفائل کا ناقص معیار اور غیر مستحکم ایکسٹروژن آپریشنز پیدا ہو سکتے ہیں۔
پلاسٹک ایکسٹروژن مشینوں سے کون سی مصنوعات بنائی جا سکتی ہیں؟
پلاسٹک ایکسٹروژن مشینیں عام طور پر پائپ، ٹیوبنگ، پلاسٹک فلم، پلاسٹک شیٹس، پیلیٹ مصنوعات اور کئی قسم کی پروفائل شکلیں بنانے کے لیے استعمال ہوتی ہیں۔
کیا ایکسٹروژن انجیکشن مولڈنگ سے بہتر ہے؟
یہ دونوں مختلف کاموں کے لیے استعمال ہوتے ہیں۔ مسلسل مصنوعات کے لیے ایکسٹروژن زیادہ موزوں ہے، جبکہ انفرادی سانچے کے پرزے بنانے کے لیے انجیکشن مولڈنگ استعمال ہوتی ہے۔
قابلِ اعتماد پلاسٹک ایکسٹروژن مشین تیار کنندہ تلاش کر رہے ہیں؟
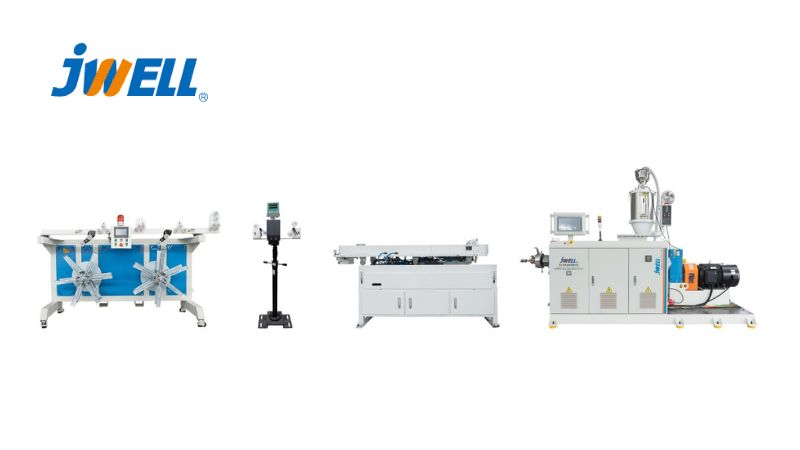
JWELL پلاسٹک ایکسٹروژن مشینوں اور مکمل ایکسٹروژن لائن حلوں پر توجہ دینے والی پیشہ ور تیار کنندہ کمپنی ہے۔ ہم پائپ، پروفائل، شیٹ، بورڈ، فلم، کمپاؤنڈنگ، ری سائیکلنگ اور دیگر پلاسٹک پروسیسنگ ایپلی کیشنز کے لیے وسیع آلات فراہم کرتے ہیں۔
اگر آپ قابلِ اعتماد تیار کنندہ یا سپلائر ڈھونڈ رہے ہیں تو براہِ کرم ہمیں استفسار بھیجیں. ہمیں آپ کی پیداواری ضروریات کے لیے مناسب ایکسٹروژن آلات تلاش کرنے میں مدد کرکے خوشی ہوگی۔





