
ضیاع کم کرنے کا تیز ترین طریقہ پلاسٹک پائپ ایکسٹروژن میں یہ ہے کہ اسکریپ بننے سے پہلے عمل کو قابو میں رکھا جائے: فیڈنگ اور پگھلے مواد کا درجۂ حرارت مستحکم کریں، آغاز اور تبدیلی کا وقت کم کریں، ابعاد کی مسلسل پیمائش کریں، اور صرف اسی ری گرائنڈ کو الگ رکھیں جس کی مصنوعات کا معیار اجازت دیتا ہو۔ ضیاع کو وجہ کے لحاظ سے فروخت کے قابل ہر کلوگرام کے مقابلے میں ضائع ہونے والے کلوگرام کی صورت میں ریکارڈ کریں، نہ کہ صرف ماہانہ مجموعی مقدار؛ اس طرح ٹیم سب سے بڑے نقصان کو پہلے درست کر سکتی ہے۔
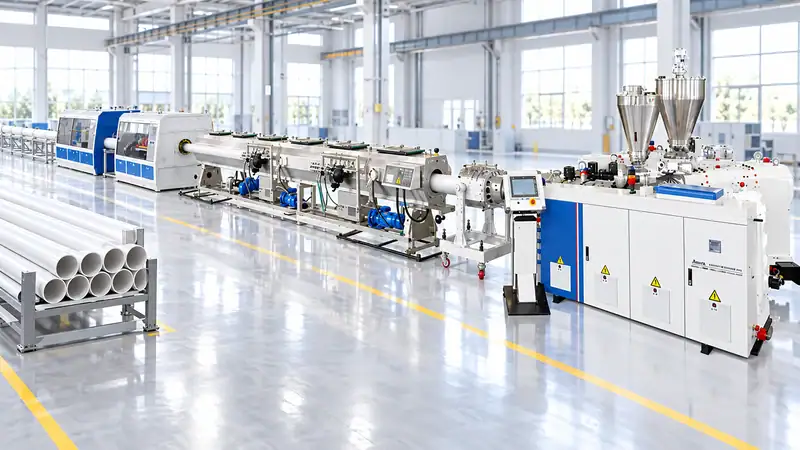
پائپ ایکسٹروژن میں ضیاع کہاں سے ہوتا ہے
زیادہ تر مادی نقصان چھ زمروں میں آتا ہے:
- آغاز اور بندش کا اسکریپ:وہ مواد جو درجۂ حرارت، دباؤ، کولنگ اور ہال آف کی رفتار مستحکم ہونے کے دوران تیار ہوتا ہے۔
- ابعادی طور پر مسترد شدہ مصنوعات:دیوار کی موٹائی، بیرونی قطر، بیضویت یا لمبائی مقررہ معیار سے باہر ہو۔
- سطح اور ظاہری نقائص:پگھلے مواد میں فریکچر، ڈائی کی لکیریں، سیاہ ذرات، بلبلے، پھیلاؤ کے نشان یا رنگت میں تبدیلی۔
- تبدیلی کے دوران نقصان:پرزنگ، رنگ یا ریزن کی تبدیلی، اور ڈائی یا ٹولنگ کی ایڈجسٹمنٹ۔
- بعد از ایکسٹروژن کی تراش خراش:کٹے ہوئے سرے، بیل یا ساکٹ کی تراش، ڈرلنگ اور ہینڈلنگ سے نقصان۔
- آلودہ یا غیر منظور شدہ ری گرائنڈ:ایسا مواد جسے محفوظ طریقے سے فارمولے میں دوبارہ شامل نہیں کیا جا سکتا۔
ہر زمرے کی الگ پیمائش کریں۔ کسی لائن میں کل ضیاع کی شرح کم دکھائی دے سکتی ہے، حالانکہ آغاز کے اسکریپ میں اضافہ ہو رہا ہو، اگر کوئی دوسری مصنوعات عارضی طور پر کم تراشیں پیدا کر رہی ہو۔ وجہ کے مطابق ڈیٹا غلط بہتری کا تاثر پیدا ہونے سے روکتا ہے۔
1. مواد کی فیڈنگ مستحکم کریں
یکساں فیڈنگ، یکساں پائپ کی بنیاد ہے۔ جہاں فارمولے کی درستگی، متعدد اضافی اجزا یا بار بار مصنوعات کی تبدیلی اس کا جواز دیں وہاں گریوی میٹرک ڈوزنگ استعمال کریں۔ فیڈر کی کیلیبریشن اصل مواد کی بلک ڈینسٹی پر جانچیں، صرف فیکٹری کے ٹیسٹ مواد پر نہیں۔ ضرورت کے مطابق ریزن کو خشک رکھیں، کھلے تھیلوں کو نمی سے بچائیں اور ہوپر میں مواد کے پل بننے سے روکیں۔
PVC کے لیے اسٹیبلائزر، امپیکٹ موڈیفائر، فلر اور لبریکینٹ کا توازن فیوژن اور سطح کے معیار پر اثر انداز ہوتا ہے۔ پولی اولیفین پائپ میں نمی، آلودگی اور اضافی اجزا کا پھیلاؤ پگھلے مواد کی مضبوطی اور ابعاد کو متاثر کرتے ہیں۔ ہر جز کو لاٹ نمبر کے ساتھ ذخیرہ کریں اور کنٹرول شدہ فارمولہ استعمال کریں تاکہ آپریٹرز بغیر ریکارڈ کیے مواد شامل کرکے عمل کے مسئلے کو درست کرنے کی کوشش نہ کریں۔
2. ڈائی سے پہلے پگھلے مواد کو کنٹرول کریں
ایکسٹروڈر کے درجۂ حرارت کے زونز کو الگ الگ ہیٹر نمبروں کے بجائے ایک پروسیس پروفائل سمجھیں۔ اڈاپٹر یا ڈائی کے قریب پگھلے مواد کا درجۂ حرارت اور دباؤ مانیٹر کریں۔ دباؤ میں آہستہ آہستہ اضافہ اسکرین کی آلودگی، نمی، مواد کے خراب ہونے یا فیڈنگ کے مسئلے کی علامت ہو سکتا ہے۔
موزوں اسکرین چینجر استعمال کریں اور ایسا دباؤ حد مقرر کریں جس پر معائنہ شروع ہو۔ بہت زیادہ قیام کا وقت اور بلند درجۂ حرارت سیاہ ذرات پیدا کر سکتے ہیں اور حساس پولیمر کو خراب کر سکتے ہیں۔ ناکافی درجۂ حرارت یا اختلاط سے غیر پگھلے ذرات اور کمزور فیوژن ہو سکتا ہے۔ مقصد یہ ہے کہ مطلوبہ پھیلاؤ اور سطحی معیار حاصل کرنے والا مستحکم پگھلا مواد کم ترین ممکنہ درجۂ حرارت پر تیار ہو۔
3. آغاز کو جلد مکمل کریں، مگر جلد بازی نہ کریں
پولیمر کی فیڈنگ سے پہلے فارمولہ، ٹولنگ، کولنگ کا پانی، ہال آف اور معائنے کا سامان تیار کریں۔ آغاز کے معیاری سلسلے میں حرارت مکمل ہونے کی تصدیق، سکرو کی رفتار کے مراحل، ڈائی کی سینٹرنگ، ویکیوم کی سطح، کولنگ کا درجۂ حرارت، ہال آف کی ہم آہنگی اور پہلی قابل قبول پیمائش درج ہونی چاہیے۔
صرف کسی تجربہ کار آپریٹر پر انحصار کرنے کے بجائے مطلوبہ حدود والی اسٹارٹ اپ چیک لسٹ استعمال کریں۔ پہلی اچھی پائپ بننے سے پہلے استعمال ہونے والے کلوگرام اور پہلے پگھلاؤ سے معیار کی منظوری تک کے منٹ ریکارڈ کریں۔ اگر آغاز میں ضیاع زیادہ ہو تو دیکھیں کہ وجہ حرارتی استحکام، ڈائی کی ایڈجسٹمنٹ، ویکیوم کیلیبریشن، ڈاؤن اسٹریم ٹائمنگ یا معائنے میں تاخیر تو نہیں۔
4. ڈاؤن اسٹریم ابعاد مستحکم رکھیں
کیلیبریشن سلیو، ویکیوم ٹینک، کولنگ سسٹم، ہال آف اور کٹر ایک مربوط نظام کے طور پر کام کرتے ہیں۔ پانی کے درجۂ حرارت یا بہاؤ میں عدم یکسانیت سے بیضویت اور دیوار کی موٹائی میں فرق آ سکتا ہے۔ ہال آف کا پھسلنا یا رفتار میں اتار چڑھاؤ دیوار کی موٹائی بدل دیتا ہے، چاہے ایکسٹروڈر کی شرح مستقل ہو۔ گھسے ہوئے بیلٹس، رولرز اور سیلز کو صرف دیکھ بھال کا معاملہ نہیں بلکہ عمل کے خطرات سمجھیں۔
آن لائن قطر، دیوار کی موٹائی یا لیزر معائنہ اس سے پہلے تبدیلی پکڑ سکتا ہے کہ پوری کوائل یا بنڈل معیار سے باہر ہو جائے۔ الارم کو واضح ردعمل کے منصوبے سے جوڑیں: لائن کی رفتار کم کریں، سینٹرنگ ایڈجسٹ کریں، کولنگ کا معائنہ کریں، دباؤ چیک کریں یا لائن روک کر مواد الگ کریں۔ پیمائش اسی وقت مفید ہے جب آپریٹر کو معلوم ہو کہ ہر الارم پر کیا کارروائی کرنی ہے۔
5. تبدیلی اور پرج کے نقصان کو کم کریں
مصنوعات کو ریزن فیملی، رنگ اور قطر کے لحاظ سے ترتیب دیں تاکہ شیڈول میں مشکل تبدیلیاں کم ہوں۔ جہاں عملی ہو ہلکے رنگ پہلے اور گہرے رنگ بعد میں چلائیں۔ موجودہ آرڈر جاری رہتے ہوئے اگلی ڈائی، کیلیبریشن ٹولنگ، فارمولہ اور پیکیجنگ تیار کریں۔ منصوبہ بند پرج مواد کو آلودہ یا نامعلوم مواد سے الگ رکھیں۔
مناسب پرج طریقہ پولیمر اور مشین پر منحصر ہے۔ مکینیکل صفائی، منظور شدہ پرج کمپاؤنڈز اور رفتار میں کنٹرول شدہ تبدیلی—ہر ایک کا اپنا استعمال ہے۔ ایسے جارحانہ شارٹ کٹس سے بچیں جو سکرو، بیرل یا ڈائی کو نقصان پہنچائیں۔ ہر تبدیلی کے دوران کلوگرام اور منٹ ریکارڈ کریں؛ روزانہ دہرائی جانے والی معمولی بہتری ایک مرتبہ کی مشین اپ گریڈ سے زیادہ فائدہ دے سکتی ہے۔
6. ری گرائنڈ کو تصریح کے مطابق استعمال کریں
ری گرائنڈ نئے مواد کا استعمال گھٹا سکتا ہے، لیکن یہ ہر پائپ کے لیے خود بخود موزوں نہیں ہوتا۔ پریشر پائپ، پینے کے پانی کے پائپ اور دیگر ضابطہ بند مصنوعات میں اندرونی ری گرائنڈ محدود یا ممنوع ہو سکتا ہے، یا اس کے لیے توثیق شدہ فارمولیشن اور ٹریس ایبلٹی درکار ہو سکتی ہے۔ صرف ضیاع کے KPI کو کم کرنے کے لیے اہم مصنوعات میں ری گرائنڈ کبھی نہ ملائیں۔
ری گرائنڈ کو پولیمر، رنگ، مصنوعات کے گریڈ اور آلودگی کی حالت کے مطابق الگ رکھیں۔ صاف اسٹارٹ اپ کے ٹکڑوں کو فرش سے جمع شدہ اور مخلوط مواد کے اسکریپ سے الگ رکھیں۔ اگر یہ متغیرات فیڈنگ کو متاثر کریں تو ری گرائنڈ کی نمی، بلک ڈینسٹی اور ذرات کا سائز ناپیں۔ فارمولے میں زیادہ سے زیادہ تناسب مقرر کریں اور میکانیکی، ابعادی اور طویل مدتی کارکردگی کی تصدیق کریں۔
7. احتیاطی دیکھ بھال سے نقائص روکیں
گھسی ہوئی ڈائیز، کیلیبریشن سلیوز، ویکیوم سیلز، ہال آف بیلٹس، کٹرز اور درجۂ حرارت کے سینسر بار بار اسکریپ پیدا کرتے ہیں۔ ناکامی کے طریقوں کے مطابق دیکھ بھال کا منصوبہ بنائیں: ڈائی کے کناروں پر جمع مواد دیکھیں، کیلیبریشن ٹولنگ کا گھساؤ جانچیں، سینسر کی کیلیبریشن کی تصدیق کریں اور اسکرین کی تبدیلی کے وقت دباؤ درج کریں۔ ویکیوم ٹینک میں معمولی رساؤ یا ڈرفٹ کرتا تھرموکپل بھی کئی گھنٹوں کی غیر مستحکم پیداوار کا سبب بن سکتا ہے۔
اسپیئر پارٹس کو ان ضیاعی وجوہ سے منسلک کریں جو پیداوار روکتی ہیں: ہیٹر، تھرموکپلز، سینسر، سیلز، کٹر بلیڈ، بیلٹس، اسکرینز اور اہم والوز۔ تبدیلی کے پرزے صاف اور لیبل شدہ رکھیں تاکہ جلدی میں کی گئی تبدیلی سے آلودگی داخل نہ ہو۔
8. درست KPIs کی نگرانی کریں
روزانہ کا ڈیش بورڈ استعمال کریں، جس میں شامل ہوں:
- کل ضیاع کی شرح:ضائع شدہ kg ÷ ان پٹ kg × 100۔
- پہلی کوشش میں قابل قبول پیداوار:فروخت کے قابل kg ÷ ان پٹ kg × 100۔
- فی آرڈر اسٹارٹ اپ اسکریپ:اسٹارٹ اپ kg ÷ آرڈر kg۔
- تبدیلی کے دوران نقصان:ہر تبدیلی پر پرج اور انتقالی مواد کے kg۔
- ابعادی مسترد ہونے کی شرح:ابعاد کی وجہ سے مسترد شدہ kg ÷ ان پٹ kg۔
- توانائی کی شدت:kWh ÷ فروخت کے قابل kg۔
اعداد کا جائزہ مصنوعات، شفٹ، آپریٹر، ریزن لاٹ اور ٹولنگ سیٹ کے لحاظ سے لیں۔ پیریٹو چارٹ عموماً ایک یا دو غالب وجوہ کی نشاندہی کرتا ہے۔ متعدد متغیرات بیک وقت بدلنے سے پہلے چار ہفتوں کی بنیادی سطح مقرر کریں۔
30 دن کا عملی بہتری منصوبہ
پہلے ہفتے میں ضیاع کے ہر زمرے کا وزن کریں اور ترازو کی تصدیق کریں۔ دوسرے ہفتے میں اسٹارٹ اپ اور ابعادی جانچ کی شیٹس کو معیاری بنائیں۔ تیسرے ہفتے میں سب سے زیادہ حجم والے SKU پر فیڈنگ، کولنگ اور ہال آف کا استحکام بہتر کریں۔ چوتھے ہفتے میں ری گرائنڈ کے قواعد، تبدیلیوں کی ترتیب اور احتیاطی دیکھ بھال کے نتائج کا جائزہ لیں۔ پیمائش کا دور دہرائیں اور ہر بہتری کی مالی قدر شمار کریں۔
نئی پلاسٹک پائپ ایکسٹروژن لائن, کے جائزے میں سپلائر سے پوچھیں کہ ڈیزائن ضیاع میں کمی کی کیسے معاونت کرتا ہے: گریوی میٹرک ڈوزنگ، پگھلے مواد کے دباؤ کی نگرانی، خودکار درجۂ حرارت کنٹرول، مستحکم ویکیوم کیلیبریشن، آن لائن ابعادی معائنہ، ٹولنگ کی فوری تبدیلی اور ڈیٹا لاگنگ۔ مفید جواب میں متوقع اسٹارٹ اپ کلوگرام، مستحکم پیداوار کا ییلڈ، پیمائش کی درستگی اور ان اعداد کے بنیادی حالات شامل ہوں گے۔
Jwell Anhui آپ کے موجودہ اسکریپ ڈیٹا یا مصنوعات کی تصریح کا جائزہ لے کر قابل پیمائش ییلڈ اور معیار کے اہداف کے ساتھ پائپ ایکسٹروژن کی ترتیب تجویز کر سکتی ہے۔
اپنی پائپ لائن کے لیے ضیاع میں کمی کا جائزہ حاصل کریں
اپنے موجودہ اسکریپ کی تفصیل، پائپ کے مواد، قطر کی حد اور مطلوبہ پیداوار یہاں بھیجیں: Jwell رابطہ صفحہ۔ ہم مستحکم ابعاد، کم اسٹارٹ اپ اسکریپ اور قابل پیمائش ییلڈ بہتری کے لیے پلاسٹک پائپ ایکسٹروژن لائن موزوں ترتیب تجویز کر سکتے ہیں۔
عام سوالات
کیا اسٹارٹ اپ کا تمام اسکریپ ری سائیکل ہو سکتا ہے؟
ضروری نہیں۔ اسے صرف اسی وقت ری سائیکل کیا جا سکتا ہے جب وہ صاف، شناخت شدہ اور مصنوعات کی تصریح کے مطابق منظور ہو۔
ضیاع کا مناسب ہدف کیا ہے؟
یہ پولیمر، پائپ کے معیار، قطر کی حد اور تبدیلیوں کی تعداد پر منحصر ہے۔ پیمائش سے بنیادی سطح قائم کریں اور کسی عمومی فیصد کی نقل کرنے کے بجائے سب سے بڑے سبب کو بہتر بنائیں۔
کیا گریوی میٹرک ڈوزنگ ضیاع ختم کر دیتی ہے؟
نہیں۔ یہ فارمولے کی یکسانیت بہتر کرتی اور تغیر کم کر سکتی ہے، لیکن ڈائی کی حالت، کولنگ، ہال آف اور آپریٹر کا ردعمل بھی اہم ہیں۔
کیا مسترد مصنوعات کم کرنے کے لیے لائن کی رفتار گھٹانی چاہیے؟
کبھی کبھار، لیکن کم رفتار ہمیشہ کم ترین لاگت والا حل نہیں ہوتی۔ ہر مستحکم آپریٹنگ پوائنٹ پر اسکریپ کے کلوگرام، فی کلوگرام توانائی، محنت اور تھروپٹ کا موازنہ کریں۔





